

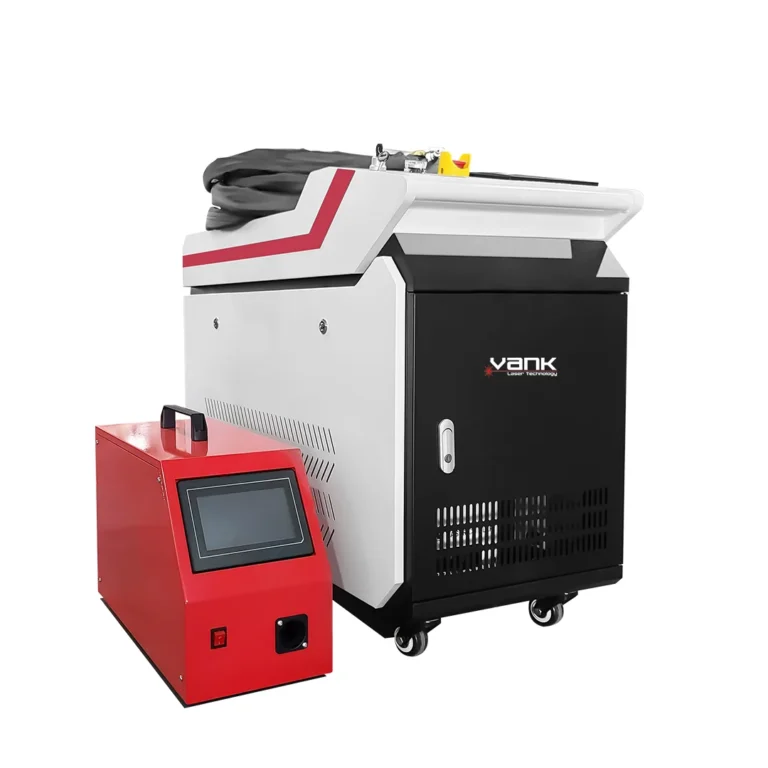
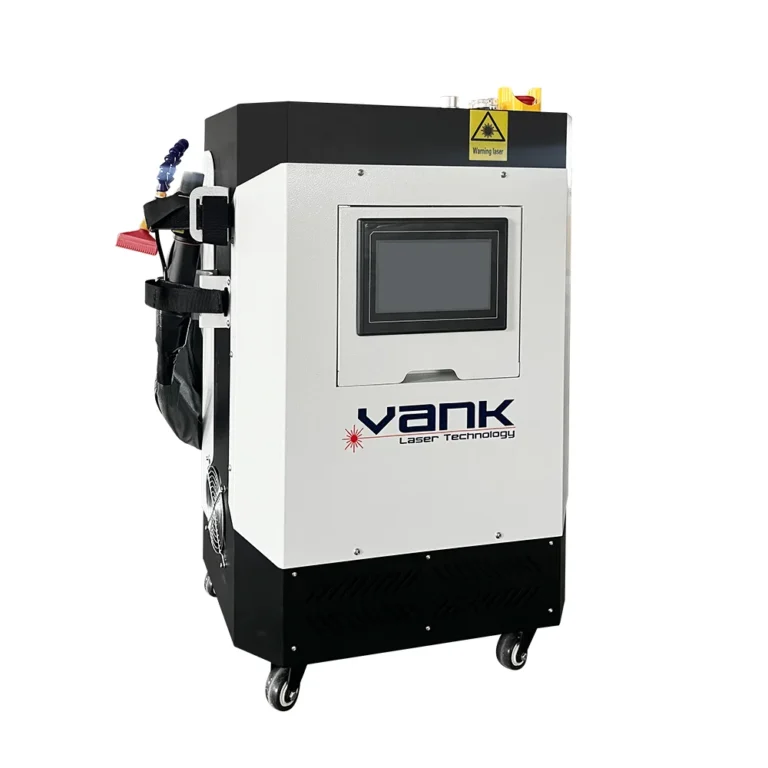
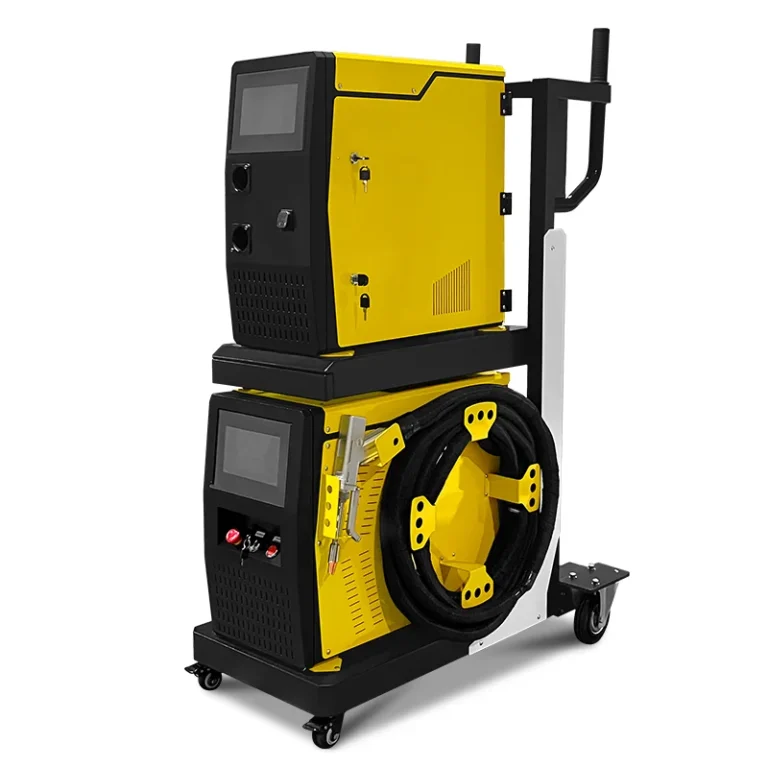
Промышленную линию лазерного раскроя тканей CO₂ нужно обосновывать выпуском годных изделий, потребностью в переналадке и интеграцией с фабричными системами печати, перемещения материалов и качества. Одна лишь скорость станка не определяет производительность линии.
Определите текущее узкое место, номенклатуру, смены, логистику рулонов, задачу привязки, целевой выпуск годных деталей, инженерные коммуникации и персонал. Затем сравните комплектации с неподвижным столом, конвейером, техническим зрением, одной или несколькими головками на одних производственных файлах и материалах.
Категория станков лазерного раскроя тканей для швейной и текстильной промышленности даёт обзор платформ. Эта статья посвящена интеграции линии, подтверждающим данным о производительности, FAT/SAT и границам ответственности в фабричных проектах.
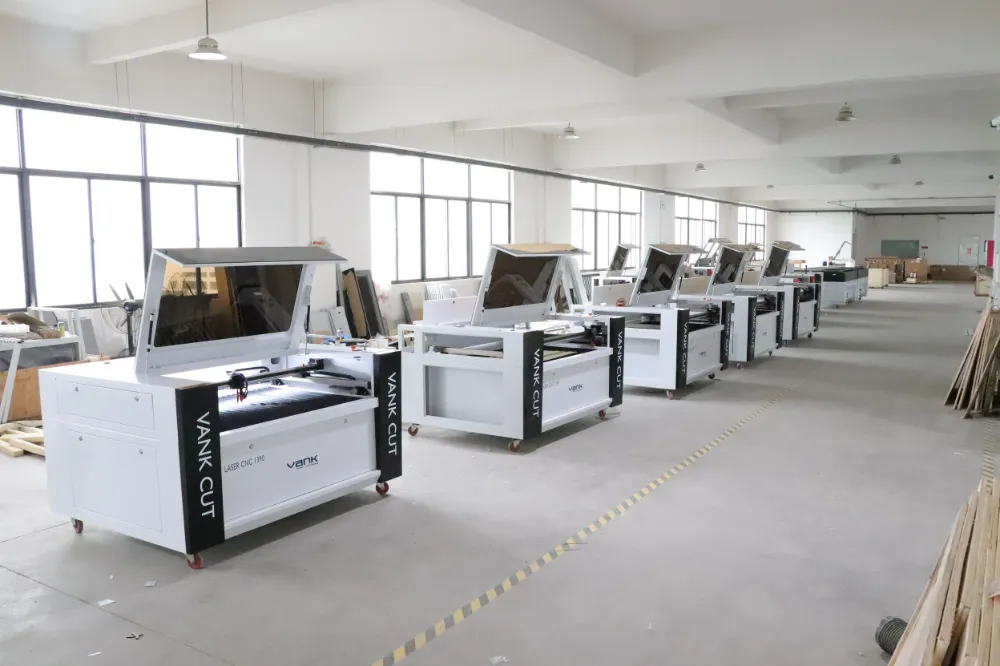
Почему фабрики автоматизируют лазерную резку ткани
Ручная резка, ножевой раскрой, вырубка штампом и лазерная обработка имеют свои области применения. Автоматизация полезна, когда частая смена моделей, привязка к печати, непрерывные рулоны или трудоёмкое перемещение материалов создают измеримое ограничение.
Резка CO₂ бесконтактна, но поведение кромки зависит от состава. Некоторые термопласты могут заплавляться; натуральные волокна и смеси могут обугливаться или менять цвет. Идентификация материала, вытяжка, противопожарные меры и согласованные критерии качества кромки остаются обязательными.
Стройте экономическое обоснование на данных производственной линии:
- Количество годных деталей в час с учётом загрузки, привязки, резки и выгрузки;
- Измеренное время переналадки между типичными моделями;
- Коэффициент использования рулонов, коэффициент раскроя, отходы и потери при перезапуске;
- Погрешность привязки и доля брака в заданиях с печатью;
- Трудозатраты по рабочим постам до и после предлагаемого изменения;
- Инженерное обеспечение, расходные материалы, обслуживание и плановые простои;
- Стоимость одной принятой детали в условиях обычной и пиковой нагрузки.
Утверждайте автоматизацию только тогда, когда полный процесс, персонал и мощности последующих этапов обеспечивают целевой выпуск.
Производственные задачи и требования к линии
Фабрики спортивной одежды и сублимационной печати
Детали с печатью требуют, чтобы процесс резки компенсировал изменение масштаба, локальные искажения, поворот и перекос подачи. В проверочном испытании используйте производственные макеты, реальные отпечатки и обычный процесс работы с рулонами.
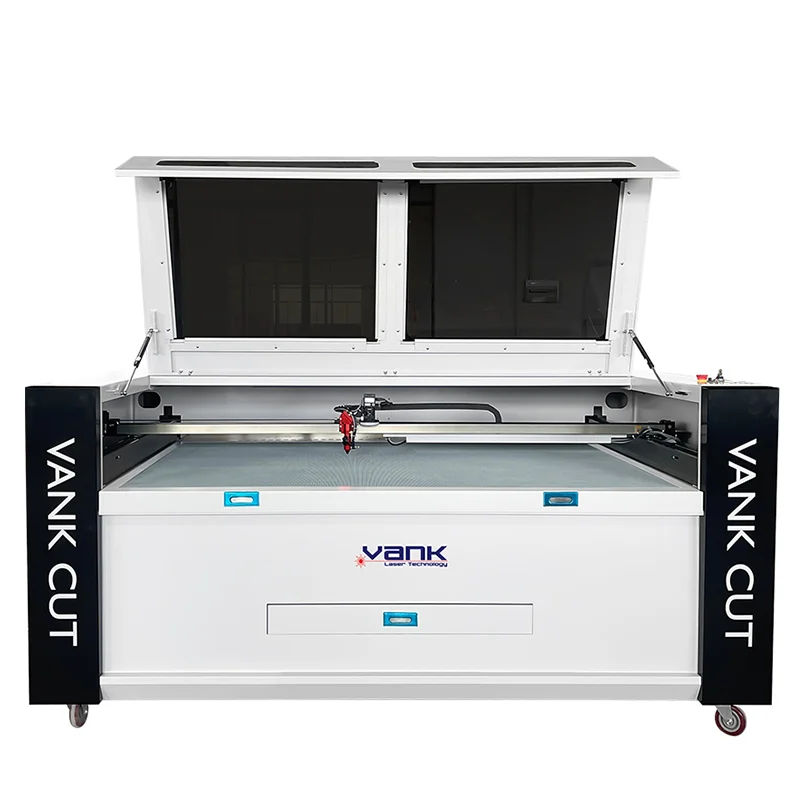
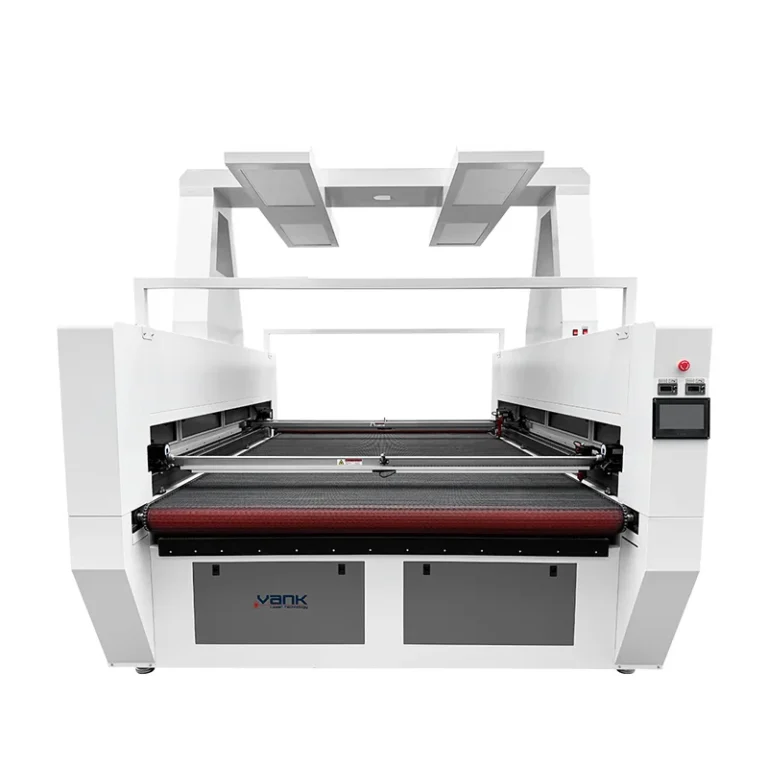
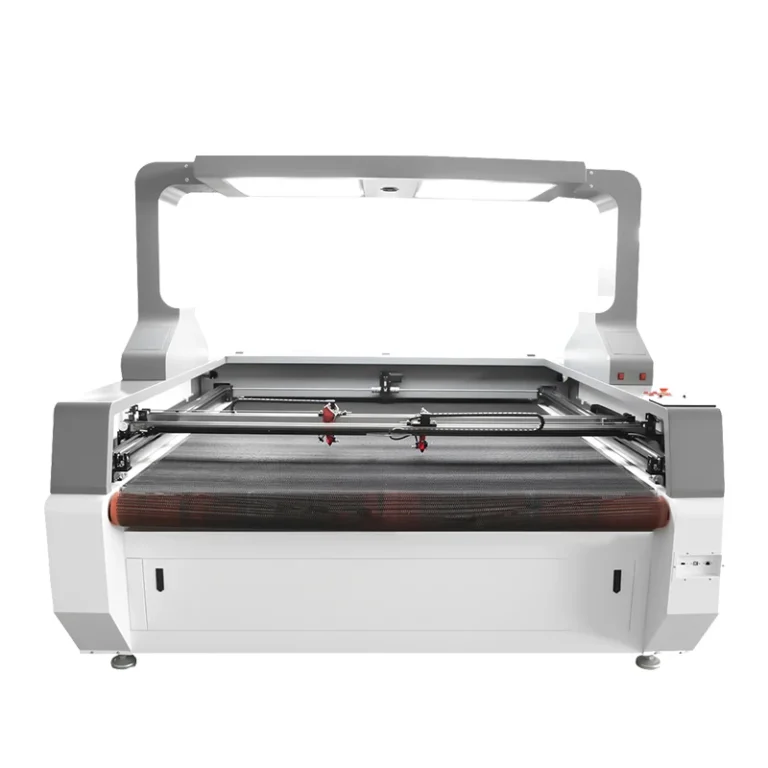
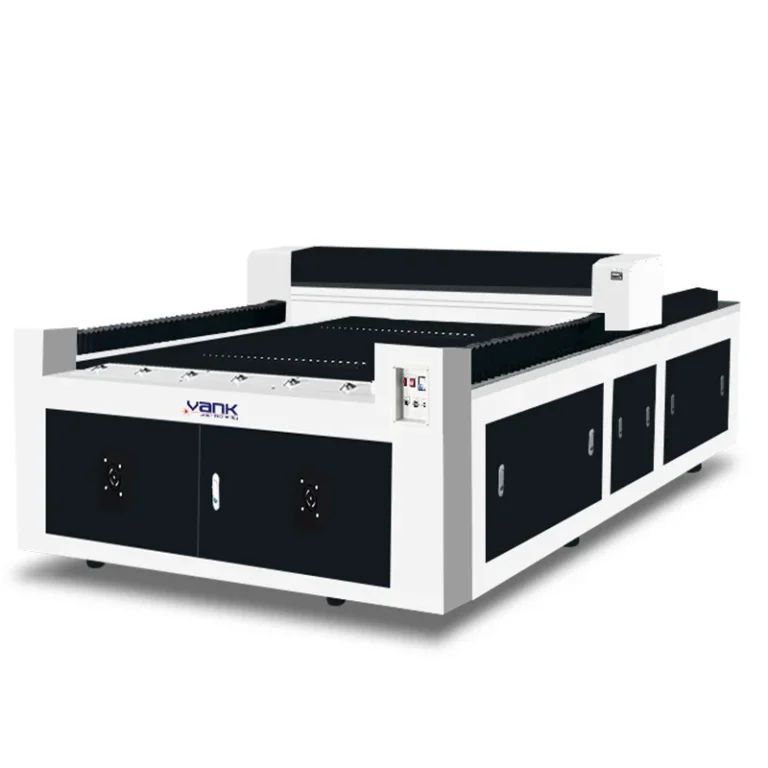
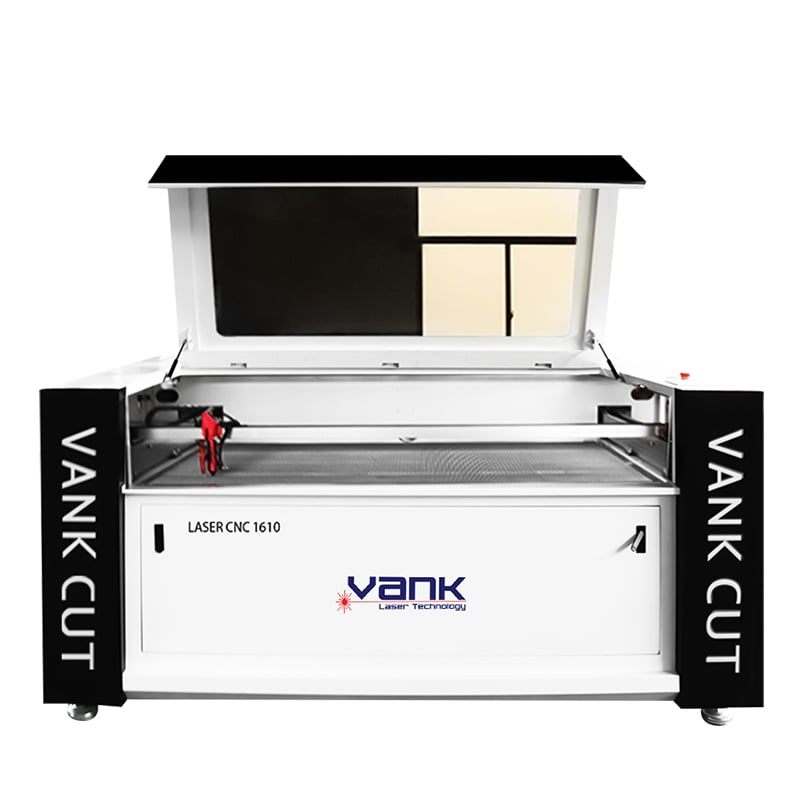
Станок лазерного раскроя тканей CO₂ с автоподачей и камерой технического зрения — вариант платформы для привязки при рулонной подаче. Подтвердите полезную ширину, поле камеры, калибровку, ограничения податчика и выпуск годных изделий.
Измерьте погрешность контура в нескольких положениях, стабильность результатов от первой до последней детали, повторяемость шаговой подачи, время цикла и отходы при типовом непрерывном прогоне.
Текстильная печать и тканевые вывески
Печать и отделка могут изменить размеры материала до резки. В спецификации линии следует указать способ печати, краску, покрытие, отверждение, ожидаемые деформации, геометрию рулона и способ передачи макета или реперных меток в программу резки.
Систему машинного зрения необходимо проверить в рамках полного рабочего процесса: от импорта файлов и калибровки до построения контуров, резки и проверки кодов или размеров.
Типовые задания включают:
- Рулоны с сублимационной печатью, полученные обычным производственным способом;
- Тканевые вывески максимально допустимой ширины;
- Печатные флаги с характерными искажениями;
- Текстиль для выставочных конструкций с фактическими покрытиями и красками;
- Рекламная ткань при обычной работе с рулонами;
- Панели с печатью при производственной плотности раскладки;
- Индивидуальные рисунки в течение типового периода смены.
Ставьте данные о точности совмещения, стабильность подачи и выпуск годной продукции выше рекламных значений мощности лазера.
Швейные фабрики
Линии производства одежды часто сочетают изготовление образцов, короткие серии и повторные заказы. Для типовых рабочих процессов фиксируйте импорт CAD-файлов, раскладку, подготовку материала, смену моделей, резку, сортировку и передачу комплектов деталей.
Цифровой лазерный процесс может снизить зависимость от вырубных штампов, но предприятию всё равно необходимо планировать управление файлами, утверждённые параметры, права операторов, идентификацию деталей и мощности последующего пошива.
Подбирайте параметры системы по ассортименту, ширине рулонов, сменной потребности и анализу узких мест, а не по среднесуточному объёму.
Кружево, вышивка и аппликация
Для мелких или рельефных элементов нужны устойчивая опора, контролируемое тепловложение, подходящее освещение и измеряемая точность контура. Проверьте минимальные перемычки, внутренние вырезы, потемнение, остатки и удержание мелких деталей.
Станок лазерного раскроя тканей 1812 с техническим зрением и обзором сверху — один из вариантов платформы с техническим зрением. Проверьте охват камеры, калибровку, полезную зону и повторяемость на реальной вышивке или печати.
Сравнивайте автоматическую обрезку с текущим процессом по годным деталям, доработке, наладке, контролю и трудозатратам, а не по одному демонстрационному образцу.
Домашний текстиль и мебельные ткани
При изготовлении штор, обивки и крупных панелей особенно важны полезная ширина, масса рулона, шаговая подача для длинных деталей, опора материала, вытяжка и последующее перемещение изделий.
Зафиксируйте следующие исходные данные для линии:
- Максимальную ширину рулона, диаметр, втулку и массу;
- Материал в листах, рулонах или обоих форматах и способ его подготовки;
- Типовую раскладку и длину повтора;
- Процесс позиционирования материала без печати или с печатью;
- Количество годных комплектов за смену и мощности последующих процессов.
Используйте эти данные для определения конвейера, подающего устройства, рабочей зоны и инженерного обеспечения, затем подтвердите результат типовым прогоном.
Промышленный и технический текстиль
Для фильтрующих материалов, изоляции, композитов и автомобильного текстиля необходимо проверить точный состав, связующее, покрытие и паспорт безопасности (SDS). Названия «техническая ткань» недостаточно для идентификации материала и допуска к лазерной обработке.
Укажите требования к функции кромки, допускам размеров, контролю выбросов, остаткам, частицам, рабочему циклу, прослеживаемости и последующему склеиванию или сборке.
Не обрабатывайте ПВХ/винил, неизвестные галогенсодержащие материалы и композиты без квалифицированной оценки безопасности.
Ключевые подсистемы промышленной текстильной линии
Размотка рулона и автоматическая подача
Рассматривайте размотчик, регулирование натяжения, ведение кромки, конвейер и приёмное устройство как единую систему перемещения материала. Укажите минимальную и максимальную ширину рулона, диаметр, втулку, массу, эластичность и состояние поверхности.
Подающее устройство считается проверенным только после многократной шаговой подачи фактического производственного рулона.
Зафиксируйте:
- Размеры от первой до последней детали при типовом прогоне;
- Допустимые погрешности шаговой подачи, перекосы, складки и отклонения ведения материала;
- Процедуры загрузки, соединения, перезапуска и смены рулона;
- Полезную ширину конвейера и совместимость материала ленты;
- Выпуск годной продукции, отходы и вмешательства оператора.
Станок лазерного раскроя тканей CO₂ с автоподачей и камерой технического зрения — один из вариантов оборудования; в подписанном предложении должны быть указаны конкретный податчик и пределы приёмки.
Позиционирование ткани с печатью с помощью машинного зрения
Определите, распознаёт ли система машинного зрения реперные метки, напечатанные контуры, естественные признаки материала или всё поле при обзоре сверху. Учтите ожидаемые искажения печати, изменения освещения и движение материала.
Укажите камеру, объектив, охват поля, способ калибровки, программную коррекцию, путь к файлу и измеренный допуск по всей полезной площади.
Используйте набор образцов для проверки, включающий:
- Панели с сублимационной печатью и фактическими деформациями;
- Текстиль с принтом в различных положениях и с разным углом поворота;
- Этикетки с наименьшими элементами контура;
- Рельефные вышитые нашивки при освещении производственного цеха;
- Аппликации с фактическими подложкой и клеем;
- Кожу, допущенную к обработке, с документированным составом;
- Тканевые вывески на всю ширину;
- Детали нерегулярной формы с печатью при непрерывном прогоне.
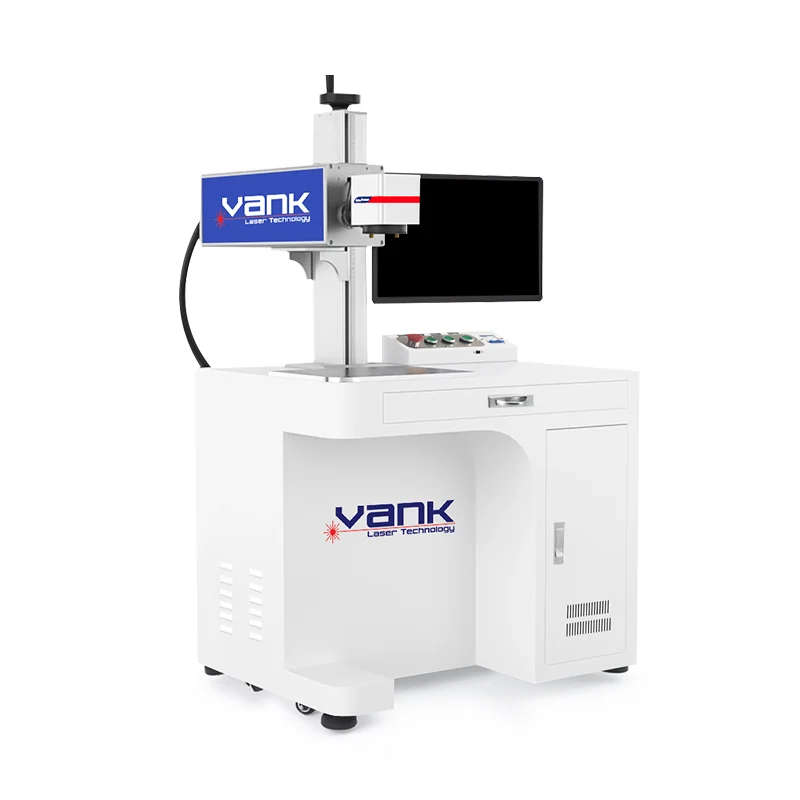
Станок лазерной резки CO₂ с техническим зрением на основе камеры CCD служит ориентиром по платформе. Не переносите в предложение номинальные рабочие зоны другой модели.
Производительность многоголовочной системы
Несколько головок повышают производительность, только если раскладка, расстояние между головками и синхронное движение обеспечивают их эффективную работу. Они также могут уменьшать полезную площадь или добавлять ограничения по столкновениям и наладке.
Сравните одну и несколько головок на одном задании по количеству годных деталей в час, переналадке, отходам и вмешательствам оператора.
- Фурнитуру для одежды с воспроизводимым расстоянием между элементами;
- Этикетки с измеряемыми пределами совмещения;
- Нашивки в раскладке для параллельной обработки;
- Повторяющиеся текстильные детали при производственной плотности раскладки;
- Кружево и аппликации с наименьшими элементами;
- Партийные заказы с типовыми сменами моделей.
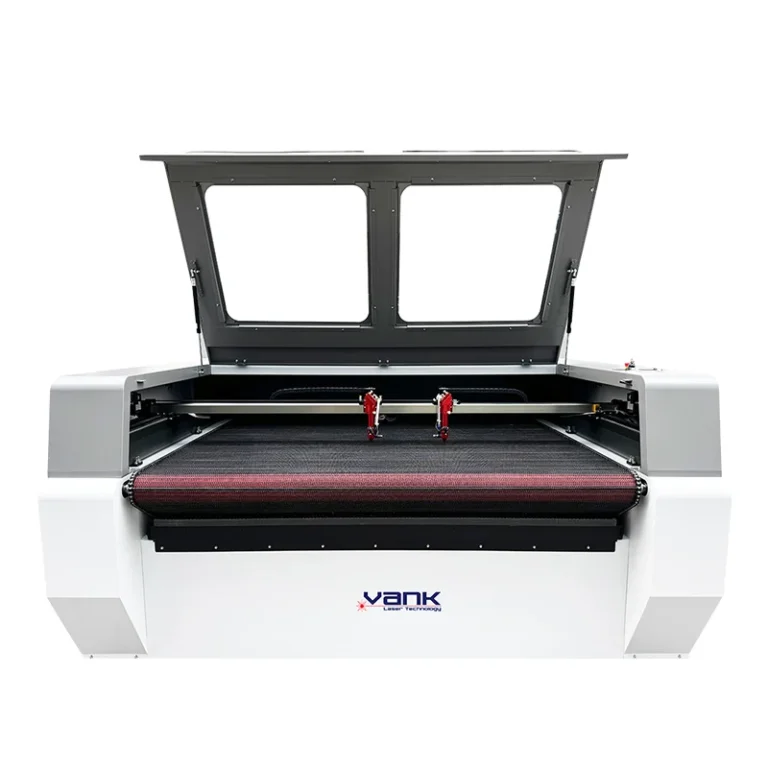
Станок лазерного раскроя тканей CO₂ VankCut с автоподачей и камерой технического зрения — один из вариантов; подтвердите его пригодность исследованием времени работы с одной и несколькими головками.
Конвейер и рабочая зона
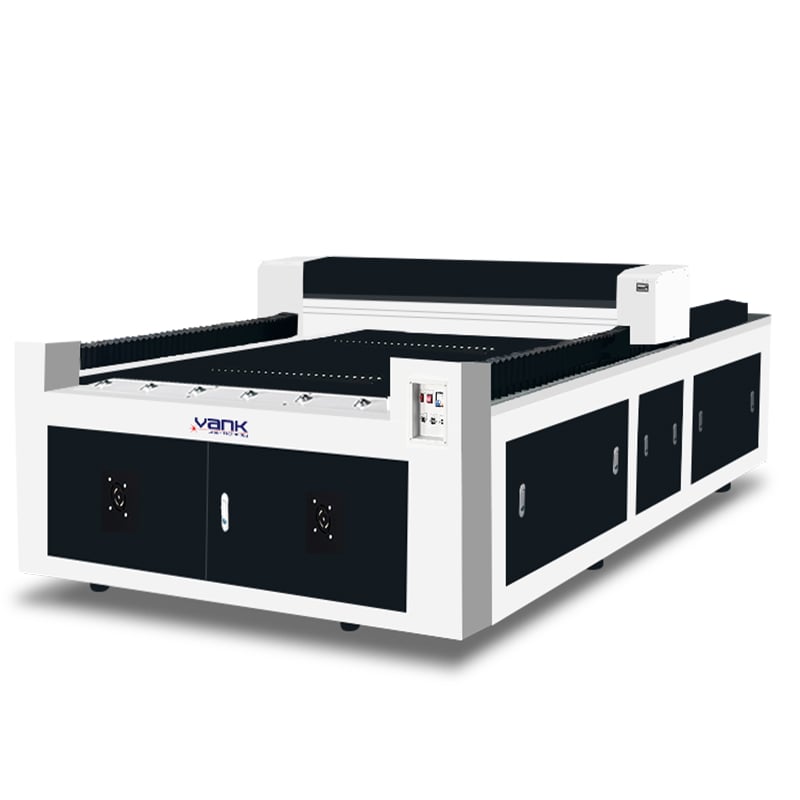
Уточните полезный ход X/Y, ширину конвейера, опору ленты, диапазон фокусировки, ограничения камеры, свободное пространство для загрузки и площадь, теряемую из-за нескольких головок или оснастки.
Подбирайте конвейер с учётом:
- Максимально допустимой ширины ткани;
- Массы материала и свойств его поверхности;
- Диаметра и втулки рулона, а также ограничений подающего устройства;
- Самой длинной детали и последовательности шаговой подачи;
- Требуемых допусков подачи и совмещения;
- Обычного и пикового выпуска годной продукции.
Проверяйте результаты от первой до последней детали при обычном натяжении и производственной скорости.
Вытяжка, пожарная безопасность и качество воздуха
Вытяжку рассчитывают по разрешенным материалам, объему стола, трассе воздуховодов, потерям давления и местным требованиям к выбросу или фильтрации. Один лишь запах не является оценкой воздействия.
Спецификация линии должна включать:
- Требуемый расход воздуха и давление на станке;
- Зоны улавливания, подключения воздуховодов и доступ для очистки;
- Этапы фильтрации, мониторинг и обязанности по утилизации;
- Выбросы для каждого материала и сведения из паспорта безопасности (SDS);
- Контроль, обеспечение порядка и надлежащие меры по тушению пожара;
- Местные требования по охране окружающей среды и охране труда.
Проверьте вытяжку при типовом процессе и определите, кто обеспечивает воздуховоды, фильтрацию, измерения при пусконаладке и последующее обслуживание.
Как спроектировать полное решение для резки
Начните со спецификации производства, схемы процесса и исследования узких мест. Сравнивать цены имеет смысл только после согласования объёма поставки и критериев приёмки.
1. Допуск материала и процесса
Перечислите все торговые наименования, составы, покрытия, краски, клеи, подложки, паспорта безопасности (SDS) и диапазоны толщин. Задайте требования к качеству кромки, выбросам, остаткам и поведению при последующей обработке.
Обработайте реальные производственные партии и сохраните утверждённые образцы и параметры.
2. Формат материала и рабочая зона
Укажите листовой или рулонный формат, максимальную ширину, диаметр, втулку, массу, самую длинную деталь, отступы в раскладке и требования к сквозному проходу материала или приёмному устройству.
Уточните полезную площадь и общий занимаемый участок, включая доступ для обслуживания, подготовку материала и зоны операторов.
3. Рабочий процесс печати и обработки файлов
Для материала без печати определите CAD/CAM, раскладку и вызов сохранённых параметров. Для материала с печатью добавьте управление версиями макетов, реперные метки или контуры, обработку искажений, калибровку камеры и проверку результата.
Проверьте весь процесс от файла до детали с программным обеспечением заказчика и производственными пользователями.
4. Производительность и баланс линии
Данные, подтверждающие производительность, должны включать:
- Полезную рабочую площадь и использование материала при раскладке;
- Проверенный лазерный процесс и рабочий цикл;
- Время загрузки, подачи и смены рулона;
- Выпуск годной продукции с одной или несколькими головками;
- Производительность вытяжки и остановки на обслуживание;
- Ведение конвейерной ленты и поведение при повторном запуске;
- Мощности по последующей сортировке, пошиву или сборке.
5. Качество и прослеживаемость
Задайте размеры, погрешность совмещения, состояние кромки, минимальный элемент, утверждённый визуальный образец, код или идентификатор комплекта, план выборочного контроля и правила отбраковки.
6. Текущее узкое место и целевое состояние
Прежде чем заявлять об улучшении, зафиксируйте исходный метод, персонал, выпуск, отходы, переналадки, простои и ограничения.
К типичным узким местам относятся:
- Цикл ручной резки и различия между операторами;
- Стоимость вырубных штампов и срок поставки оснастки;
- Брак из-за ошибок совмещения при резке ткани с печатью;
- Трудоемкая погрузка или сортировка;
- Частые переналадки между короткими сериями;
- Недостаточную полезную ширину или возможности работы с рулонами;
- Нестабильное качество кромки или улавливание дыма.
Задайте измеримую цель для каждого узкого места и испытайте предлагаемую линию на соответствие этой цели.
Приёмочные испытания на заводе и на площадке заказчика
Промышленный покупатель должен принять процесс на типовых материалах, файлах, сменах и операторах до отгрузки и повторить приемку после монтажа, если условия площадки влияют на результат.
Компания «Vank Laser» и покупатель должны согласовать метод проведения приемочных испытаний (FAT) до окончательного оформления заказа.
Зафиксируйте как минимум:
- Принятые результаты по кромке, размерам и совмещению;
- Время цикла полного задания и количество годных деталей в час;
- Идентификацию материала, партию и утверждённый диапазон параметров;
- Улавливание дыма, наблюдения за запахом и показания вытяжки;
- Калибровка камеры и точность по всему полю изображения;
- Ведение материала при подаче и стабильность результатов от первой до последней детали;
- Конкретные лазерный источник, оптику, головки и контроллер;
- Рабочую конфигурацию стола, конвейера и подающего устройства;
- Сигналы тревоги, блокировки, аварийные остановки и порядок действий при пожаре.
Отклоняйте недостаточно мощные, избыточно крупные или неполные комплектации, если данные не отвечают письменным критериям.
Объем проекта и матрица ответственности
Для заводского проекта необходимо определить объём работ по всей линии, включая оборудование, интерфейсы, инженерное обеспечение, монтаж, пусконаладку, обучение и поддержку.
Назначьте ответственного и документ приёмки для:
- Производственных требований и перечня допущенных материалов;
- Образцов, макетов, раскладки и пределов качества;
- Видеозаписи FAT, данных и подписанного акта приёмки;
- Спецификации комплектующих (BOM) станка и принадлежностей с контролем версий;
- Рабочей зоны, планировки, инженерного обеспечения и вытяжки;
- Камеры, контроллера, ПО, резервных копий и лицензий;
- Документов производственного контроля и отгрузки;
- Монтажа, приёмочных испытаний на площадке (SAT) и выхода на производственную мощность;
- Обучения, реагирования по гарантийным обращениям и плана запасных частей.
Дистрибьюторы, заводы и интеграторы должны согласовать эти границы ответственности до осуществления оплаты и отгрузки.
Платформы Vank Laser для предварительного выбора
Непрерывная резка рулонного материала с машинным зрением
CO₂-лазерный станок для раскроя ткани с автоматической подачей и камерой технического зрения
Оцените её пригодность для:
- Рулонных тканей, допущенных к обработке, с документированным составом;
- Текстиля с сублимационной печатью и измеренными деформациями;
- Деталей спортивной одежды с критериями совмещения;
- Мягкая вывеска необходимой рабочей ширины;
- Ткани с печатью по производственному макету;
- Кружева с критериями минимального размера элементов;
- Непрерывных прогонов с целевым выпуском годной продукции.
Машинное зрение по всему полю и работа с контурами
Лазерный станок 1812 Top Vision для раскроя ткани
Оцените её пригодность для:
- Ткани с печатью и требованиями к охвату всего поля;
- Вышитой ткани при производственном освещении;
- Кожи, допущенной к обработке, с известным химическим составом;
- Гибких материалов с заданными требованиями к опоре;
- Заданий совмещения по машинному зрению с измеренными результатами;
- Рулонных процессов, подтверждённых типовыми испытаниями.
Многоголовочная и параллельная резка
CO₂-лазерный станок VankCut для раскроя ткани с автоматической подачей и камерой технического зрения
Оцените её пригодность для:
- Тканей с печатью и повторяемой раскладкой;
- Ткани с сублимационной печатью и допустимой погрешностью контура;
- Деталей домашнего текстиля, подходящих для параллельной обработки;
- Заданий по тканевым вывескам с подходящим расстоянием между головками;
- Кружева с проверенными минимальными размерами элементов;
- Партийного производства с измеренными переналадками;
- Документированного сравнения работы одной и нескольких головок.
Резка с камерой CCD для разных допущенных неметаллических материалов
CO₂-лазерный станок для резки с CCD-камерой
Оценивайте её только для материалов, допущенных к обработке по отдельности:
- Тканей с известным волокнистым составом и отделкой;
- Этикеток с идентифицированными клеями и подложками;
- Кожи с документированным химическим составом;
- Акрила с проверенными маркой и плёнкой;
- Изделий из древесины с известными связующим и покрытием;
- Бумаги и картона при наличии мер пожарной безопасности;
- Неметаллических материалов с печатью и критериями совмещения;
- Цехов, работающих с разными материалами и отдельными диапазонами технологических параметров.
Автоматическая лазерная резка и текущий заводской процесс
| Метод резки | Типичное применение на фабрике | Необходимая проверка |
|---|---|---|
| Ручная резка | Разовые детали, ремонт и простые образцы | Трудозатраты, различия между операторами, время цикла и повторяемость |
| Вырубка штампом | Неизменные модели для больших серий | Стоимость оснастки, срок и гибкость изменений |
| Ножевая резка | Совместимые ткани и процессы работы со стопами материала | Износ инструмента, смещение материала и испытание конкретного текстиля |
| CO₂-резка на неподвижном столе | Цифровая обработка листового материала и частые изменения дизайна | Допуск материала, полезная площадь, вытяжка и диапазон технологических параметров |
| CO₂-резка с автоматической подачей | Допущенная рулонная ткань и непрерывная шаговая подача | Ограничения по рулону, натяжение, ведение материала и качество от первой до последней детали |
| CO₂-резка с машинным зрением | Печатные контуры, реперные метки и ориентиры вышивки | Калибровка, точность по всему полю и рабочий процесс обработки файлов |
Сравните предлагаемую линию с текущим методом на сопоставимых материалах, макетах, объёмах и пределах качества. Учтите оснастку, наладку, труд, инженерное обеспечение, отходы, доработку, простои, обслуживание и стоимость одной годной детали.
Информация для промышленного запроса коммерческого предложения (RFQ)
Предоставьте описание производства для расчёта производительности, планировки и приёмки:
- Компания, расположение завода и ответственный за проект;
- Отрасль, семейство продукции и последующий процесс;
- Торговое наименование материала, состав, покрытие и паспорт безопасности (SDS);
- Диапазон обычной и максимальной толщины;
- Геометрия рулона либо размеры и масса листа;
- Рабочий процесс для материала без печати, с печатью, с вышивкой или смешанный процесс;
- Типовые макеты, раскладка и фотографии продукции;
- Выпуск годных деталей за смену и окно пикового спроса;
- Исходный метод, персонал, отходы и узкое место;
- Требования к подающему устройству, конвейеру и приёмному устройству;
- Задача машинного зрения и допуск совмещения;
- Исследование производительности с одной или несколькими головками;
- Напряжение, воздух, вытяжка, площадь и условия среды;
- Бюджет после определения объема и метода приемки.
После этого Vank Laser может предоставить спецификацию комплектующих (BOM) конкретной модели, планировку, требования к инженерному обеспечению, план испытания образцов, методику FAT/SAT, объём пусконаладки и коммерческое предложение.
Частые вопросы о промышленных лазерах для текстиля
Подходит ли CO₂-лазерная резка для массового производства?
Да, если вся линия проверена для допущенного материала, раскладки, подачи, совмещения, вытяжки, рабочего цикла и выпуска годной продукции. Сам по себе большой объём не оправдывает автоматизацию или использование нескольких головок.
Когда необходима автоматическая подача?
Используйте автоматическую подачу для проверенных рулонных процессов, требующих многократной шаговой подачи. Укажите ограничения по рулонам, натяжение, ведение материала, полезную ширину, повторяемость и процедуры повторного запуска и смены рулона.
Когда требуется система машинного зрения?
Используйте машинное зрение для конкретной задачи совмещения, например по реперным меткам, напечатанным контурам или ориентирам вышивки. Подтвердите измеренную точность по всему полю на производственном макете и материале.
Может ли линия обрабатывать ткань и кожу?
Только после отдельной идентификации и допуска по безопасности. Исключите ПВХ/винил, неизвестные галогенсодержащие материалы и кожу с хромом(VI); для каждого разрешенного материала проверьте выбросы, вытяжку и качество кромки.
Устраняет ли лазер осыпание ткани?
Нет. Некоторые термопласты могут плавиться и запаивать кромку, а натуральные волокна и смеси ведут себя по-разному. Проверьте внешний вид кромки, прочность, остатки и поведение при последующей обработке на производственных партиях.
Как выбирают размер станка?
Выбирайте полезную ширину и ход по максимальному формату допущенного материала, самой крупной детали, отступам в раскладке и ограничениям подающего устройства и камеры. Также проверьте занимаемую площадь, доступ для обслуживания, подготовку материала и последующее перемещение изделий.
Запросите исследование промышленной линии резки текстиля
Предоставьте типовые материалы, SDS или сведения о составе, производственные файлы, размеры рулонов, пределы качества, исходные показатели и целевой выпуск годной продукции.
Vank Laser может сравнить варианты платформы, подающего устройства, машинного зрения, количества головок, вытяжки, контроллера и ПО, а затем определить точную BOM, инженерное обеспечение, FAT/SAT и ответственность за выход на производственную мощность.