

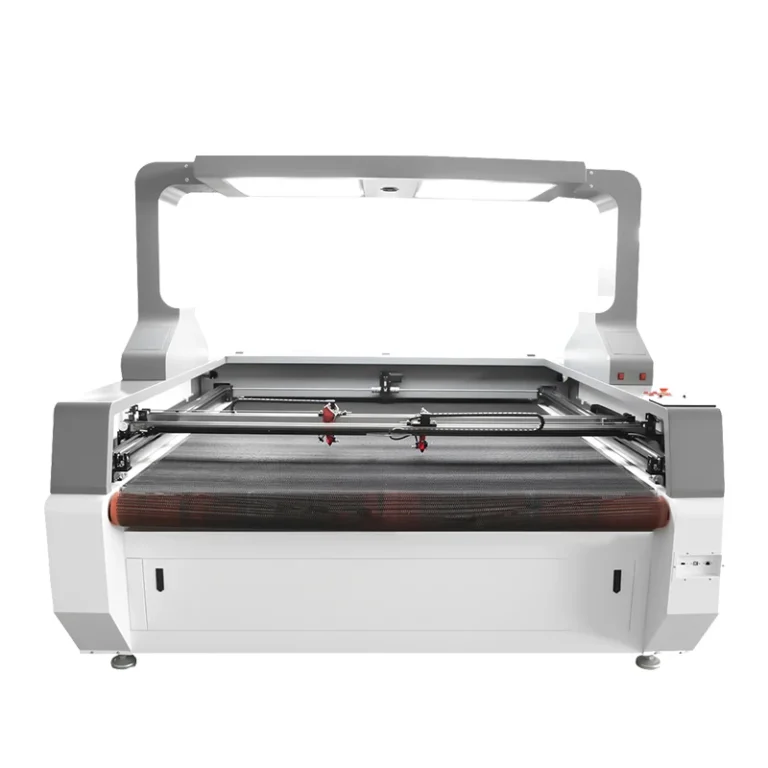
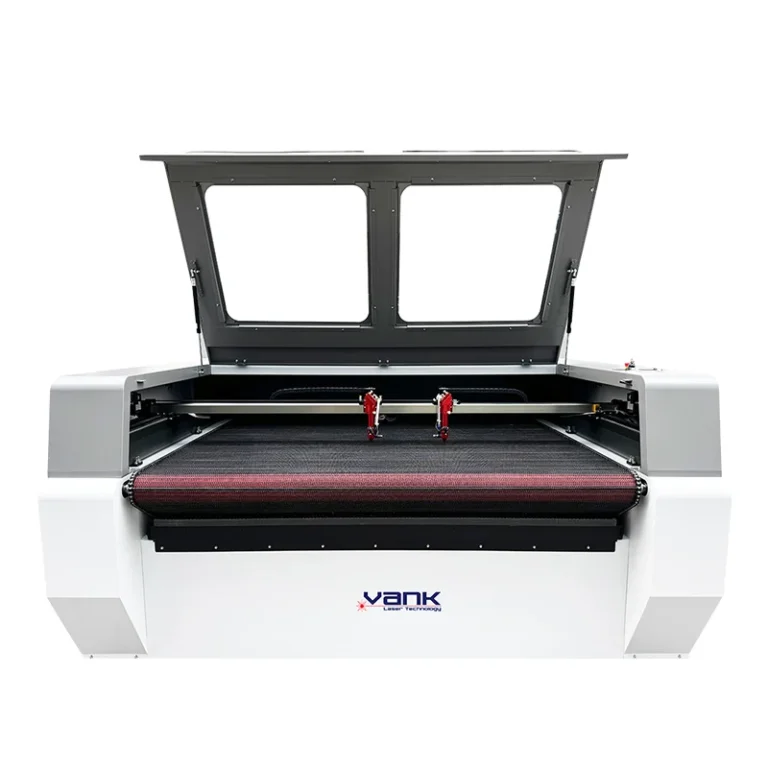
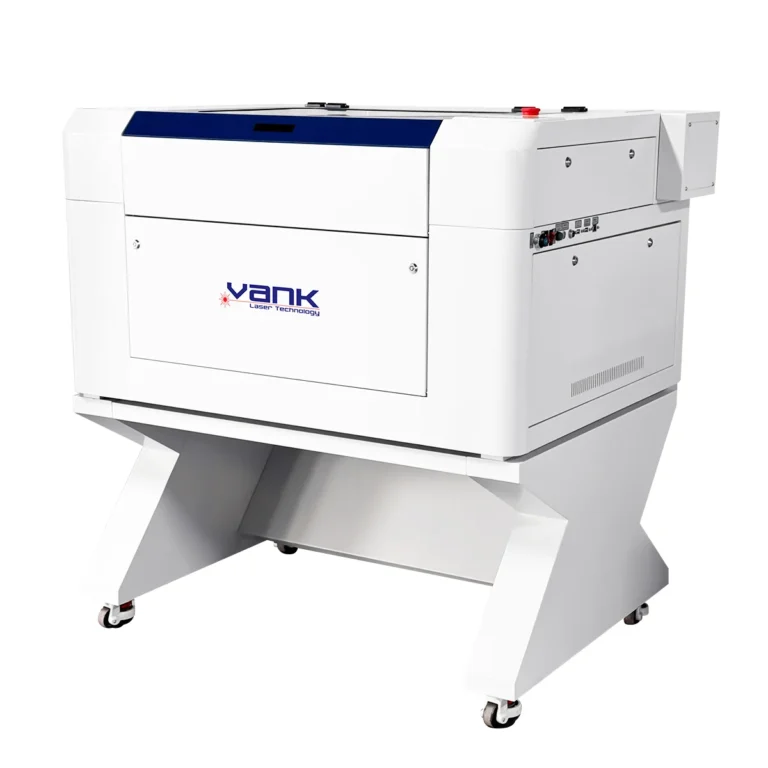
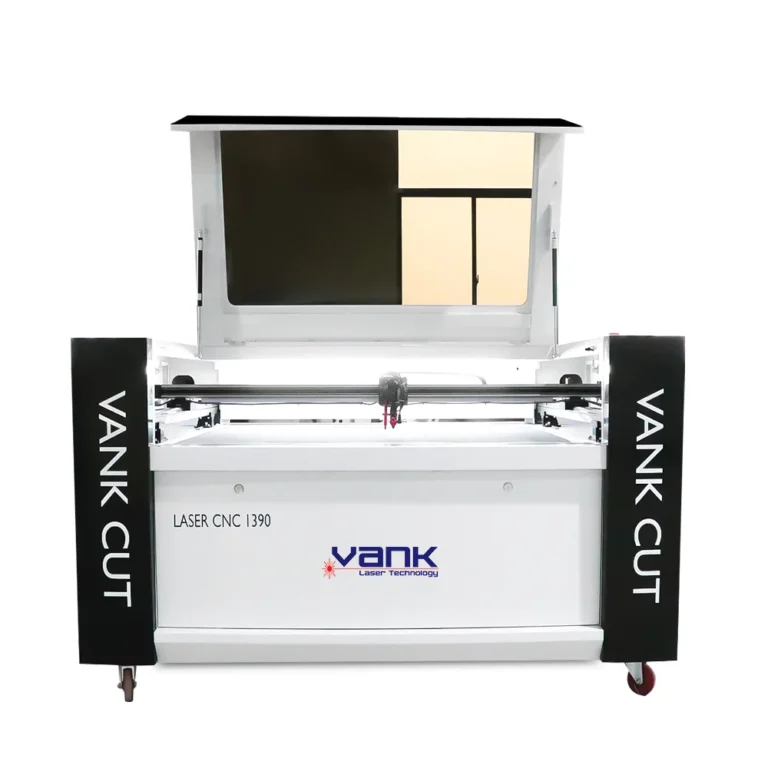
CO₂-лазер может удалять или обесцвечивать некоторые покрытия и создавать прочно связанный с поверхностью след с помощью совместимого состава для маркировки металла. Однако на металле без покрытия, полированном или с гальваническим покрытием стандартный процесс CO₂ с длиной волны 10,6 мкм часто неэффективен или нестабилен. Для повторяемой прямой идентификации металла обычно целесообразнее начать с волоконного лазера.
Начните с точного определения сплава, марки, отделки и обработки поверхности. «Блестящий металл» может означать полированную нержавеющую сталь, хромирование, никелирование, анодированный алюминий, лакированную латунь или деталь с прозрачным покрытием, и каждая поверхность реагирует по-разному. Также определите, должна ли маркировка быть декоративной, машиночитаемой, стойкой к истиранию или химикатам либо сохранять прослеживаемость в течение всего срока службы изделия.
Правильный процесс должен давать приемлемый результат на типовых деталях за требуемое время цикла при надлежащих ограждениях, вытяжке и средствах управления. Используйте следующие проверки, чтобы решить, обоснован ли CO2-процесс или следует испытать волоконный лазер.
Почему CO₂-лазеру трудно маркировать блестящий металл без покрытия
Обычный CO₂-лазер излучает на длине волны около 10,6 мкм и широко применяется для допущенных к обработке неметаллов. Поглощение металлами без покрытия на этой длине волны обычно менее благоприятно и сильно зависит от сплава, температуры и состояния поверхности. Полированная поверхность делает взаимодействие ещё менее предсказуемым и может создавать риски отражения, которые должен контролировать интегратор станка.
При использовании совместимого маркировочного состава CO₂-лазер нагревает нанесённый слой, чтобы он сцепился или сплавился с поверхностью. Это отличается от прямой гравировки металла. Тип состава, совместимость с материалом основы, толщина покрытия, сушка, фокусировка и плотность энергии влияют на адгезию, контраст и долговечность.
Две внешне похожие детали могут отличаться гальваническим покрытием, лаком, оксидным слоем, маслом или остатками полировки. Перед сравнением результатов зафиксируйте поставщика, марку материала, состояние поверхности и номер партии. Удачная маркировка одного образца не подтверждает пригодность процесса для всех внешне похожих деталей.
Почему испытания CO2-маркировки металла не удаются
Неудачная маркировка сама по себе не доказывает неисправность лазерного источника. В контролируемом испытании проверьте материал основы, подготовку, состав, рабочий диапазон параметров и метод приёмки.
1. Материал или покрытие не соответствуют ожиданиям
Декоративный инструмент, диск, ювелирная заготовка или деталь фурнитуры могут иметь гальваническое или прозрачное покрытие либо полированную поверхность, а не представлять собой нержавеющую сталь без покрытия. Магнитная проба и внешний вид не позволяют определить наружный слой. Получите у поставщика спецификацию материала и покрытия и испытайте фактическую производственную партию.
2. Подготовка поверхности выполняется неодинаково
Масло, воск, отпечатки пальцев, разделительные составы и защитная пленка могут нарушить равномерное сцепление. Соблюдайте инструкции производителя маркировочного состава по подготовке и безопасности, применяйте разрешенный повторяемый способ очистки и полностью высушивайте деталь. Операции с огнеопасными чистящими средствами выполняйте вне рабочей зоны лазера.
3. Пригодность состава для материала основы не подтверждена
Используйте продукт, производитель которого допускает конкретный материал основы и процесс с CO₂-лазером. Зафиксируйте партию, способ нанесения, контроль влажного или сухого слоя и срок годности. Дешёвые заменители могут дать видимый след на образце, но не выполнить требования к адгезии, коррозии, истиранию или повторяемости в производстве.
4. Рабочий диапазон параметров процесса не определён
Мощность, скорость, фокусировка, расстояние между линиями, перекрытие пятен, толщина нанесённого слоя и сушка взаимосвязаны. Испытайте документированную матрицу параметров вместо случайного изменения одной настройки. Осмотрите маркировку после удаления состава согласно его инструкции, затем повторите обработку с оптимальным диапазоном параметров по всему полезному полю и на нескольких деталях.
5. Требуется прямая и долговечная маркировка металла
Для серийных номеров, данных по безопасности, кодов QR или Data Matrix и маркировки для прослеживаемости могут требоваться заданные контраст, класс качества кода, глубина и стойкость к обращению с изделием, очистке или химическим веществам. Если поверхностная маркировка с закреплённым составом не выполняет эти критерии стабильно, оцените процесс с волоконным лазером на тех же деталях.
CO2-лазер или волоконный лазер для маркировки металла
Система CO₂ хорошо подходит для резки и гравировки допущенных к обработке акрила, древесины, бумаги, текстиля и других совместимых неметаллов. Она также может удалять некоторые покрытия или использовать одобренный маркировочный состав на отдельных металлах. Волоконная система эффективно взаимодействует со многими металлами; её обычно рассматривают для отжига, обесцвечивания, поверхностной гравировки или абляции в зависимости от сплава, состояния поверхности и импульсных характеристик источника.
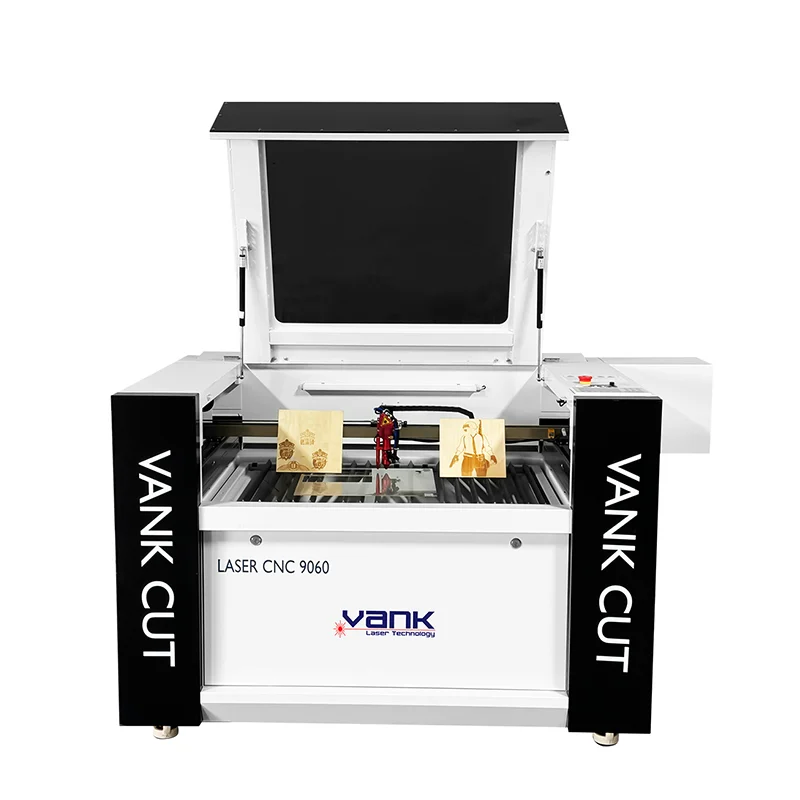
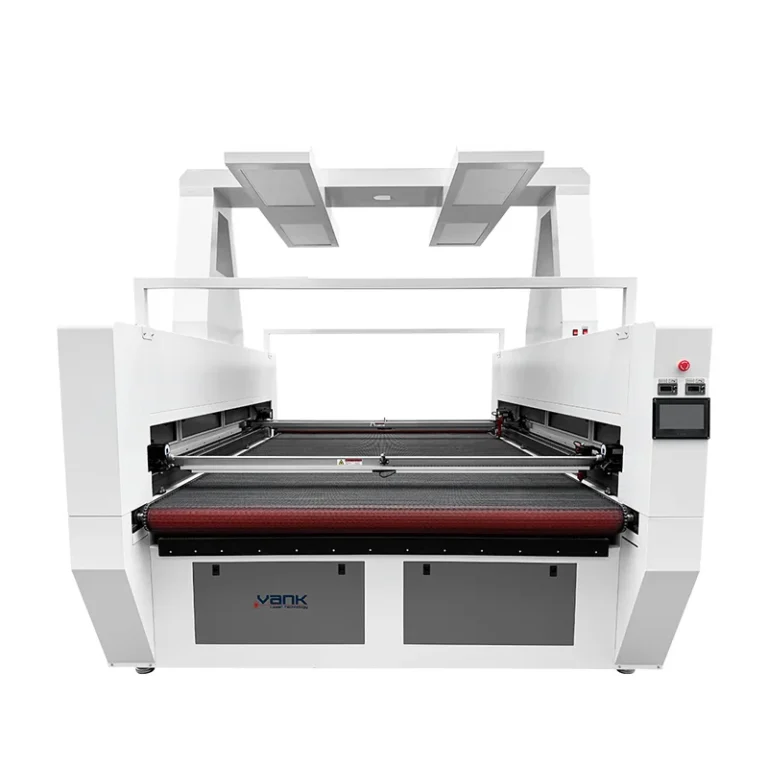
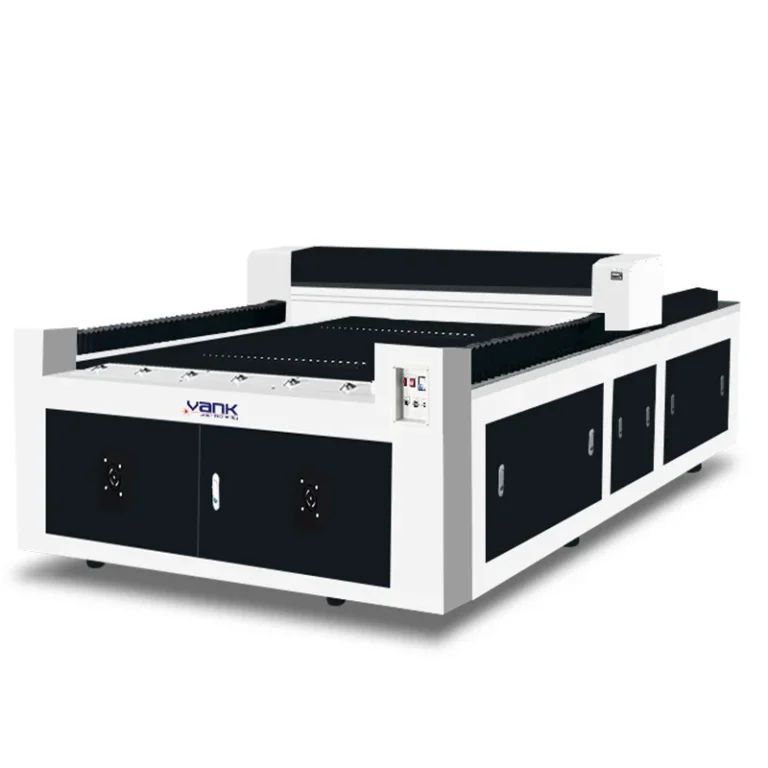
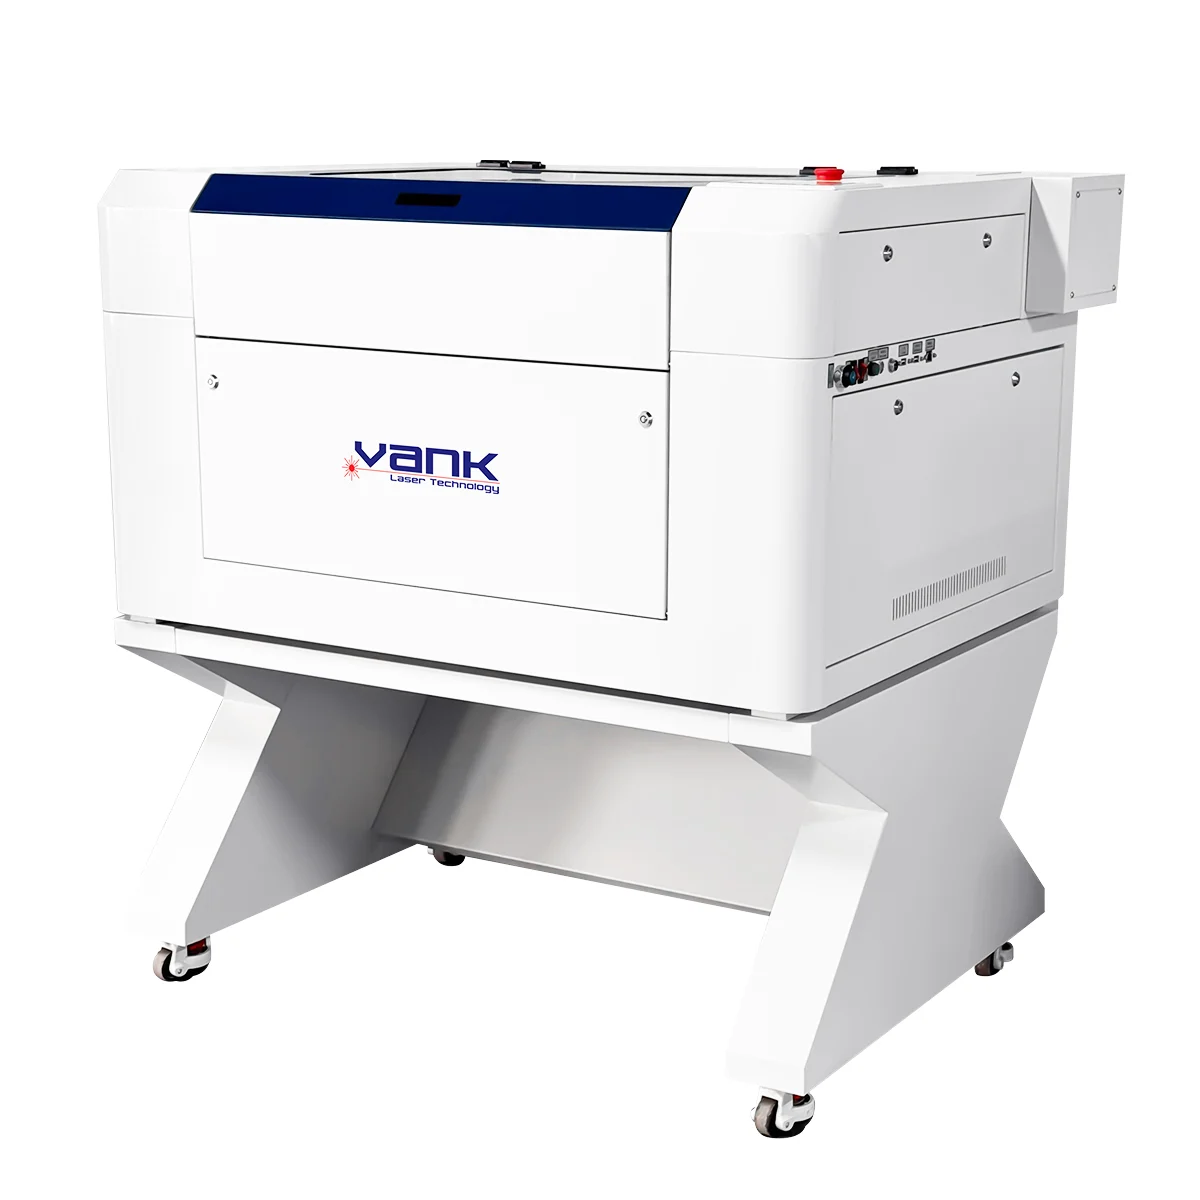
Высокоскоростной станок лазерной резки и гравировки CO₂ — подходящая платформа, когда основная работа заключается в резке или гравировке допущенных неметаллов, а маркировка металла является проверенным вспомогательным процессом.
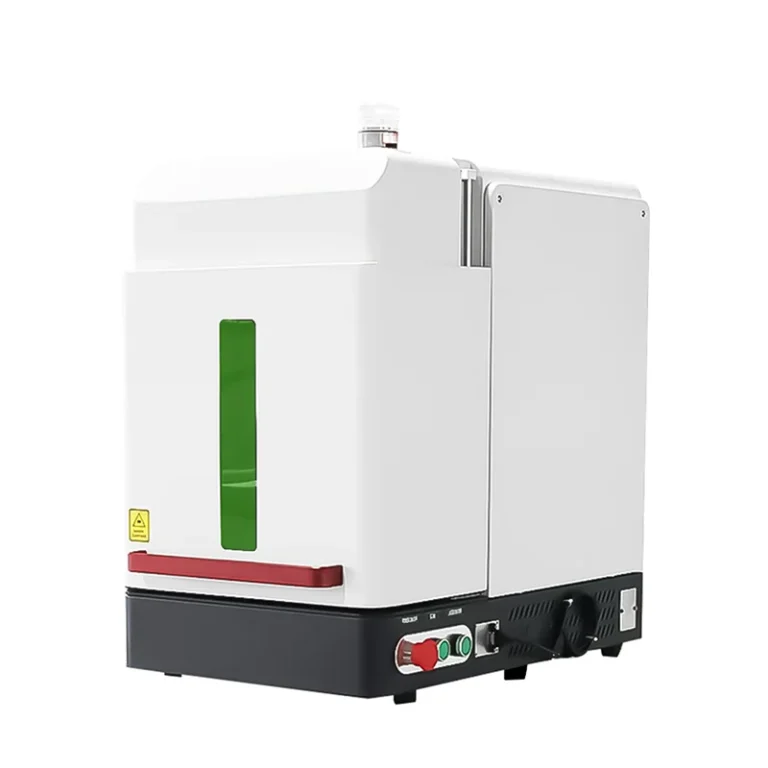
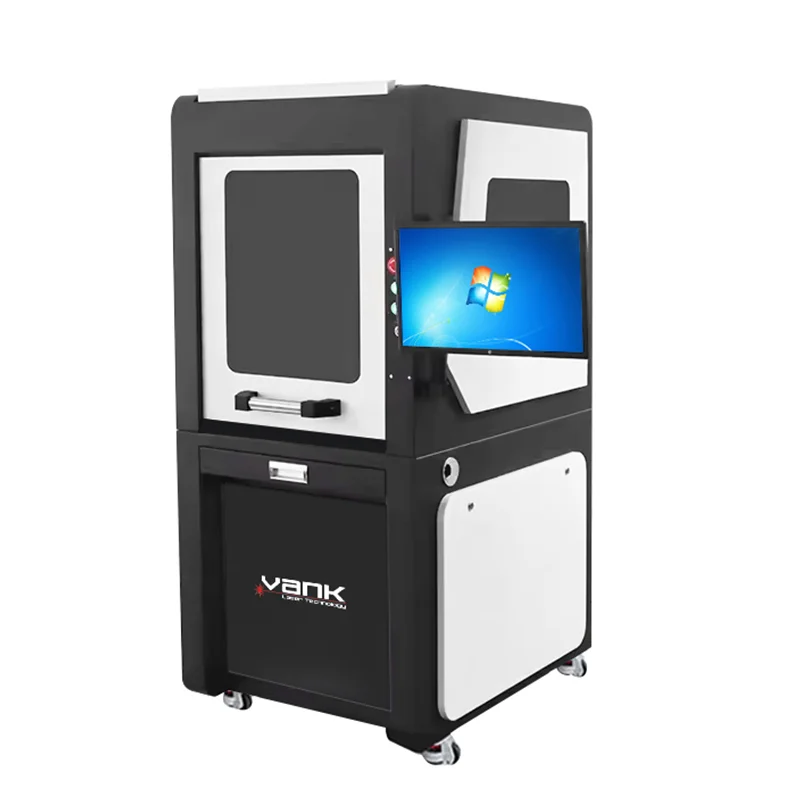
Полностью закрытый волоконный лазерный маркер — одна из систем для сравнения при регулярной идентификации металла. Подтвердите в предложении класс лазерной безопасности поставляемого оборудования, ограждение и блокировки, модель лазерного источника, сканирующую головку, поле обработки объектива, вытяжку, ПО и результаты маркировки образцов.
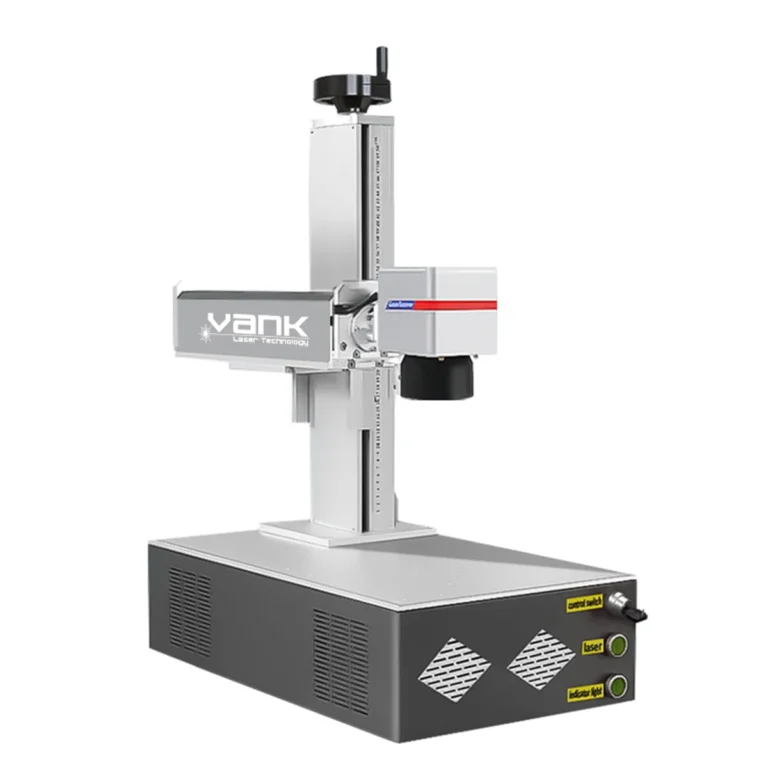
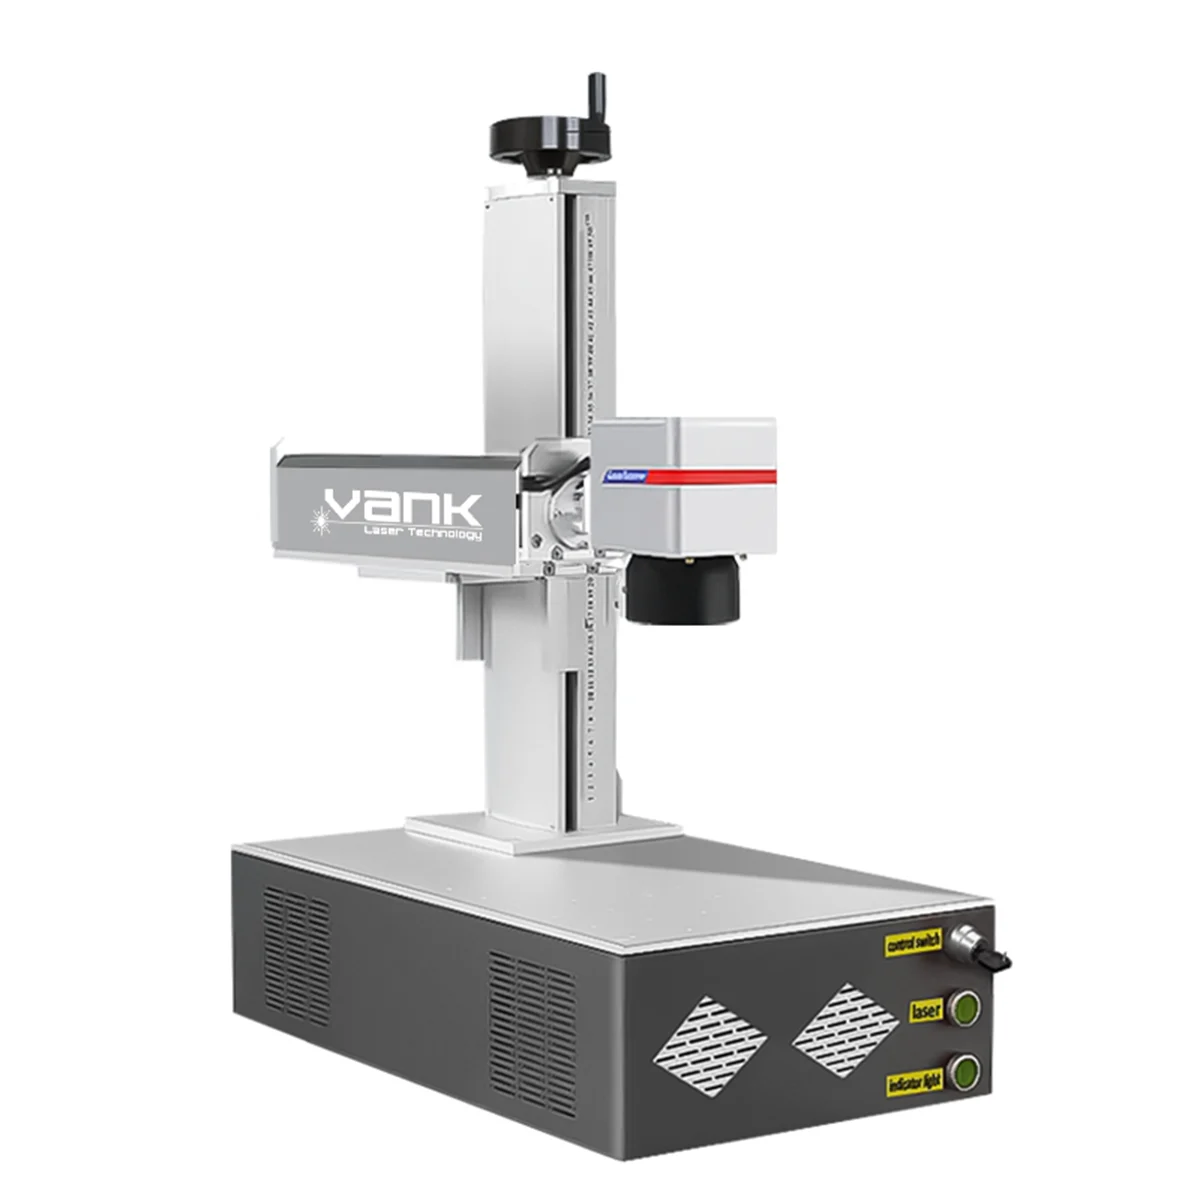
Портативный волоконный лазерный маркер мини-формата может подойти для гибкой обработки небольших деталей, но портативность не отменяет требований к соответствующей нормам защищённой установке, контролируемому доступу, вытяжке и оценке риска отражённого излучения.
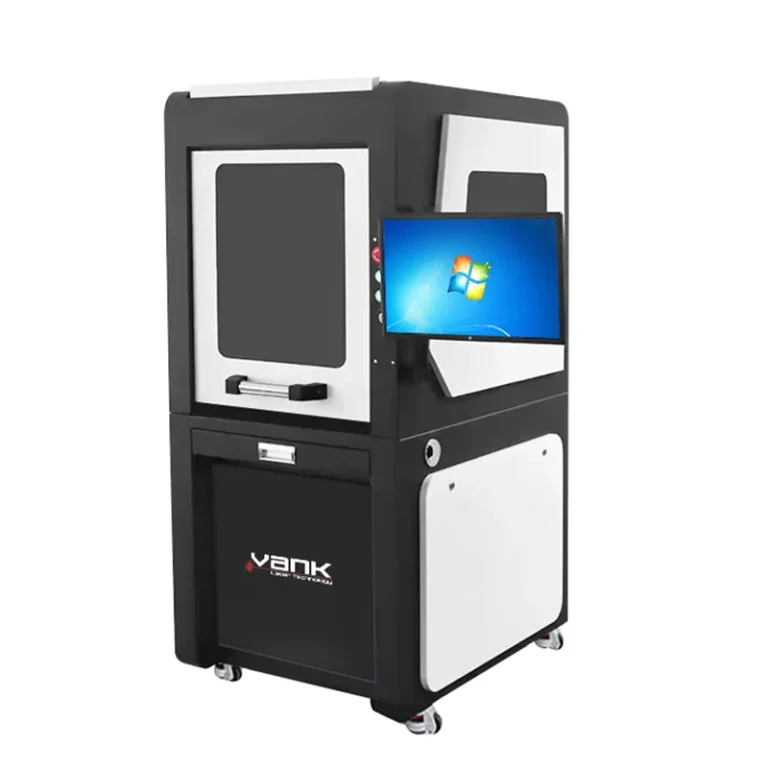
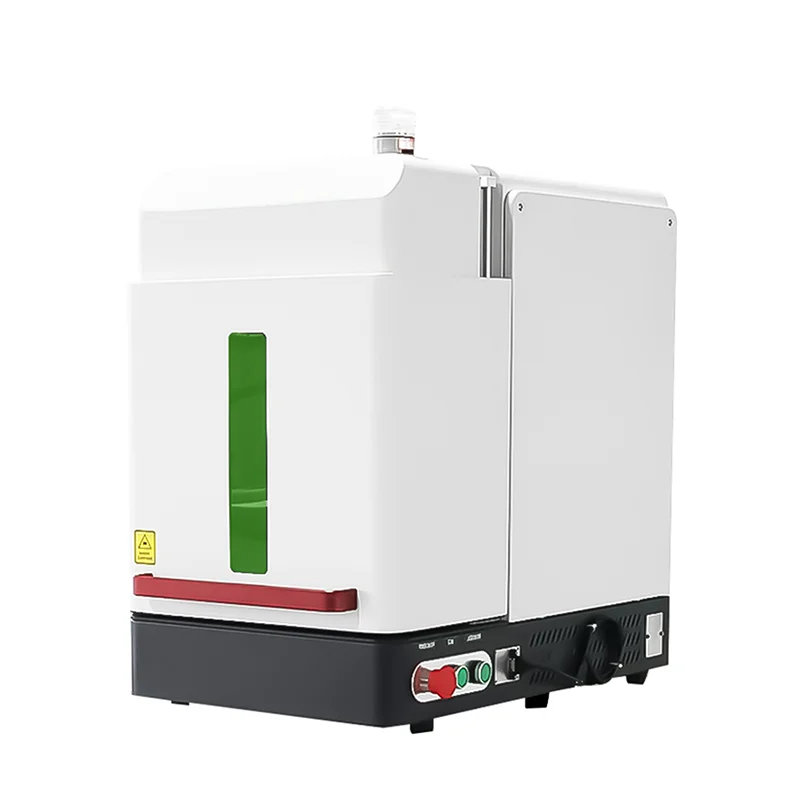
Закрытый волоконный лазерный маркер для ювелирных изделий и модных аксессуаров обеспечивает определённую рабочую зону для небольших аксессуаров. На образцах типовых изделий проверьте оснастку, требования к поворотному устройству, диапазон фокусировки, минимальный элемент, качество поверхности и позиционирование от детали к детали.
Когда CO2-маркировка металла может быть уместна
Процесс с CO₂-лазером может быть практичным для удаления краски или лака, изменения некоторых анодированных поверхностей или закрепления одобренного производителем состава на совместимом металле. Он также может быть разумным выбором для эпизодической работы, если заказчик принимает этапы подготовки и последующей очистки.
Утвердите процедуру с указанием письменных критериев. Проведите испытания на контрастность, адгезию, стойкость к истиранию, устойчивость к очистке или воздействию химических веществ, а также, при необходимости, на коррозионную стойкость, и проверьте воспроизводимость результатов при работе разных операторов и с различными партиями материала. Если маркировка имеет критическое значение для безопасности или используется для обеспечения прослеживаемости, определите требуемое качество кода и условия эксплуатации до приобретения.
Когда выбирать волоконный лазерный маркер
Рассмотрите волоконный лазер, если производству нужны прямая маркировка металла, регулярные партии, короткое время цикла, мелкие элементы, машиночитаемые коды или стабильные результаты без нанесения маркировочного состава.
К типичным областям применения относятся:
- Инструменты, линейки, пластины, кожухи и панели из нержавеющей стали
- Алюминиевые бирки, анодированные детали и шильдики
- Латунь, медь, титан и компоненты с покрытием, пригодность которых подтверждена
- Ювелирные изделия, детали часов и металлическая фурнитура для модных изделий
- Промышленные детали с серийными номерами и производственными кодами
- QR-коды, Data Matrix и штрихкоды для систем прослеживаемости
- Логотипы и идентификация на металлической продукции OEM
Не принимайте станок по одному визуально приемлемому образцу. Подтвердите требуемый результат на типовых партиях, в разных положениях и у разных операторов, затем зафиксируйте параметры, время цикла, брак и критерии приемки.
Что проверить перед заказом станка для маркировки металла
Отправьте поставщику фактические производственные детали и рабочий макет. Используйте один метод приёмки для всех рассматриваемых процессов, чтобы объективно сравнить маркировку CO₂-лазером с применением состава и волоконную лазерную маркировку.
В техническое задание на тестирование должны быть включены:
- Торговое наименование, сплав и марка, поставщик и диапазон производственных партий
- Состояние поверхности, гальваническое покрытие, покрытие, анодирование, плёнка и предшествующий процесс очистки
- Размеры детали, поле маркировки и доступный зазор для фокусировки
- Логотип, текст, серийные данные и минимальный элемент QR или Data Matrix
- Требуемые контраст, цвет, глубина, размеры и класс машиночитаемого кода
- Требования к стойкости к истиранию, мойке, химикатам, нагреву или коррозии
- Плоская, криволинейная, цилиндрическая или сложная геометрия и повторяемость оснастки
- Требуемые ограждение, поворотное устройство, вытяжка, ПО и производственные интерфейсы
Проведите заводские приемочные испытания на согласованном количестве образцов. Зафиксируйте точный источник, сканирующую головку, линзу, оснастку, ПО, параметры, время цикла, проверку кода, размерные или визуальные результаты, число отбракованных деталей и продолжительность непрерывной работы. Подписанные состав поставки и протокол FAT должны однозначно определять отгружаемую комплектацию.
Маркировка металла отличается от резки нержавеющей стали
Лазерный маркер с гальванометрической головкой и станок резки листового металла различаются источниками, оптикой, системами перемещения, ограждениями и задачами процесса. Результат маркировки не подтверждает возможности резки, а листовой станок не служит эффективной заменой маркеру для небольших идентификационных меток.
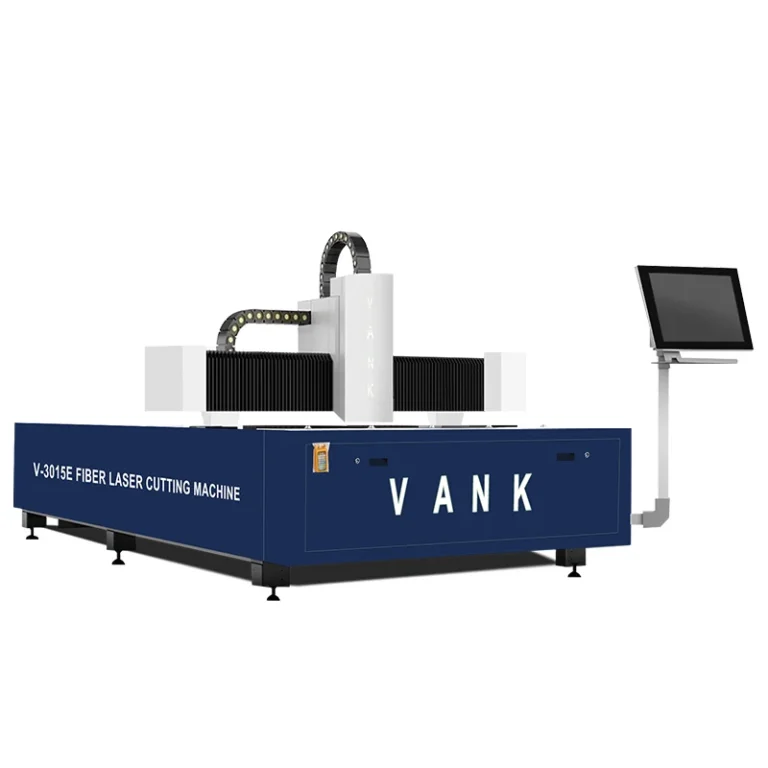
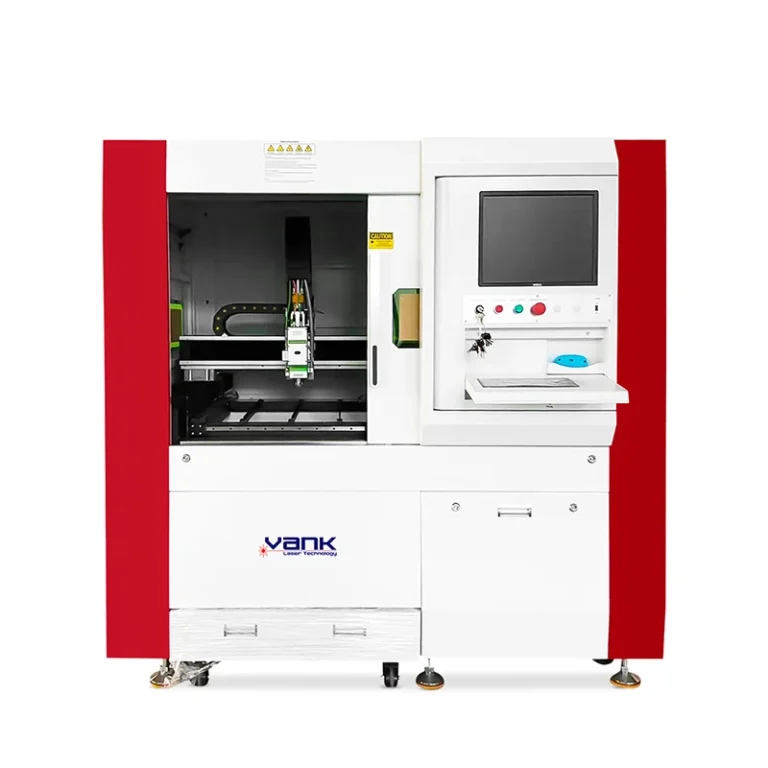
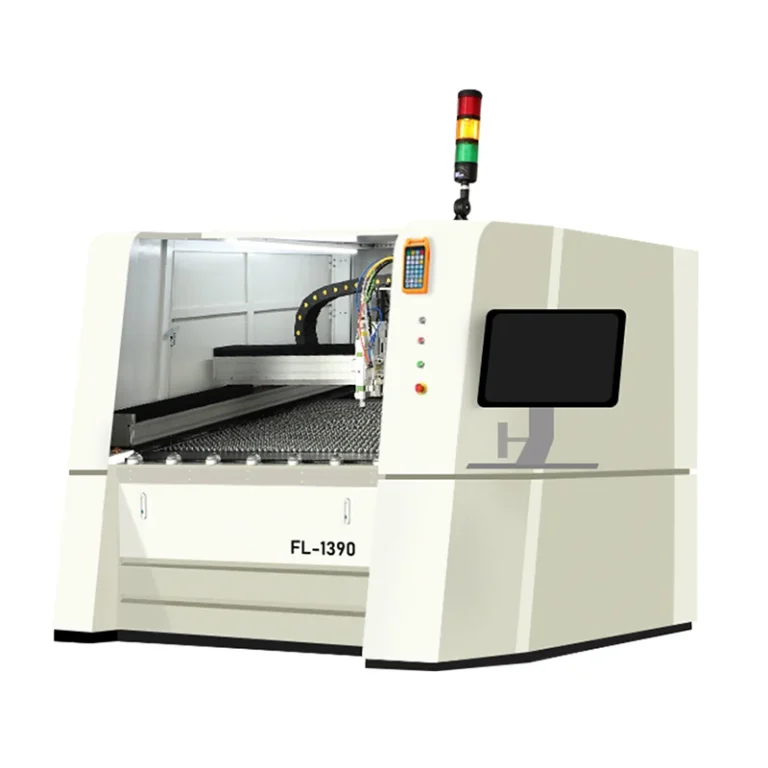
Станок волоконной лазерной резки металла — подходящий тип оборудования для резки листовой стали, нержавеющей стали, алюминия или латуни. Задайте марку, обычную и максимальную толщину, размеры листа, геометрию, допуск, состояние кромки, вспомогательный газ, выпуск годных деталей и требования последующих операций.
Потребуйте представительные пробные резы и документированные заводские приёмочные испытания (FAT). В коммерческом предложении должны быть указаны лазерный источник, режущая головка, чиллер, контроллер, полезная зона стола, вытяжка, требования к газу, ограждения, ПО, автоматизация, монтаж, обучение, запасные части и гарантия.
Как Vank Laser помогает выбрать процесс
Vank Laser может сравнить маркировку CO₂ с совместимым составом, волоконную лазерную маркировку металла и волоконную лазерную резку листа по фактическому материалу и требуемому результату. Сравнение должно охватывать результаты обработки образцов, время цикла, подготовку, расходные материалы, средства безопасности, ПО, оснастку и полную стоимость одной принятой детали.
Для каждого варианта запросите коммерческое предложение по конкретной модели и спецификацию комплектации (BOM) с контролем версий. Уточните включённые и исключённые позиции, инженерные коммуникации на месте установки, ответственность за пусконаладку, обучение, сроки реакции по гарантии и поддержку запасными частями.
Цель заключается не в том, чтобы выбрать максимальную мощность или минимальную закупочную цену. Цель состоит в том, чтобы выбрать технологический процесс и полную конфигурацию оборудования, которые будут стабильно обеспечивать соблюдение согласованных требований к качеству, производительности и безопасности.
Запросите рекомендацию по маркировке или резке металла
Пришлите спецификацию материала, информацию об обработке поверхности, размеры деталей, графические файлы, требуемую маркировку или вырез, критерии качества, количество, целевое время цикла, пункт назначения и четкие фотографии образцов. При наличии составов, красок, гальванического покрытия или пленки приложите паспорт безопасности (SDS) или данные о покрытии.
Vank Laser может на основе этих данных рекомендовать испытание с CO₂-лазером, комплектацию для волоконной лазерной маркировки или платформу волоконной лазерной резки и определить необходимые образцы перед утверждением коммерческого предложения.
Отправьте типовые детали и письменные критерии приемки, чтобы получить предложение по комплектации и план испытаний образцов.