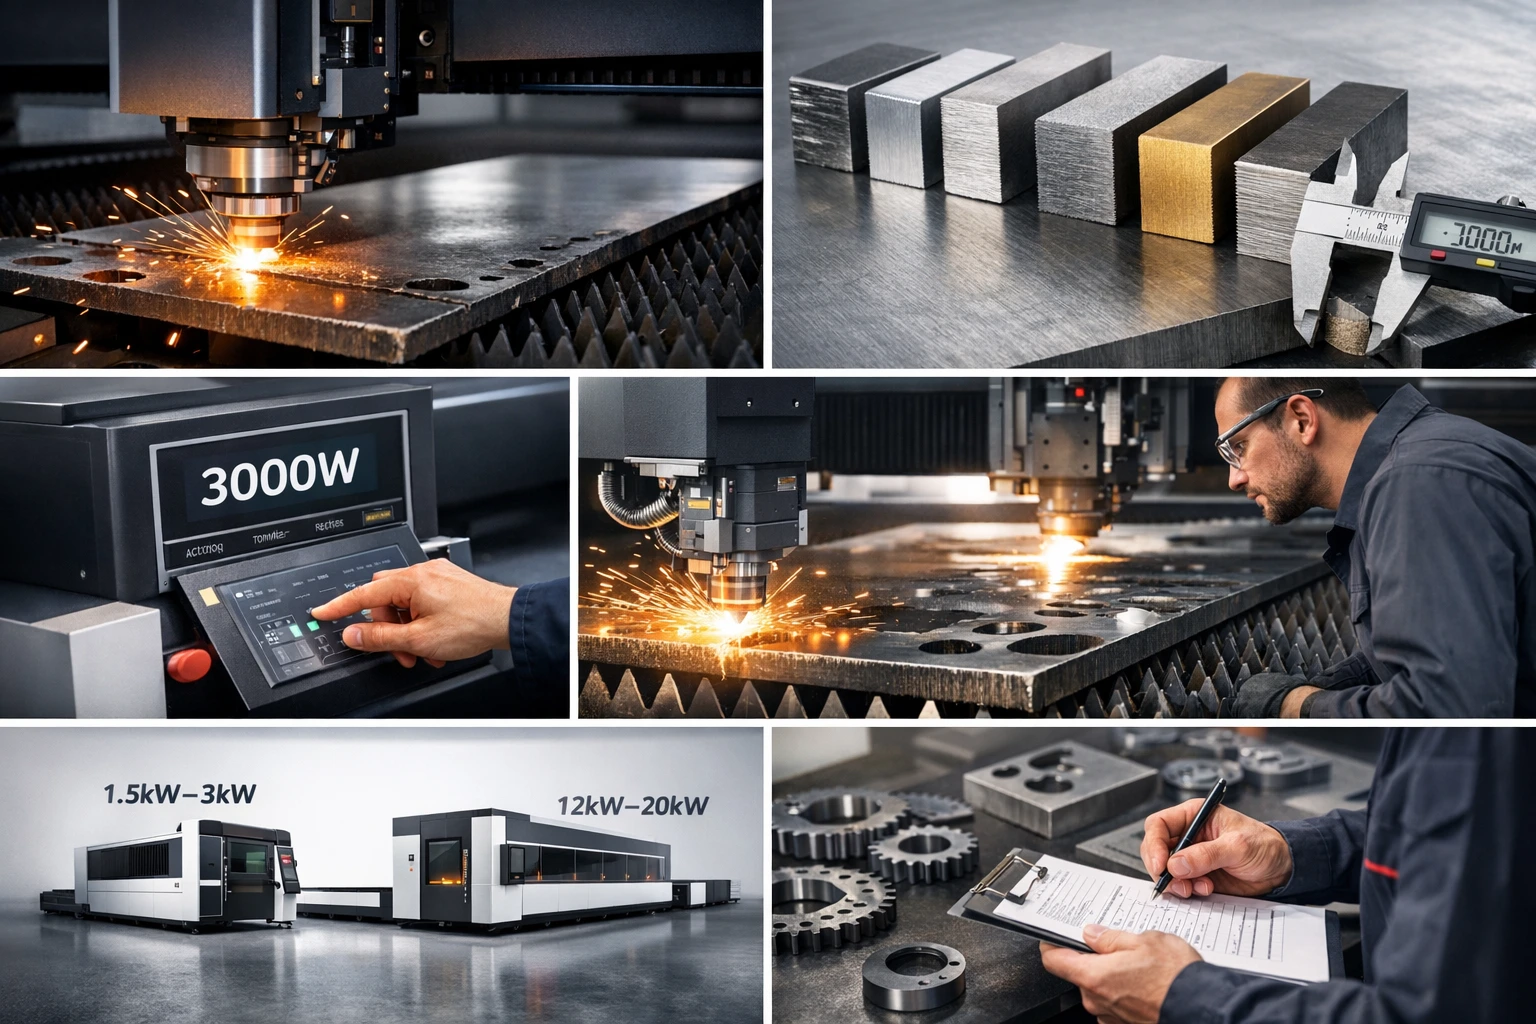


Указанной поставщиком максимальной толщины недостаточно для подтверждения производственных возможностей. Обоснованное заявление о толщине волоконной лазерной резки должно содержать марку материала, состояние листа, геометрию детали, способ прожига, вспомогательный газ, требования к кромке, время цикла и точную комплектацию станка.
Используйте это руководство для составления плана испытаний по каждому материалу. Цель — подтвердить повторяемый выпуск годных деталей с требуемой производительностью за смену, а не просто разделить один образец.
Мощность остается важной, но на результат влияют также режим источника, передача луча, режущая головка, сопло, управление фокусом, давление и расход газа, динамика перемещений, раскладка деталей и качество материала.
Составьте матрицу проверки по материалам и толщинам
Начните с заказов, на которые уходит больше всего времени резки, затем добавьте задачи с максимальной толщиной и обоснованный прогноз будущего спроса.
Зафиксируйте:
- конкретный сплав или марка, вид поверхности, покрытие и защитная пленка
- распределение регулярно обрабатываемых толщин и частота заказов с максимальной толщиной
- размер детали, отверстия, контуры, допуски и требуемое состояние кромок
- целевой выпуск деталей за смену, последующая обработка и допустимая доработка
Эта матрица позволяет всем поставщикам провести испытания в одинаковом объеме и помогает избежать избыточной покупки ради редкого заказа на толстый лист.
Проверяйте разные диапазоны толщин по своим приоритетам
Тонкий лист: проверьте мелкие элементы, динамику и тепловой режим
В случае тонкого листа избыточная мощность не может заменить стабильное движение и контролируемый технологический диапазон.
Проверьте:
- диаметр и отклонение от круглости мелких отверстий
- качество углов и точность мелких контуров
- ширина реза, изменение цвета и тепловая деформация
- раскладка деталей, работа резки на лету или по общей линии, если применимо
- повторяемость по всему листу с раскладкой деталей
Приемочный образец должен включать самые мелкие значимые элементы и фактическое состояние поверхности листа, применяемого в производстве.
Средняя толщина: проверьте запас технологического режима и затраты на деталь
При обработке материала средней толщины обычно требуется баланс между качеством кромки, прожигом, скоростью, стоимостью газа и достаточным запасом технологического режима.
- сравните процессы резки с кислородом, азотом или согласованные процессы с воздухом с учетом требований к кромке
- измерьте время прожига и оцените поведение при возобновлении работы
- проверьте грат, штрихи на поверхности реза, конусность и температуру детали
- зафиксируйте давление газа, параметры сопла и расчетный расход
Испытайте производственную систему, включая:
- типичная раскладка деталей и использование площади листа
- время загрузки, разгрузки и сортировки деталей
- производительность чиллера, вытяжки и компрессора
- расходные материалы и плановое техническое обслуживание
- выпуск годных деталей за смену и затраты на годную деталь
Более быстрая резка по прямой не гарантирует более быстрого выполнения всей раскладки деталей.
Толстый лист: проверьте прожиг, кромку и рабочий цикл
Разовый разделительный рез толстого листа не является производственным приёмочным испытанием.
Требуйте:
- повторяемый прожиг на фактической марке материала и с фактическим состоянием поверхности
- шероховатость кромки, грат, конусность и внешний вид зоны термического влияния в допустимых пределах
- отверстия и внутренние элементы, характерные для оплачиваемых заказов
- продолжительный цикл работы, демонстрирующий термическую и технологическую стабильность
- документированные время цикла, расход газа и расходных материалов, а также дополнительная обработка
Зафиксируйте в договоре согласованную максимальную толщину со всеми перечисленными условиями.
Материал и газ для резки влияют на результат
Толщину нельзя оценивать без учета материала и процесса резки с газом.
Углеродистая сталь
Кислородная резка использует энергию реакции и может позволять обработку более толстой низкоуглеродистой стали, но оставляет окисленную кромку. Резка с азотом или другим согласованным инертным газом исключает этот оксидный слой, однако энергию резки должен обеспечить лазер, а давление и расход газа могут быть выше.
Нержавеющая сталь
Если для сварки, дальнейшей обработки или внешнего вида требуется кромка без оксидов, проверьте резку с азотом по грату, изменению цвета, шероховатости, расходу газа и температуре детали. Уточните сплав и состояние поверхности, использованные в испытании.
Алюминий, латунь и медь
Для отражающих цветных металлов проверьте, что точные модели источника, системы передачи луча по оптоволокну, оптики и режущей головки согласованы для данного материала и мощности. Испытайте фактический сплав, поверхность и пленку; не переносите возможности из таблицы для углеродистой стали.
Правильная комплектация должна соответствовать и толщине, и номенклатуре материалов.
Используйте таблицу подтвержденных результатов вместо универсальной таблицы толщин
В таблице практического сравнения указано, что каждый поставщик должен подтвердить в отношении предлагаемого оборудования.
| Материал | Типовая толщина | Максимальная требуемая толщина | Состояние листа | Газ / процесс | Геометрия испытательного образца | Протокол приемки | Подтверждающие данные поставщика |
|---|---|---|---|---|---|---|---|
| Углеродистая сталь | % времени резки | требуемая частота | марка / покрытие | O₂ или разрешённый инертный газ | прожиг, отверстия, контуры | кромка, оксид, грат, цикл | параметры и журнал газа |
| Нержавеющая сталь | % времени резки | требуемая частота | сплав / состояние поверхности / пленка | N₂ или разрешённый процесс | мелкие элементы и раскладка деталей | цвет, грат, шероховатость | параметры и журнал газа |
| Алюминий | % времени резки | требуемая частота | сплав / поверхность / плёнка | согласованный процесс резки с газом | отверстия, кромки и перезапуск | грат, конусность, размеры | подтверждение пригодности оптики и протокол |
| Латунь / медь | % времени резки | требуемая частота | сплав / поверхность | согласованный процесс резки с газом | испытание прожига и отражения | кромка, прожиг, размеры | подтверждение пригодности источника / головки |
Заполните каждую ячейку результатами испытаний конкретной модели, прежде чем считать заявленную толщину подтверждённой производственной возможностью.
Эта таблица подтвержденных результатов помогает избежать двух распространенных ошибок:
- принимать рекламное значение максимальной толщины за характеристику повторяемой производственной обработки
- сравнивать станки с разными материалами, газами или требованиями к качеству
При окончательном сравнении используйте одинаковые файлы, материалы, чистоту газа, метод хронометража и критерии приемки.
Согласуйте рабочую зону и систему перемещения материала
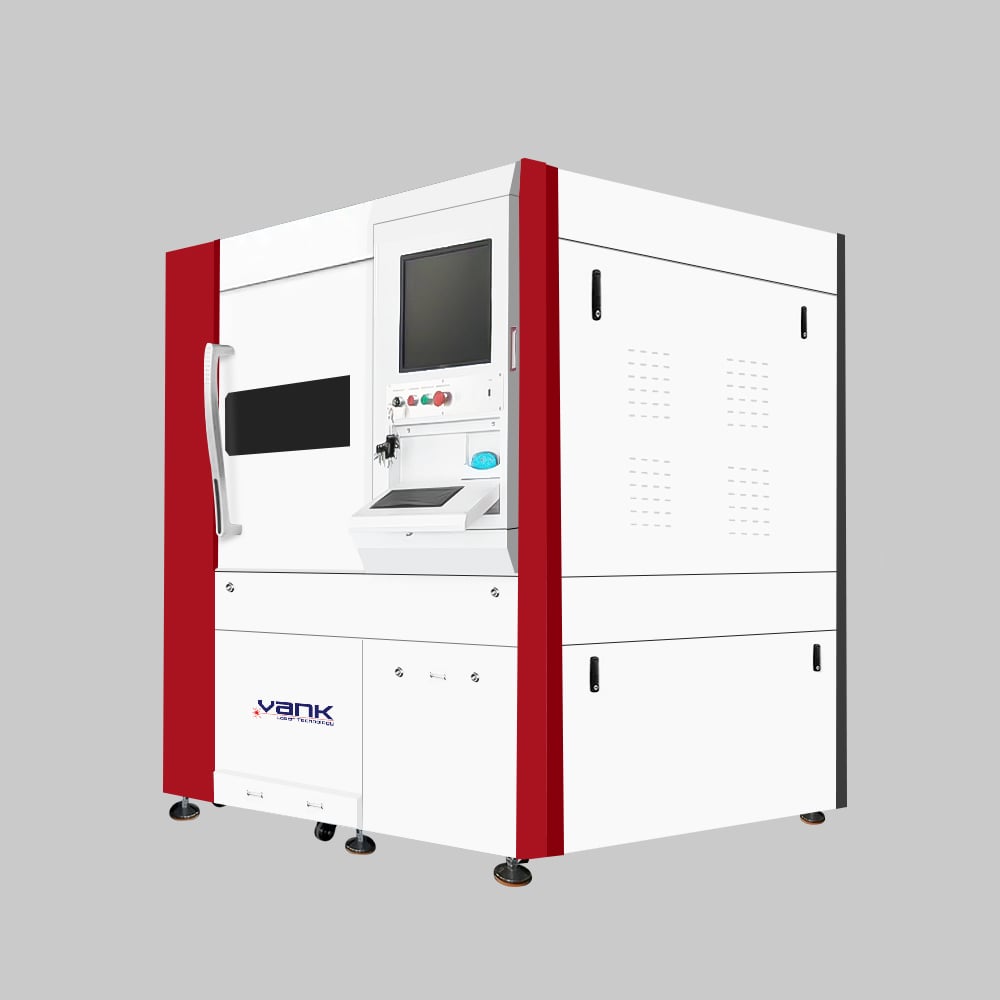
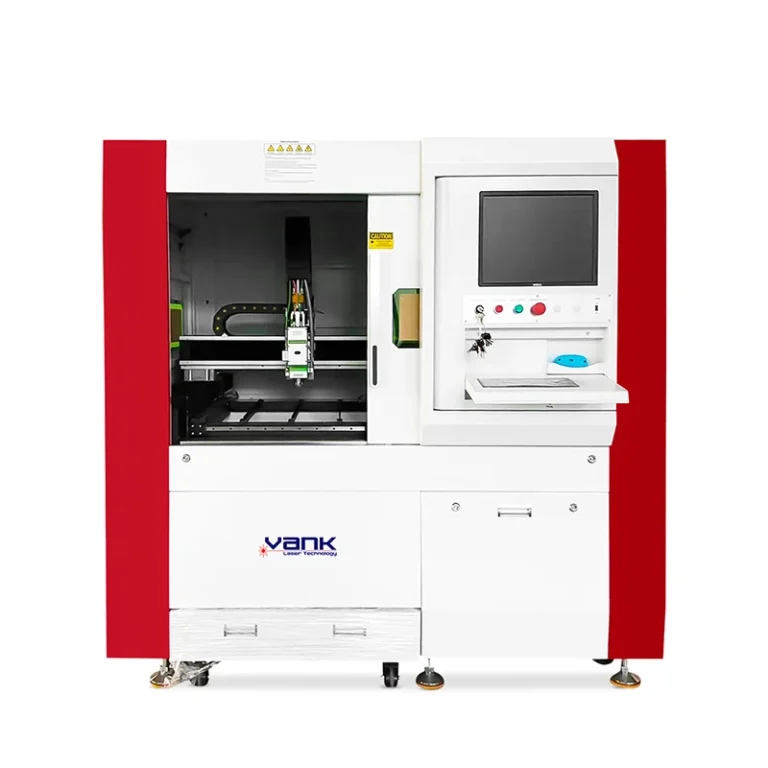
Компактный станок может быть эффективен для:
- мелких прецизионных деталей
- мелких элементов и небольших раскладок деталей
- небольших форматов листа
- работы на ограниченной площади
Станок с большей рабочей зоной для листа может потребоваться для:
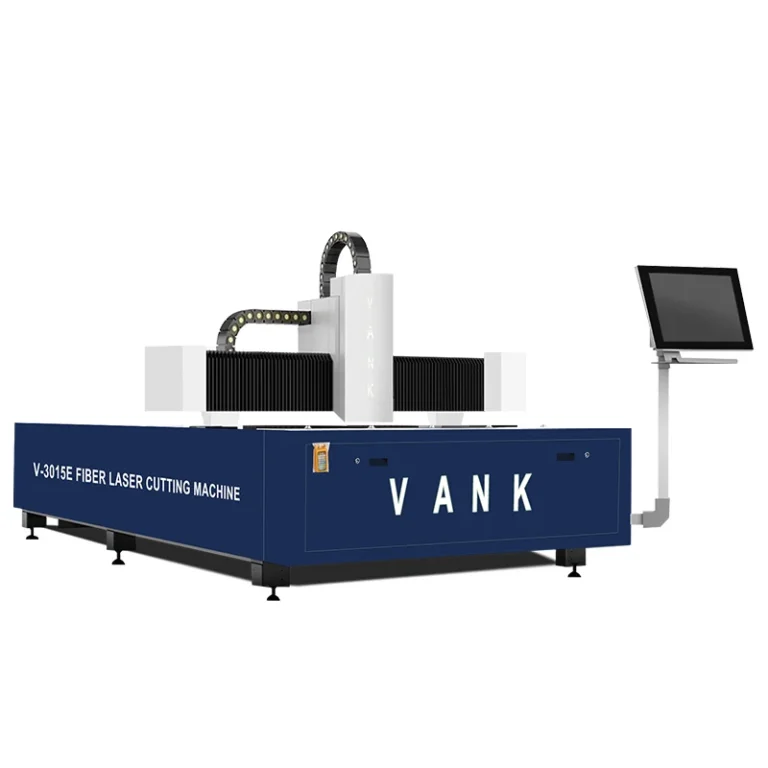
- стандартного формата 3015 или другого полноразмерного листа
- крупных панелей и смешанных раскладок деталей
- сменных столов или автоматизированной загрузки
- большего выпуска за смену с запланированной разгрузкой
Проверьте полезную зону резки, поля листа, зазоры палет, маршрут материала и занимаемую оборудованием площадь, не полагаясь только на номинальное обозначение стола.
Сравнивайте подтвержденное время цикла, а не только скорость подачи
Во время пробного производственного прогона необходимо зафиксировать:
- время прожига и резки всей раскладки деталей
- время загрузки, разгрузки и сортировки деталей
- брак, доработку и количество годных деталей
- газ, сопла, защитную оптику и другие расходные материалы
- поведение при возобновлении работы и стабильность в длительном прогоне
Рассчитайте количество годных деталей за смену и полную себестоимость годной детали. Одной заявленной скорости подачи недостаточно.
Включите поддержку поставщика в объём приёмки
До оплаты подтвердите:
- отчет об обработке образцов и зафиксированные параметры резки
- точные модели источника, головки, контроллера, чиллера и программного обеспечения
- перечень инженерных ресурсов, обязанности по монтажу и подготовку площадки
- обучение операторов и технического персонала
- исключения из гарантии, сроки реагирования и наличие запасных частей
- удаленную поддержку, передачу вопросов на следующий уровень поддержки и стоимость обслуживания
Эти условия должны быть зафиксированы в коммерческом предложении, плане приемки и договоре.
Принимайте решение по сопоставимым образцам и документированным заводским приемочным испытаниям (FAT)
Не существует единого станка волоконной лазерной резки, пригодность которого подтверждена для всех сочетаний материалов и толщин. Составьте список реалистичных комплектаций и испытайте их в сопоставимых условиях.
Используйте характерные файлы, фактический материал, согласованный газ, документированный метод хронометража и измеримые критерии по кромке и размерам. Включите обычные задачи, сложные элементы и хотя бы один заказ с максимальной толщиной.
До заказа согласуйте точную спецификацию и заводские приёмочные испытания. Лучший станок стабильно выпускает годные детали с требуемой себестоимостью и сменной производительностью.
Частые вопросы
Подходит ли одна таблица мощности и толщины для всех волоконных лазеров?
Нет. Режим источника, оптика, режущая головка, сопло, газ, марка материала, состояние поверхности, геометрия и критерии качества могут изменить подтвержденный результат. Используйте испытания конкретной модели.
Чем подтверждается заявленная максимальная толщина?
Повторяемое испытание на конкретном материале и предлагаемой комплектации, с документированными данными о прожиге, геометрии, кромке, времени цикла, газе и результатах контроля в протоколе приемки.
Как проверять возможности резки тонкого листа?
Используйте реальные детали с мелкими отверстиями, углами и тонкими контурами в раскладке по всему листу. Проверьте размеры, ширину реза, изменение цвета, тепловую деформацию и повторяемость.
Как сравнивать два станка?
Используйте одинаковые CAD-файлы, партию материала, чистоту газа, раскладку деталей, пределы качества и метод хронометража. Сравните выпуск годных деталей за смену и затраты на годную деталь.
Какие данные передать перед запросом предложения?
Отправьте матрицу марок материалов и толщин, формат листа, типичные файлы CAD, требования к кромке и допускам, целевой выпуск за смену, данные об инженерных ресурсах, потребности в автоматизации и частоту заказов с максимальной толщиной.