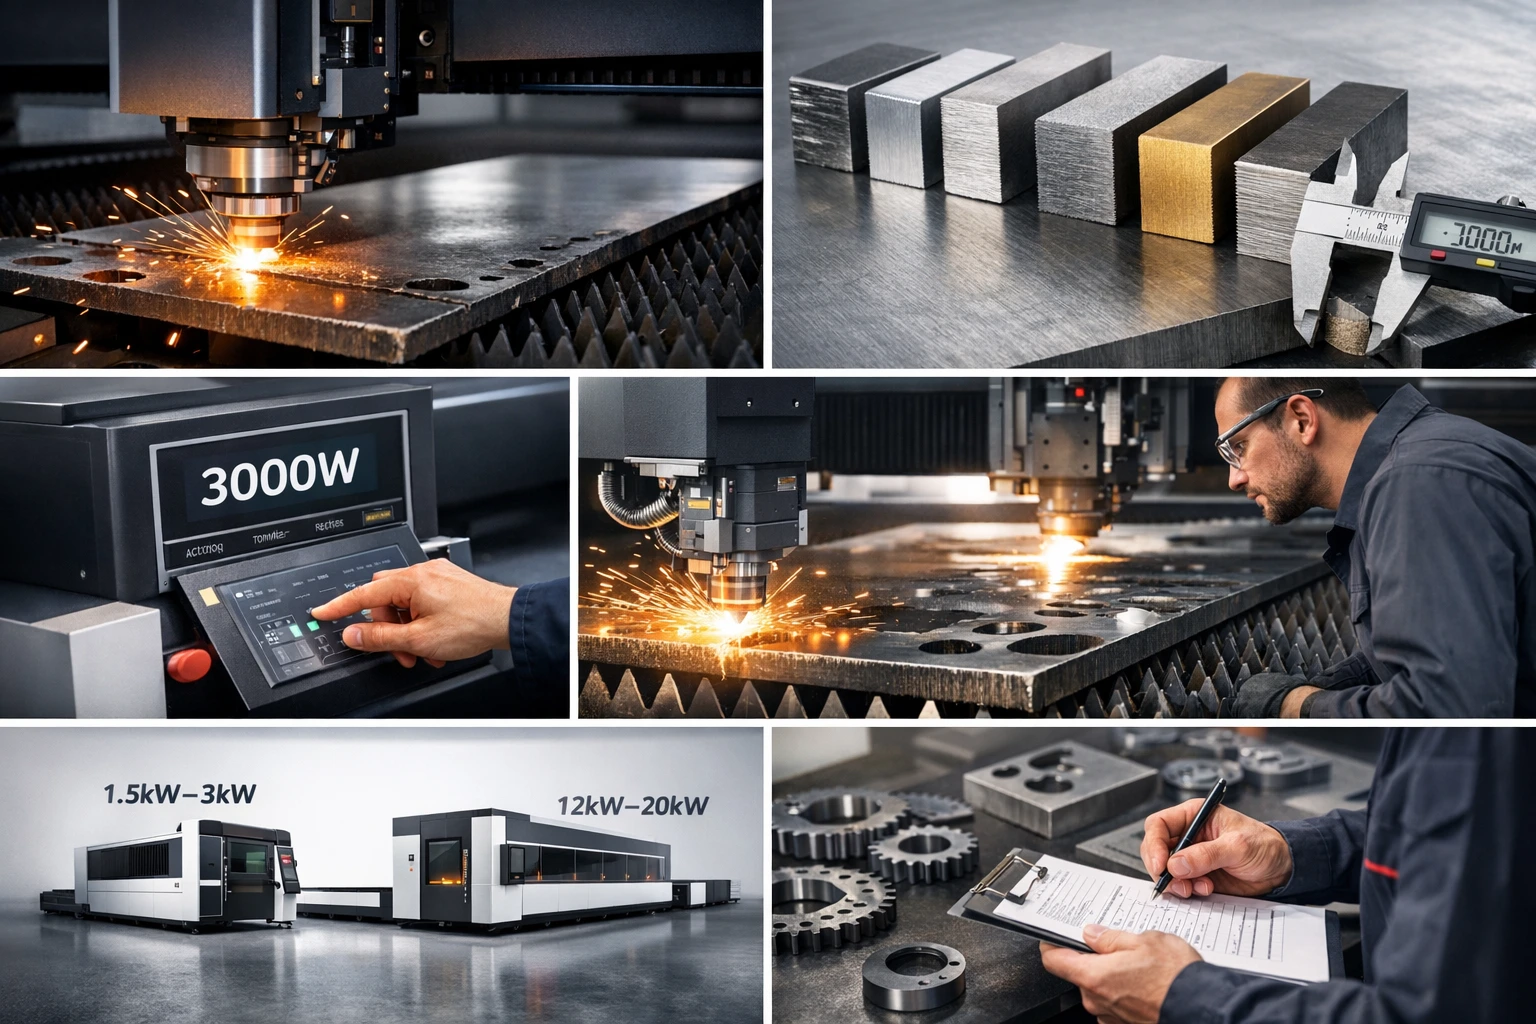
A espessura máxima informada pelo fornecedor não basta para comprovar a capacidade de produção. Uma alegação útil de espessura de corte a laser de fibra deve identificar tipo do material, condição da chapa, geometria da peça, método de perfuração inicial, gás auxiliar, padrão de borda, tempo de ciclo e configuração exata da máquina.
Use este guia para elaborar um plano de testes específico para cada material. O objetivo é verificar peças aprovadas e repetíveis na produção por turno necessária, não apenas separar uma amostra.
A potência continua importante, mas modo da fonte, transmissão do feixe, cabeçote de corte, bico, controle de foco, pressão e vazão do gás, dinâmica de movimento, aproveitamento de material e qualidade da matéria-prima afetam o resultado.
Monte uma matriz de qualificação por material e espessura
Comece pelos pedidos que consomem mais horas de corte e depois adicione trabalhos de maior exigência e demanda futura plausível.
Registre:
- liga ou tipo exatos, acabamento, revestimento e película protetora
- distribuição das espessuras habituais e frequência das espessuras máximas
- tamanho das peças, furos, contornos, tolerâncias e condição de borda necessária
- meta de peças por turno, processo posterior e retrabalho permitido
Esta matriz permite que todos os fornecedores testem o mesmo escopo. Também evita que um trabalho espesso ocasional leve a uma compra superdimensionada.
Verifique diferentes faixas de espessura com prioridades distintas
Chapas finas: qualifique os detalhes, a dinâmica e o controle térmico
Para chapas finas, potência excessiva não substitui movimento estável e uma janela de processo controlada.
Verifique:
- diâmetro e circularidade de furos pequenos
- qualidade dos cantos e precisão de contornos finos
- largura do corte, descoloração e deformação térmica
- comportamento do aproveitamento de material, corte em movimento ou por linha comum, quando aplicável
- repetibilidade em toda uma chapa com plano de corte
A amostra de aceitação deve incluir os menores detalhes importantes e o acabamento de chapa efetivamente usado na produção.
Espessura média: qualifique a margem de processo e o custo por peça
Trabalhos de espessura média frequentemente exigem equilíbrio entre qualidade das bordas, perfuração inicial, velocidade, custo do gás e margem de processo suficiente.
- compare processos com oxigênio, nitrogênio ou ar aprovado conforme o requisito da borda
- meça o tempo de perfuração inicial e o comportamento na retomada
- inspecione escória, estrias, conicidade e temperatura da peça
- registre pressão do gás, bico e premissas de consumo
Teste o sistema de produção, incluindo:
- plano de corte representativo e aproveitamento da chapa
- tempo de carga, descarga e separação das peças
- capacidade do chiller, da exaustão e do compressor
- consumíveis e manutenção prevista
- peças aprovadas por turno e custo por peça aprovada
Um corte em linha reta mais rápido não garante a conclusão mais rápida de todo o plano de corte.
Chapas espessas: qualifique a perfuração inicial, a qualidade das bordas e o regime de trabalho
Um corte pontual que apenas separa uma chapa espessa não é um teste de aceitação de produção.
Exija:
- perfuração inicial repetível no tipo e na condição superficial reais do material
- rugosidade das bordas, escória, conicidade e aparência da região afetada pelo calor dentro dos limites
- furos e detalhes internos representativos dos trabalhos contratados
- operação prolongada que demonstre estabilidade térmica e de processo
- tempo de ciclo, consumo de gás, consumíveis e acabamento secundário documentados
Defina no contrato a espessura máxima aprovada com todas essas condições associadas.
O material e o gás de corte alteram o resultado
A espessura não pode ser avaliada sem o material e o processo de gás.
Aço carbono
O corte por oxidação com oxigênio adiciona energia da reação e pode permitir o processamento de aço baixo carbono mais espesso, mas deixa uma borda oxidada. O corte com nitrogênio ou outro processo aprovado com gás inerte evita essa camada de óxido, mas exige que o laser forneça a energia de corte e pode demandar maior pressão e vazão de gás.
Aço inoxidável
Se for necessária uma borda sem óxido para soldagem, acabamento ou aparência, qualifique o corte com nitrogênio quanto a escória, descoloração, rugosidade, consumo de gás e temperatura da peça. Confirme a liga e o acabamento superficial usados no teste.
Alumínio, latão e cobre
Para metais não ferrosos refletivos, verifique se a fonte, a transmissão por fibra, os componentes ópticos e o cabeçote de corte exatos são aprovados para o material e a potência. Teste a liga, a superfície e a película reais; não transfira a capacidade de uma tabela de aço carbono.
A configuração correta deve atender tanto à espessura quanto à combinação de materiais.
Use uma tabela de evidências em vez de uma tabela universal de espessuras
Uma tabela prática de comparação registra o que cada fornecedor deve comprovar para a máquina orçada.
| Material | Espessura habitual | Espessura máxima | Condição da chapa | Gás / processo | Geometria do teste | Registro de aceitação | Evidência do fornecedor |
|---|---|---|---|---|---|---|---|
| Aço carbono | % das horas de corte | frequência necessária | tipo / revestimento | O2 ou gás inerte aprovado | perfuração inicial, furos, contornos | borda, óxido, escória, ciclo | registro de parâmetros e gás |
| Aço inoxidável | % das horas de corte | frequência necessária | liga / acabamento / película | N2 ou processo aprovado | pequenos detalhes e plano de corte | cor, escória, rugosidade | registro de parâmetros e gás |
| Alumínio | % das horas de corte | frequência necessária | liga / superfície / película | processo com gás aprovado | furos, bordas e retomada | escória, conicidade, dimensões | aprovação óptica e registro |
| Latão / cobre | % das horas de corte | frequência necessária | liga / superfície | processo com gás aprovado | teste de perfuração inicial e reflexão | borda, perfuração inicial, dimensões | aprovação da fonte / do cabeçote |
Preencha cada célula com resultados de teste específicos do modelo antes de tratar uma alegação de espessura como capacidade de produção aceita.
Esta tabela de evidências ajuda a evitar dois erros comuns:
- tratar um máximo de marketing como especificação de produção repetível
- comparar máquinas diferentes com materiais, gases ou padrões de qualidade distintos
A comparação final deve usar os mesmos arquivos, materiais, pureza de gás, método de cronometragem e critérios de aceitação.
Adeque a área de trabalho e o sistema de movimentação
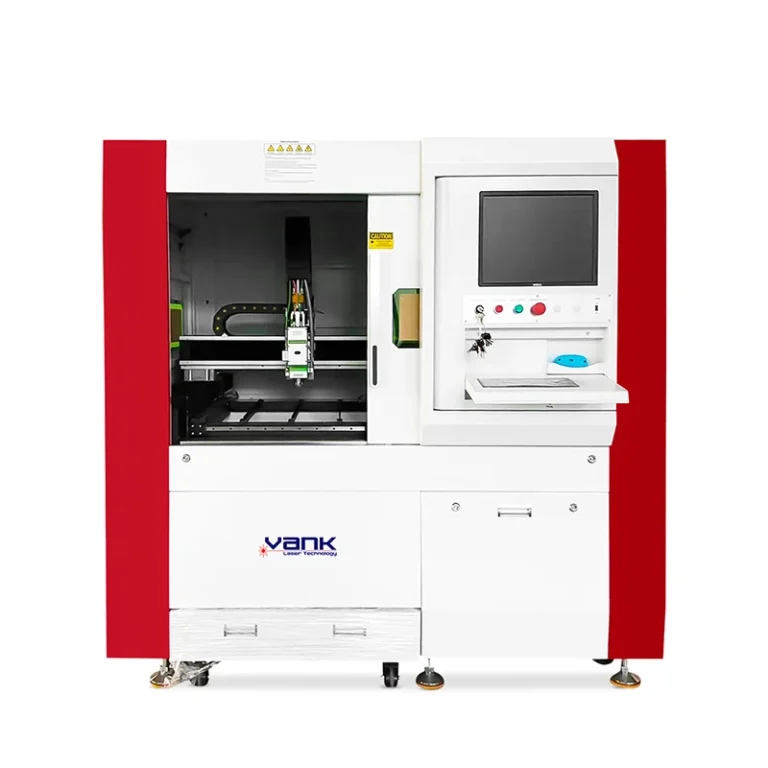
Uma máquina compacta pode ser eficiente para:
- pequenas peças de precisão
- detalhes finos e planos de corte curtos
- formatos limitados de chapa
- espaço físico restrito
Uma plataforma maior para chapas pode ser necessária para:
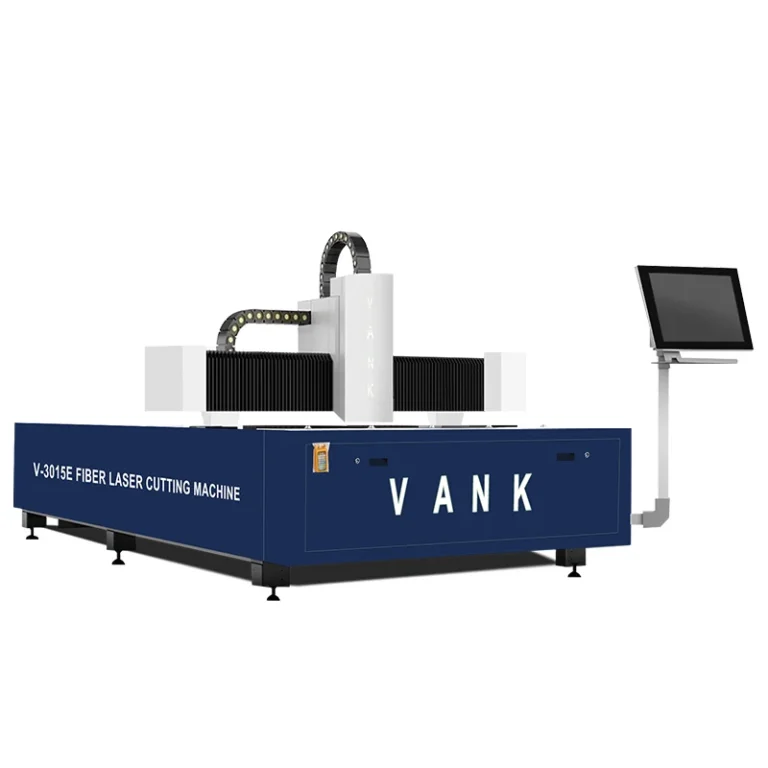
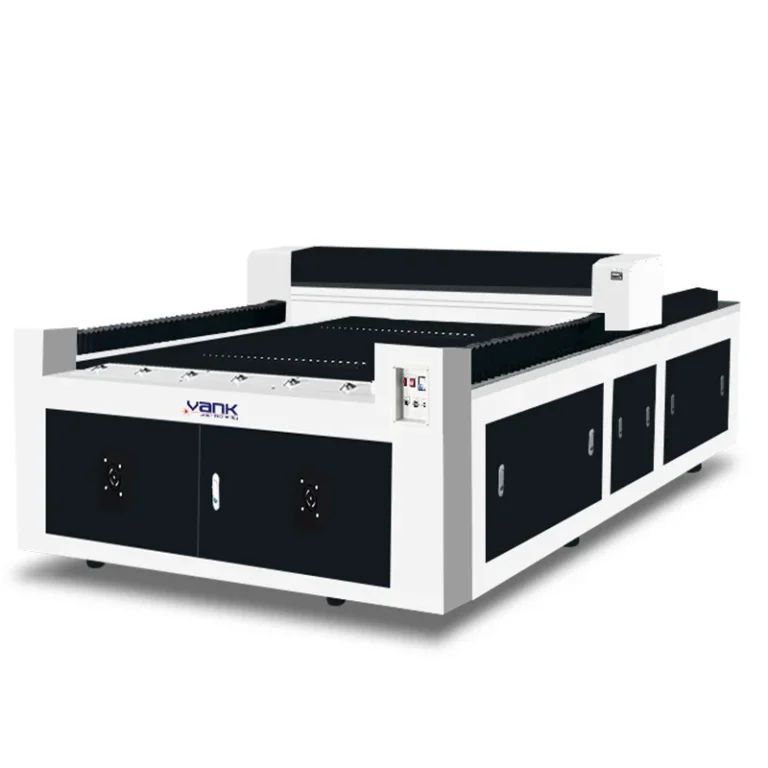
- chapas padrão 3015 ou outros formatos inteiros
- painéis grandes e planos de corte mistos
- mesas intercambiáveis ou carregamento automático
- maior volume por turno com descarga planejada
Verifique a área útil de corte, as margens da chapa, as folgas dos paletes, o trajeto do material e o espaço ocupado pela instalação, em vez de se basear na denominação nominal da mesa.
Compare o tempo de ciclo verificado, não apenas a velocidade de avanço
Um teste de produção deve registrar:
- tempo de perfuração inicial e corte de todo o plano de corte
- tempo de carga, descarga e separação das peças
- refugo, retrabalho e quantidade de peças aprovadas
- gás, bicos, componentes ópticos de proteção e outros consumíveis
- comportamento na retomada e estabilidade durante operação prolongada
Calcule peças aprovadas por turno e custo total por peça aprovada. A velocidade de avanço anunciada não basta.
Inclua o suporte do fornecedor no escopo de aceitação
Antes do pagamento, confirme:
- relatório de amostra e parâmetros de corte registrados
- fonte, cabeçote, controlador, chiller e software exatos
- lista de instalações auxiliares, responsabilidades de instalação e preparação do local
- treinamento de operação e manutenção
- exclusões da garantia, tempo de resposta e disponibilidade de peças de reposição
- suporte remoto, encaminhamento de problemas e custo de assistência
Essas condições devem constar por escrito no orçamento, no plano de aceitação e no contrato.
Decida com base em amostras comparáveis e em um FAT por escrito
Não existe uma única máquina de corte a laser de fibra que comprove todas as combinações de material e espessura. Selecione configurações viáveis e teste-as em condições equivalentes.
Use arquivos representativos, material real, gás acordado, método de cronometragem documentado e critérios mensuráveis de borda e dimensões. Inclua trabalhos habituais, detalhes difíceis e pelo menos um trabalho de espessura máxima.
Aprove a lista exata de materiais e componentes e o teste de aceitação em fábrica antes de fazer o pedido. A melhor máquina é a que produz repetidamente peças aprovadas no custo e na produção por turno necessários.
Perguntas frequentes
Uma única tabela de potência e espessura se aplica a todos os lasers de fibra?
Não. Modo da fonte, óptica, cabeçote de corte, bico, gás, tipo do material, condição superficial, geometria e critérios de qualidade podem alterar o resultado qualificado. Use testes específicos do modelo.
O que comprova uma alegação de espessura máxima?
Um teste repetível no material exato e na configuração orçada, com perfuração inicial, geometria, bordas, tempo de ciclo, gás e resultados de inspeção documentados no registro de aceitação.
Como testar a capacidade para chapas finas?
Use peças reais com furos pequenos, cantos e contornos finos distribuídos em um plano de corte na chapa. Inspecione dimensões, largura do corte, descoloração, deformação térmica e repetibilidade.
Como comparar duas máquinas?
Use os mesmos arquivos CAD, lote de material, pureza do gás, plano de corte, limites de qualidade e método de cronometragem. Compare peças aprovadas por turno e custo por peça aprovada.
O que devo enviar antes de solicitar um orçamento?
Envie a matriz de tipos e espessuras de material, tamanho das chapas, arquivos CAD representativos, requisitos de borda e tolerância, meta de produção por turno, instalações auxiliares, necessidades de automação e frequência dos trabalhos de maior exigência.