A escolha da potência da máquina de corte a laser de fibra começa pelo conjunto de materiais e espessuras e pela quantidade de peças aprovadas necessárias por turno. A potência de saída afeta a capacidade do processo e a velocidade, mas o cabeçote de corte, a transmissão do feixe, o sistema de movimento, o gás de assistência e os parâmetros de processo determinam se essa potência se transforma em produção estável.
Uma potência nominal maior não é automaticamente o melhor investimento. Compare espessuras habituais, requisitos de borda, geometria das peças, volume, utilidades de instalação e custo total por peça aprovada antes de selecionar a fonte.
A pergunta útil é: qual potência e configuração de máquina conseguem atender à qualidade e ao tempo de ciclo necessários nos nossos trabalhos recorrentes? Uma tabela genérica de corte pode ajudar na triagem de opções, mas cortes representativos de amostras e um teste de aceitação em fábrica devem orientar a decisão final.
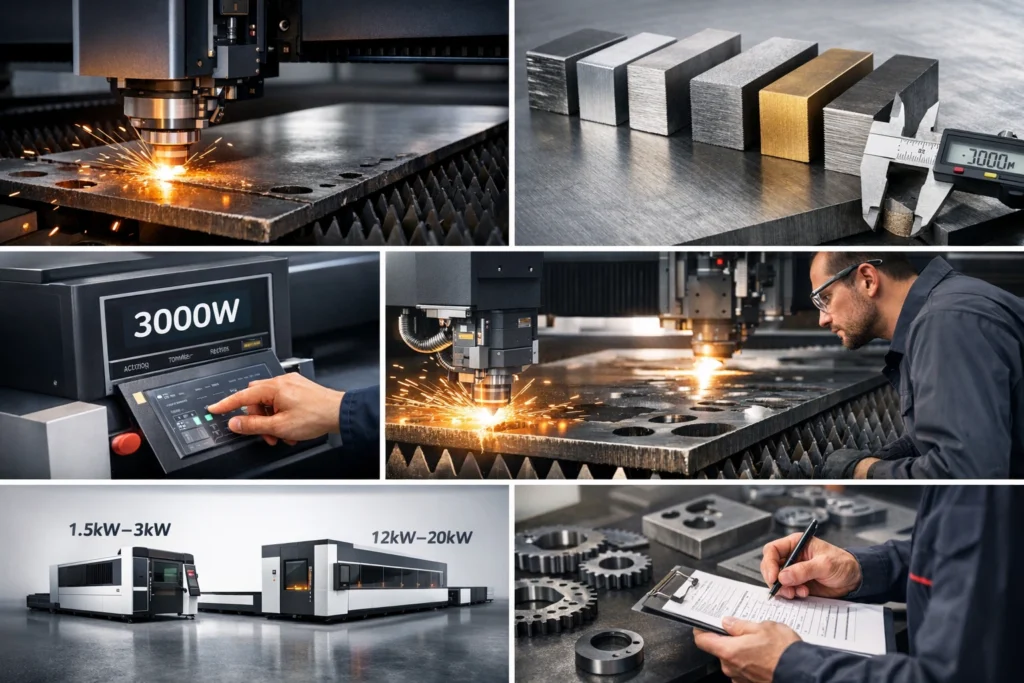
Por que a potência de saída é apenas uma variável de seleção
A potência de saída do laser influencia vários fatores de produção, mas cada um deve ser verificado na máquina completa:
- Janela de processo
Especificação do material, espessura, condição superficial, qualidade do feixe, foco, bico e gás de assistência determinam a faixa de corte validada. - Produtividade
Maior potência pode aumentar a velocidade ou o desempenho de perfuração em algumas faixas de espessura, mas carregamento, aproveitamento de material, aceleração e descarregamento podem se tornar o gargalo. - Qualidade de corte
A potência, por si só, não garante uma borda limpa. Verifique largura de corte, rugosidade, estrias, escória, conicidade, furos e aparência da zona afetada pelo calor. - Demanda de utilidades
A potência da fonte pode alterar os requisitos de eletricidade, refrigeração, gás, exaustão e ar comprimido, bem como o custo de preparação do local. - Risco do investimento
Um sistema superdimensionado pode aumentar o investimento e o custo operacional; um subdimensionado pode não atender aos requisitos de tempo de ciclo ou espessura.
Selecione a potência com base em requisitos de produção documentados, e não na suposição de que “quanto maior, melhor”.
Primeiro, defina um perfil de demanda por material e espessura
Antes de solicitar uma recomendação, resuma o trabalho que a máquina precisa executar.
Quais ligas e espessuras representam a maior parte das suas horas de corte?
Separe o trabalho habitual da espessura máxima ocasional. A melhor máquina de produção deve processar com eficiência o conjunto principal de pedidos e ainda atender aos trabalhos de pico aprovados na qualidade acordada.
Use pelo menos três faixas de demanda:
- Faixa habitual: as combinações de material e espessura que representam a maior parte das horas semanais de corte.
- Faixa de pico: os trabalhos mais espessos ou difíceis, incluindo a frequência e o tempo de ciclo aceitável.
- Faixa futura: pedidos plausíveis esperados em 12 a 24 meses, sustentados pela demanda dos clientes, e não por uma lista especulativa de desejos.
Registre cada faixa por especificação, acabamento ou revestimento, tamanho da chapa, geometria da peça, tolerâncias, condição da borda, gás de assistência e processo posterior.
Use faixas de potência para triagem, e não como tabelas de capacidade
As faixas abaixo organizam as discussões com fornecedores. Elas não substituem dados de corte específicos do modelo, pois modo da fonte, óptica, cabeçote, sistema de gás, qualidade do material e critérios de aceitação variam.
1.5 kW a 3 kW: triagem para produção com chapas mais finas
Esta faixa pode atender a oficinas com trabalhos recorrentes em chapas mais finas e cuja produtividade necessária tenha sido demonstrada na máquina proposta.
Avalie com:
- as ligas habituais exatas e a distribuição de espessuras
- o processo proposto com oxigênio, nitrogênio ou ar comprimido
- furos pequenos, contornos, layouts de aproveitamento de material e outras geometrias representativas
- tempo medido de perfuração e de ciclo completo
- os limites necessários de aceitação de borda e dimensões
Evidências a solicitar:
- amostras datadas produzidas na configuração do orçamento
- parâmetros registrados de potência, velocidade, foco, bico e gás
- premissas de pressão, vazão ou consumo de gás
- resultados de inspeção de dimensões e qualidade de borda
- consumíveis utilizados e qualquer acabamento secundário necessário
Esta pode ser uma faixa de entrada prática apenas quando os resultados das amostras, a capacidade por turno e o custo instalado forem compatíveis com a análise do investimento.
3 kW a 6 kW: triagem para um conjunto mais amplo de trabalhos
Esta faixa costuma ser comparada quando os pedidos habituais combinam chapas mais finas com alguns trabalhos de espessura média e o comprador precisa de maior produtividade sem migrar para um sistema de potência ultralta.
Verifique o benefício esperado com:
- tempos de ciclo das combinações mais comuns de liga e espessura
- requisitos de borda com oxigênio, nitrogênio ou ar e custo do gás
- uma chapa representativa com peças distribuídas, e não apenas um corpo de prova de corte reto
- premissas realistas de carregamento, descarregamento e separação de peças
- infraestrutura elétrica, de refrigeração, exaustão e gás instalada
Compare pelo menos duas potências candidatas com os mesmos arquivos e materiais. A melhor opção é a de menor custo validado por peça aprovada, com margem de capacidade suficiente.
6 kW a 12 kW: triagem para espessuras médias e maior produção
Esta faixa pode ser justificada quando materiais de espessura média representam uma parcela relevante da produção, a perfuração e o tempo de ciclo limitam as entregas ou o manuseio automatizado consegue preservar o ganho de velocidade de corte.
Confirme estes pontos antes da compra:
- a fonte de laser, a transmissão por fibra e o cabeçote de corte têm capacidade nominal para a potência contínua do orçamento
- o bico e os sistemas de fornecimento de gás e exaustão atendem ao processo aprovado
- tempo de perfuração, qualidade da perfuração e comportamento de reinício atendem ao plano de teste
- carregamento, descarregamento e separação acompanham o ritmo da máquina de corte
- o ciclo de trabalho proposto é demonstrado em uma execução prolongada de aceitação
Nesse nível, pergunte se a linha completa consegue transformar potência adicional em peças vendáveis por turno, e não apenas se consegue cortar uma amostra.
12 kW a 20 kW ou mais: exija uma análise de investimento medida
Potência ultralta pode melhorar a produtividade em aplicações validadas, mas também pode elevar consumo de utilidades, demanda de gás, desgaste de consumíveis, necessidades de automação e investimento.
A análise do investimento deve quantificar:
- a porcentagem das horas de corte dedicada a materiais que se beneficiam da potência adicional
- o ganho validado de produtividade em relação à opção de potência imediatamente inferior
- custo de eletricidade, gás, chiller, exaustão e adequação do local
- se o manuseio e as operações posteriores conseguem absorver a produção adicional
Escolha esta faixa apenas quando testes comparativos e a rentabilidade dos pedidos demonstrarem um retorno proporcional. A potência máxima, por si só, não é um critério de aceitação.
O material e o gás de corte mudam a decisão sobre potência
A espessura, sozinha, não basta. Especificação, liga, condição superficial, comportamento térmico, refletividade e o processo de gás de corte selecionado influenciam os parâmetros validados.
Aço carbono: compare processos com oxigênio e gás inerte
O corte por reação com oxigênio acrescenta energia da reação e pode permitir o processamento de aço de baixo carbono mais espesso, mas deixa uma borda oxidada. Nitrogênio ou outros processos aprovados com gás inerte evitam essa camada de óxido, mas exigem que o laser forneça a energia de corte e podem demandar maior pressão e vazão de gás.
Aço inoxidável: defina a condição de borda necessária
O corte por fusão com nitrogênio costuma ser avaliado quando se exige uma borda sem óxido. Compare escolhas de potência e gás por escória, descoloração, rugosidade, temperatura da peça, consumo de gás e compatibilidade do resultado com soldagem ou revestimento posteriores.
Alumínio, latão e cobre: verifique toda a cadeia óptica
Para metais não ferrosos refletivos, confirme que a fonte, a fibra, a óptica e o cabeçote de corte do orçamento sejam aprovados para o material e a potência. Teste a liga, a superfície e o filme de proteção reais; não deduza a capacidade por uma tabela de aço carbono.
Corte máximo não é capacidade de produção
Um fornecedor pode demonstrar que uma máquina separa uma amostra espessa, mas isso não comprova perfuração repetível, qualidade de borda, tempo de ciclo ou produção por turno.
Por exemplo, um comprador pode solicitar capacidade ocasional para aço carbono de 20 mm, enquanto 90% dos pedidos são de aço inoxidável de 2 mm a 6 mm. A escolha econômica deve ser orientada pelo conjunto recorrente de trabalhos e pelo requisito de pico verificado, e não apenas pelo máximo anunciado.
Avalie:
- a distribuição de espessuras habituais por porcentagem das horas de corte
- o conjunto semanal de ligas e condições superficiais
- tempo de ciclo e qualidade aceitáveis para peças habituais e de pico
- limites de fornecimento de gás, exaustão, refrigeração e eletricidade
- requisitos posteriores de rebarbação, soldagem, revestimento e manuseio
Defina “máximo” no contrato: especificação do material, condição da chapa, geometria da peça, método de perfuração, aceitação de borda, gás e repetibilidade.
Modele a demanda atual e o horizonte de expansão
O sistema selecionado deve atender à carga de trabalho medida de hoje, mais uma margem realista de capacidade. Não deve ser superdimensionado apenas por possibilidades futuras incertas.
Para uma oficina nova, priorize uma configuração que passe nos testes das amostras exigidas, seja compatível com as utilidades disponíveis e preserve capital de giro para material, mão de obra, vendas e manutenção.
Para uma fábrica estabelecida com solicitações recorrentes fora da capacidade atual, compare o valor de maior potência agora com a substituição posterior da fonte ou máquina, a adição de automação ou uma segunda máquina.
Analise duas perguntas:
- Quantas peças aprovadas por turno são necessárias para os pedidos atuais confirmados?
- Quais combinações adicionais de liga e espessura têm demanda plausível nos próximos 12 a 24 meses?
Calcule os dois cenários com premissas documentadas de utilização, preço de venda, gás, eletricidade, mão de obra, consumíveis, paradas e financiamento.
Verifique toda a cadeia óptica, de movimento e de utilidades
Duas máquinas com a mesma potência nominal da fonte podem apresentar resultados diferentes porque diferem na transmissão do feixe, mecânica, controle do processo e sistemas de apoio.
Especifique e verifique:
- construção da estrutura, alívio de tensões, planicidade da mesa e método de alinhamento a longo prazo
- acionamentos, guias, aceleração, desempenho em contornos e verificações de posicionamento
- modelo exato da fonte de laser, modo de operação, especificação do feixe e garantia
- capacidade de potência do cabeçote de corte, foco automático, controle de altura e óptica de proteção
- controlador, biblioteca de parâmetros, monitoramento do processo e comportamento de recuperação
- capacidade do chiller, estabilidade de temperatura e tratamento de alarmes
- exaustão por zonas, premissas de vazão de ar e responsabilidade pelos filtros
- área útil de trabalho, margens da chapa e percurso de carregamento
- interfaces de mesa de troca, torre, carregamento, descarregamento e separação de peças
- formatos CAD/CAM, funções de aproveitamento de material, licenças, atualizações e cópias de segurança
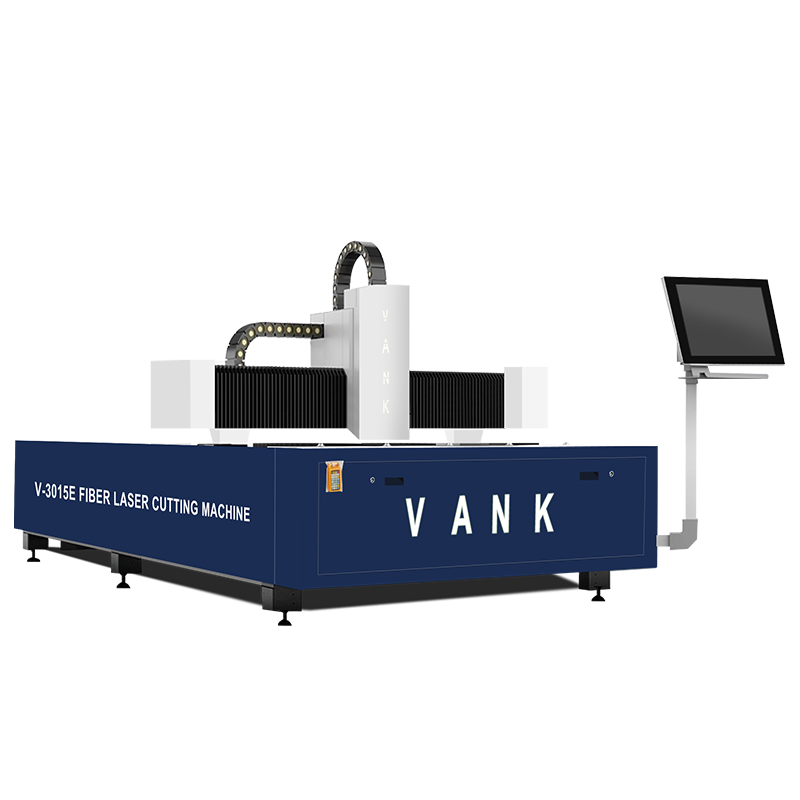
Para um formato comum de chapa 3015, verifique a área útil de corte, os espaços livres dos paletes e o percurso de carregamento. Para peças compactas de precisão, compare a dinâmica dos contornos e os resultados de detalhes pequenos, em vez de presumir que uma mesa maior ou uma potência superior seja mais precisa.
Quando uma potência menor ou maior se justifica economicamente
Uma faixa de menor potência pode ser adequada quando:
- chapas finas representam a maior parte das horas recorrentes de corte
- o tempo de ciclo demonstrado atende à produção necessária por turno
- a infraestrutura elétrica, de refrigeração e de gás disponível é limitada
- a demanda por chapas médias ou grossas é rara e definida contratualmente
- as amostras atendem aos requisitos dimensionais, de borda e dos processos posteriores
Uma faixa de maior potência pode se justificar quando:
- materiais médios ou espessos representam uma parcela documentada dos trabalhos remunerados
- testes comparativos comprovam um benefício relevante de tempo de ciclo ou qualidade
- demanda estável e automação planejada conseguem utilizar a capacidade adicional
- carregamento, descarregamento e operações posteriores preservam o ganho
- o custo instalado por peça aprovada melhora após contabilizar utilidades e consumíveis
Não compare apenas o preço da fonte. Compare duas ou mais configurações completas com os mesmos arquivos, materiais, gás, padrão de qualidade e premissas de produção.
Informações a enviar a cada fornecedor
Uma recomendação útil de potência exige o mesmo conjunto completo de informações para todos os fornecedores:
- especificações exatas dos materiais, acabamentos, revestimentos e filmes de proteção
- espessuras habituais com suas porcentagens das horas de corte
- espessura máxima, frequência e requisito de aceitação
- tamanho do material, margens úteis e orientação de carregamento
- arquivos CAD representativos, layouts de chapas e amostras físicas
- peças necessárias por turno, turnos por dia e premissa de utilização
- layout aberto ou fechado e requisitos de segurança aplicáveis ao local
- necessidade de operação manual, mesa de troca, torre ou outra automação
- tensão do local, potência disponível, fornecimento de gás, ar comprimido e exaustão
- critérios de aceitação dimensionais, de borda, superfície e processos posteriores
- orçamento, data desejada de entrega, condições comerciais e expansão planejada
Solicite ao fornecedor uma configuração específica do modelo, relatório de amostra, parâmetros de corte, lista de utilidades, estimativa de consumíveis, escopo de suporte e plano de aceitação.
Decida com corte comparativo de amostras e FAT por escrito
Nenhum nível de potência atende a toda empresa. Selecione duas configurações realistas a partir do perfil de material e espessura e teste ambas em condições equivalentes.
Use os mesmos arquivos representativos, materiais, disposição das peças, pureza do gás, critérios de qualidade e método de cronometragem. Inclua peças habituais, detalhes difíceis, perfuração e pelo menos um trabalho de espessura de pico.
Compare peças aprovadas por turno e custo total por peça aprovada. Registre escória, rugosidade, conicidade, qualidade dos furos, dimensões, tempo de ciclo, consumo de gás, consumíveis e retrabalho necessário.
Lista final de verificação para seleção de potência
Escolher a potência da máquina de corte a laser de fibra conforme a espessura do metal é uma decisão de produção e custos, e não uma competição de potência.
Aprove a fonte, o cabeçote de corte, o controlador, o sistema de gás, o chiller, a exaustão, o software e a automação exatos do orçamento. Inclua o padrão da amostra, a execução prolongada, a documentação, o treinamento e as responsabilidades de suporte no teste de aceitação em fábrica e no contrato.
Envie à Vank Laser sua matriz de material e espessura, arquivos CAD representativos, qualidade de borda necessária, meta de peças por turno e utilidades do local. Podemos comparar opções de potência adequadas e preparar um plano de amostra e FAT específico para a configuração.