

Выбор подходящей мощности станка волоконной лазерной резки начинается с сочетания материалов и толщин и требуемого количества годных деталей за смену. Выходная мощность влияет на возможности процесса и скорость, но режущая головка, передача луча, система перемещения, вспомогательный газ и параметры определяют, превратится ли эта мощность в стабильное производство.
Более высокая номинальная мощность не всегда означает лучшую инвестицию. До выбора источника сравните обычные рабочие толщины, требования к кромке, геометрию деталей, объем, инженерные ресурсы и полную себестоимость годной детали.
Главный вопрос: какая мощность и комплектация станка обеспечат требуемые качество и время цикла на наших повторяющихся заказах? Общая таблица помогает отобрать варианты, но окончательное решение должно основываться на типовых образцах резки и заводских приёмочных испытаниях.
Почему выходная мощность — лишь один критерий выбора
Мощность лазера влияет на ряд производственных факторов, однако каждый из них необходимо проверить на готовом станке:
- Технологический диапазон
Марка материала, толщина, состояние поверхности, качество луча, фокус, сопло и вспомогательный газ определяют подтвержденный диапазон резки. - Производительность
Большая мощность может повысить скорость или улучшить прожиг в некоторых диапазонах толщины, но загрузка, раскладка, ускорение и выгрузка могут стать узким местом. - Качество реза
Одна мощность не гарантирует чистую кромку. Проверьте ширину реза, шероховатость, риски на поверхности реза, грат, конусность, отверстия и внешний вид зоны термического влияния. - Требования к инженерным ресурсам
Мощность источника влияет на требования к электропитанию, охлаждению, газу, вытяжке и сжатому воздуху, а также на стоимость подготовки площадки. - Инвестиционный риск
Система с избыточными возможностями может увеличить капитальные и эксплуатационные затраты; система с недостаточными возможностями может не выполнить требования по времени цикла или толщине.
Выбирайте мощность по документированным производственным требованиям, а не по принципу «чем больше, тем лучше».
Сначала определите потребности по материалам и толщинам
Перед запросом рекомендации кратко опишите работу, которую должен выполнять станок.
На какие сплавы и толщины приходится большая часть времени резки?
Отделяйте обычные работы от редких заказов с максимальной толщиной. Оптимальный производственный станок должен эффективно обрабатывать основную номенклатуру заказов и выполнять утвержденные наиболее сложные работы с согласованным качеством.
Используйте как минимум три диапазона потребностей:
- Основной диапазон: сочетания материалов и толщин, на которые приходится большая часть времени резки за неделю.
- Предельный диапазон: работы с наибольшей толщиной или сложностью, включая частоту их выполнения и допустимое время цикла.
- Диапазон будущих заказов: реалистично ожидаемые заказы в ближайшие 12–24 месяца, основанные на спросе клиентов, а не на предположительных пожеланиях.
Для каждого диапазона укажите марку материала, состояние поверхности или покрытие, формат листа, геометрию детали, допуски, состояние кромки, вспомогательный газ и последующую обработку.
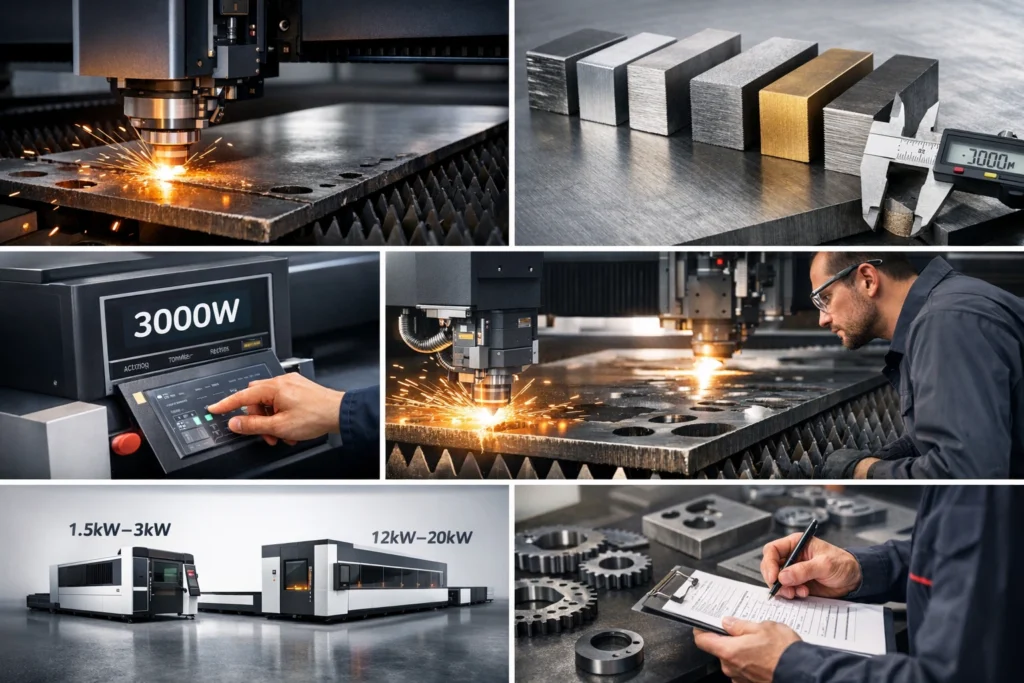
Используйте диапазоны мощности для отбора, а не как таблицы возможностей
Приведённые диапазоны помогают структурировать обсуждение с поставщиками. Они не заменяют данные резки конкретной модели, поскольку режим источника, оптика, головка, газовая система, качество материала и критерии приёмки различаются.
1,5-3 кВт: предварительный выбор для тонколистового производства
Этот диапазон мощности может подойти цехам, которые преимущественно работают с тонким листом, если требуемая производительность подтверждена на предлагаемом станке.
Оцените его по следующим данным:
- точные марки регулярно обрабатываемых сплавов и распределение толщин
- предлагаемый процесс с использованием кислорода, азота или сжатого воздуха
- мелкие отверстия, контуры, раскладки деталей и другая характерная геометрия
- измеренное время прожига и полное время цикла
- требуемые пределы приемки по качеству кромок и размерам
Какие подтверждающие данные запросить:
- образцы деталей, изготовленные на предлагаемой комплектации, с указанием даты
- зафиксированные параметры мощности, скорости, фокуса, сопла и газа
- расчетные значения давления, объемного расхода или потребления газа
- результаты проверки размеров и качества кромок
- использованные расходные материалы и необходимая дополнительная обработка
Этот диапазон может быть практичным начальным выбором, только если результаты обработки образцов, сменная производительность и стоимость установленного оборудования соответствуют экономическому обоснованию.
3-6 кВт: предварительный выбор для более широкой номенклатуры
Этот диапазон часто сравнивают, когда серийные заказы сочетают тонкий лист со средними толщинами и требуется повысить производительность без перехода к сверхвысокой мощности.
Проверьте ожидаемый эффект по следующим данным:
- время цикла для наиболее распространенных сочетаний сплава и толщины
- требования к кромке при резке с кислородом, азотом или воздухом и стоимость газа
- лист с типичной раскладкой деталей, а не только образец с прямолинейным резом
- реалистичные допущения относительно погрузки, разгрузки и сортировки деталей
- установленная инфраструктура электропитания, охлаждения, вытяжки и газоснабжения
Сравните не менее двух вариантов мощности на одинаковых файлах и материалах. Лучший вариант обеспечивает меньшую подтверждённую себестоимость годной детали и достаточный запас производительности.
6-12 кВт: предварительный выбор для средних толщин и высокой производительности
Этот диапазон может быть оправдан, если материал средней толщины составляет значительную долю производства, время прожига и цикла ограничивает сроки поставки или автоматизированная загрузка и разгрузка позволяют сохранить выигрыш от повышения скорости резки.
Подтвердите эти пункты до покупки:
- лазерный источник, система передачи луча по оптоволокну и режущая головка рассчитаны на указанную в предложении непрерывную мощность
- сопло, система подачи газа и вытяжка подходят для согласованного процесса
- время и качество прожига, а также поведение при возобновлении работы соответствуют плану испытаний
- загрузка, разгрузка и сортировка деталей успевают за работой станка
- предлагаемый рабочий цикл подтвержден длительным приемочным испытанием
На этом уровне нужно проверить, может ли вся линия использовать дополнительную мощность для увеличения выпуска пригодных к продаже деталей за смену, а не только разрезать один образец.
12-20 кВт и выше: требуется рассчитанное экономическое обоснование
Сверхвысокая мощность может повысить производительность в проверенных задачах, но также увеличивает требования к электропитанию, расход газа и расходников, потребность в автоматизации и капитальные затраты.
В экономическом обосновании должны быть количественно оценены следующие показатели:
- долю времени резки, приходящуюся на материалы, для которых дополнительная мощность дает преимущество
- подтвержденный прирост производительности относительно ближайшего варианта меньшей мощности
- затраты на электроэнергию, газ, чиллер, вытяжку и модернизацию площадки
- способность загрузки, разгрузки и последующих операций справиться с дополнительным выпуском
Выбирайте этот диапазон, только если сравнительные испытания и экономика заказов показывают соразмерную отдачу. Сама по себе максимальная мощность не является критерием приемки.
Материал и режущий газ влияют на выбор мощности
Одной толщины недостаточно. Марка, сплав, состояние поверхности, тепловые свойства, отражательная способность и выбранный процесс резки с газом влияют на подтвержденные параметры обработки.
Углеродистая сталь: сравните кислородную и инертную резку
Кислородная резка использует энергию химической реакции и может применяться для более толстой низкоуглеродистой стали, но оставляет окисленную кромку. Азот или другой разрешённый инертный газ не создаёт оксидный слой, однако всю энергию резки должен обеспечить лазер, а давление и расход газа могут быть выше.
Нержавеющая сталь: задайте требования к кромке
Резку плавлением с азотом обычно рассматривают, когда требуется кромка без оксидов. Сравнивайте варианты мощности и газа по грату, изменению цвета, шероховатости, температуре детали, расходу газа и пригодности результата для последующей сварки или нанесения покрытия.
Алюминий, латунь и медь: проверьте всю оптическую цепочку
Для отражающих цветных металлов убедитесь, что предлагаемые источник, оптоволокно, оптика и режущая головка согласованы для данного материала и мощности. Испытайте фактический сплав, поверхность и защитную пленку; не делайте вывод о возможностях по таблице для углеродистой стали.
Максимальная толщина не равна производственной мощности
Поставщик может показать разделительный рез одного толстого образца, но это не подтверждает повторяемость прожига, качество кромки, время цикла или сменную производительность.
Например, покупателю может изредка требоваться резка углеродистой стали 20 мм, хотя 90 % заказов приходится на нержавеющую сталь 2-6 мм. Экономичный выбор должен определяться повторяющейся номенклатурой и проверенным пиковым требованием, а не только заявленной максимальной толщиной.
Оцените:
- распределение регулярно обрабатываемых толщин по доле времени резки
- сочетание сплавов и состояний поверхности в недельной загрузке
- допустимое время цикла и качество для обычных деталей и деталей максимальной толщины
- ограничения по газоснабжению, вытяжке, охлаждению и электропитанию
- последующие операции по удалению заусенцев, сварке, нанесению покрытий и требования к погрузочно-разгрузочным работам
Определите в договоре понятие «максимальная толщина»: марка и состояние материала, геометрия детали, способ прожига, критерии кромки, газ и повторяемость.
Учитывайте текущий спрос и горизонт модернизации
Выбранная система должна покрывать измеренную текущую загрузку и реалистичный запас производительности. Не следует завышать ее возможности только ради неопределенных будущих задач.
Для нового цеха выбирайте комплектацию, которая проходит требуемые испытания образцов, соответствует доступным инженерным ресурсам и оставляет оборотные средства на материалы, персонал, продажи и обслуживание.
Для действующего предприятия с регулярными заказами сверх текущей мощности сравните покупку более мощной системы сейчас с будущей заменой источника или станка, дополнительной автоматизацией либо вторым станком.
Проанализируйте два вопроса:
- Сколько годных деталей за смену требуется для выполнения подтвержденных текущих заказов?
- На какие дополнительные сочетания сплава и толщины ожидается обоснованный спрос в ближайшие 12–24 месяца?
Рассчитайте оба сценария с документированными предположениями по загрузке, цене продажи, газу, электроэнергии, труду, расходникам, простоям и финансированию.
Проверьте всю оптическую, механическую и инженерную цепочку
Два станка с одинаковой номинальной мощностью источника могут давать разные результаты из-за различий в передаче луча, механике, управлении процессом и вспомогательных системах.
Укажите и проверьте:
- конструкция станины, снятие внутренних напряжений, плоскостность стола и способ поддержания геометрии в длительной эксплуатации
- приводы, направляющие, ускорение, проверка точности следования контуру и позиционирования
- точная модель лазерного источника, режим работы, характеристики луча и условия гарантии
- допустимая мощность режущей головки, автофокус, регулировка высоты и защитная оптика
- контроллер, библиотека параметров, мониторинг процессов и алгоритмы восстановления
- производительность чиллера, стабильность температуры и действия при аварийных сигналах
- зональная вытяжка, расчетный поток воздуха и распределение ответственности за фильтры
- полезная рабочая зона, поля листа и маршрут загрузки
- сменный стол, башенный склад и интерфейсы загрузки, разгрузки и сортировки деталей
- форматы CAD/CAM, функции раскладки деталей, лицензии, обновления и резервное копирование
Для распространенного формата листа 3015 проверьте полезную зону резки, зазоры палет и маршрут загрузки. Для небольших точных деталей сравните динамику движения по контуру и результаты обработки мелких элементов, не предполагая, что больший стол или более высокая мощность обеспечивают большую точность.
Когда меньшая или большая мощность экономически оправдана
Диапазон меньшей мощности может подойти, если:
- резка тонкого листа занимает большую часть регулярного времени резки
- подтвержденное время цикла обеспечивает требуемый выпуск за смену
- доступные возможности электропитания, охлаждения и газоснабжения ограничены
- заказы на лист средней и большой толщины редки и их условия определены договором
- образцы деталей соответствуют требованиям по размерам, кромке и последующим операциям
Использование диапазона мощности более высокого уровня может быть оправдано в следующих случаях:
- материал средней и большой толщины составляет документально подтвержденную долю оплачиваемых заказов
- сравнительные испытания подтверждают существенное сокращение времени цикла или повышение качества
- стабильный спрос и запланированная автоматизация позволяют использовать дополнительную производительность
- загрузка, разгрузка и последующие операции сохраняют полученный прирост
- затраты на годную деталь снижаются с учетом установленного оборудования, инженерных ресурсов и расходных материалов
Не сравнивайте только цену источника. Сравните две или более полные комплектации при одинаковых файлах, материалах, газе, стандарте качества и производственных предположениях.
Данные, которые следует передать каждому поставщику
Чтобы получить обоснованную рекомендацию по мощности, каждому поставщику нужно передать одинаковый полный набор исходных данных:
- точные марки материалов, состояния поверхности, покрытия и защитные пленки
- регулярно обрабатываемые толщины с указанием доли времени резки
- максимальная толщина, частота и требования к приемке
- формат листа, полезные поля и ориентация при загрузке
- типичные файлы CAD, листы с раскладкой деталей и физические образцы
- необходимое количество деталей на смену, количество смен в день и допущение о загрузке оборудования
- открытое или закрытое исполнение и требования безопасности на площадке
- требования к ручной загрузке, сменному столу, башенному складу или другой автоматизации
- напряжение в сети, доступная мощность, подача газа, сжатый воздух и вытяжка
- критерии приемки по размерам, кромкам, поверхностям и последующим технологическим операциям
- бюджет, требуемая дата поставки, коммерческие условия и планы расширения
Запросите у поставщика комплектацию конкретной модели, отчет об обработке образцов, параметры резки, перечень инженерных ресурсов, оценку расходных материалов, условия обслуживания и план приемки.
Принимайте решение по сравнительной резке образцов и документированным заводским приемочным испытаниям (FAT)
Универсальной мощности для всех предприятий не существует. Отберите по профилю материалов и толщин две реалистичные комплектации и испытайте их в одинаковых условиях.
Используйте одинаковые характерные файлы, материалы, раскладку деталей, чистоту газа, критерии качества и способ хронометража. Включите обычные детали, сложные элементы, прожиг и хотя бы одну задачу с максимальной толщиной.
Сравните выпуск годных деталей за смену и полные затраты на годную деталь. Зафиксируйте грат, шероховатость, конусность, качество отверстий, размеры, время цикла, расход газа и расходных материалов, а также необходимую доработку.
Итоговый контрольный список выбора мощности
Правильный выбор мощности станка волоконной лазерной резки под толщину металла — это производственное и экономическое решение, а не соревнование по мощности.
Согласуйте точные модели источника, режущей головки, контроллера, газовой системы, чиллера, вытяжки, программного обеспечения и автоматизации, указанные в коммерческом предложении. Включите требования к образцам, длительному прогону, документации, обучению и обязанностям по обслуживанию в заводские приемочные испытания и договор.
Отправьте Vank Laser матрицу материалов и толщин, типичные файлы CAD, требования к кромке, целевой выпуск деталей за смену и данные об инженерных ресурсах площадки. Мы можем сравнить подходящие варианты мощности и подготовить план обработки образцов и заводских приемочных испытаний (FAT) для конкретной комплектации.