

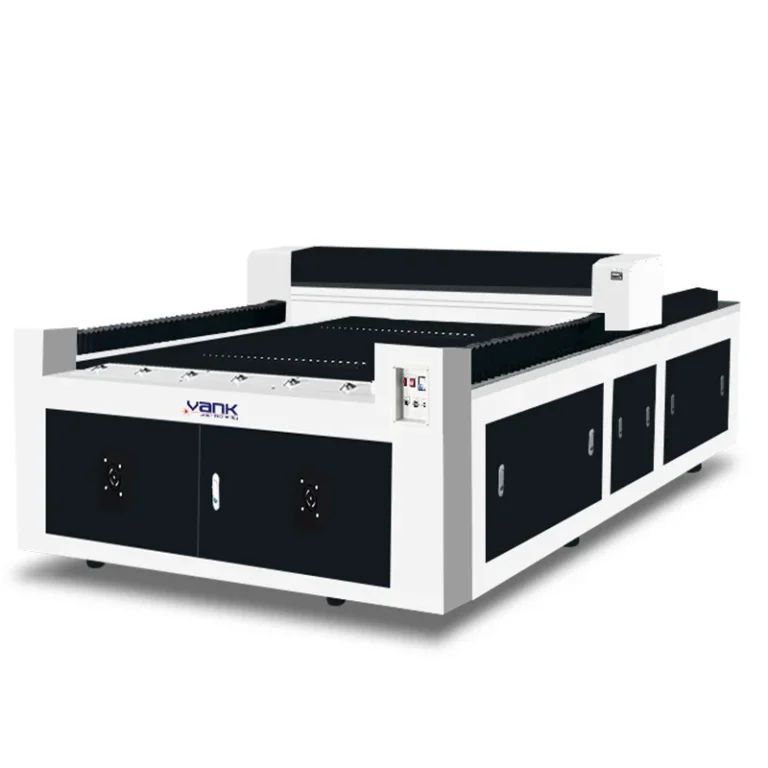
La elección de la potencia adecuada de una máquina de corte láser de fibra empieza por la combinación de materiales y espesores y el número de piezas aceptadas necesario por turno. La potencia de salida influye en las posibilidades del proceso y en la velocidad, pero el cabezal de corte, la transmisión del haz, el sistema de movimiento, el gas de asistencia y los parámetros determinan si esa potencia se convierte en producción estable.
Una potencia nominal mayor no es automáticamente la mejor inversión. Compare los espesores habituales, los requisitos del borde, la geometría de las piezas, el volumen, los suministros auxiliares y el coste total por pieza conforme antes de seleccionar la fuente.
La pregunta clave es: ¿qué potencia y configuración de máquina pueden cumplir la calidad y el tiempo de ciclo requeridos en nuestros trabajos recurrentes? Una tabla genérica sirve para preseleccionar opciones, pero la decisión final debe basarse en cortes de muestra representativos y una prueba de aceptación en fábrica.
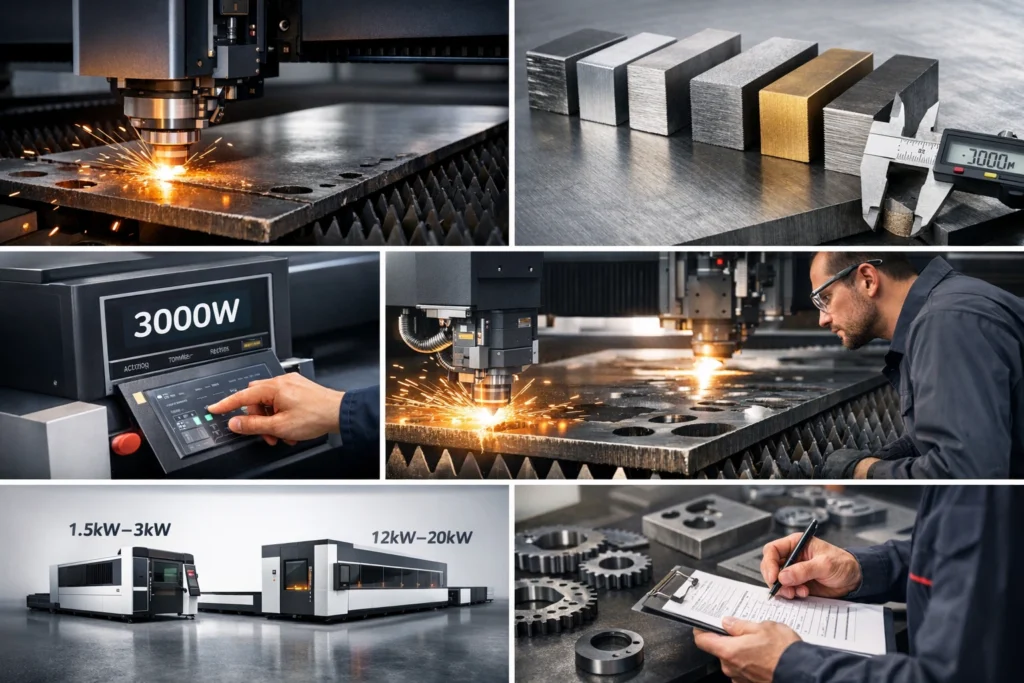
Por qué la potencia de salida es solo una variable de selección
La potencia de salida del láser influye en varios factores de producción, pero cada uno de ellos debe verificarse en la máquina completa:
- Rango de proceso
La calidad del material, el espesor, el estado de la superficie, la calidad del haz, el enfoque, la boquilla y el gas de asistencia determinan el rango de corte validado. - Capacidad de producción
Una mayor potencia puede aumentar la velocidad o mejorar el perforado inicial en determinados rangos de espesor, pero la carga, el anidado, la aceleración y la descarga pueden convertirse en el cuello de botella. - Calidad del corte
La potencia por sí sola no garantiza un borde limpio. Verifique el ancho de corte, la rugosidad, las estrías, la escoria, la conicidad, los orificios y el aspecto de la zona afectada por el calor. - Requisitos de suministros auxiliares
La potencia de la fuente puede modificar los requisitos eléctricos, de refrigeración, gas, extracción y aire comprimido, así como el coste de preparación de la instalación. - Riesgo de inversión
Un sistema sobredimensionado puede aumentar los costes de inversión y explotación; uno insuficiente puede no cumplir los requisitos de tiempo de ciclo o de espesor.
Seleccione la potencia a partir de requisitos de producción documentados, no de la idea de que “cuanto más, mejor”.
Defina primero las necesidades por material y espesor
Antes de solicitar una recomendación, resuma el trabajo que debe realizar la máquina.
¿Qué aleaciones y espesores representan la mayor parte de sus horas de corte?
Separe los trabajos habituales de los cortes ocasionales al espesor máximo. La máquina de producción más adecuada debe procesar eficientemente la combinación principal de pedidos y cubrir también los trabajos más exigentes aprobados con la calidad acordada.
Utilice al menos tres rangos de demanda:
- Rango habitual: las combinaciones de material y espesor que representan la mayor parte de las horas semanales de corte.
- Rango máximo: los trabajos con mayor espesor o dificultad, incluida su frecuencia y el tiempo de ciclo aceptable.
- Rango futuro: pedidos razonablemente previstos en los próximos 12 a 24 meses, respaldados por la demanda de los clientes y no por expectativas sin fundamento.
Registre cada rango indicando el grado del material, el acabado o recubrimiento, el tamaño de chapa, la geometría de las piezas, las tolerancias, el estado del borde, el gas de asistencia y el proceso posterior.
Utilice los rangos de potencia para la preselección, no como tablas de capacidad
Los rangos siguientes sirven para estructurar la conversación con los proveedores. No sustituyen los datos de corte específicos del modelo, porque el modo de la fuente, la óptica, el cabezal, el sistema de gas, la calidad del material y los criterios de aceptación varían.
1,5-3 kW: preselección para producción de chapa fina
Este rango puede ser adecuado para talleres que trabajan habitualmente con chapa fina, siempre que la máquina propuesta haya demostrado la producción requerida.
Evalúelo con:
- las aleaciones habituales y la distribución exacta de espesores
- el proceso propuesto con oxígeno, nitrógeno o aire comprimido
- orificios pequeños, contornos, distribuciones de piezas y otras geometrías representativas
- tiempo de perforación medido y tiempo total de ciclo
- los criterios de aceptación exigidos para los bordes y las dimensiones
Resultados y documentación que debe solicitar:
- piezas de muestra fabricadas con la configuración presupuestada, con fecha de fabricación
- ajustes registrados de potencia, velocidad, enfoque, boquilla y gas
- supuestos sobre la presión, el caudal o el consumo de gas
- resultados de inspección de dimensiones y calidad de los bordes
- consumibles utilizados y cualquier acabado posterior necesario
Este rango puede ser una opción inicial práctica solo si los resultados de las muestras, la capacidad por turno y el coste total de instalación encajan en el análisis de viabilidad.
3-6 kW: preselección para una gama de trabajos más amplia
Este rango suele compararse cuando los pedidos habituales combinan chapa fina con algunos espesores medios y se necesita más producción sin pasar a un sistema de potencia ultraalta.
Verifique el beneficio previsto mediante:
- tiempos de ciclo para las combinaciones más habituales de aleación y espesor
- requisitos de calidad del borde con oxígeno, nitrógeno o aire, y coste del gas
- una chapa con una distribución de piezas representativa, además de una probeta cortada en línea recta
- hipótesis realistas sobre la carga, la descarga y la clasificación de piezas
- infraestructura eléctrica, de refrigeración, extracción y gas instalada
Compare al menos dos potencias candidatas con los mismos archivos y materiales. La mejor opción es la de menor coste validado por pieza aceptada y margen de capacidad suficiente.
6-12 kW: preselección para espesores medios y mayor producción
Este rango puede justificarse si los materiales de espesor medio representan una parte significativa de la producción, si la perforación y el tiempo de ciclo limitan las entregas, o si la manipulación automatizada permite aprovechar el aumento de velocidad de corte.
Confirme estos puntos antes de la compra:
- la fuente láser, la transmisión por fibra y el cabezal de corte están dimensionados para la potencia continua indicada en el presupuesto
- la boquilla, el suministro de gas y la extracción de humos son adecuados para el proceso aprobado
- el tiempo y la calidad de perforación, así como el comportamiento al reanudar el trabajo, cumplen el plan de pruebas
- la carga, la descarga y la clasificación de piezas pueden seguir el ritmo de la cortadora
- el ciclo de trabajo propuesto se demuestra durante una prueba de aceptación prolongada
En este nivel, compruebe si la línea completa puede convertir la potencia adicional en más piezas vendibles por turno, además de cortar una muestra.
12-20 kW o más: exija un caso de negocio cuantificado
La potencia ultraalta puede mejorar la productividad en aplicaciones cualificadas, pero también puede elevar los requisitos eléctricos, el consumo de gas y consumibles, la automatización necesaria y el coste de capital.
El análisis de viabilidad debería cuantificar:
- el porcentaje de horas de corte dedicadas a materiales que se benefician de la potencia adicional
- el aumento de producción validado frente a la opción inmediatamente inferior de potencia
- los costes de electricidad, gas, enfriadora, extracción y adaptación de las instalaciones
- si la manipulación de materiales y las operaciones posteriores pueden absorber la producción adicional
Elija este rango solo si las pruebas comparativas y la rentabilidad de los pedidos muestran un retorno proporcional. La potencia máxima por sí sola no es un criterio de aceptación.
El material y el gas de corte cambian la elección de potencia
El espesor por sí solo no basta. El grado del material, la aleación, el estado de la superficie, el comportamiento térmico, la reflectividad y el proceso con el gas de corte elegido influyen en los parámetros validados.
Acero al carbono: compare oxígeno y procesos con gas inerte
El corte con oxígeno aporta energía de reacción y puede utilizarse para acero dulce de mayor espesor, pero deja un borde oxidado. El nitrógeno u otro gas inerte aprobado evita esa capa de óxido, aunque el láser debe aportar toda la energía de corte y pueden aumentar la presión y el caudal de gas.
Acero inoxidable: defina el estado de borde requerido
El corte por fusión con nitrógeno suele evaluarse cuando se necesita un borde sin óxido. Compare las opciones de potencia y gas según las rebabas, la decoloración, la rugosidad, la temperatura de la pieza, el consumo de gas y la compatibilidad del resultado con la soldadura o el recubrimiento posterior.
Aluminio, latón y cobre: verifique toda la cadena óptica
Para metales no ferrosos reflectantes, confirme que la fuente, la fibra, la óptica y el cabezal ofertados son aptos y están aprobados para el material y la potencia. Pruebe la aleación, la superficie y la película protectora reales; no deduzca la capacidad a partir de una tabla de acero al carbono.
El espesor máximo no equivale a capacidad productiva
Un proveedor puede demostrar que una máquina separa una muestra gruesa, pero eso no acredita la repetibilidad de la perforación, la calidad del borde, el tiempo de ciclo ni la producción por turno.
Por ejemplo, un comprador puede necesitar ocasionalmente cortar acero al carbono de 20 mm, aunque el 90 % de sus pedidos sea acero inoxidable de 2 a 6 mm. La elección económica debe basarse en la combinación recurrente y en el requisito máximo verificado, no solo en el espesor máximo anunciado.
Evalúe:
- la distribución de espesores habituales según el porcentaje de horas de corte
- la combinación semanal de aleaciones y estados de superficie
- el tiempo de ciclo y la calidad aceptables para las piezas habituales y las de espesor máximo
- los límites de suministro de gas, extracción, refrigeración y electricidad
- requisitos posteriores de desbarbado, soldadura, recubrimiento y manipulación
Defina “máximo” en el contrato: calidad o aleación, estado de la chapa, geometría, método de perforación, criterio de borde, gas y repetibilidad.
Modele la demanda actual y el horizonte de ampliación
El sistema elegido debe cubrir la carga de trabajo actual medida y un margen de capacidad realista. No debe sobredimensionarse únicamente por posibilidades futuras inciertas.
Para un taller nuevo, dé prioridad a una configuración que supere las pruebas de muestras requeridas, se ajuste a los suministros e instalaciones disponibles y deje capital circulante para materiales, personal, ventas y mantenimiento.
Para una fábrica consolidada con pedidos recurrentes que superan la capacidad actual, compare una mayor potencia ahora con una futura sustitución de la fuente o de la máquina, más automatización o un segundo equipo.
Analice dos preguntas:
- ¿Cuántas piezas conformes por turno requieren los pedidos actuales confirmados?
- ¿Qué otras combinaciones de aleación y espesor cuentan con una demanda probable en los próximos 12 a 24 meses?
Calcule ambos escenarios con supuestos documentados de utilización, precio de venta, gas, electricidad, mano de obra, consumibles, tiempo de inactividad y financiación.
Verifique toda la cadena óptica, mecánica y de servicios auxiliares
Dos máquinas con la misma potencia nominal de la fuente pueden ofrecer resultados distintos porque difieren en la transmisión del haz, la mecánica, el control del proceso y los sistemas auxiliares.
Especifique y verifique:
- construcción del bastidor, eliminación de tensiones internas, planitud de la mesa y método para mantener la alineación a largo plazo
- accionamientos, guías, aceleración, rendimiento en contornos y comprobaciones de posicionamiento
- modelo exacto de la fuente láser, modo de funcionamiento, características del haz y garantía
- potencia admisible del cabezal de corte, enfoque automático, control de altura y óptica protectora
- controlador, biblioteca de parámetros, supervisión de procesos y comportamiento de recuperación
- capacidad de la enfriadora, estabilidad de temperatura y gestión de alarmas
- extracción por zonas, supuestos de caudal de aire y responsabilidades sobre los filtros
- área de trabajo útil, márgenes de chapa y recorrido de carga
- mesa intercambiable, almacén tipo torre e interfaces de carga, descarga y clasificación de piezas
- formatos CAD/CAM, funciones de distribución de piezas, licencias, actualizaciones y copias de seguridad
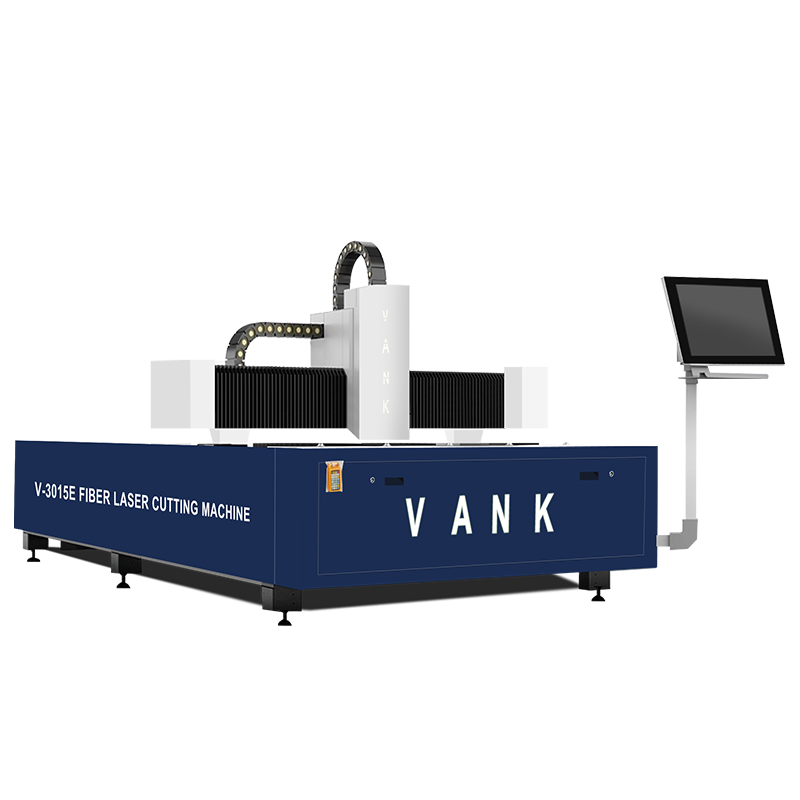
Para un formato de chapa 3015 habitual, verifique el área útil de corte, las holguras de los palés y el recorrido de carga. Para piezas pequeñas de precisión, compare la dinámica de los contornos y los resultados en detalles pequeños, sin asumir que una mesa mayor o más potencia mejoran la precisión.
Cuándo se justifica económicamente una potencia menor o mayor
Un rango de menor potencia puede ser adecuado cuando:
- la chapa fina ocupa la mayor parte de las horas de corte habituales
- el tiempo de ciclo demostrado permite alcanzar la producción por turno requerida
- la infraestructura eléctrica, de refrigeración y de gas disponible es limitada
- la demanda de chapa de espesor medio o grueso es ocasional y está definida por contrato
- las piezas de muestra cumplen los requisitos dimensionales, de borde y de procesos posteriores
Puede estar justificado utilizar un rango de potencia superior cuando:
- los materiales de espesor medio o grueso representan una parte documentada de los pedidos pagados
- las pruebas comparativas demuestran una mejora significativa del tiempo de ciclo o de la calidad
- la demanda estable y la automatización prevista permiten utilizar la capacidad adicional
- las operaciones de carga, descarga y posteriores mantienen la mejora
- el coste total por pieza conforme disminuye al incluir la instalación, los suministros y los consumibles
No compare solo el precio de la fuente. Compare dos o más configuraciones completas con los mismos archivos, materiales, gas, norma de calidad y supuestos de producción.
Información que debe enviar a cada proveedor
Para recomendar una potencia útil, todos los proveedores deben recibir el mismo conjunto completo de datos de partida:
- grados exactos de material, acabados, recubrimientos y películas protectoras
- espesores habituales y su porcentaje de horas de corte
- espesor máximo, frecuencia y requisito de aceptación
- tamaño de chapa, márgenes útiles y orientación de carga
- archivos CAD representativos, distribuciones de piezas en chapa y muestras físicas
- piezas necesarias por turno, turnos por día y hipótesis de utilización
- diseño abierto o cerrado y requisitos de seguridad aplicables en las instalaciones
- requisitos de carga manual, mesa intercambiable, almacén tipo torre u otra automatización
- tensión de la instalación, potencia disponible, suministro de gas, aire comprimido y extracción
- criterios de aceptación dimensional, de aristas, de superficies y de procesos posteriores
- presupuesto, fecha de entrega prevista, condiciones comerciales y ampliaciones planificadas
Pida al proveedor una configuración específica del modelo, un informe de pruebas con muestras, los parámetros de corte, los requisitos de suministros e instalaciones, una estimación de consumibles, el alcance del servicio y el plan de aceptación.
Decida con pruebas de corte comparativas y una prueba de aceptación en fábrica (FAT) documentada
No existe una potencia única para todas las empresas. Seleccione dos configuraciones realistas a partir del perfil de materiales y espesores y pruebe ambas en condiciones equivalentes.
Utilice los mismos archivos representativos, materiales, distribución de piezas, pureza del gas, criterios de calidad y método de cronometraje. Incluya piezas habituales, detalles difíciles, perforaciones y al menos un trabajo de espesor máximo.
Compare el número de piezas conformes por turno y el coste total por pieza conforme. Registre las rebabas, la rugosidad, la conicidad, la calidad de los orificios, las dimensiones, el tiempo de ciclo, el consumo de gas y consumibles, y las correcciones necesarias.
Lista final para seleccionar la potencia
Elegir la potencia adecuada de una máquina de corte láser de fibra para el espesor del metal es una decisión de producción y costes, no una competición de vatios.
Apruebe la fuente, el cabezal de corte, el controlador, el sistema de gas, la enfriadora, la extracción, el software y la automatización exactos indicados en el presupuesto. Incluya los criterios de las muestras, la prueba prolongada, la documentación, la formación y las responsabilidades de servicio en la prueba de aceptación en fábrica y en el contrato.
Envíe a Vank Laser su matriz de materiales y espesores, archivos CAD representativos, requisitos de calidad del borde, objetivo de piezas por turno y los suministros disponibles en sus instalaciones. Podemos comparar potencias adecuadas y preparar un plan de pruebas con muestras y de aceptación en fábrica (FAT) para una configuración concreta.