



Применение и выбор модели
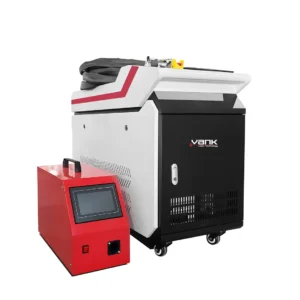
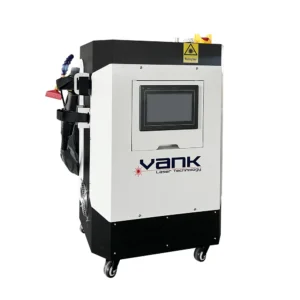
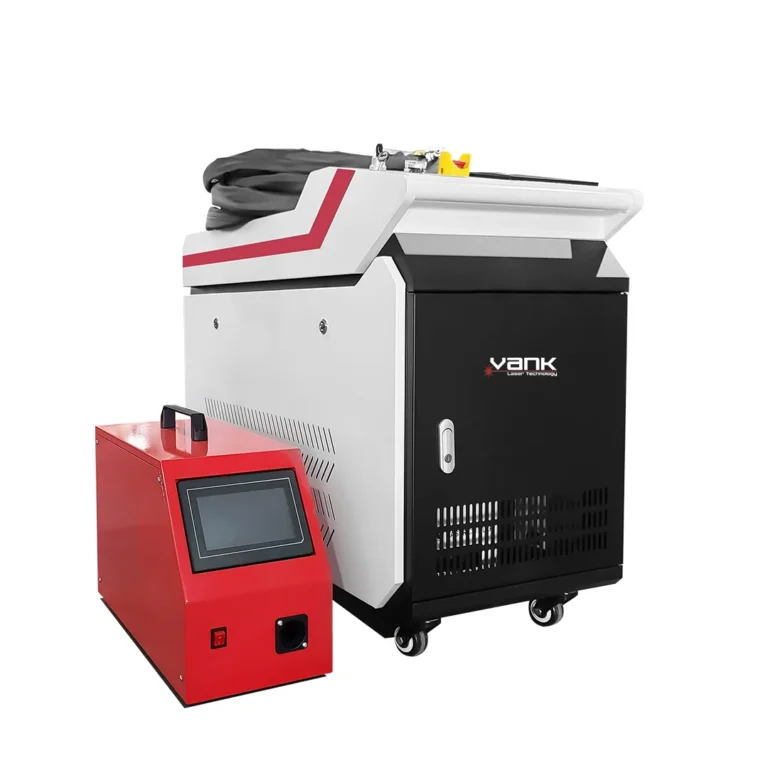
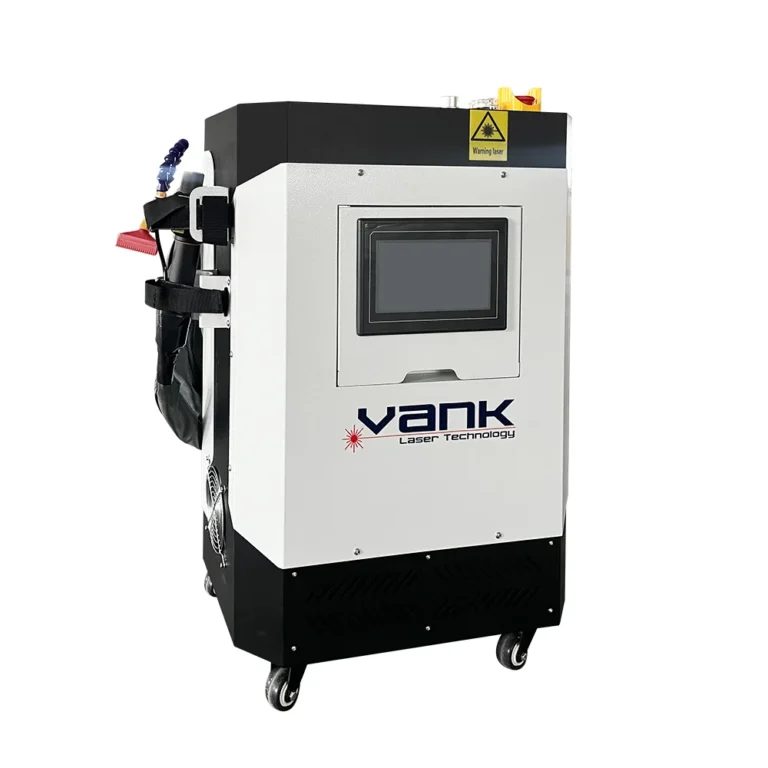
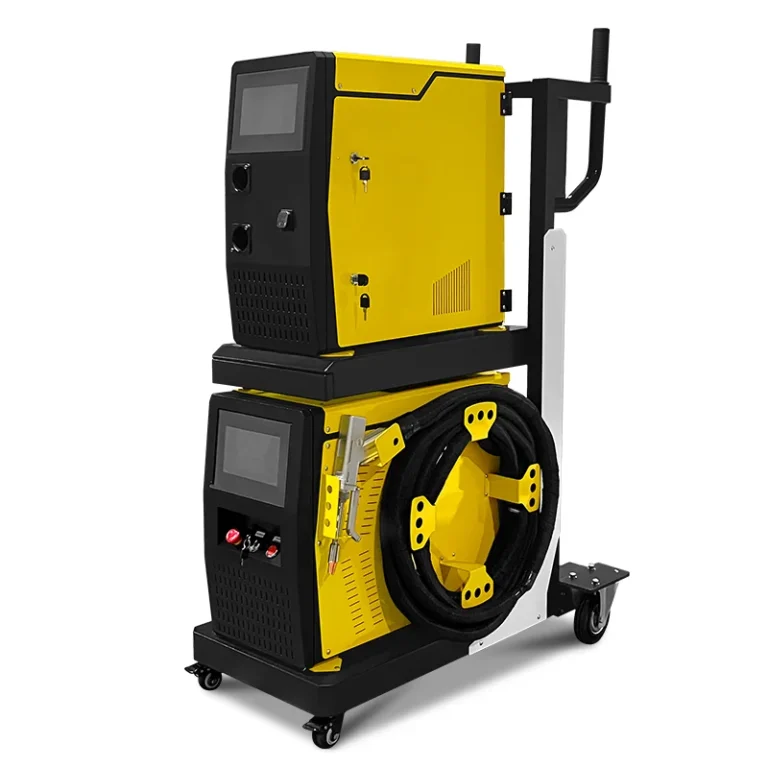
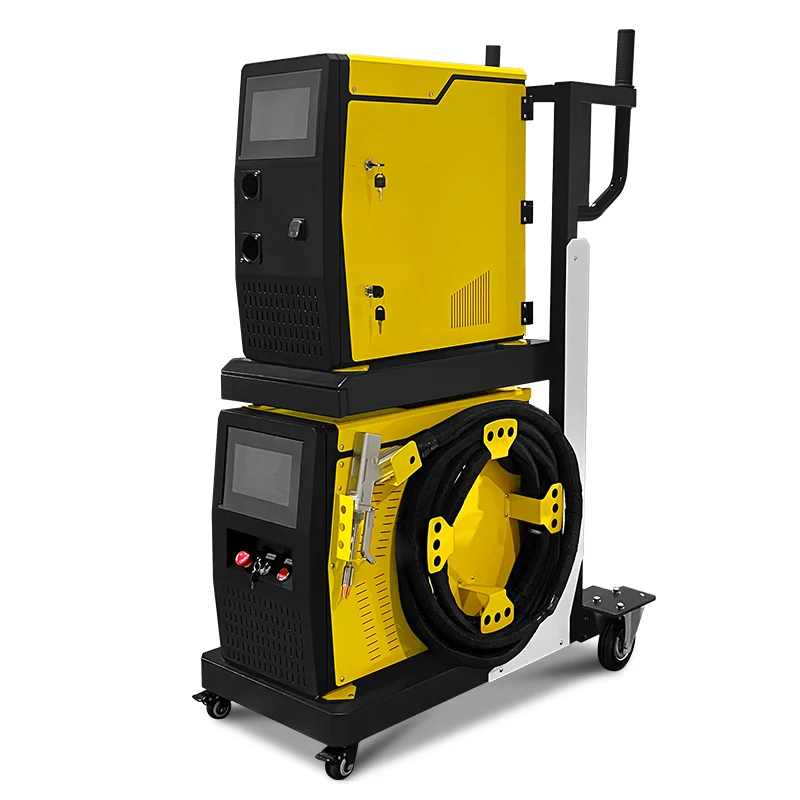
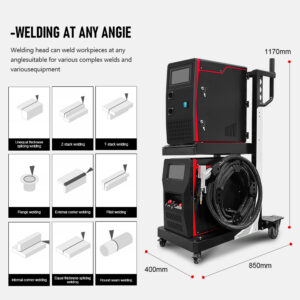
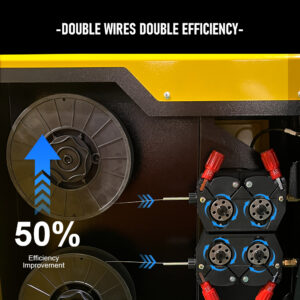
Прикреплённый буклет описывает серию на тележке с воздушным охлаждением; для вариантов 1500 и 2000 Вт указана одинарная или двойная подача. В заказе необходимо определить охлаждение и источник, не переносить на него водяную комплектацию 3000 Вт другой модели. Допустимый зазор и выпуск определяются на вашем соединении и присадке.
Комплектация и характеристики
| Параметр | Комплектация оборудования |
|---|---|
| Модель / исполнение | Ручная сварочная система с двойной подачей |
| Варианты мощности лазера | 1500 / 2000 Вт в прикреплённой серии с двойной подачей |
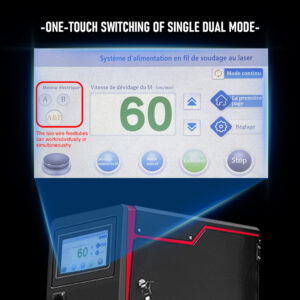
| Подача проволоки | Одинарная или двойная подача; согласованные ролики, каналы и наконечники |
| Охлаждение | Воздушное охлаждение в прикреплённой комплектации |
| Контроллер / ПО | Сенсорное управление сваркой и подачей проволоки |
| Технологический газ | Защитный газ по сплаву и проверенной технологии |
Ниже указаны параметры данной модели и предлагаемые варианты. В коммерческом предложении должны быть перечислены источник, оптика, контроллер, опции и требования к подключению. Скорость перемещения и точность позиционирования не равны допуску готовой детали или производительности.
Материалы и ограничения процесса
Типичные испытания проводят на узлах из нержавеющей, углеродистой и оцинкованной стали, а также алюминия. Возможность сварки зависит от доступа, зазора, покрытий и присадочного материала. Для отражающих сплавов нужны подходящие источник и головка. Возможности определяют по испытанному соединению и глубине проплавления, а не по универсальному диапазону толщин.
Рабочий процесс
Подготовьте и закрепите соединение, подберите присадку и защитный газ, затем на образцах определите мощность, фокус, ширину сканирования, подачу проволоки и скорость перемещения. Проверьте шов по чертежу или технологической процедуре. Режимы очистки и резки, если они включены, требуют своей оптики, сопла, газа и проверенных настроек.
Что указать при выборе опций
Согласуйте источник, головку, механизм подачи, кабель, охлаждение и электропитание как единую систему. Ролики, каналы, наконечники и сопла должны соответствовать проволоке. Ручная сварка открытым лучом требует мер для лазера класса 4: ограничения луча и доступа, защиты глаз и кожи, вытяжки и обученного персонала. Датчик контакта сам по себе не обеспечивает безопасность зоны.
Испытание образцов и приёмка
До заказа согласуйте репрезентативный образец и письменную комплектацию. Зафиксируйте материал, источник, режим, линзу или сопло, оснастку, внешний вид, размеры и полный цикл. Сохраните результаты как критерии приёмки производства.
Вопросы перед заказом
Заменит ли он TIG или MIG во всех задачах?
Нет. На подходящих повторяемых соединениях лазерная сварка может уменьшить нагрев и объём зачистки. Для ремонта, переменных зазоров, толстых сечений или требуемой аттестованной технологии предпочтительнее могут быть TIG либо MIG. Сравнивайте образцы, подготовку, контроль и полный цикл, а не фиксированное обещание ускорения.
Монтаж, обслуживание и документация
Запросите у Vank Laser габаритный чертёж, требования к электропитанию, перечень ПО, руководство по эксплуатации, график обслуживания и список запасных частей. До отгрузки согласуйте пусконаладку, обучение, язык поддержки, гарантийное покрытие и обязанности сторон. Документы о соответствии должны относиться к поставляемому оборудованию и стране назначения.
Запросите испытание образца и расчёт стоимости
Пришлите марку сплава, покрытие, толщину, чертёж и зазор соединения, требования к проплавлению и внешнему виду, данные проволоки, критерии контроля и объём выпуска.
Укажите страну назначения, напряжение на объекте и требуемый состав поставки. Запросите фотографии или видео образцов, результаты измерений и расчёт стоимости выбранной комплектации.
Запросить испытание образца и предложение