

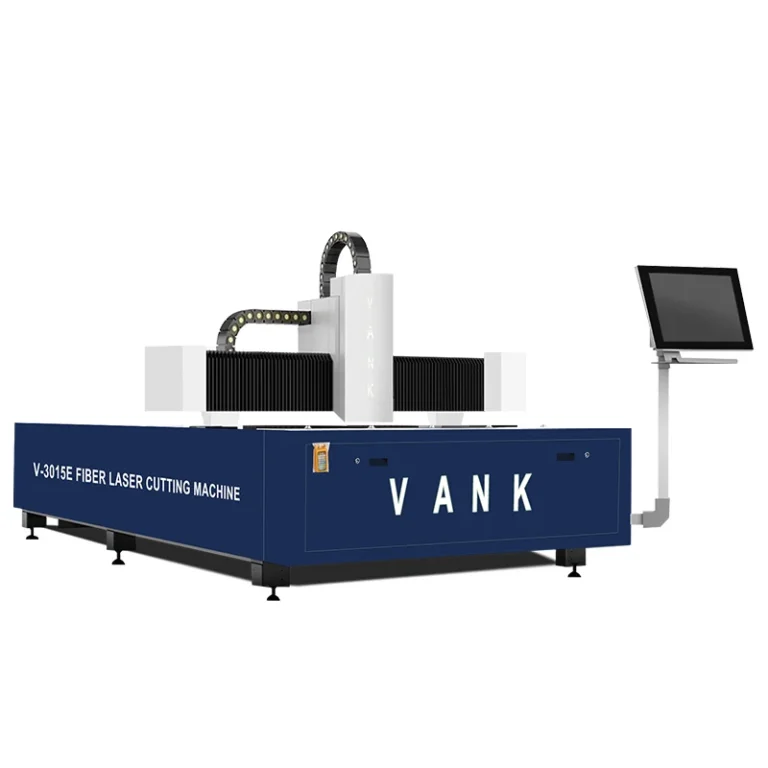
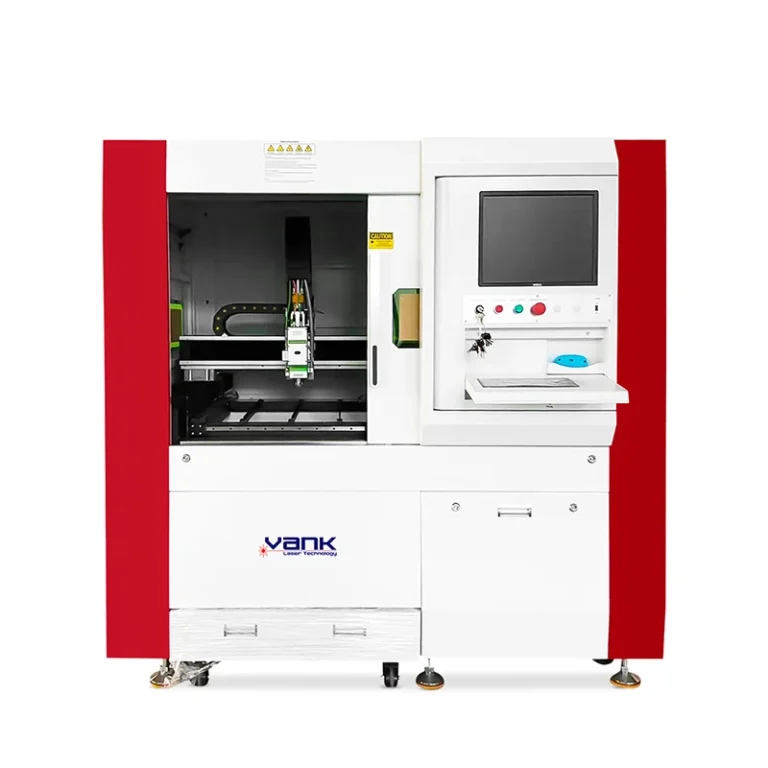
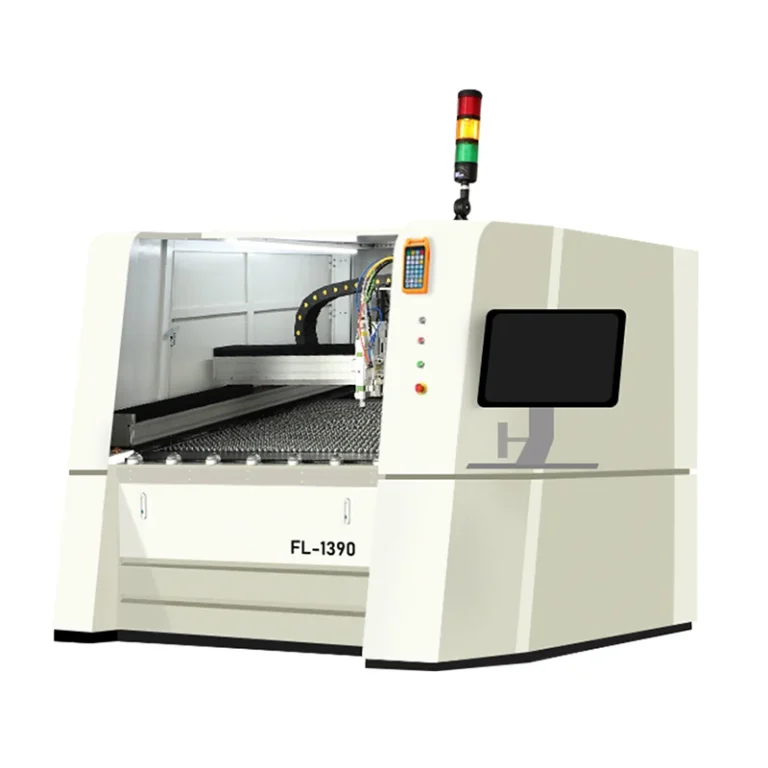
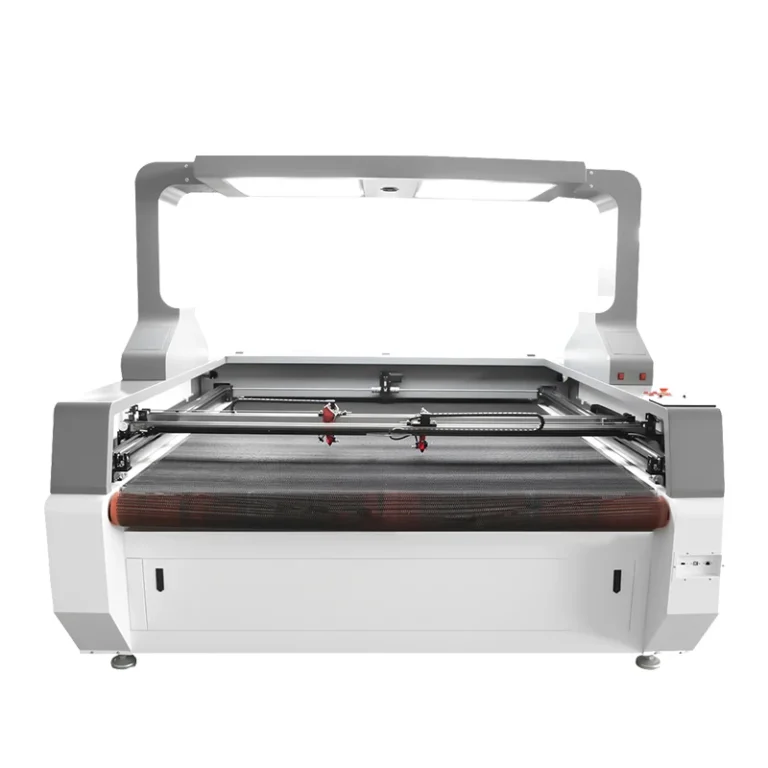
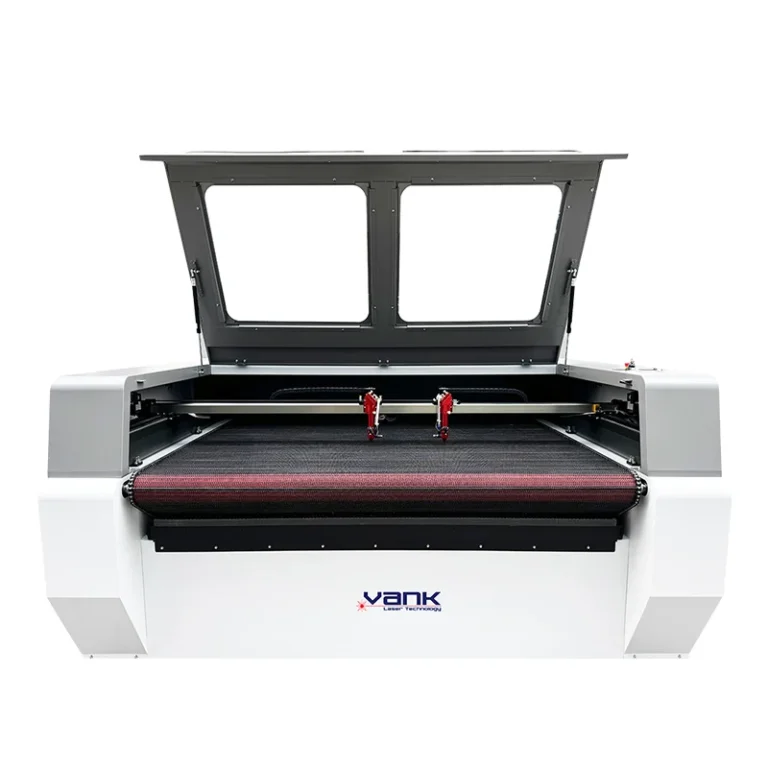
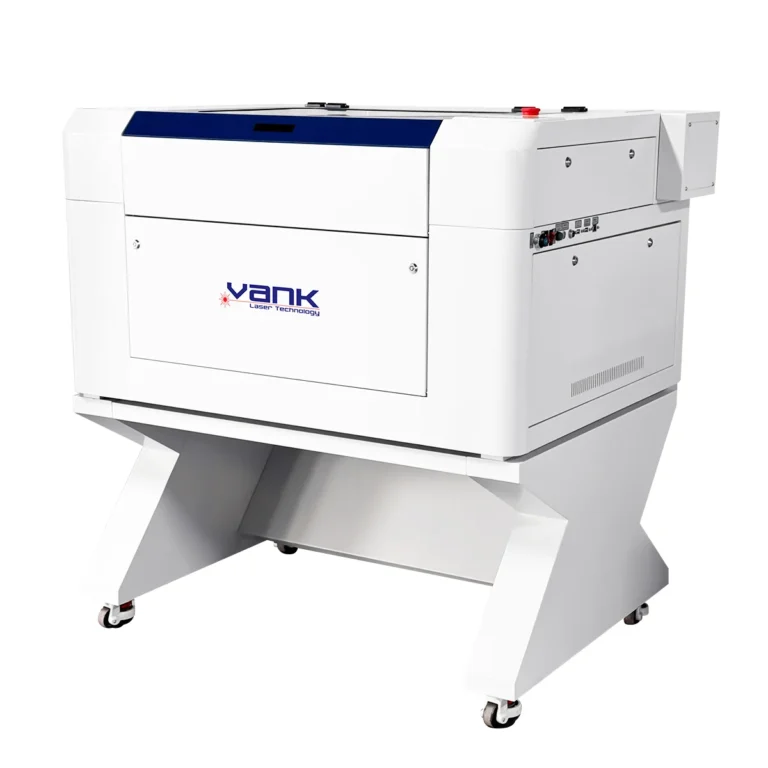
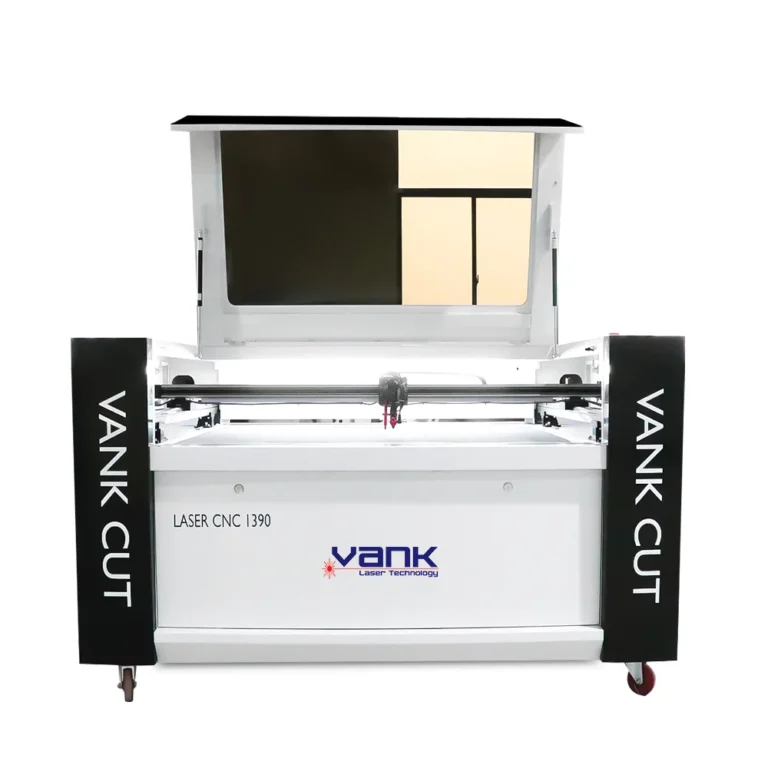
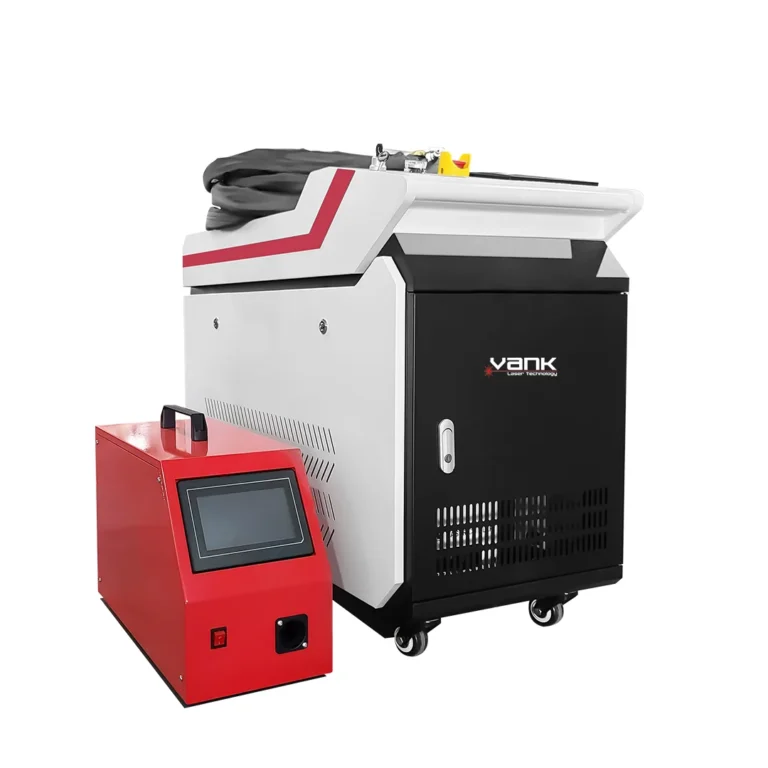
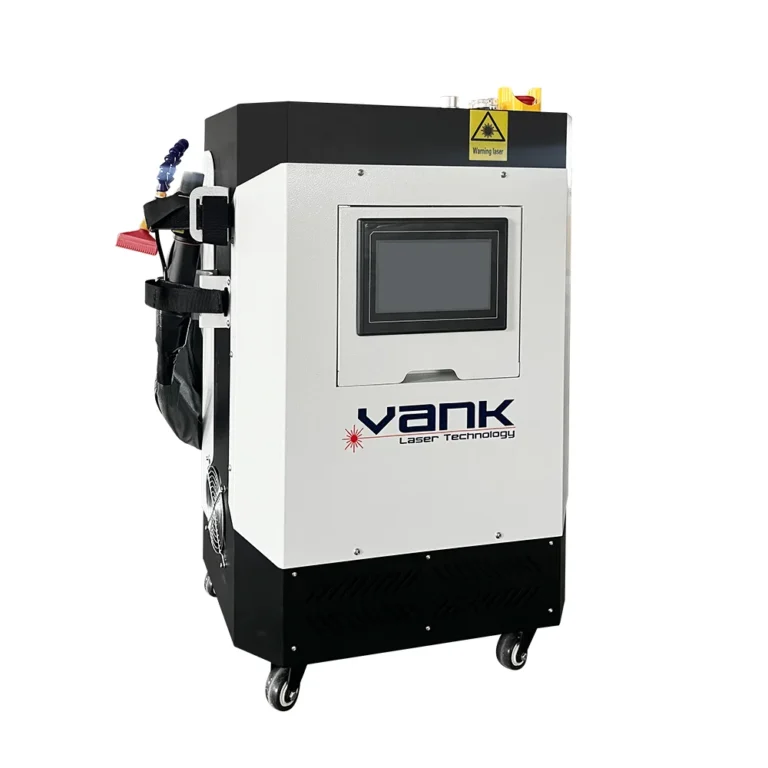
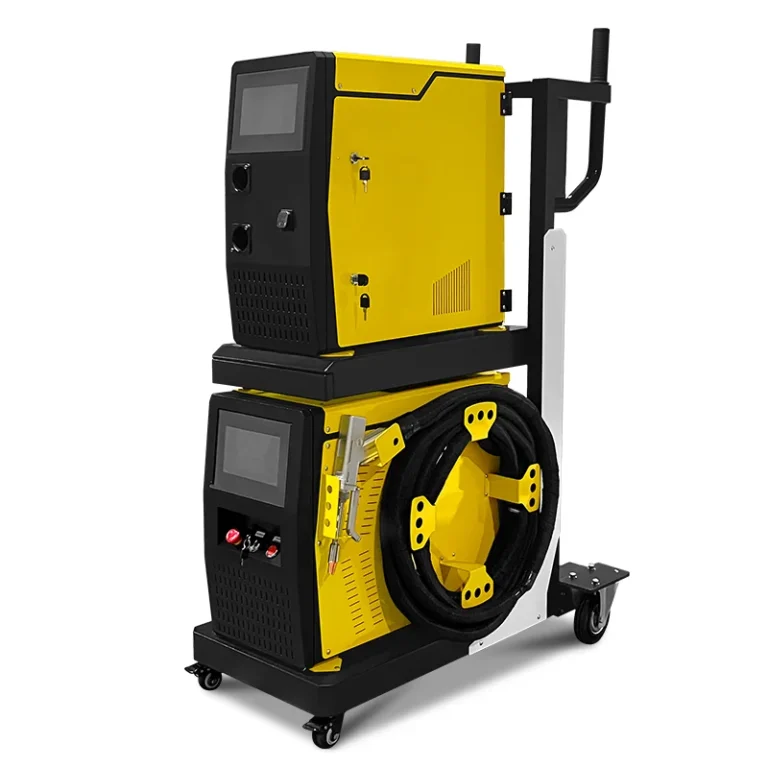
Выбор станка волоконной лазерной резки листового металла начинается с деталей, которые нужно выпускать, а не с максимальной доступной мощности лазера. Станок, процесс резки, перемещение материала, подача газа, вытяжка, ПО, комплекс средств безопасности и план сервиса должны работать как единая производственная система.
До запроса коммерческих предложений составьте производственную матрицу: марка и состояние поверхности материала, месячный объём по толщинам, размеры листа, самая крупная деталь, самое маленькое отверстие или элемент, допуск, требования к кромке, последующая сварка или нанесение покрытия, целевое время цикла и ожидаемая будущая номенклатура. Используйте одну и ту же матрицу для сравнения всех поставщиков.
Начните с материала, марки, состояния поверхности и толщины
Разделите низкоуглеродистую сталь, нержавеющую сталь, оцинкованный лист, алюминий, латунь и медь по сплаву, состоянию, покрытию и поверхностной плёнке. Отражательная способность, теплопроводность и поведение покрытия влияют на прожиг, стабильность параметров и допуск предложенной оптической системы к работе с этим материалом.
Различайте обычную производственную толщину и максимальную толщину, которую режут лишь изредка. Также определите газ для резки и требования к кромке: кислород поддерживает резку низкоуглеродистой стали с окислением, но оставляет окисленную кромку, тогда как азот или другой инертный газ обеспечивает резку плавлением без оксидов при других значениях давления, расхода, мощности и стоимости.
Подходящий станок волоконной лазерной резки должен пройти проверку на обычной матрице материалов и толщин заказчика с предусмотренным газом, критериями качества кромки и целевым временем цикла. Одно лишь заявление о максимальной толщине не является приёмочным испытанием.
Выберите рабочую зону и систему перемещения материала
Рабочая зона определяет, какие листы и детали помещаются на станке, но ежедневная производительность зависит от полезной зоны, отступов от краёв, конструкции палеты, маршрута загрузки и способа извлечения деталей. При оценке учитывайте остатки листа, обращение с остаточным каркасом листа и стратегию раскладки.
Для небольших прецизионных деталей и компактных листов высокоточный станок волоконной лазерной резки металла может сократить занимаемую площадь и упростить закрепление заготовок. Подтвердите полезный ход, возможность вырезать небольшие отверстия, точность осей и допуск детали-образца, вместо того чтобы полагаться на слово «точность».
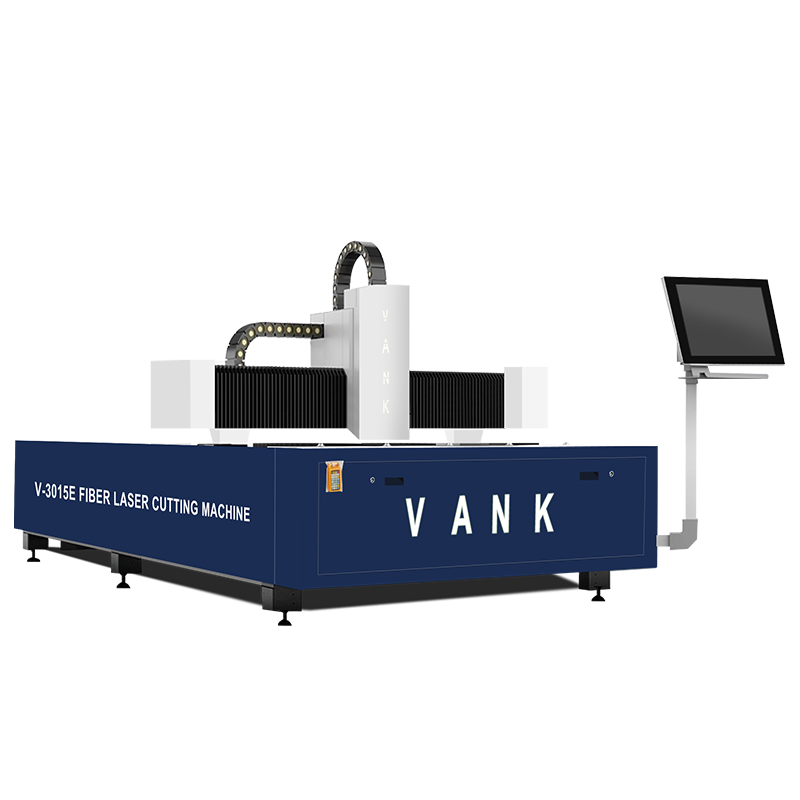
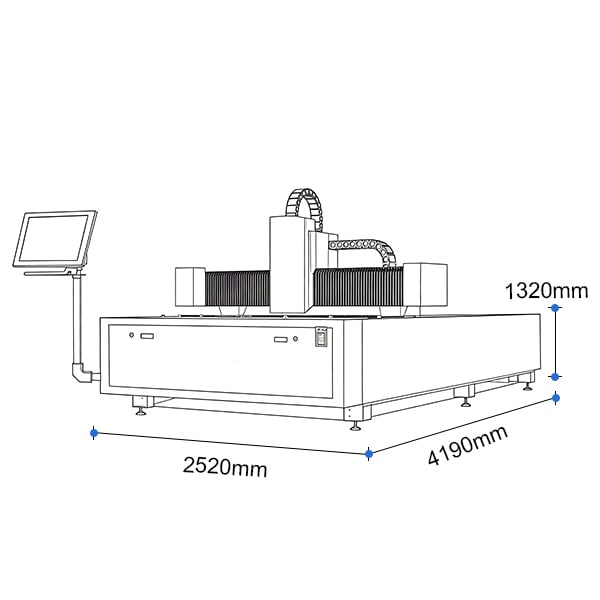
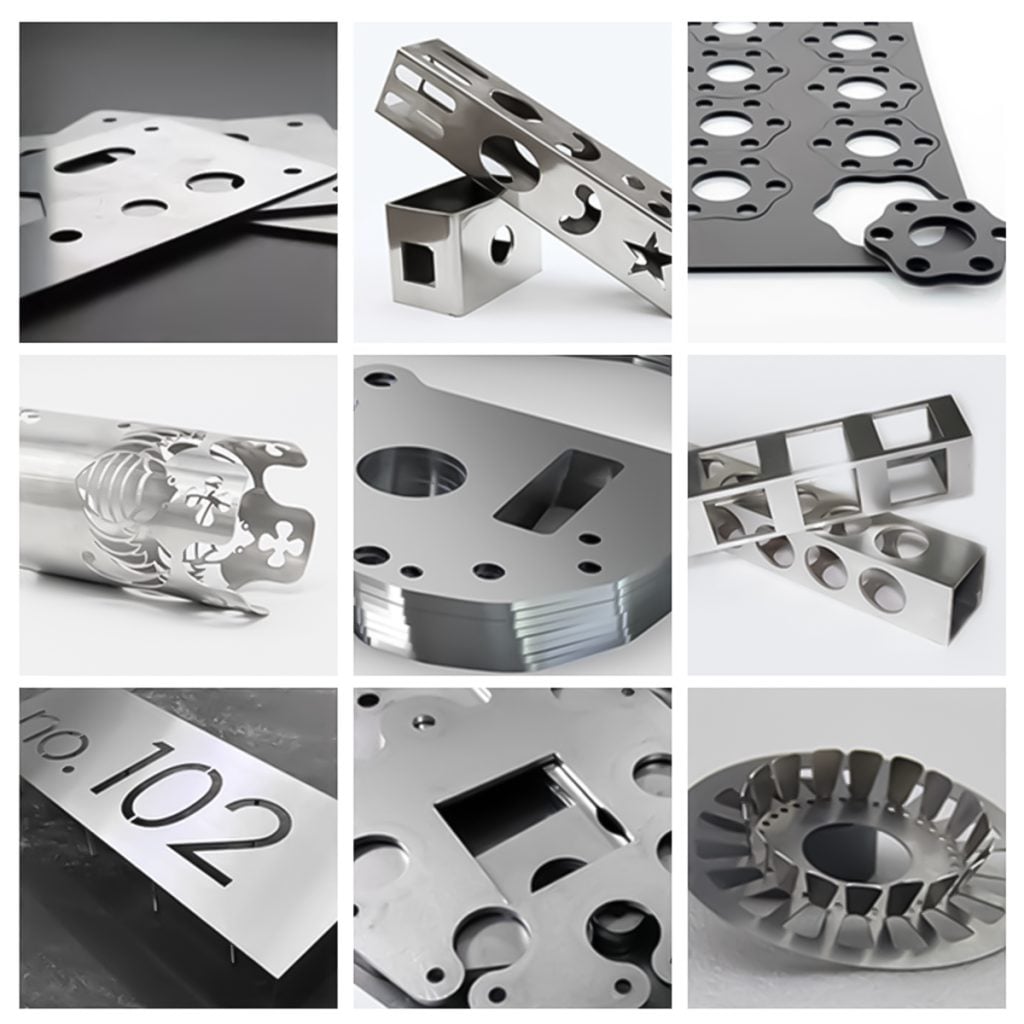
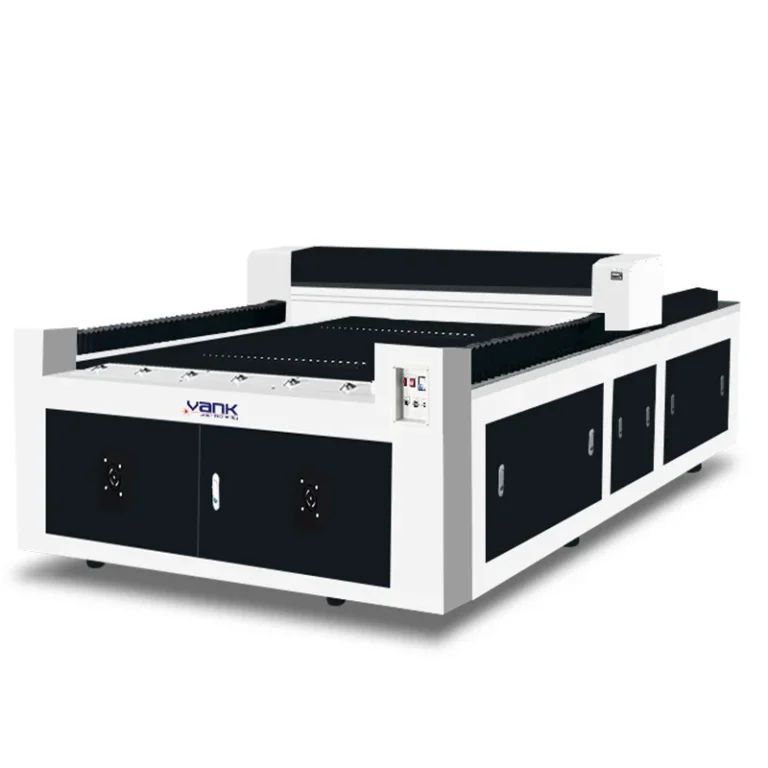
Для листов среднего или большого размера выбирайте рабочий формат, позволяющий обрабатывать стандартные заготовки без повторной установки. Сменные столы, загрузочные башни и автоматические разгрузчики могут повысить производительность, если при планировании учтены поток материала, персонал, высота пола и последующая сортировка деталей.
Уточните общую площадь, необходимую для установки: станок, защитное ограждение, чиллер, вытяжка, газовый коллектор или генератор, компрессор, электрошкаф, доступ для обслуживания, зона загрузки и безопасный маршрут вывоза деталей. До покупки получите чертежи фундамента и инженерных подключений.
Выбирайте мощность лазера по проверенному диапазону технологических параметров
Мощность лазера влияет на доступный диапазон технологических параметров, время прожига и скорость. Однако нужная мощность зависит от материала, толщины, газа, сопла, системы передачи луча, требований к кромке и рабочего цикла. Общие таблицы зависимости толщины от мощности не заменяют испытаний предлагаемой комплектации.
При резке тонкого листа и мелких элементов управление движением, стабильность фокусировки, состояние сопла и настройка процесса могут быть важнее очень высокой пиковой мощности. При резке толстого листа или больших объёмах резки с инертным газом повышение мощности может увеличить производительность, только если расход газа, вытяжка, охлаждение, система перемещения и обработка потока деталей обеспечивают необходимые условия.
Попросите каждого поставщика вырезать детали по одним и тем же чертежам из материалов и толщин, используемых в вашем производстве. Зафиксируйте параметры, время цикла, расход газа и результаты приёмки. Затем согласуйте, какие образцы и измерения будут повторены на заводских приёмочных испытаниях (FAT).
Оценивайте качество резки и повторяемость, а не рекламную скорость
Скорость быстрых перемещений или максимальная линейная скорость не характеризуют результат производства. На количество готовых деталей за смену влияют прожиг, прохождение углов и малых контуров, перемещения головки, качество листа, раскладка деталей, смена газа и выгрузка.
Используйте план приёмки образцов резки, в котором фиксируются:
- шероховатость и бороздки на кромке, заусенцы или грат, а также состояние оксидного слоя
- стабильность прожига, качество отверстий и минимальный размер элемента, подтверждённый испытаниями
- допуски размеров, повторяемость и тепловая деформация при резке полной раскладки деталей
- время цикла, расход газа, отходы, извлечение деталей и последующая чистовая обработка
При работе с тонким листом важны накопление тепла, плоскостность листа, вибрации, соосность сопла и работа системы контроля высоты. Испытывайте полную типовую раскладку, а не один отдельный контур: это позволяет выявить тепловой дрейф, опрокидывание деталей, столкновения и стабильность результатов на протяжении всей обработки.
Квалифицированный поставщик волоконных лазерных станков должен предоставить файлы образцов, измеренные результаты, записи параметров и условия испытаний, на которых основано любое заявление о скорости или точности.
Проверьте режущую головку, контроллер и рабочий процесс CAD/CAM
Уточните конкретные лазерный источник и режущую головку, диапазон автофокуса, ёмкостный контроль высоты, защиту от столкновений, систему сопел и подтверждённые ограничения при работе с отражающими металлами. Одно название бренда не определяет поставляемую модель, прошивку, гарантию или оптическую комплектацию.
Проверьте форматы импорта CAD/CAM, раскладку деталей, функции резки по общей линии или резки на лету (fly-cut), учёт остатков материала, производственную отчётность, условия лицензии, политику обновлений и совместимость с контроллером. Перед приёмкой испытайте реальные чертежи заказчика и его рабочий процесс обработки данных.
Удобство работы включает разграничение доступа по ролям, защиту параметров, журнал аварийных сообщений, напоминания об обслуживании, резервное копирование, обучение операторов и понятные руководства. Процесс не должен зависеть от недокументированных настроек одного человека.
Проверьте конструкцию станка и точную спецификацию комплектующих (BOM)
Производитель станков лазерной резки должен раскрыть спецификацию комплектации (BOM) конкретной модели и конструкцию станка: станину и способ снятия напряжений, реечную или винтовую передачу, направляющие, сервоприводы, редуктор, лазерный источник, головку, контроллер, чиллер, интерфейс вытяжки и электрические компоненты.
Проверьте выставление станка по уровню и выравнивание направляющих, люфт, настройку сервоприводов, смазку, калибровку контроля высоты, качество электромонтажа и записи о работе охлаждения. Точность в длительной эксплуатации зависит от монтажа, условий среды и обслуживания, а также от жёсткости станины.
Сравнивайте коммерческие предложения на сопоставимые комплектации с подробной спецификацией комплектующих, перечнем характеристик, не включённых в поставку инженерных систем, напряжением в месте установки, запасными частями, документацией, гарантией и критериями FAT. Сходные внешние панели могут скрывать существенно разные комплектации.
Рассчитайте затраты на газ, инженерное обеспечение, автоматизацию и сервис
Рассчитывайте стоимость установленной системы, а не только станка. Включите перевозку, пошлины, такелажные работы, фундамент, электромонтаж, вытяжку, компрессор, поставку или генерацию газов, чиллер, ПО, дополнительные меры безопасности, обучение, расходные материалы, запасные части и плановое обслуживание.
Перед заказом уточните:
- стоимость установленной системы и все не включённые позиции или работы на площадке
- качество, давление, расход и стоимость кислорода, азота, сжатого воздуха или газовой смеси
- доступную электрическую мощность, компрессор, чиллер, вытяжку и допустимые условия окружающей среды
- расходные материалы, рекомендуемые запчасти, объём гарантийного покрытия и сроки поставки
- испытания образцов, FAT, монтаж, обучение, лицензирование ПО и условия поддержки
Полная себестоимость годной детали зависит от загрузки станка, использования материала при раскладке, газа и электроэнергии, расходных материалов, брака, доработки, труда, обслуживания и простоев. Рассчитывайте её по типовым производственным испытаниям, не предполагая, что минимальная цена покупки или максимальная мощность обеспечивают наилучшую окупаемость.
Документальное подтверждение сервиса должно указывать конкретные каналы поддержки, целевые сроки ответа, обслуживаемые языки и часовые пояса, правила удалённого доступа, объём пусконаладки и обучения, сроки поставки запчастей, гарантийное покрытие и порядок передачи сложных обращений на следующий уровень. Зафиксируйте эти обязательства в документах заказа.
Выбирайте тип станка под производственную программу
Ни один станок не подходит всем предприятиям по обработке листового металла. Мелкие прецизионные детали, партии изделий из тонкого листа, производство разнообразных изделий и обработка толстого листа предъявляют разные требования к рабочей зоне, мощности, газу, автоматизации и критериям приёмки.
После проверки образцов высокоточные станки волоконной лазерной резки металла могут подойти для компактных деталей с жёсткими требованиями к допускам. Для регулярной работы с тонким листом могут быть предпочтительны станки волоконной лазерной резки тонкого листа со стабильной работой. Для более широких производственных задач может быть обоснован выбор более крупных платформ волоконной лазерной резки со сменными столами или автоматизацией.
Лучший станок — тот, который отвечает заданным требованиям к материалам, качеству годных деталей, производительности и целевой стоимости в реальных условиях площадки заказчика.
Чек-лист выбора станка лазерной резки с волоконным источником
Выбирайте станок по документированной процедуре: производственная матрица, предварительный выбор комплектаций, испытания типовых образцов, сравнение полной стоимости установленной системы, проверка безопасности и соответствия требованиям, аудит поставщика, письменный протокол FAT и окончательное коммерческое предложение с точной спецификацией комплектующих (BOM).
Передайте поставщикам марки материалов, распределение толщин, чертежи, размеры листов, требования к кромке, месячный объём, инженерные коммуникации, место назначения и критерии приёмки. Квалифицированный производитель станков лазерной резки затем сможет рекомендовать и подтвердить комплектацию на основе одних и тех же данных.