

Руководство по комплектации CO₂-лазерного станка: мощность, стол, камера и подача
CO₂-лазерный станок следует настраивать, исходя из конкретных задач, а не выбирать исключительно по названию модели или номинальной мощности. Рабочая зона, перечень допустимых материалов, результаты обработки, система привода, рабочий стол, система вытяжки, система охлаждения, контроллер и комплекс мер безопасности должны функционировать как единая система.
Станок для акрила с неподвижным столом, станок для ткани с печатью и машинным зрением и текстильная система с рулонной подачей могут относиться к одной категории лазеров, но требовать совершенно разного оборудования. Поэтому полезное коммерческое предложение должно определять спецификацию компонентов, инженерные коммуникации, объём поставки и метод приёмки.
Используйте это руководство для построчного сравнения коммерческих предложений и преобразования результатов пробной резки в закупочную спецификацию CO₂-лазерного станка.
Почему важна полная комплектация
Два станка с похожими корпусами и номинальной мощностью могут давать разные результаты из-за различий лазерного источника, оптики, компонентов перемещения, полезной рабочей зоны, контроллера, охлаждения и систем удаления дыма. Опции также меняют загрузку, совмещение, время цикла и обслуживание.
Перед сравнением цен определите следующие производственные данные:
- Размеры самой большой детали и заготовки, включая припуски и зону зажима;
- Листовой, панельный или рулонный формат, а при необходимости — ширину, диаметр и массу рулона;
- Резку, гравировку, перфорацию или контурную резку с совмещением с указанием приоритета;
- Материал без печати, печатный контур, метки совмещения или распознавание естественных признаков;
- Планируемое количество деталей за смену, размер партии, частота переналадки и допустимое время цикла;
- Точное торговое название материала, состав, диапазон толщины и паспорт безопасности поставщика.
Благодаря этим данным поставщик может предоставить коммерческое предложение с учетом конкретной конфигурации вместо неполной цены на базовую машину.
1. Задайте характеристики лазера по результатам обработки
Номинальная мощность — лишь одна переменная. На результат влияют технология лазерной трубки, качество луча, стабильность мощности, поведение лазерного пятна, оптика, настройка перемещения и охлаждение. Для тонкой гравировки может быть предпочтителен управляемый выход на малой мощности, а производственную резку нужно подтвердить при требуемых толщине и скорости.
Попросите поставщика документировать четыре пункта для каждого критически важного материала:
| Подтверждение технологического процесса | Что должен зафиксировать поставщик |
|---|---|
| Результат резки | Материал, толщина, скорость, число проходов, качество кромки, ширина реза и допустимое время цикла |
| Результат гравировки | Макет, разрешение, требуемая глубина или контраст, скорость и равномерность по всему столу |
| Лазерный источник | Технология, производитель, модель, номинальная мощность, гарантия и подобранный чиллер |
| Производственный запас | Продолжительность непрерывной работы, рабочий цикл, критерии брака и подтверждение повторяемости |
Используйте высокоскоростной станок лазерной резки и гравировки CO₂ как ориентир по компактной платформе, затем подтвердите предложенные лазерный источник, полезную зону и характеристики на своих файлах и материалах.
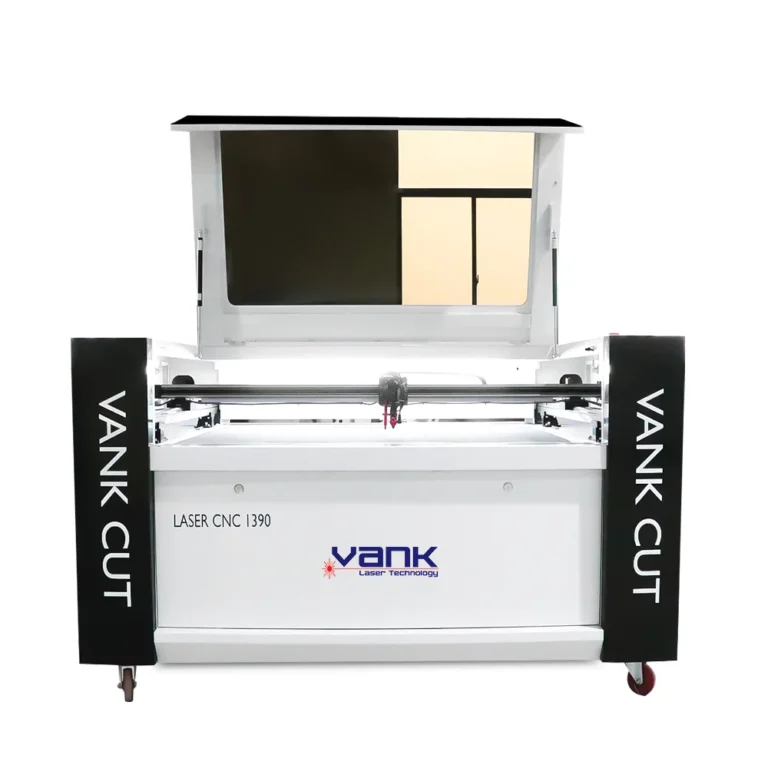
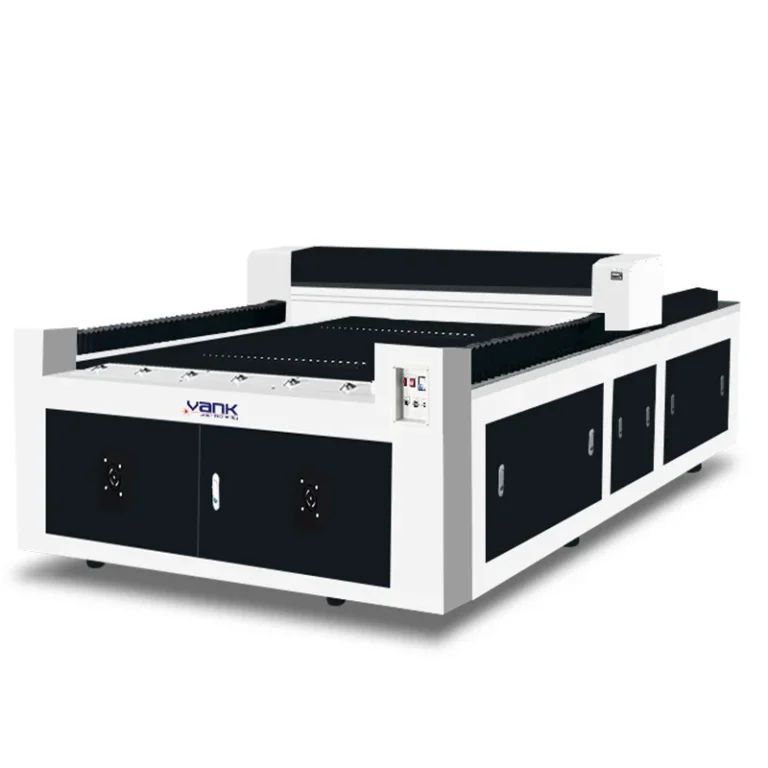
Используйте станок лазерной резки и гравировки CO₂ 1490 как общий ориентир по платформе с плоским столом. Рассматривайте перечисленные опции как отправную точку; в подписанном предложении должны быть точно указаны лазерный источник, контроллер, стол, система охлаждения и включённые аксессуары.
Для большего стола или более производительного процесса сравнивайте направления платформ 1490, 1610 и 1325 только после того, как испытание образца определит требуемые мощность, скорость, качество кромки и повторяемость.
2. Определите полезную рабочую зону
Рекламируемый размер стола не всегда совпадает с полезной зоной обработки. Уточните ход X/Y, максимальный размер детали, ограничения сквозной подачи, зазор для загрузки, диапазон фокусировки и площадь, теряемую из-за калибровки камеры, оснастки или двух головок.
Выбирайте платформу по самым крупным одобренным заготовкам и деталям, затем проверьте следующее:
| Проверка платформы | Что необходимо подтвердить |
|---|---|
| Полезная зона X/Y | Максимальный ход и рабочая зона с учетом оснастки, камеры или нескольких головок |
| Размещение заготовки | Загрузочный проем, ограничения сквозной подачи, поля и опора для самой крупной заготовки |
| Деталь и раскладка | Крупнейшая деталь, выбор начала координат, зазоры и производственный файл раскладки |
| Занимаемая станком площадь | Общие габариты, зазоры для обслуживания, маршрут через дверные проёмы и требования к несущей способности пола |
| Фокус и зазор по оси Z | Диапазон высоты материала, способ фокусировки, плоскостность стола и запас под оснастку |
| Рабочая зона для рулонного материала | Полезная ширина, ограничения подающего устройства, длина пошаговой подачи, ведение полотна и интеграция конвейера |
Лазерный станок CO₂ 1490 может служить ориентиром по платформе, но в каждом коммерческом предложении нужно указывать точную полезную зону X/Y и занимаемую площадь, а не полагаться на номер модели.
Для крупных листов сравните лазерные станки CO₂ для рекламной отрасли и используйте обзор категории как ориентир для дальнейшего выбора. Подтвердите доступ для загрузки, занимаемую площадь, трассу вытяжки и транспортные габариты выбранной модели.
3. Подберите опорный стол под материал
Опорная поверхность влияет на плоскостность, обратные отражения, следы на нижней стороне, движение дыма, удержание мелких деталей и время очистки. Выбирайте стол по фактическому поведению материала, а не принимайте его как стандартную принадлежность.
Сотовый стол
Сотовый стол обеспечивает распределённую опору тонким листам и мелким деталям. Он может быть полезен для бумаги, картона и некоторых гибких заготовок, но накопление смолы и отходов нужно контролировать, а следы на нижней стороне — проверять на типовых образцах.
Ламельный или ножевой стол
Ламельный стол уменьшает площадь контакта под жёсткими листами акрила, древесины и одобренных панелей. Проверьте расстояние между ламелями, возможность замены, плоскостность и отделку нижней стороны конкретной детали.
Конвейерный стол
Конвейер предназначен для одобренных рулонных материалов. Уточните материал ленты, полезную ширину, ведение полотна, управление натяжением, повторяемость пошаговой подачи и способы удаления дыма и обрезков. Не включайте синтетический материал в спецификацию, пока не известны его состав и пригодность для лазера.
Если используются разные типы листов, документируйте каждый включённый стол и способ замены. Опции, показанные для платформы 1490, всё равно должны быть явно указаны в окончательной спецификации компонентов.
4. Добавляйте машинное зрение только для определённой задачи совмещения
Камера должна решать измеримую задачу позиционирования. Определите, нужно ли обнаруживать метки совмещения, печатные контуры, несколько деталей, естественные края или раскладку по всему полю, и задайте требуемую точность совмещения в полезной зоне.
Испытание машинного зрения должно включать:
- Графический макет, метод печати и реальный дизайн ориентирных меток;
- Ожидаемое растяжение, усадку и искажение печати;
- Полное откалиброванное поле камеры и все зоны сшивки изображений;
- Изменения освещения, вызванные глянцевыми, тёмными или отражающими поверхностями;
- Повороты деталей, расстояния между ними и раскладку, типичные для производства;
- Одобренные образцы материалов с реальным контрастом печати;
- Измеренную погрешность контура в центре и по краям стола;
- Прогон на повторяемость с согласованным количеством последовательно обрабатываемых деталей.
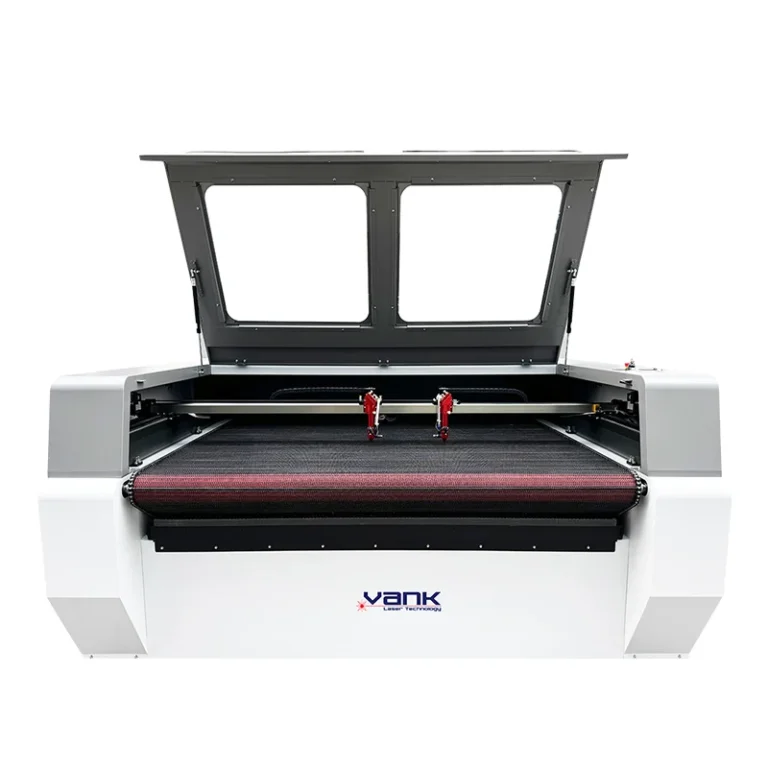
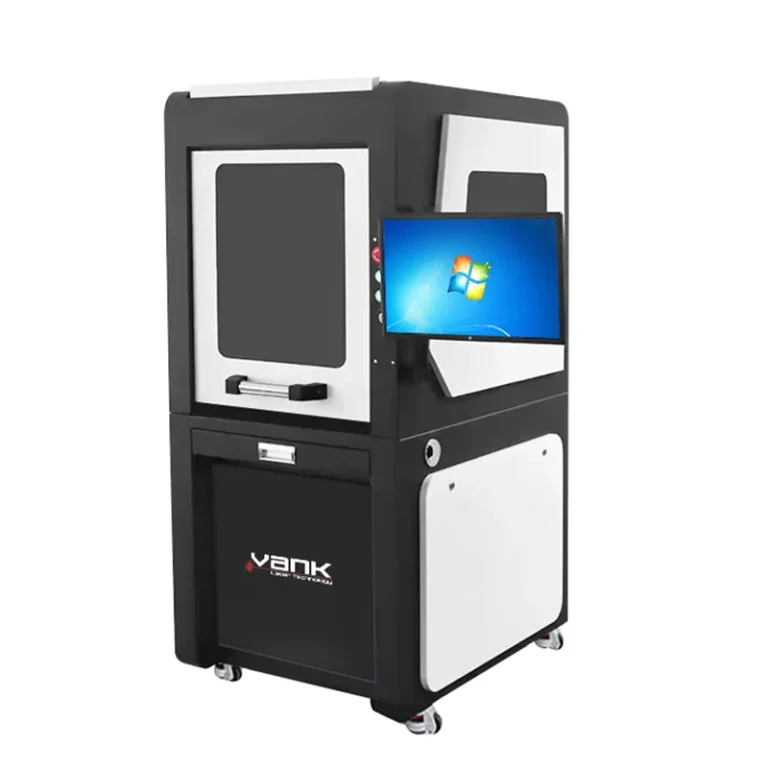
Станок лазерной резки CO₂ с техническим зрением на основе камеры CCD стоит рассмотреть для резки с привязкой. Письменно подтвердите тип камеры, метод калибровки, рабочий процесс ПО, охват поля и измеренные результаты приёмки.
Для листов без печати и стандартных векторных заданий камера может увеличивать затраты и время настройки без улучшения результата. Одобряйте её только после типового испытания совмещения.
5. Рассматривайте рулонную подачу как единую систему
Автоматическая подача — производственная система, а не просто дополнительный стол. Она должна работать с поставляемым рулоном без перекосов, неуправляемого натяжения, складок и дрейфа совмещения.
Технические характеристики рулонной подачи должны включать:
- Максимальные и минимальные значения ширины рулона, диаметра, размера втулки и массы;
- Точный одобренный состав материала, толщину и поведение при растяжении;
- Требуемую длину пошаговой подачи и наличие деталей, превышающих длину одного стола;
- Требования к размотке, направлению полотна по кромке, контролю натяжения и намотке;
- Целевую точность пошаговой подачи и время цикла под производственной нагрузкой;
- Требования к совмещению с помощью машинного зрения, раскладке и компенсации при работе с печатными материалами.
Используйте неподвижный стол для листов и отдельных панелей, когда непрерывная транспортировка не нужна. Применяйте конвейер только после совместной демонстрации подачи и резки на конкретном рулоне.
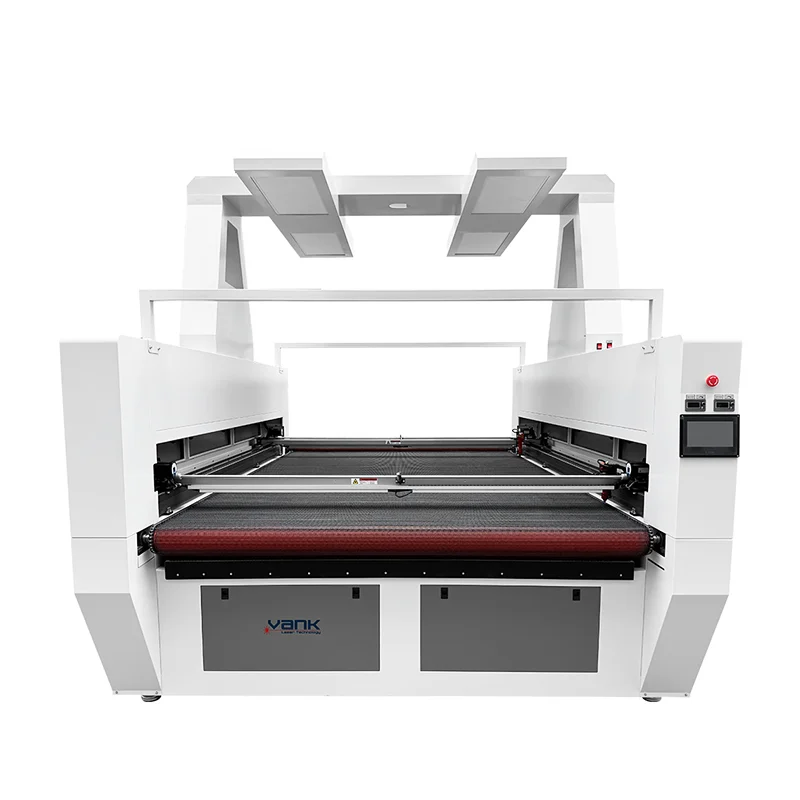
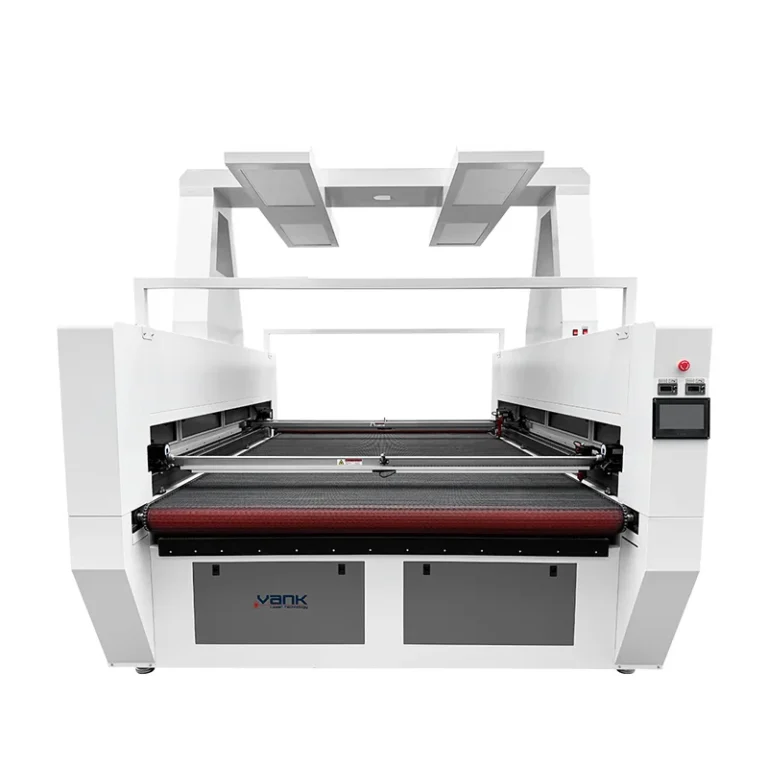
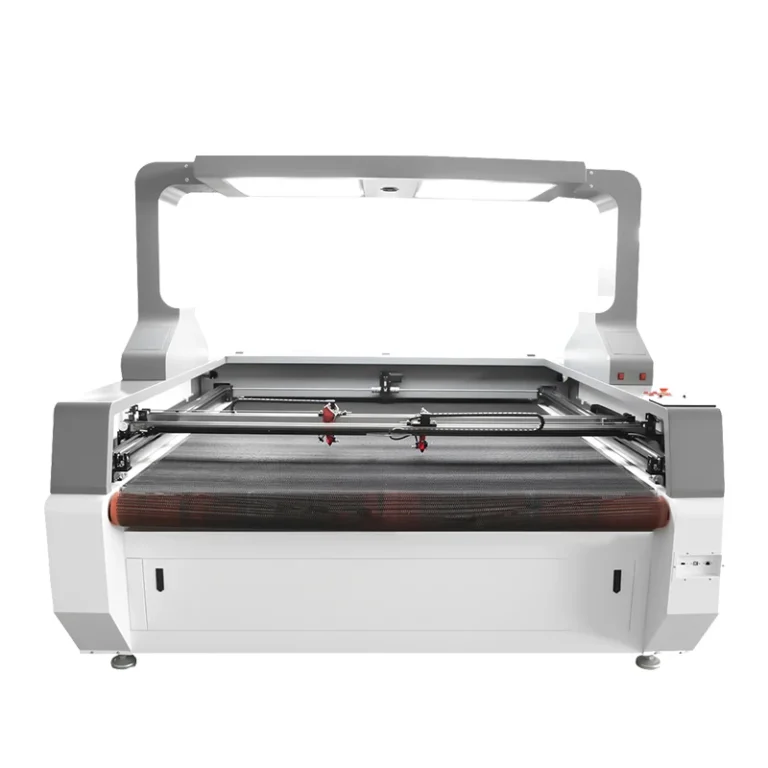
Станок лазерного раскроя тканей CO₂ с автоподачей и камерой технического зрения является подходящим вариантом для работы с рулонами. В предложении должны быть указаны податчик, конвейер, полезная ширина, рабочий процесс камеры и согласованная спецификация рулона.
6. Проверьте работу двух головок до заказа
Две головки могут сокращать время цикла только тогда, когда геометрия деталей, расстояния и стратегия перемещения позволяют обеим работать продуктивно. Вторая головка также может уменьшать полезную зону или добавлять ограничения по столкновениям и настройке.
Запросите проверку работы двух головок, подтверждающую:
- Производственную раскладку и повторяющийся шаблон, использованные в испытании;
- Минимальное и максимальное расстояние между головками по полезной зоне стола;
- Управление независимым или синхронным движением и настройка параметров;
- Ограничения по столкновениям, запретные зоны и безопасный возврат в исходное положение;
- Измеренное время цикла и выпуск годных деталей по сравнению с одной головкой.
Конфигурацию с одной головкой обычно проще обосновать, когда:
- Задания и раскладки часто меняются;
- Детали имеют нестандартную форму или их невозможно эффективно скомпоновать в пары;
- Система используется преимущественно для изготовления образцов и малых серий;
- Стабильность тонкой гравировки важнее производительности параллельной работы;
- Зазор между головками приведет к потере материала или ограничит полезный ход.
Одобряйте две головки по демонстрации с замером времени на типовой раскладке. Зафиксируйте в документе FAT испытанную мощность источника, расстояние между головками, параметры и выпуск годных изделий.
7. Спроектируйте охлаждение, вытяжку и поддув воздуха
Охлаждение, вытяжка дыма и поддув воздуха критичны для процесса. Их производительность и аварийная сигнализация должны быть частью коммерческого предложения и заводского приёмочного испытания, а не оставаться принадлежностями без заданных характеристик.
Система охлаждения
Подберите чиллер под конкретный лазерный источник и рабочий цикл. Укажите тип и качество охлаждающей жидкости, диапазон рабочих температур, сигнализацию по расходу и температуре, ограничения по условиям окружающей среды, меры против конденсации, шланговые соединения и наличие блокировки лазера со стороны чиллера.
Удаление дыма
Рассчитайте вытяжку с учётом допущенного материала, объёма стола, длины воздуховодов, отводов, потерь давления и местных правил выброса или фильтрации. Предусмотрите доступные места для очистки и во время пробной обработки образца убедитесь, что воздушный поток достаточен по всей рабочей зоне.
Поддув воздуха
Укажите требования к чистому, сухому воздуху без масла, давление и расход на сопле, размер сопла и комплектность компрессора или насоса. Для каждого допущенного материала проверьте настройки по качеству кромки, защите линзы и контролю воспламенения.
Сравнивайте коммерческие предложения с перечнем поставки, включающим чиллер, вытяжную установку, вентилятор, фильтры, переходники воздуховодов, источник воздуха, регулятор, шланги и электрические подключения. Исключения должны быть указаны явно.
8. Проверьте совместимость контроллера и ПО
Зафиксируйте точную модель контроллера, прошивку, лицензионное ПО и поддерживаемую операционную систему. Общих формулировок вроде «управление DSP» или «совместимость с LightBurn» недостаточно для приёмки рабочего процесса.
В ходе проверки программного обеспечения необходимо убедиться в следующем:
- Точная марка, модель, версия прошивки и порты связи контроллера;
- Импортируемые векторные и растровые форматы, проверенные на файлах заказчика;
- Версию лицензионного ПО и подтверждённую поддержку оборудования в LightBurn, если она требуется;
- Перенос заданий в режиме онлайн и офлайн, ограничения на хранение и алгоритмы восстановления;
- Доступные языки интерфейса и настройки прав доступа операторов;
- Настройки слоёв, скорости, мощности, нулевой точки, массивов копий и раскладки, используемые в производстве;
- Резервное копирование параметров и калибровок, а также порядок восстановления;
- Обучение оператора, способ удалённой поддержки и требования к доступу для сервисного обслуживания.
Если предложена комплектация 1490 с Ruida, проверьте конкретный контроллер по актуальной документации LightBurn о поддерживаемых устройствах и включите нужную лицензию в спецификацию комплектации.
Для системы технического зрения проверьте весь путь: от импорта макета и калибровки камеры до формирования контуров, вывода задания и повторяемой резки. Одна лишь поддержка форматов файлов не подтверждает качество привязки.
9. Определите требования к безопасности, инженерным коммуникациям и управлению процессом
Интегратор и покупатель должны оформить оценку рисков установленного процесса. Подтвердите класс лазерной безопасности, ограждения, блокировки, а также местные электротехнические и производственные требования; указатель и автофокус не являются средствами безопасности.
В закупочной спецификации следует указать:
- Доступные кнопки аварийного останова и проверенную последовательность останова и сброса;
- Ограждения, кожухи и защитные блокировки, соответствующие классу лазерной безопасности поставляемого оборудования;
- Электрические схемы, номинальные напряжение и частоту, заземление и требования к разъединителю;
- Блокировки по расходу воды, перегреву и другим условиям защиты лазерного источника;
- Контроль вытяжки, согласованный выброс или фильтрацию и доступ для обслуживания;
- Обнаружение пожара, наблюдение, порядок и чистоту, а также подходящие средства реагирования;
- Письменную процедуру допуска материалов на основе данных о составе и паспорта безопасности поставщика;
- Проверки при монтаже, обучение оператора, инструкции по обслуживанию и процедуры блокировки источников энергии.
Исключите из лазерной обработки ПВХ и винил, ПВБ, ПТФЭ и другие фторированные или галогенсодержащие материалы, неизвестные пластики и кожу с хромом(VI), если только квалифицированная оценка безопасности явно не разрешает конкретный материал и меры защиты.
Не оставляйте работающий лазерный станок без присмотра. До ввода в эксплуатацию подтвердите местные требования по пожарной безопасности, удалению дыма, электрике и охране труда.
10. Выберите платформу и затем зафиксируйте спецификацию комплектации (BOM)
Используйте следующие страницы Vank Laser, чтобы сузить выбор платформы по рабочей зоне, способу подачи и задаче привязки. Окончательный выбор зависит от результатов обработки образцов и подписанной спецификации комплектации.
| Требование к комплектации | Направление выбора оборудования |
|---|---|
| Гравировка на компактном оборудовании и пробная обработка в малом формате | Высокоскоростной CO₂-лазерный станок для резки и гравировки |
| Универсальная резка и гравировка на плоском столе с настраиваемой опорной поверхностью | CO₂-лазерный станок 1490 для резки и гравировки |
| Производство из разных листовых материалов среднего формата | CO₂-лазерный станок 1610 для резки и гравировки |
| Крупные рекламные листы, панели и выставочные конструкции | CO₂-лазерные станки для рекламной индустрии |
| Резка с привязкой к напечатанным контурам или реперным меткам | CO₂-лазерный станок для резки с CCD-камерой |
| Рулонная подача с резкой под управлением системы технического зрения | CO₂-лазерный станок для раскроя ткани с автоматической подачей и камерой технического зрения |
Для каждого станка из предварительного списка запросите спецификацию комплектации с контролем версий, указав марки, номера моделей, количества, включённые аксессуары, исключения, расходные материалы, рекомендуемые запасные части, объём гарантии и комплект документов.
11. Данные для точного коммерческого предложения
Передайте всем поставщикам одно производственное задание, на которое каждый должен ответить. Единые исходные данные делают видимыми коммерческие и технические различия и сокращают допущения.
| Исходные данные для запроса коммерческого предложения (RFQ) | Какие сведения предоставить |
|---|---|
| Идентификация материала | Торговое наименование, поставщик, состав, паспорт безопасности (SDS) и допуск к лазерной обработке |
| Формат заготовки | Размеры листа или рулона, диапазон толщины, втулка, диаметр и масса рулона |
| Требуемый результат | Резка, гравировка или привязка; образец требуемого качества; допуск; целевое время цикла |
| Макет | Представительные векторные и растровые файлы, файлы раскладки и привязки к печатному рисунку |
| Производственная программа | Количество деталей за смену, размер партии, переналадки, рабочий цикл и целевой уровень отходов |
| Платформа | Полезная рабочая зона, опорный стол, оснастка, загрузка и требования к рулонной подаче |
| Инженерные коммуникации и место установки | Напряжение, частота, воздух, условия среды, трасса вытяжки и площадь установки |
| Опции | Техническое зрение, автофокус, поворотное устройство, две головки, податчик и критерии их приёмки |
| Комплект поставки | Точная спецификация комплектации (BOM), исключения, расходные материалы, запасные части, ПО, обучение и гарантия |
| Поставка и FAT | Место назначения, упаковка, документы, испытание образцов и подписанный акт приемки |
Укажите торговое наименование материала и паспорт безопасности (SDS), состав, диапазон толщин, формат заготовки, самую крупную деталь, макет, критерии качества, целевую производительность, инженерные коммуникации, условия в цехе и место назначения. Для материалов с печатью или рулонных материалов добавьте данные о привязке и подаче.
Частые вопросы о комплектации CO2-лазера
Как правильно задать мощность CO2-лазера?
Задайте требуемый результат, а не только мощность: конкретный материал и толщину, качество резки или гравировки, скорость, рабочий цикл и критерии приёмки. Поставщик должен зафиксировать лазерный источник и параметры, использованные при испытании.
Всегда ли CO2-лазер большей мощности лучше?
Нет. Более высокая номинальная мощность может улучшить некоторые процессы резки, но точное управление, доставка луча, система перемещения, оптика и охлаждение тоже важны. Выбирайте минимальную проверенную комплектацию, которая с запасом выполняет требования к качеству и производительности.
Как выбрать полезный размер стола?
Учитывайте исходную заготовку, самую крупную деталь, отступы при раскладке, оснастку и способ загрузки. Подтвердите в коммерческом предложении полезный ход X/Y и занимаемую площадь: название модели или номинальный размер стола могут вводить в заблуждение.
Когда использовать сотовый или ламельный стол?
Используйте сотовый стол, когда тонким заготовкам и небольшим деталям нужна широкая опора; для многих жёстких листов, где предпочтительна меньшая площадь контакта, используйте ламели или ножевые опоры. На фактическом материале проверьте следы на нижней стороне, плоскостность, удаление дыма и очистку.
Когда оправдана система машинного зрения?
Добавляйте систему технического зрения для конкретной задачи привязки, например по реперным меткам или печатным контурам. Принимайте её только после измерительного подтверждения точности и повторяемости по всему требуемому полю на производственных макетах и материалах.
Когда необходима автоматическая подача?
Используйте её для проверенных процессов с рулонными материалами, требующих последовательной подачи по шагам. Перед приёмкой задайте геометрию рулона, натяжение, ведение полотна, повторяемость шаговой подачи, полезную ширину и интеграцию с техническим зрением.
Каждому ли покупателю нужен станок с двумя головками?
Нет. Они полезны лишь тогда, когда раскладка и расстояние между головками позволяют работать параллельно. Сравните производительность по принятым деталям, полезную площадь, время наладки и ограничения по столкновениям с результатами испытания одной головки.
Что проверять помимо мощности и размера стола?
Проверьте полную спецификацию комплектации (BOM), полезную рабочую зону, лазерный источник и оптику, контроллер и лицензии, охлаждение, вытяжку, поддув воздуха, средства безопасности, инженерные коммуникации, пусконаладку, обучение, запасные части, гарантию и подтверждающие материалы заводских приёмочных испытаний (FAT).
12. Принимайте станок по документированной FAT
Перед отгрузкой выполните представительные задания с файлами и материалами, одобренными заказчиком. Зафиксируйте настройки, время цикла, результаты по размерам или привязке, критерии качества кромки и гравировки, отходы, сигналы тревоги, продолжительность непрерывной работы и количество принятых деталей.
Приложите к заказу окончательную спецификацию комплектации, требования к инженерным коммуникациям, планы размещения, руководства, лицензии ПО, резервные копии, перечень запасных частей, условия гарантии и подписанный протокол FAT. Это превращает общее описание комплектации лазерного станка CO₂ в проверяемый договор поставки.