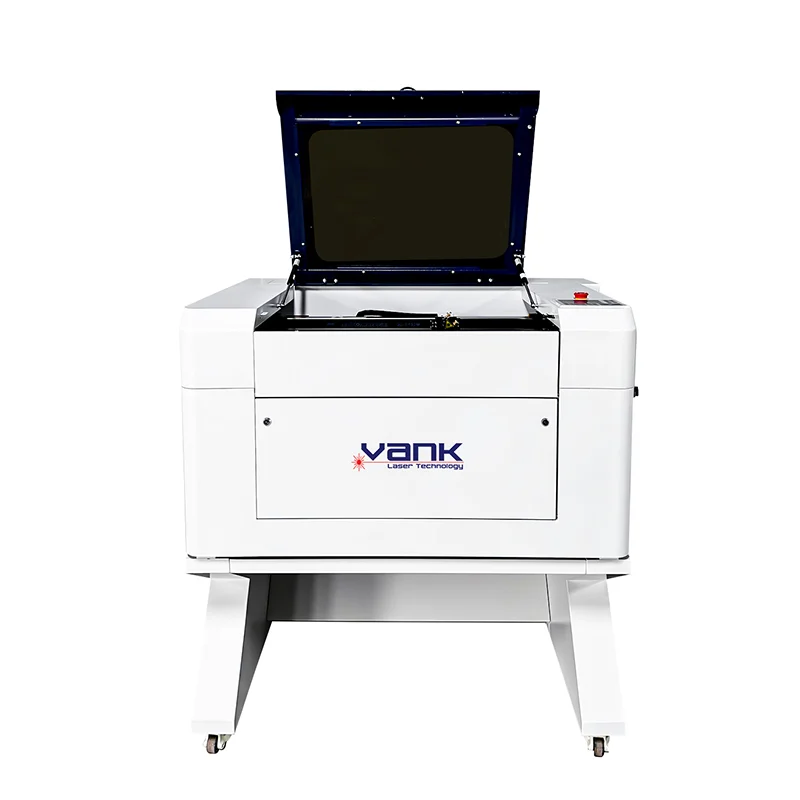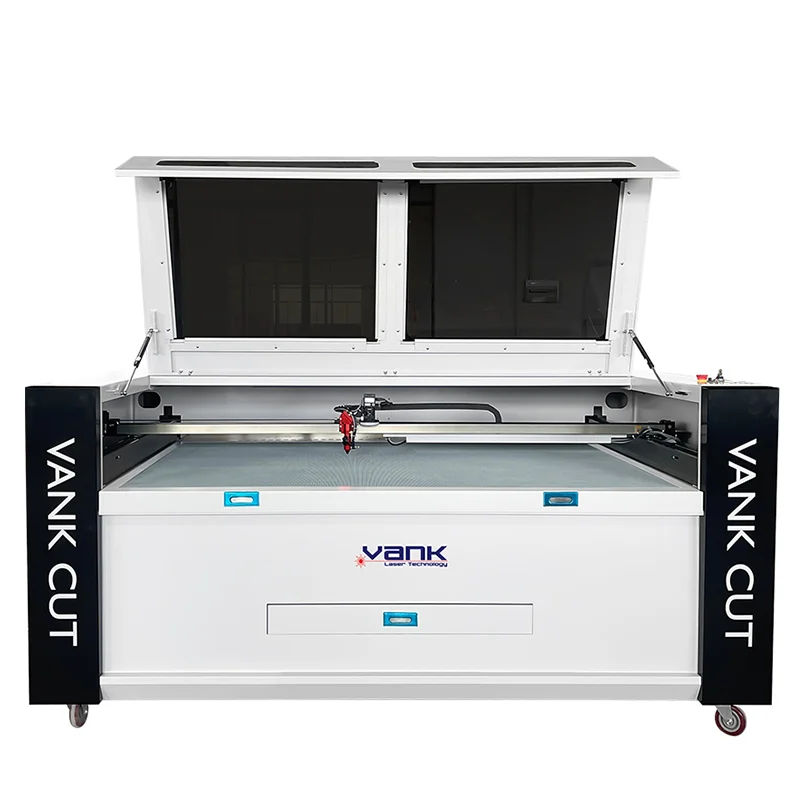


Выбор станка лазерной резки CO₂ для коммерческого применения класса 100 Вт, 130 Вт или 150 Вт начинается с деталей, которые должны пройти приёмку: конкретный материал, обычная и максимальная толщина, требования к кромке или гравировке, размер задания, время цикла и суточный выпуск. Одна лишь заявленная мощность не определяет производственные возможности или окупаемость.
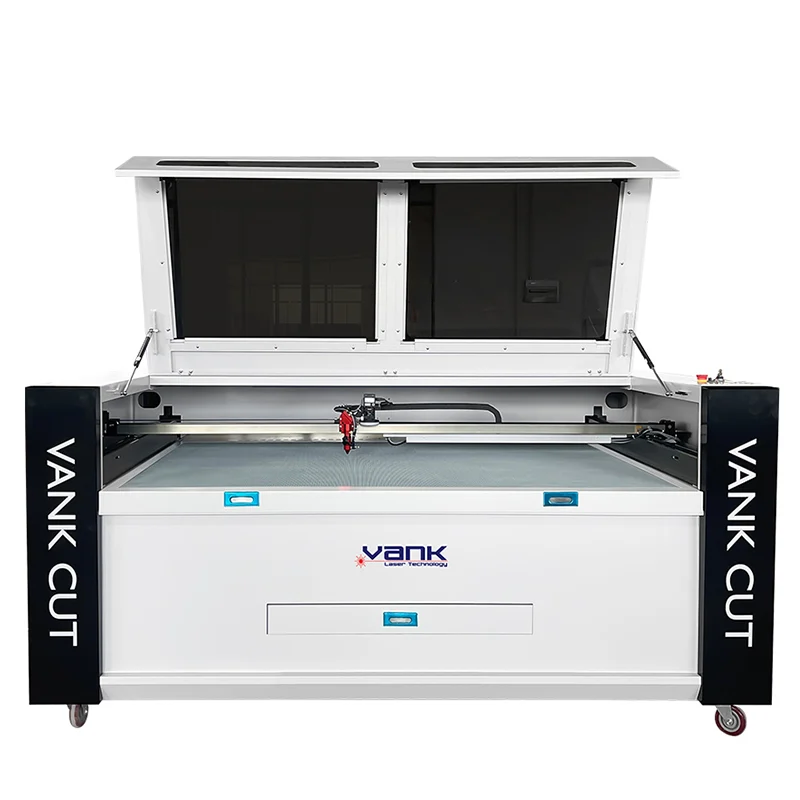
Это руководство сравнивает станки лазерной резки CO₂ мощностью 100 Вт, 130 Вт и 150 Вт как классы при подборе оборудования. Оно объясняет, что проверить в паспорте лазерного источника, какие испытания процесса провести и как документировать подробную комплектацию перед покупкой.
1. Сравните комплектные системы мощностью 100, 130 и 150 Вт
Мощность лазерного источника — лишь одна часть системы. Укажите точную модель лазерной трубки и номинальную выходную мощность вместе с согласованным высоковольтным блоком питания, чиллером, оптическим трактом, линзой, поддувом воздуха, вытяжкой, системой перемещения, полезной рабочей зоной и опорой материала.
Используйте приведённую ниже матрицу как чек-лист для запроса коммерческого предложения (RFQ), а не как универсальную спецификацию комплектующих. Для каждого предлагаемого компонента в предложении должны быть указаны производитель, модель, номинальные характеристики и объём поставки.
| Критерий выбора | Класс 100 Вт | Класс 130 Вт | Класс 150 Вт |
| Рекомендуемая исходная область применения | Детальная гравировка и резка при небольшой или средней нагрузке | Смешанная нагрузка: гравировка и резка | Повышенный объем резки или более толстый разрешенный материал |
| Проверка лазерного источника | Точная модель, номинальная мощность и размеры трубки | Точная модель, номинальная мощность и размеры трубки | Точная модель, номинальная мощность и размеры трубки |
| Основание выбора системы охлаждения | Подбирайте по тепловой нагрузке источника, расходу и условиям среды | Подбирайте по тепловой нагрузке источника, расходу и условиям среды | Подбирайте по тепловой нагрузке источника, расходу и условиям среды |
| Электрическая совместимость | Согласуйте трубку, высоковольтный блок питания и допустимый ток | Согласуйте трубку, высоковольтный блок питания и допустимый ток | Согласуйте трубку, высоковольтный блок питания и допустимый ток |
| Механические проверки | Полезный ход, оптика, ускорение и рабочий стол | Полезный ход, оптика, ускорение и рабочий стол | Размещение трубки, защитные ограждения, оптика, ускорение и рабочий стол |
| Подтверждение технологического процесса | Испытайте реальные файлы на обычной и максимальной толщине | Испытайте реальные файлы на обычной и максимальной толщине | Испытайте реальные файлы на обычной и максимальной толщине |
| Протокол приемки | Параметры, качество, время цикла и повторяемость | Параметры, качество, время цикла и повторяемость | Параметры, качество, время цикла и повторяемость |
Проверьте модель трубки, номинальную мощность и соответствие габаритам места установки
Опубликованные данные серии RECI W показывают, почему важна проверка модели: номинальная мощность W2 составляет 90 Вт при длине 1250 мм, W4 — 100 Вт и 1450 мм, W6 — 130 Вт и 1680 мм, W8 — 150 Вт и 1850 мм. Уточните актуальный технический паспорт производителя, диаметр трубки и точки крепления. Затем проверьте удлинение корпуса, опоры, защитные ограждения и пространство для обслуживания на предлагаемом станке.
2. Проверьте материалы, толщину и количество годных деталей
Излучение CO₂-лазера с длиной волны около 10,6 мкм позволяет обрабатывать многие допущенные неметаллические материалы. Однако результаты резки и гравировки зависят от состава, марки, плотности, влажности, пигмента, клея, покрытия, толщины, фокусного расстояния, состояния оптики, поддува воздуха и вытяжки. Испытайте фактическую производственную партию и зафиксируйте скорость, мощность, частоту или параметры импульсов, число проходов, ширину реза, конусность, состояние кромки, время цикла и выход годных деталей.
Определите диапазон технологических параметров для каждого материала
- Литой или экструзионный акрил (PMMA):
- 100 Вт: определите обычную и максимальную толщину для конкретной марки PMMA, защитной плёнки, линзы и конфигурации поддува воздуха.
- 130 Вт: сравните с испытанием на 100 Вт приемлемое время цикла, блеск кромки, конусность, ширину реза и тепловое воздействие.
- 150 Вт: проверьте потребность в обработке более толстого материала, деформацию кромки, контроль пламени, вытяжку и повторяемость при непрерывной работе.
- Древесина, фанера и MDF:
- 100 Вт: проверьте породу древесины или марку плиты, плотность, влажность, связующее, покрытие, различия между партиями и требуемый вид кромки.
- 130 Вт: сравните выход годных деталей и время цикла, контролируя обугливание, дымовые отложения и вспышки пламени.
- 150 Вт: проверьте максимальную толщину и длительный прогон при документированных параметрах вытяжки, поддува воздуха и мер пожарной безопасности.
- Текстиль, кожа и материалы с покрытиями:
- 100 Вт: часто обеспечивает достаточный запас, но сначала подтвердите конкретное волокно, покрытие, краску, клей, подложку и критерии кромки.
- 130 Вт / 150 Вт: могут повысить выпуск на допущенном материале, но исключите ПВХ/винил, PVB, PTFE, неизвестные галогенсодержащие материалы и кожу с хромом(VI).
3. Сбалансируйте мощность резки и качество гравировки
Источник мощностью 150 Вт не обязательно непригоден для гравировки, а источник мощностью 100 Вт не обязательно является лучшим. Качество гравировки мелких деталей зависит от всей системы в целом, включая стабильность работы на низких мощностях, качество луча, размер пятна, поведение контроллера, ускорение, оптику и реакцию материала.
Сравните каждый рассматриваемый станок на самом мелком тексте, тончайших векторных линиях, требуемом растровом разрешении, градациях тона и файле, обрабатываемом на производственной скорости. Оценивайте контраст, увеличение толщины линий, полосы, качество углов, повторяемость и время цикла, а не только заявленное номинальное значение DPI.
- Измерьте читаемость мелкого текста и увеличение толщины линий на производственной скорости.
- Проверьте градации тона, полосы и поведение при запуске и остановке по всему растровому полю.
- Проверьте точность воспроизведения углов, повторяемость и рабочий диапазон параметров на малой мощности.
Правило выбора: выбирайте комплектацию с минимальной мощностью, которая выполняет максимальные требования к резке и целевому выпуску годных деталей, сохраняя необходимый диапазон параметров гравировки. Для смешанной нагрузки сравните выход годных изделий, время переналадки и полные эксплуатационные затраты; отдельные участки резки и гравировки могут работать эффективнее одного станка с компромиссными параметрами.
4. Безопасно диагностируйте снижение производительности
Если при выполнении проверенного задания снижается глубина резки или качество кромки, сравните станок с записанными исходными показателями. На результат могут влиять смена партии материала, фокусировка, загрязнение, юстировка, поддув воздуха, вытяжка, охлаждение, выходная мощность источника, состояние блока питания и настройки перемещения.
Чек-лист контролируемой диагностики
Остановите производство при неисправности блокировок, охлаждения, электрооборудования, дымоудаления или пожарной безопасности. Следующие проверки должны соответствовать руководствам станка, лазерного источника и чиллера и выполняться только обученным персоналом по утверждённой процедуре с защитными ограждениями.
1. Проверьте охлаждение и аварийные сообщения: используйте рабочие ограничения конкретного источника.
Определите точные модели трубки и чиллера, затем запишите температуру подачи и обратной линии, расход, условия среды, журнал аварийных сообщений и риск конденсации. Не подменяйте ограничения и требования к охлаждающей жидкости из актуальных руководств универсальным температурным диапазоном.
2. Осмотрите утверждённый оптический тракт: изолируйте источники энергии перед обслуживанием.
Соблюдайте порядок блокировки и процедуру очистки производителя. Через разрешённые точки доступа проверьте линзу, зеркала, сопло и защитные компоненты на повреждения и загрязнения. Используйте только совместимые оптические материалы и чистящие средства.
3. Безопасно проверьте юстировку и фокусировку: привлекайте квалифицированных сервисных специалистов.
Проверьте фокусировку и передачу луча по всему полезному полю при действующих ограждениях и блокировках, используя утверждённый производителем метод. Никогда не подвергайте операторов воздействию невидимого луча и не отключайте блокировку ради импульсного теста.
4. Сравните ток и выходную мощность источника с утверждёнными исходными значениями: не делайте вывод о неисправности только по цвету.
Используйте предельный ток конкретной трубки и согласованного блока питания. Прежде чем связывать снижение эффективности с ресурсом источника, квалифицированный специалист должен сравнить измеренную оптическую мощность, ток, охлаждение и результаты типовых пробных резов с пусконаладочными записями.
5. Выбирайте по рабочей нагрузке и заводским испытаниям
Соотнесите следующие профили нагрузки с испытаниями типовых образцов. Это отправные точки для контролируемого сравнения, а не обещание, что один класс мощности подойдёт для любого материала или производственной цели.
- Цех с приоритетом гравировки: начните с класса 100 Вт, затем подтвердите максимальную толщину резки, качество мелких деталей и выход годных изделий на типовых заданиях.
- Цех с сочетанием гравировки и резки: сравните классы 100 и 130 Вт на одинаковых файлах и материалах, включая наладку, брак, время цикла и переналадку.
- Производственный участок с приоритетом резки: сравнивайте классы 130 и 150 Вт только после уточнения допущенных материалов, максимальной толщины, модели источника, соответствия габаритам станка, инженерного обеспечения и критериев FAT.
Запросите испытание материала и подробное коммерческое предложение
Предоставьте точное название и состав материала, марку, диапазон толщин, максимальные размеры заготовки и детали, векторные или растровые файлы, критерии качества, целевой выпуск годных деталей в час и плановые смены. Запросите маркированные образцы, параметры, данные о времени цикла, полную спецификацию комплектующих (BOM), инженерное обеспечение, требования к вытяжке и пожарной безопасности, обучение, запчасти, гарантию, объём сервиса и письменный протокол FAT.