

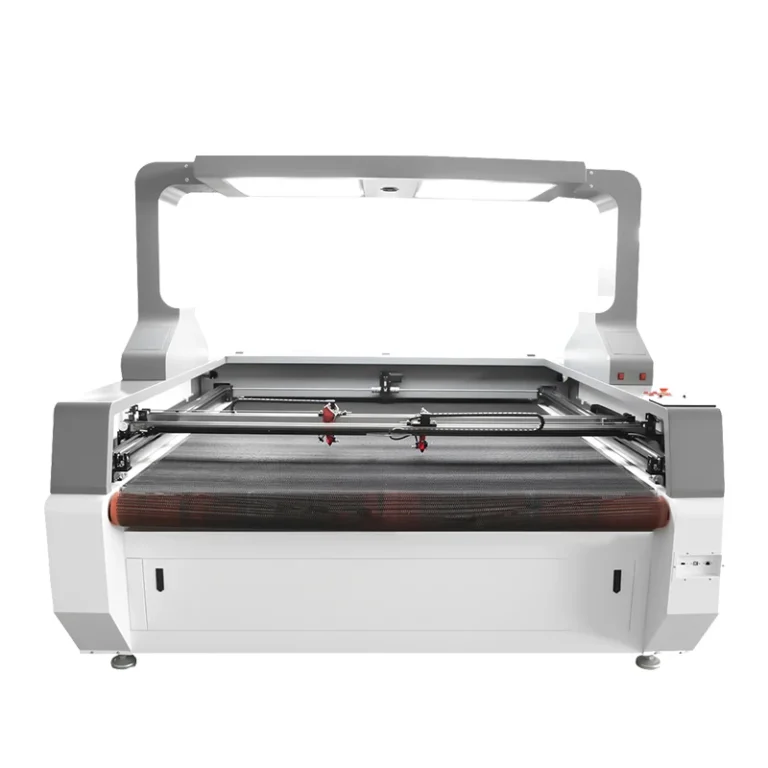
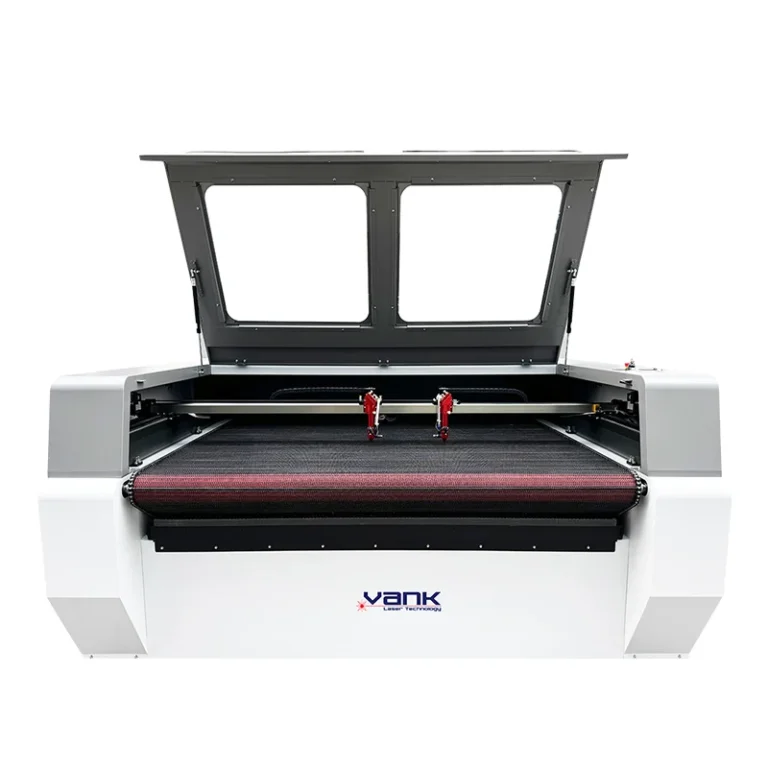
При производстве акриловых выставочных конструкций, вывесок и компонентов полезную производительность измеряют количеством годных деталей в час с учётом раскладки, загрузки, резки, выгрузки и контроля. Вторая лазерная головка может увеличить выпуск, только если повторяющаяся раскладка соответствует доступному расстоянию между головками и результаты обеих головок отвечают одинаковым пределам качества.
Двухголовочный станок лазерной резки CO₂ — это вариант организации производства, который не удваивает производительность автоматически. В этом руководстве объясняется, как до покупки проверить архитектуру лазерных источников, совместимость контроллера, полезную рабочую область, допустимые режимы обработки акрила, требования к коммуникациям и результаты заводских приемочных испытаний.
1. Проверьте архитектуру и управление двухголовочной системы
В двухголовочных CO₂-станках могут использоваться два источника и два оптических тракта либо другая схема производителя. Попросите поставщика указать в подписанной комплектации точную архитектуру, поддерживаемые режимы работы, смещение головок, ограничения по столкновениям, процедуру обслуживания и переход на работу с одной головкой.
Два источника, два оптических тракта и общий портал
Для системы с двумя источниками зафиксируйте две отдельные стеклянные лазерные трубки CO₂, номинальную мощность и модель каждой трубки, соответствующие высоковольтные блоки питания, компоненты передачи луча, контуры охлаждения, сигнализацию и блокировки:
- Головка A: укажите её лазерный источник, блок питания, зеркальный тракт, линзу, сопло, ветвь охлаждения и реакцию на аварийные сигналы.
- Головка B: независимо задокументируйте те же элементы и уточните, как её смещение и выходная мощность калибруются относительно головки A.
Когда обе головки используют общую линейную направляющую оси X, контроллер должен согласовывать перемещение и фиксированное или регулируемое смещение между головками. В актуальной документации LightBurn предусмотрены функции Laser 2 и Laser 2 Offset для совместимого оборудования Ruida, однако работа по-прежнему зависит от проводки станка, прошивки контроллера и настроек производителя. Подтвердите весь рабочий процесс на производственном файле.
2. Задайте процесс обработки акрила и полную конфигурацию
Результаты обработки акрила зависят от марки литого или экструзионного PMMA, толщины, пигмента, защитной плёнки, фокусного расстояния, оптики, поддува воздуха, опорного стола и вытяжки. Используйте таблицу как чек-лист для RFQ и FAT; не считайте какую-либо модель компонента или настройку универсальной.
| Проверяемый параметр | Требуемое подтверждение |
| Рабочая зона и расстояние между головками | Измеренный ход X/Y, фиксированное или регулируемое смещение, запретные зоны и ход с одной головкой |
| Лазерные источники и мощность | Точные модели двух трубок, номинальная мощность, согласованные блоки питания и допустимый ток каждой модели |
| Контроллер и программное обеспечение | Контроллер и прошивка, проводка, управление Laser 2, смещение, проверка файла и резервная копия |
| Оптика и фокусировка | Линза и тракт луча каждой головки, метод фокусировки, диапазон регулировки и повторяемость |
| Диапазон технологических параметров для акрила | Марка PMMA, плёнка, толщина, критерии кромки, ширина реза, конусность, время цикла и выход годных деталей |
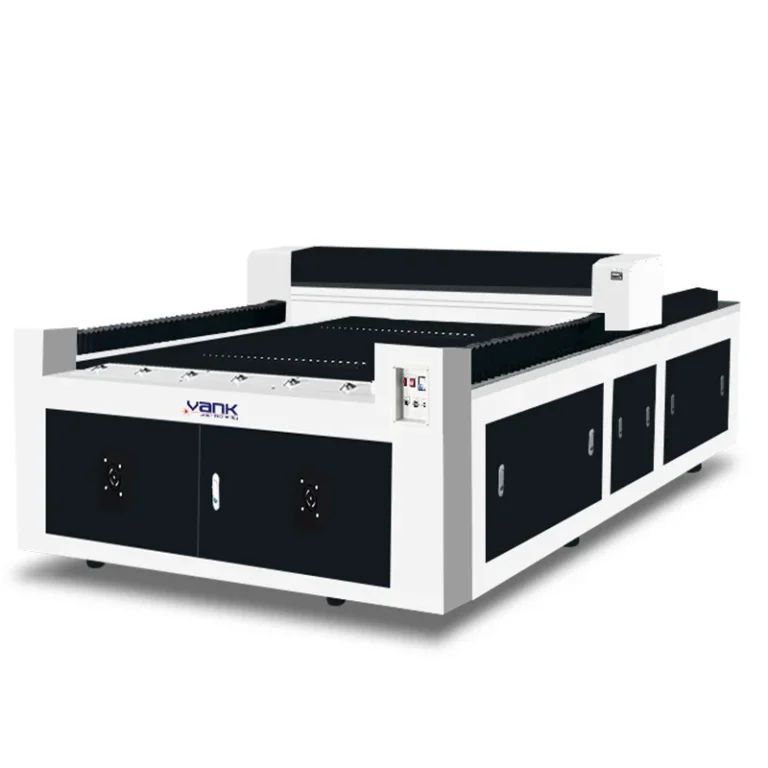
| Охлаждение и инженерное обеспечение | Используйте CO₂-станок 1325 с большим рабочим полем только как пример платформы; подбирайте охлаждение по суммарной тепловой нагрузке, расходу, условиям среды и рабочему циклу |
3. Рассчитайте производительность по количеству годных деталей
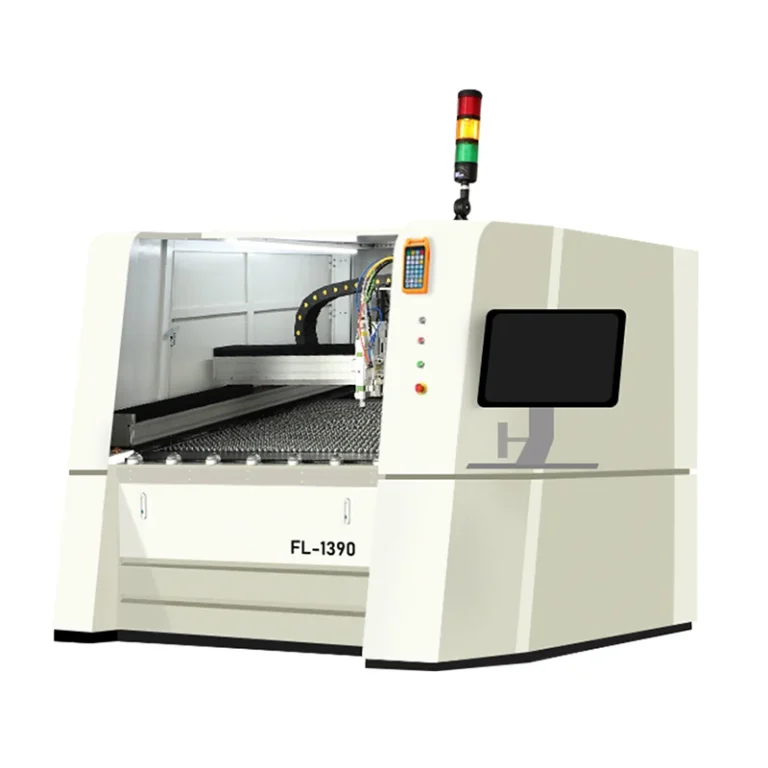
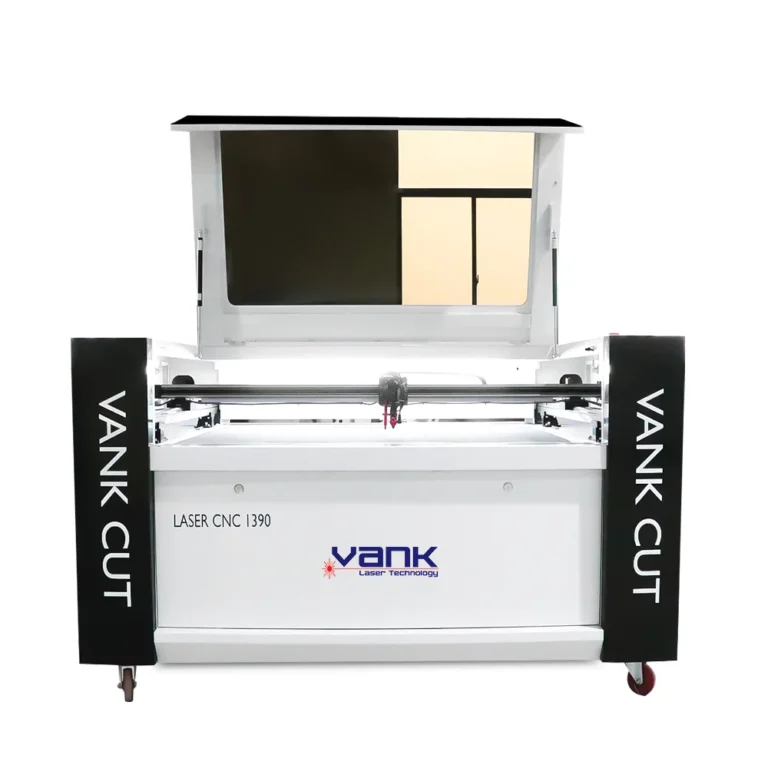
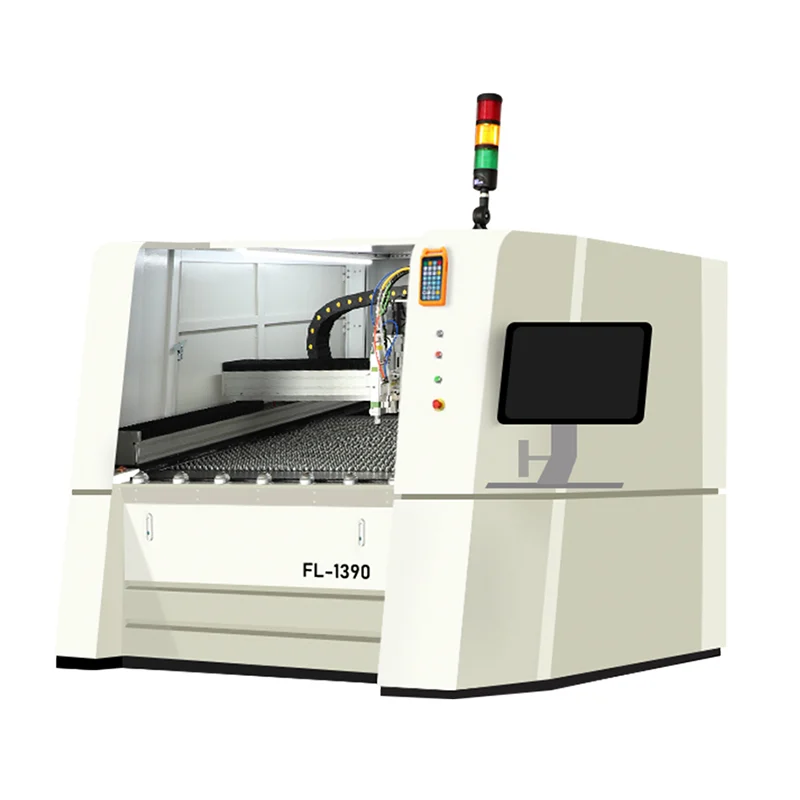
Стройте экономическое обоснование на испытаниях с измерением времени на одном производственном файле и материале. Полностью закрытый лазерный станок 1390 для тонкого листа служит ориентиром по отдельной платформе; в предлагаемой системе для акрила должны быть указаны её собственные источники CO₂, рабочая зона и управление двумя головками.
Выберите типовой заказ с обычным набором деталей, размерами листов, обычной и максимальной толщиной, требуемым качеством кромки, допусками и методом контроля. Используйте одинаковые точки начала и окончания измерений для испытаний с одной и двумя головками.
- Исходный режим с одной головкой: зафиксируйте использование материала при раскладке, наладку, время излучения, перемещение материала и деталей, контроль, брак и количество годных деталей в час.
- Испытание с двумя головками: повторите задание с утвержденными смещением и режимом и зафиксируйте те же показатели. Не предполагайте сокращение времени на 50%.
Данные о производстве: рассчитывайте производительность по годным деталям, а не по теоретическому времени излучения. Учтите использование материала при раскладке, расстояние между головками, недоступные зоны, загрузку, выгрузку, очистку, контроль, брак, переналадку и всё время перемещения или парковки головки.
4. Безопасно откалибруйте оба оптических тракта
Двухголовочному станку нужны два проверенных оптических тракта и воспроизводимое согласование работы головок. Различия в выходной мощности источников, фокусировке, юстировке, состоянии линз, поддуве воздуха или вытяжке могут приводить к разной ширине реза, конусности, качеству кромки и размерам у номинально одинаковых деталей.
Шаг 1: Проверьте передачу и юстировку луча
Поскольку имеются два оптических тракта, для каждой линии нужна документированная проверка передачи луча и юстировки, выполняемая обученным персоналом при сохранении ограждений и блокировок.
- Для проверки передачи луча головки A по всему полезному полю используйте утверждённую производителем процедуру с действующими ограждениями. Никогда не отключайте блокировку и не подвергайте персонал воздействию невидимого луча.
- Проверьте головку B по той же проверенной процедуре и зафиксируйте различия в выходной мощности, ширине реза, конусности, размерах и виде кромки.
Шаг 2. Согласуйте фокус, высоту и результаты обработки
Для акрила согласуйте условия фокусировки и получаемое качество обработки обеих головок, а не полагайтесь только на номинальный механический размер.
- Измерьте каждую головку утвержденным производителем методом фокусировки и подтвердите, что диапазон регулировки учитывает плоскостность листа, отклонения стола и разрешенный диапазон толщин.
- Вырежьте один и тот же тестовый шаблон обеими головками из одной партии материала; до запуска сравните блеск кромки, остатки, ширину реза, конусность, размеры и повторяемость.
5. Определите, когда две головки действительно повышают производительность
Двухголовочная архитектура наиболее полезна для стандартных партий, когда две копии или взаимодополняющие раскладки помещаются в проверенное расстояние между головками и полезную площадь. Типовые задачи включают повторяющиеся акриловые буквы, детали выставочных конструкций, элементы световодов и допущенные изделия из древесины.
Для крупных цельных изделий, смешанных раскладок или частых изменений может быть предпочтительна одна головка. Двухголовочный станок должен работать в режиме одной головки только при наличии документации производителя об изоляции источника, свободном пространстве вокруг припаркованной головки, полезном ходе, поведении контроллера и утверждённой рабочей процедуре.
Запросите пробную обработку акрила с двумя головками
Vank Laser может оценить комплектацию лазерного станка CO₂ по допущенной марке PMMA, толщине, размерам листа и производственным файлам. Запросите маркированные образцы, исследования времени работы одной и двух головок, выход годных деталей, полную спецификацию комплектации (BOM), требования к инженерным коммуникациям, состав систем безопасности, обучение, гарантию, сервис и письменные критерии FAT.