

Para producir expositores, señalización y componentes de acrílico, la capacidad útil se mide en piezas aceptadas por hora después del anidado, la carga, el corte, la descarga y la inspección. Un segundo cabezal láser solo puede aumentar la producción si la distribución repetida de piezas se ajusta a la separación disponible entre cabezales y los resultados de ambos cumplen los mismos límites de calidad.
Una máquina de corte láser CO₂ de doble cabezal es una opción para la producción, pero no duplica automáticamente el rendimiento. Esta guía explica cómo comprobar la arquitectura de las fuentes láser, la compatibilidad del controlador, el área de trabajo útil, la ventana de proceso para el acrílico, los servicios necesarios y las pruebas de aceptación en fábrica antes de comprar.
1. Verifique la arquitectura y el control de doble cabezal
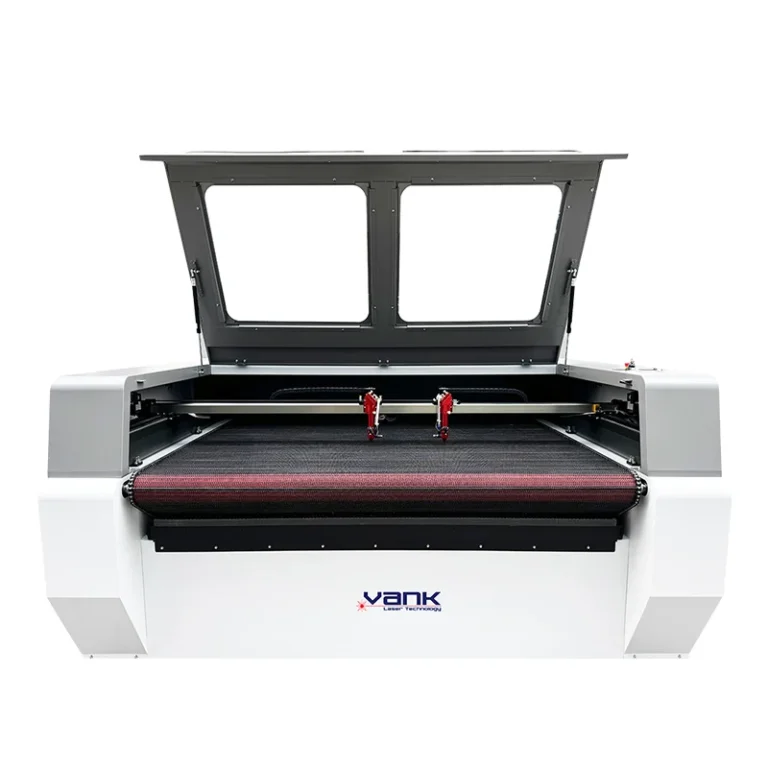
Las máquinas CO₂ de dos cabezales pueden utilizar dos fuentes y dos trayectorias de haz u otra disposición propia del fabricante. Pida al proveedor que identifique en la configuración firmada la arquitectura exacta, los modos de funcionamiento admitidos, el desplazamiento entre cabezales, los límites de colisión, el procedimiento de mantenimiento y el modo alternativo de trabajo con un solo cabezal.
Dos fuentes, dos trayectorias ópticas y un pórtico compartido
Para un sistema de dos fuentes, documente dos tubos láser de vidrio CO₂ independientes, la potencia nominal y el modelo de cada tubo, las fuentes de alta tensión correspondientes, los componentes de transmisión del haz, los circuitos de refrigeración, las alarmas y los enclavamientos:
- Cabezal A: identifique su fuente láser, fuente de alimentación, trayectoria de espejos, lente, boquilla, rama de refrigeración y reacción ante las alarmas.
- Cabezal B: documente estos mismos elementos por separado y confirme cómo se calibran su desplazamiento y potencia de salida respecto al cabezal A.
Cuando ambos cabezales comparten una guía lineal del eje X, el controlador debe coordinar el movimiento y el desplazamiento fijo o ajustable entre cabezales. La documentación actual de LightBurn incluye controles Laser 2 y Laser 2 Offset para equipos Ruida compatibles, pero el funcionamiento sigue dependiendo del cableado de la máquina, del firmware del controlador y de la configuración del fabricante. Valide todo el flujo de trabajo con el archivo de producción.
2. Especifique el proceso de acrílico y el sistema completo
Los resultados de procesamiento del acrílico varían según la calidad de PMMA colado o extruido, el espesor, el pigmento, la película protectora, la distancia focal, la óptica, la asistencia de aire, la mesa de soporte y la extracción. Utilice la tabla como lista de comprobación para RFQ y FAT; no considere universal ningún modelo de componente ni ajuste.
| Elemento de verificación | Evidencia requerida |
| Área útil y separación entre cabezales | Recorrido X/Y medido, desplazamiento fijo o ajustable, zonas de exclusión y recorrido con un cabezal |
| Fuentes láser y potencia | Modelos exactos de los dos tubos, potencia nominal, fuentes compatibles y límites de corriente específicos |
| Controlador y software | Controlador y firmware, cableado, controles de Laser 2, desplazamiento, prueba de archivos y copia de seguridad |
| Óptica y enfoque | Lente y trayectoria del haz de cada cabezal, método de enfoque, rango de ajuste y repetibilidad |
| Rango de parámetros de proceso del acrílico | Calidad de PMMA, película, espesor, criterios de borde, ancho de corte, conicidad, tiempo de ciclo y rendimiento de piezas aceptadas |
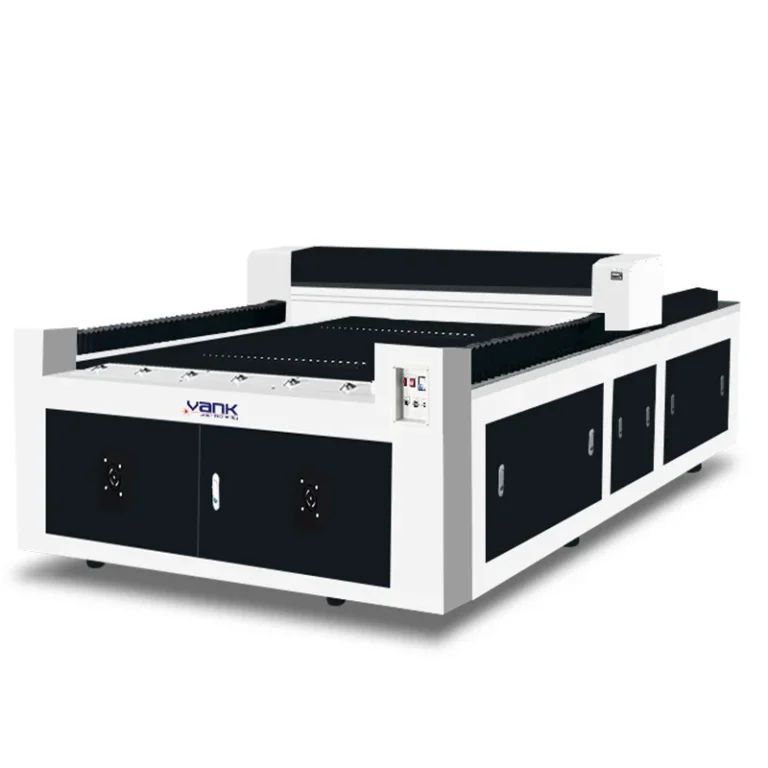
| Refrigeración y suministros auxiliares | Utilice la máquina láser CO₂ de gran formato 1325 solo como referencia de plataforma; dimensione la refrigeración según la carga térmica combinada, el caudal, las condiciones ambientales y el ciclo de trabajo |
3. Calcule el rendimiento a partir de las piezas aceptadas
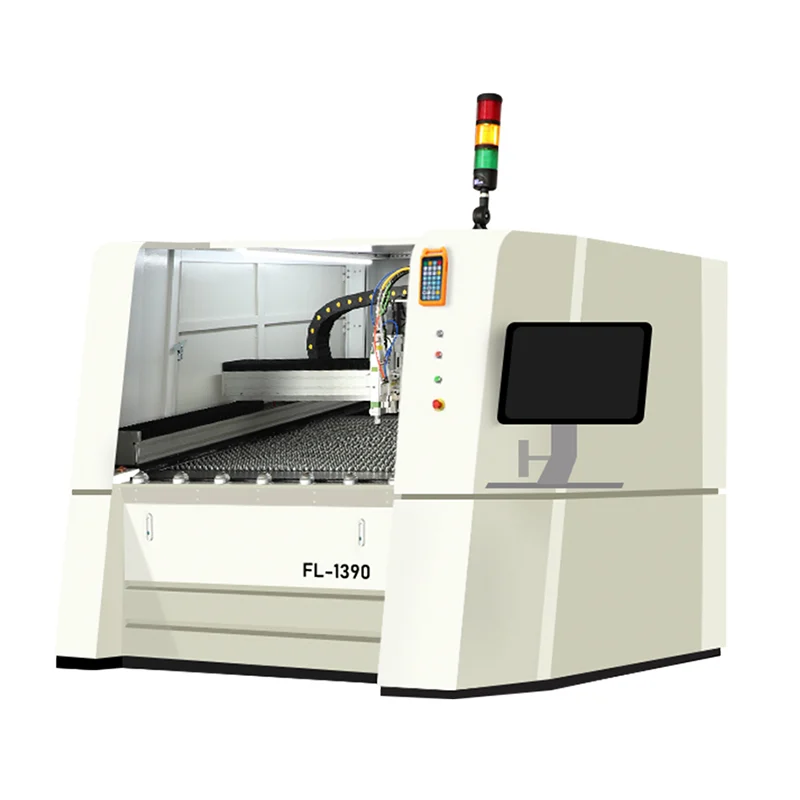
Elabore el análisis de viabilidad con pruebas cronometradas del mismo archivo y material de producción. La máquina láser 1390 totalmente cerrada para chapa fina es una referencia de plataforma distinta; el sistema propuesto para acrílico debe identificar sus propias fuentes CO₂, área útil y controles de doble cabezal.
Elija un pedido representativo que incluya la combinación habitual de piezas, las dimensiones de las hojas, el espesor habitual y máximo, la calidad de borde requerida, las tolerancias y el método de inspección. Registre los mismos puntos de inicio y fin para las pruebas con uno y dos cabezales.
- Referencia con un cabezal: registre el aprovechamiento del material mediante anidado, la preparación, el tiempo de emisión del haz, la manipulación, la inspección, los rechazos y las piezas aceptadas por hora.
- Prueba con doble cabezal: repita el trabajo con el desplazamiento y el modo aprobados y registre las mismas métricas. No presuponga una reducción del tiempo del 50 %.
Pruebas de producción: calcule la capacidad a partir de las piezas aceptadas, no del tiempo teórico de emisión del haz. Incluya el aprovechamiento del material mediante anidado, la separación entre cabezales, las zonas inutilizables, la carga, la descarga, la limpieza, la inspección, los rechazos, los cambios de producción y todo el tiempo de recolocación o estacionamiento de un cabezal.
4. Calibre de forma segura ambas trayectorias ópticas
Una máquina de dos cabezales requiere dos trayectorias ópticas validadas y una relación repetible entre los cabezales. Las diferencias de potencia de las fuentes, enfoque, alineación, estado de las lentes, asistencia de aire o extracción pueden generar distintos anchos de corte, conicidades, acabados de borde y dimensiones en piezas nominalmente idénticas.
Paso 1: Valide la transmisión y la alineación del haz
Como existen dos trayectorias ópticas, cada línea necesita una verificación de transmisión y alineación del haz documentada, realizada por personal formado con los resguardos y enclavamientos intactos.
- Utilice el procedimiento aprobado por el fabricante con los resguardos operativos para verificar la transmisión del haz del cabezal A en toda el área útil; nunca anule un enclavamiento ni exponga al personal al haz invisible.
- Verifique el cabezal B mediante el mismo procedimiento validado y registre cualquier diferencia de potencia de salida, ancho de corte, conicidad, dimensiones y aspecto del borde.
Paso 2: Iguale el enfoque, la altura y los resultados del proceso
Para acrílico, iguale las condiciones de enfoque y la calidad de proceso resultante de ambos cabezales, en lugar de basarse únicamente en una dimensión mecánica nominal.
- Mida cada cabezal con el método de enfoque aprobado por el fabricante y confirme que el rango de ajuste cubre la planitud de la lámina, la variación de la mesa y los espesores autorizados.
- Corte el mismo patrón de prueba con ambos cabezales y un mismo lote de material; compare el brillo del canto, los residuos, el ancho de corte, la conicidad, las dimensiones y la repetibilidad antes de liberar el proceso.
5. Determine cuándo dos cabezales aportan capacidad real
La arquitectura de dos cabezales es más útil para lotes estandarizados cuando dos copias o distribuciones complementarias de piezas caben en la separación verificada entre cabezales y el área útil. Los candidatos típicos incluyen letras de acrílico repetidas, componentes de expositores, piezas de guías de luz y productos de madera aprobados.
Los trabajos grandes de una sola pieza, los anidados mixtos o los cambios frecuentes pueden favorecer el uso de un solo cabezal. Una máquina de dos cabezales solo debe funcionar en modo de un cabezal si el fabricante documenta el aislamiento de la fuente, el espacio libre del cabezal estacionado, el recorrido útil, el comportamiento del controlador y el procedimiento operativo aprobado.
Solicite una prueba de producción de acrílico con dos cabezales
Vank Laser puede evaluar una configuración de máquina láser CO₂ según el grado de PMMA aprobado, el espesor, las dimensiones de la lámina y los archivos de producción. Solicite muestras identificadas, estudios de tiempos con uno y dos cabezales, rendimiento de piezas aceptadas, lista de materiales completa (BOM), suministros de planta, alcance de seguridad, formación, garantía, servicio y criterios FAT por escrito.