

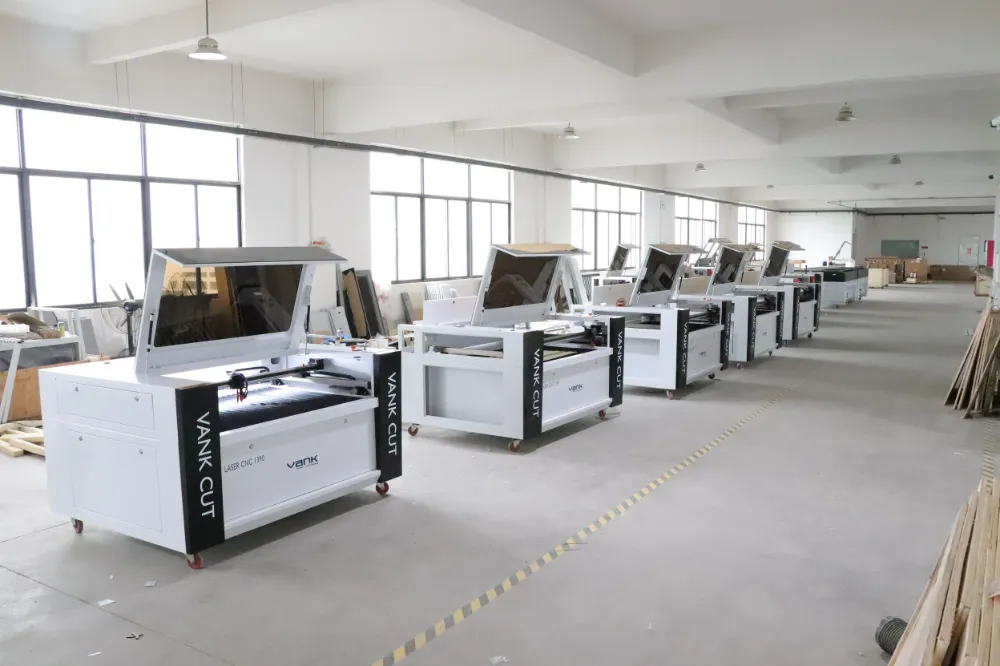
Una línea industrial de corte láser CO₂ para tejidos debe justificarse por la producción de piezas aceptadas, las necesidades de cambio de trabajo y la integración con los sistemas de impresión, manipulación de materiales y calidad de la fábrica. La velocidad de la máquina, por sí sola, no determina la capacidad de la línea.
Defina el cuello de botella actual, la combinación de productos, los turnos, la logística de rollos, la tarea de alineación, el objetivo de piezas aceptadas, los suministros de planta y el personal. Después compare configuraciones de mesa fija, transportador, visión artificial, un cabezal o varios cabezales con los mismos archivos y materiales de producción.
La categoría Máquinas de corte láser para tejidos, confección y textil ofrece una visión general de las plataformas. Este artículo se centra en la integración de la línea, las evidencias de capacidad, FAT/SAT y los límites de responsabilidad en proyectos para fábricas.
Por qué las fábricas automatizan el corte láser de tejido
El corte manual, con cuchilla, con troquel y con láser tiene aplicaciones válidas en cada caso. La automatización es útil cuando los cambios frecuentes de modelo, la alineación con la impresión, los rollos continuos o la manipulación intensiva en mano de obra crean una limitación medible.
El corte CO₂ es sin contacto, pero el comportamiento de la arista depende de la composición. Algunos termoplásticos pueden sellarse; las fibras naturales y las mezclas pueden carbonizarse o decolorarse. La identificación del material, la extracción, las medidas contra incendios y los criterios de arista aceptada siguen siendo obligatorios.
Elabore el análisis de viabilidad con evidencias de la línea de producción:
- Piezas aceptadas por hora en el ciclo de carga, alineación, corte y descarga;
- Tiempo de cambio de trabajo medido entre modelos representativos;
- Aprovechamiento de las bobinas, rendimiento del anidamiento, residuos y pérdidas por reinicio;
- Error de alineación y tasa de rechazo en trabajos impresos;
- Mano de obra por puesto antes y después del cambio propuesto;
- Suministros de planta, consumibles, mantenimiento y paradas programadas;
- Coste por pieza aceptada en condiciones normales y en momentos de máxima demanda.
Apruebe la automatización solo cuando el proceso completo, el personal y la capacidad de las etapas posteriores permitan alcanzar la producción objetivo.
Aplicaciones de fábrica y requisitos de línea
Fábricas de ropa deportiva y sublimación
Las piezas impresas requieren que el proceso de corte compense los cambios de escala, las distorsiones locales, la rotación y el sesgo de alimentación. Utilice diseños de producción, impresiones reales y el proceso habitual con rollos en la prueba de validación.
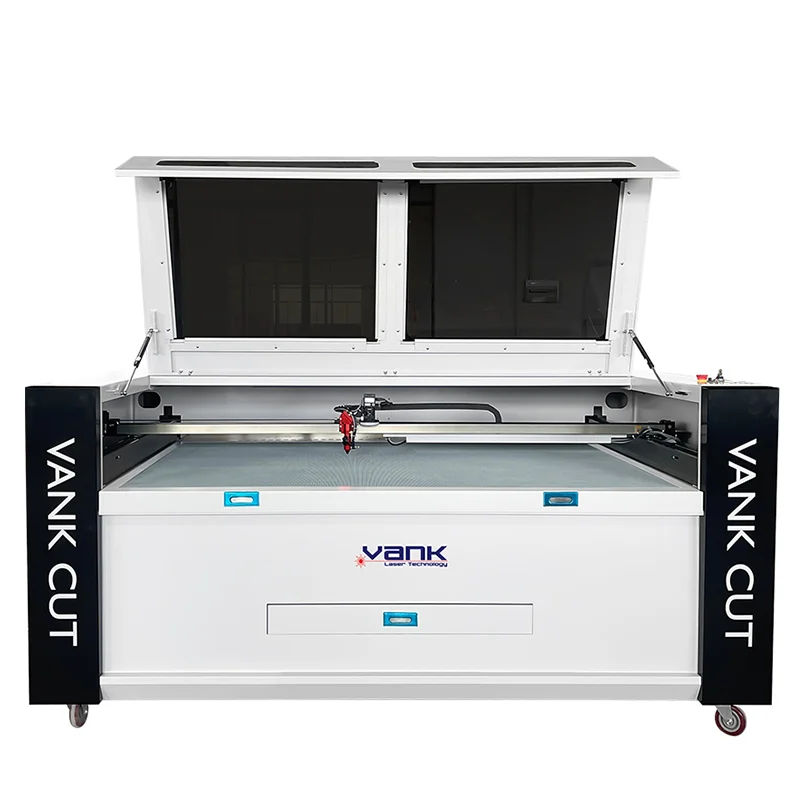
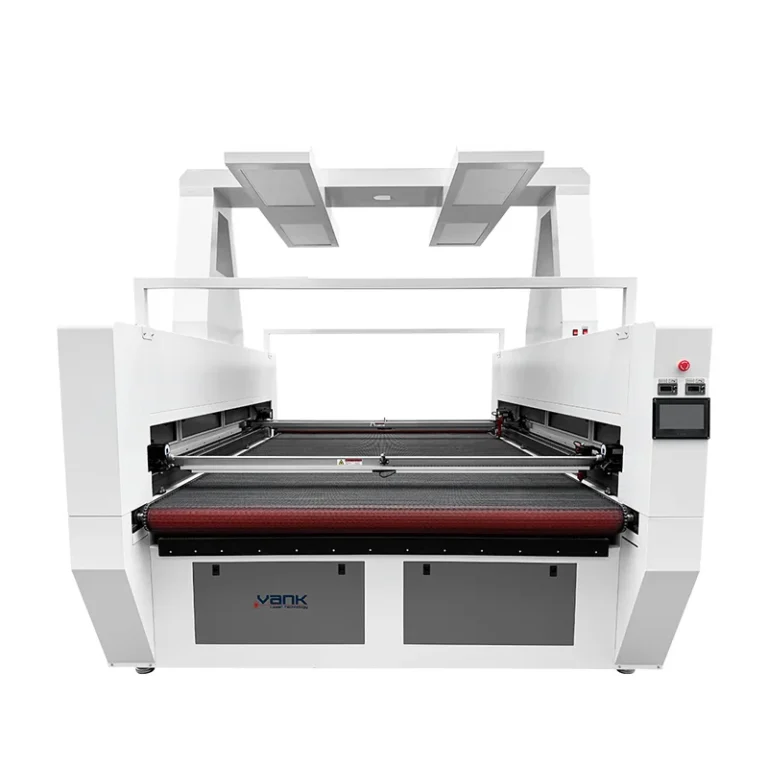
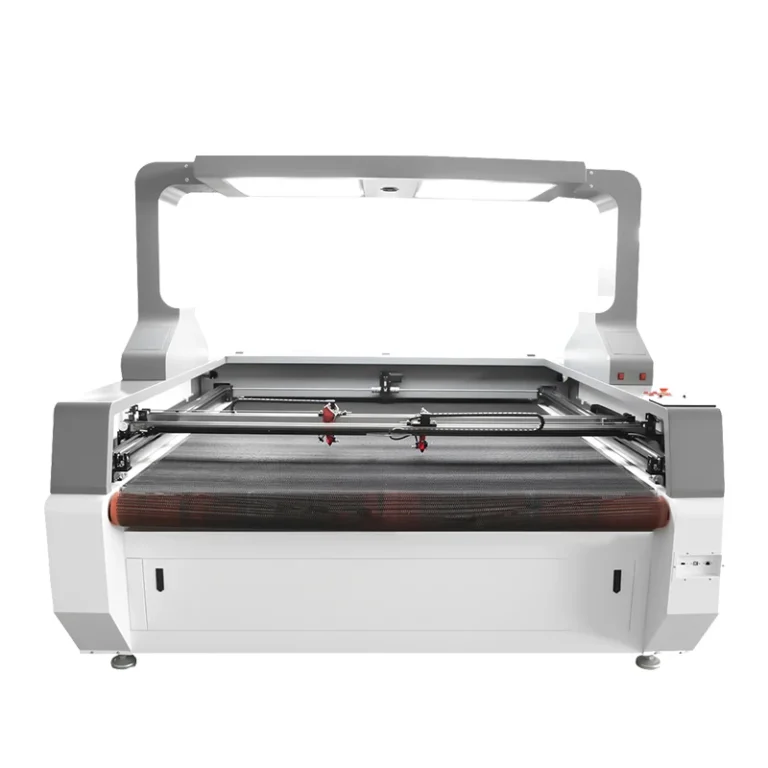
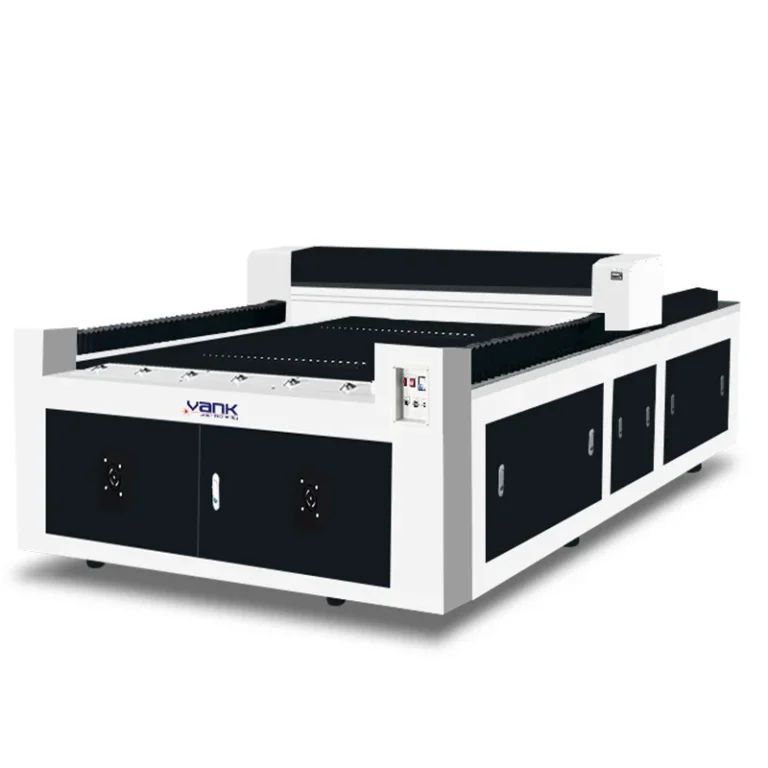
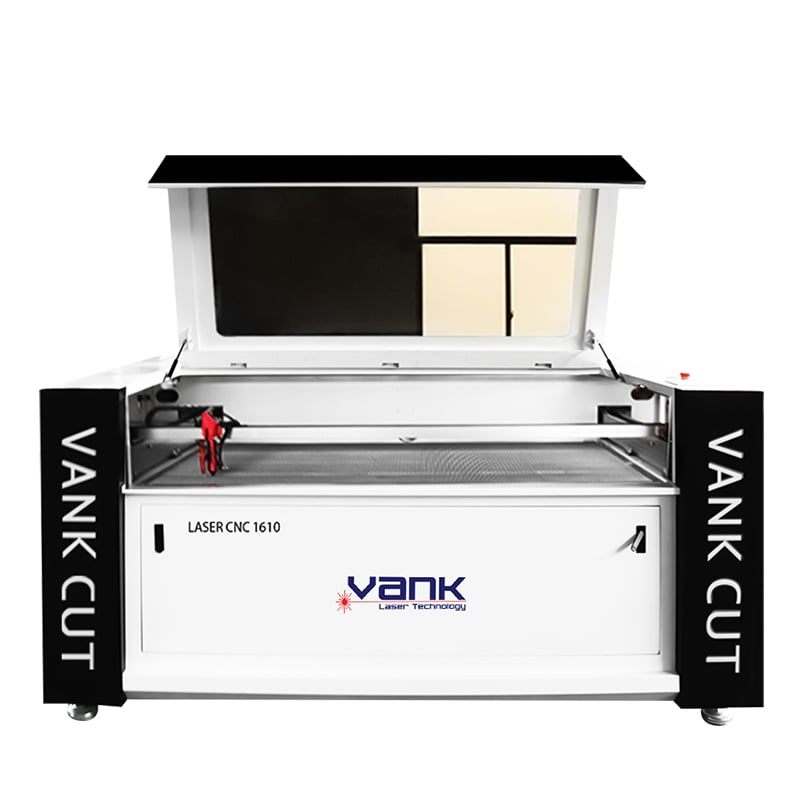
La cortadora láser CO₂ para tejidos con alimentación automática y cámara de visión artificial es una opción de plataforma para alineación con material en rollo. Confirme el ancho útil, el campo de la cámara, la calibración, los límites del alimentador y la producción aceptada.
Mida el error de contorno en varias posiciones, la uniformidad entre la primera y la última pieza, la repetibilidad del avance por pasos, el tiempo de ciclo y los desperdicios durante una prueba continua representativa.
Impresión textil y cartelería textil
La impresión y el acabado pueden modificar las dimensiones antes del corte. Las especificaciones de la línea deben indicar el método de impresión, la tinta, el recubrimiento, el curado, las deformaciones previstas, la geometría del rollo y cómo se transfieren el diseño o las marcas de referencia al software de corte.
El sistema de visión debe validarse como un flujo de trabajo completo, desde la importación de archivos y la calibración hasta la generación de contornos, el corte y la inspección de códigos o dimensiones.
Los trabajos representativos incluyen:
- Rollos con impresión por sublimación obtenidos mediante el proceso de impresión habitual;
- Cartelería textil con el ancho máximo aprobado;
- Banderas impresas con distorsión representativa;
- Tejidos para expositores con los recubrimientos y tintas reales;
- Tejido publicitario con la manipulación habitual de rollos;
- Paneles impresos con la densidad de anidado utilizada en producción;
- Diseños personalizados durante un periodo representativo del turno.
Dé prioridad a las pruebas de alineación, la estabilidad de la alimentación y la producción aceptada frente a la potencia láser anunciada.
Fábricas de ropa y confección
Las líneas de confección suelen combinar muestras, series cortas y pedidos repetidos. Documente la importación CAD, el anidado, la preparación del material, los cambios de modelo, el corte, la clasificación y la entrega de paquetes de piezas en flujos de trabajo representativos.
Un proceso láser digital puede reducir la dependencia de los troqueles, pero la fábrica debe seguir planificando el control de archivos, los parámetros aprobados, los permisos de los operadores, la identificación de piezas y la capacidad de costura posterior.
Dimensione el sistema según la variedad de productos, el ancho de los rollos, la demanda por turno y el análisis de cuellos de botella, en lugar de basarse en el volumen diario medio.
Encaje, bordado y apliques
Los detalles finos o en relieve requieren un soporte estable, un aporte térmico controlado, una iluminación adecuada y una precisión de contorno medible. Pruebe los puentes mínimos, los recortes interiores, el oscurecimiento, los residuos y la retención de piezas pequeñas.
La máquina de corte láser para tejidos 1812 con visión desde arriba es una opción de plataforma con visión artificial. Verifique la cobertura de la cámara, la calibración, el área útil y la repetibilidad con bordados o impresiones reales.
Compare el recorte automatizado con el proceso actual por piezas aceptadas, retrabajo, preparación, inspección y mano de obra, no por una sola muestra de demostración.
Textil para el hogar y tapicería
Las cortinas, la tapicería y los paneles grandes exigen prestar atención al ancho útil, el peso del rollo, el avance por pasos de piezas largas, el soporte del material, la extracción y la manipulación posterior.
Documente los siguientes datos de entrada de la línea:
- Ancho máximo del rollo, diámetro, núcleo y peso;
- Material en hojas, en rollos o ambos, y método de preparación;
- Anidado representativo y longitud de repetición;
- Flujo de trabajo de alineación para material sin imprimir o impreso;
- Conjuntos aceptados por turno y capacidad de los procesos posteriores.
Utilice estos datos para definir el transportador, el alimentador, el área de trabajo y los suministros auxiliares; después, confirme el resultado mediante una prueba representativa.
Textiles industriales y técnicos
Los medios filtrantes, los aislantes, los composites y los textiles de automoción requieren revisar la composición exacta, el aglutinante, el recubrimiento y la ficha de datos de seguridad (SDS). La denominación «tejido técnico» no identifica suficientemente el material para aprobar su procesamiento láser.
Especifique la función del borde, las tolerancias dimensionales, el control de emisiones, los residuos, las partículas, el ciclo de trabajo, la trazabilidad y los requisitos de pegado o montaje posterior.
No procese PVC/vinilo, materiales halogenados desconocidos ni composites que no cuenten con una revisión de seguridad cualificada.
Subsistemas clave de una línea textil industrial
Desbobinado y alimentación automática
Especifique el desbobinador, el control de tensión, el guiado del borde, el transportador y el sistema de recogida como un único sistema de manipulación de material. Incluya el ancho mínimo y máximo del rollo, el diámetro, el núcleo, el peso, la elasticidad y el estado de la superficie.
Un alimentador solo se considera validado después de repetir el avance por pasos con el rollo de producción.
Registre:
- Dimensiones desde la primera hasta la última pieza durante una prueba representativa;
- Límites de error de avance, desviación, arrugas y guiado;
- Procedimientos de carga, unión, reinicio y cambio de bobina;
- Ancho útil del transportador y compatibilidad del material de la cinta;
- Producción aceptada, desperdicios e intervención del operador.
La cortadora láser CO₂ para tejidos con alimentación automática y cámara de visión artificial es una opción de producto; la oferta firmada debe identificar el alimentador concreto y los límites de aceptación.
Alineación por visión para tejido impreso
Defina si el sistema de visión detecta marcas de referencia, contornos impresos, rasgos propios del material o todo el campo desde arriba. Incluya la deformación prevista de la impresión, las variaciones de iluminación y el movimiento del material.
Especifique la cámara, el objetivo, la cobertura del campo, el método de calibración, la corrección por software, la ruta del archivo y la tolerancia medida en toda el área útil.
Utilice un conjunto de muestras para validación que abarque:
- Paneles con impresión por sublimación y deformaciones reales;
- Tejido estampado en diferentes posiciones y rotaciones;
- Etiquetas con los detalles de contorno de menor tamaño;
- Parches bordados en relieve bajo la iluminación de la planta de producción;
- Apliques con el soporte y adhesivo reales;
- Cuero aprobado con composición documentada;
- Cartelería textil de ancho completo;
- Piezas de forma irregular con impresión durante una prueba continua.
La máquina de corte láser CO₂ con cámara CCD y visión artificial es una referencia de plataforma. No traslade al presupuesto áreas de trabajo nominales de otro modelo.
Capacidad de un sistema multicabezal
Los cabezales múltiples solo mejoran la productividad si el anidado, la separación entre cabezales y el movimiento sincronizado permiten utilizarlos de forma productiva. También pueden reducir el área útil o añadir restricciones por colisiones y preparación.
Compare uno y varios cabezales en el mismo trabajo por piezas aceptadas por hora, cambios de producción, desperdicios e intervención.
- Accesorios de prendas con separación repetible;
- Etiquetas con límites de alineación medibles;
- Parches distribuidos para trabajar en paralelo;
- Piezas textiles repetidas con la densidad de anidado de producción;
- Encajes y apliques con los detalles de menor tamaño;
- Pedidos por lotes con cambios de modelo representativos.
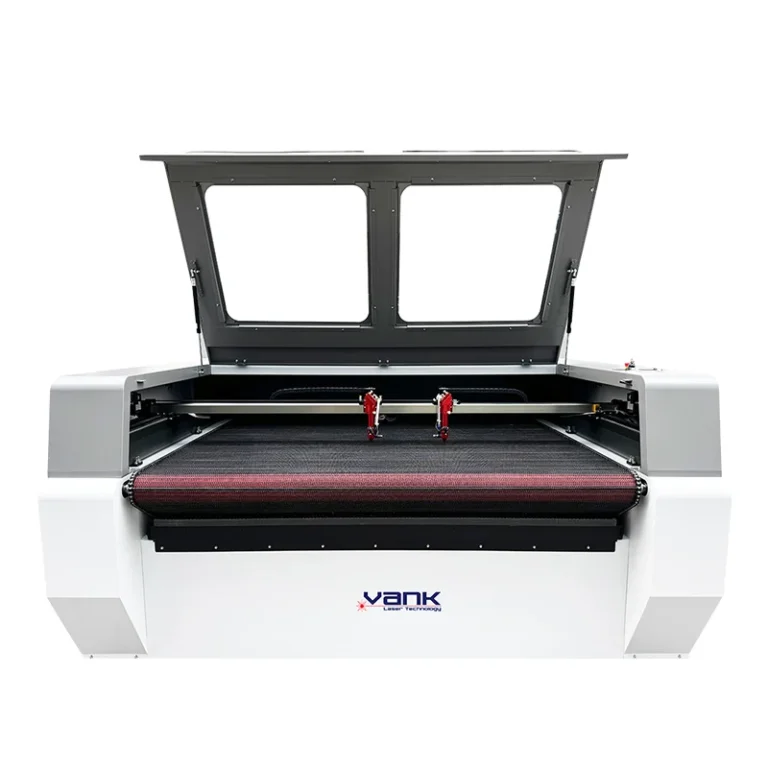
La cortadora láser CO₂ para tejidos VankCut con alimentación automática y cámara de visión artificial es una opción; acéptela mediante un estudio cronometrado que compare un cabezal con varios cabezales.
Transportador y área de trabajo
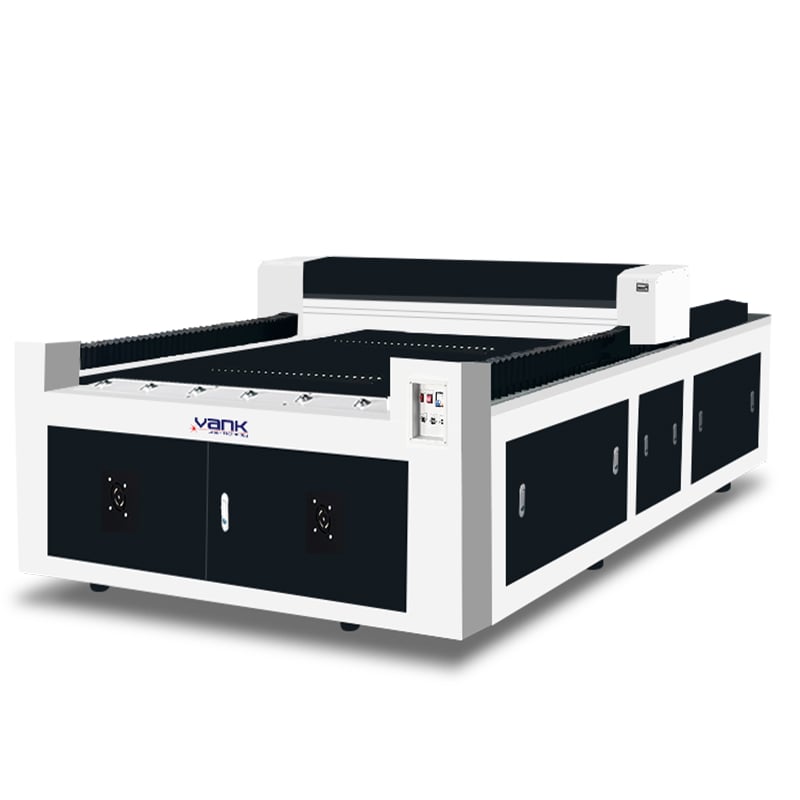
Confirme el recorrido útil X/Y, el ancho del transportador, el soporte de la cinta, el rango de enfoque, los límites de la cámara, el espacio libre de carga y las áreas perdidas por varios cabezales o útiles de sujeción.
Adapte el transportador a:
- Ancho máximo aprobado del tejido;
- Masa del material y comportamiento de su superficie;
- Diámetro y núcleo del rollo y límites del alimentador;
- Pieza más larga y secuencia de avance por pasos;
- Tolerancias requeridas de alimentación y alineación;
- Producción aceptada habitual y máxima.
Compruebe la uniformidad desde la primera hasta la última pieza con la tensión habitual y la velocidad de producción.
Extracción, control de incendios y calidad del aire
La extracción debe dimensionarse a partir de los materiales aprobados, el volumen de la mesa, el recorrido de los conductos, la pérdida de presión y las normas locales de descarga o filtración. El olor por sí solo no constituye una evaluación de exposición.
Las especificaciones de la línea deben incluir:
- Caudal y presión necesarios en la máquina;
- Zonas de captación, conexiones de conductos y accesos para limpieza;
- Etapas de filtrado, supervisión y responsabilidades en materia de eliminación;
- Emisiones de cada material e información de la ficha de datos de seguridad (SDS);
- Supervisión, limpieza y medidas adecuadas de respuesta ante incendios;
- Requisitos locales medioambientales y de seguridad laboral.
Valide la extracción durante un proceso representativo y defina quién se encarga de los conductos, la filtración, las mediciones de puesta en marcha y el mantenimiento continuo.
Cómo diseñar la solución de corte completa
Empiece por las especificaciones de producción, el mapa de procesos y el análisis de cuellos de botella. La comparación de precios solo tiene sentido cuando el alcance y los criterios de aceptación son equivalentes.
1. Aprobación de material y proceso
Enumere cada nombre comercial, composición, recubrimiento, tinta, adhesivo, soporte, ficha de datos de seguridad (SDS) y rango de espesores. Defina la calidad del borde, las emisiones, los residuos y el comportamiento en los procesos posteriores.
Procese lotes de producción reales y conserve las muestras y los parámetros aprobados.
2. Formato del material y área de trabajo
Indique el formato en hojas o rollos, el ancho máximo, el diámetro, el núcleo, el peso, la pieza más larga, el margen de anidado y los requisitos de paso del material o recogida.
Confirme el área útil y el espacio total ocupado, incluidos los accesos de mantenimiento, la preparación del material y las zonas de los operadores.
3. Flujo de trabajo de impresión y archivos
Para material sin imprimir, defina CAD/CAM, anidado y recuperación de parámetros. Para material impreso, añada control de versiones del diseño, marcas de referencia o contornos, tratamiento de deformaciones, calibración de cámara y verificación del resultado.
Pruebe todo el flujo, desde el archivo hasta la pieza, con el software del comprador y los usuarios de producción.
4. Capacidad y equilibrio de línea
Las pruebas de capacidad deben incluir:
- Área útil de trabajo y aprovechamiento del material mediante anidado;
- Proceso láser y ciclo de trabajo validados;
- Tiempo de carga, alimentación y cambio de rollo;
- Producción aceptada con uno o varios cabezales;
- Capacidad de extracción y paradas de mantenimiento;
- Guiado de la cinta transportadora y comportamiento al reiniciar;
- Capacidad de clasificación, confección o montaje en las fases posteriores del proceso.
5. Calidad y trazabilidad
Defina las dimensiones, el error de alineación, el estado del borde, el detalle mínimo, la muestra visual aceptada, la identificación por código o paquete, el plan de muestreo y los criterios de rechazo.
6. Cuello de botella actual y estado objetivo
Documente el método inicial, el personal, la producción, los desperdicios, los cambios de producción, las paradas y las limitaciones antes de afirmar que se ha logrado una mejora.
Entre los cuellos de botella más habituales se encuentran:
- Ciclo de corte manual y variaciones entre operadores;
- Coste de los troqueles y plazo de suministro del utillaje;
- Rechazos por errores de alineación en tejido impreso;
- Carga o clasificación que requiere mucha mano de obra;
- Cambios frecuentes entre series cortas;
- Ancho útil o capacidad para rollos insuficientes;
- Calidad irregular del borde o captación de humos inestable.
Defina un objetivo medible para cada cuello de botella y compruebe la línea propuesta respecto a ese objetivo.
Pruebas de aceptación en fábrica y en el lugar de instalación
El comprador industrial debe aprobar el proceso con materiales, archivos, turnos y operadores representativos antes del envío y repetir la aceptación después de la instalación cuando las condiciones de planta influyan en el rendimiento.
Vank Laser y el comprador deben acordar el método de FAT antes de que se formalice el pedido.
Registre, como mínimo:
- Resultados aceptados de borde, dimensiones y alineación;
- Tiempo de ciclo del trabajo completo y piezas aceptadas por hora;
- Identificación del material, lote y rango de parámetros aprobado;
- Captación de humo, observaciones sobre olores y mediciones de extracción;
- Calibración de la cámara y precisión en todo el campo;
- Guiado del material durante la alimentación y uniformidad desde la primera hasta la última pieza;
- Fuente láser, óptica, cabezales y controlador exactos;
- Configuración útil de mesa, transportador y alimentador;
- Alarmas, enclavamientos, paradas de emergencia y procedimientos en caso de incendio.
Rechace configuraciones con potencia insuficiente, sobredimensionadas o incompletas cuando las pruebas no cumplan los criterios escritos.
Alcance del proyecto y matriz de responsabilidades
Un proyecto de fábrica necesita un alcance definido para toda la línea que cubra equipos, interfaces, suministros auxiliares, instalación, puesta en marcha, formación y asistencia.
Asigne un responsable y un documento de aceptación para:
- Requisitos de producción y lista de materiales aprobados;
- Muestras, diseños, anidado y límites de calidad;
- Vídeo FAT, datos y acta de aceptación firmada;
- Lista de componentes (BOM) de la máquina y los accesorios con control de revisiones;
- Área de trabajo, distribución, suministros auxiliares y extracción;
- Cámara, controlador, software, copias de seguridad y licencias;
- Documentos de inspección de fabricación y envío;
- Instalación, pruebas de aceptación en destino (SAT) y aumento progresivo de la producción;
- Formación, respuesta de garantía y plan de repuestos.
Los distribuidores, las fábricas y los integradores deben acordar estos límites de responsabilidad antes del pago y el envío.
Plataformas Vank Laser para la selección preliminar
Corte continuo de material en rollo con visión
Cortadora láser CO₂ para tejidos con alimentación automática y cámara de visión
Evalúela para:
- Tejidos en rollo aprobados con composición documentada;
- Textiles con impresión por sublimación y deformaciones medidas;
- Piezas de ropa deportiva con criterios de alineación;
- Cartelería flexible con el ancho útil requerido;
- Tejido impreso con el diseño de producción;
- Encajes con criterios de tamaño mínimo de detalle;
- Pruebas continuas con objetivos de producción aceptada.
Visión de campo completo y trabajo de contornos
Máquina de corte láser para tejidos 1812 Top Vision
Evalúela para:
- Tejido impreso con requisitos de cobertura de todo el campo;
- Tejido bordado con la iluminación de producción;
- Cuero aprobado con composición química conocida;
- Materiales flexibles con necesidades de soporte definidas;
- Trabajos de alineación por visión con resultados medidos;
- Procesos con rollos confirmados mediante pruebas representativas.
Corte multicabezal y paralelo
Cortadora láser CO₂ VankCut para tejidos con alimentación automática y cámara de visión
Evalúela para:
- Tejidos impresos con anidado repetible;
- Tejido con impresión por sublimación y error de contorno aceptado;
- Piezas de textil para el hogar aptas para trabajo en paralelo;
- Trabajos de cartelería textil con separación adecuada entre cabezales;
- Encajes con detalles mínimos validados;
- Producción por lotes con cambios de producción medidos;
- Un estudio documentado que compare uno y varios cabezales.
Corte con cámara CCD de distintos materiales no metálicos aprobados
Máquina de corte láser CO₂ con cámara CCD
Evalúela solo para materiales aprobados por separado:
- Tejidos de composición de fibras y acabado conocidos;
- Etiquetas con adhesivos y soportes identificados;
- Cuero con composición química documentada;
- Acrílico de calidad y película verificadas;
- Productos de madera con aglutinante y recubrimiento conocidos;
- Papel y cartón con medidas de control de incendios;
- Materiales no metálicos impresos con criterios de alineación;
- Talleres que trabajan con distintos materiales y rangos de proceso separados.
Corte láser automático frente al proceso actual de fábrica
| Método de corte | Aplicación habitual en fábrica | Validación necesaria |
|---|---|---|
| Corte manual | Piezas únicas, reparación y muestras simples | Mano de obra, variaciones entre operadores, tiempo de ciclo y repetibilidad |
| Troquelado | Diseños fijos para grandes series | Coste de utillaje, plazo y flexibilidad ante cambios |
| Corte con cuchilla | Tejidos compatibles y procesos de corte por capas | Desgaste de la herramienta, movimiento del material y pruebas con el tejido concreto |
| Corte CO₂ sobre mesa fija | Trabajos digitales en hojas y cambios frecuentes de diseño | Aprobación del material, área útil, extracción y rango de parámetros de proceso |
| Corte CO₂ con alimentación automática | Tejido en rollo aprobado y avance continuo por pasos | Límites del rollo, tensión, guiado y calidad de la primera a la última pieza |
| Corte CO₂ guiado por visión | Contornos impresos, marcas fiduciales y referencias de bordado | Calibración, precisión en todo el campo y flujo de trabajo con archivos |
Compare la línea propuesta con el método actual utilizando materiales, diseños, cantidades y límites de calidad equivalentes. Incluya utillaje, preparación, mano de obra, suministros auxiliares, desperdicios, retrabajo, paradas, mantenimiento y coste por pieza aceptada.
Información necesaria para una solicitud de presupuesto industrial (RFQ)
Envíe una descripción de producción que permita modelizar la capacidad, la distribución y la aceptación:
- Empresa, ubicación de planta y responsable del proyecto;
- Sector, familia de productos y proceso posterior;
- Nombre comercial del material, composición, recubrimiento y SDS;
- Rango de espesor habitual y máximo;
- Geometría del rollo o dimensiones y peso de la lámina;
- Proceso con material sin imprimir, impreso, bordado o una combinación;
- Diseños, anidado y fotos de producto representativos;
- Producción aceptada por turno y periodo de demanda máxima;
- Método actual, personal, desperdicio y cuello de botella;
- Requisitos de alimentador, transportador y sistema de recogida;
- Tarea de visión y tolerancia de alineación;
- Estudio de capacidad con uno o varios cabezales;
- Tensión, aire, extracción, espacio y condiciones ambientales;
- Presupuesto después de definir el alcance y el método de aceptación.
Vank Laser podrá entonces proporcionar la lista de componentes (BOM) del modelo concreto, la distribución, los suministros auxiliares, el plan de muestras, el método FAT/SAT, el alcance de la puesta en marcha y el presupuesto comercial.
Preguntas frecuentes sobre láseres industriales para textiles
¿Es el corte láser CO₂ adecuado para la producción en masa?
Sí, cuando toda la línea está validada para el material aprobado, el anidado, la alimentación, la alineación, la extracción, el ciclo de trabajo y la producción aceptada. Un volumen elevado por sí solo no justifica la automatización ni el uso de varios cabezales.
¿Cuándo se necesita alimentación automática?
Utilice alimentación automática para procesos con rollos validados que requieran avances repetidos por pasos. Especifique los límites del rollo, la tensión, el guiado, el ancho útil, la repetibilidad y los procedimientos de reinicio y cambio de rollo.
¿Cuándo se necesita un sistema de visión?
Utilice visión para una tarea de alineación definida, como marcas de referencia, contornos impresos o referencias de bordado. Apruebe la precisión medida en todo el campo con el diseño y el material de producción.
¿Puede la línea procesar tejido y cuero?
Solo después de identificar y aprobar la seguridad de cada material por separado. Excluya PVC/vinilo, materiales halogenados desconocidos y cuero con cromo(VI); valide las emisiones, la extracción y la calidad del borde de cada material aprobado.
¿El corte láser elimina el deshilachado?
No. Algunos termoplásticos pueden fundirse y sellar el borde, mientras que las fibras naturales y las mezclas reaccionan de forma distinta. Apruebe el aspecto del borde, la resistencia, los residuos y el comportamiento posterior con lotes de producción.
¿Cómo se selecciona el tamaño de la máquina?
Seleccione el ancho útil y el recorrido según el mayor formato de material aprobado, la pieza más grande, el margen de anidado y las restricciones del alimentador y la cámara. Verifique también el espacio ocupado, el acceso de mantenimiento, la preparación del material y la manipulación posterior.
Solicite un estudio de una línea industrial de corte textil
Envíe materiales representativos, SDS o datos de composición, archivos de producción, dimensiones de rollos, límites de calidad, resultados iniciales y objetivo de producción aceptada.
Vank Laser puede comparar las opciones de plataforma, alimentador, visión, número de cabezales, extracción, controlador y software, y definir después la BOM exacta, los suministros auxiliares, las pruebas FAT/SAT y las responsabilidades de aumento progresivo de la producción.