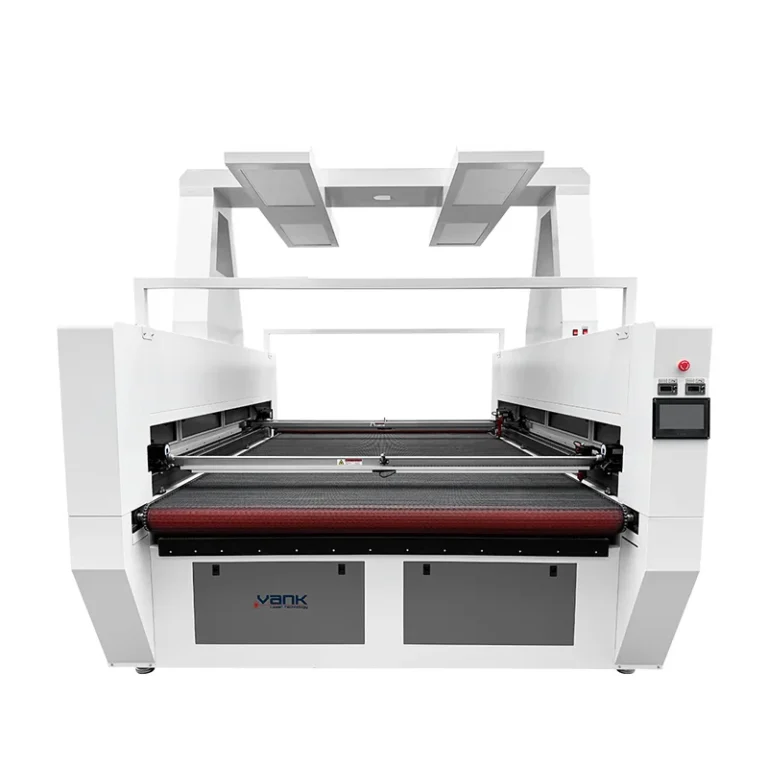
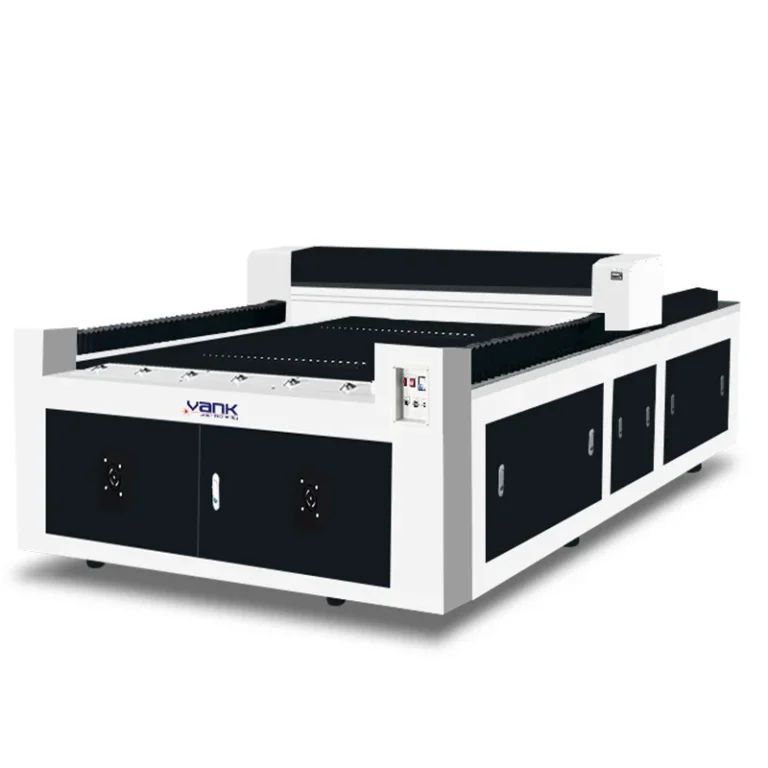
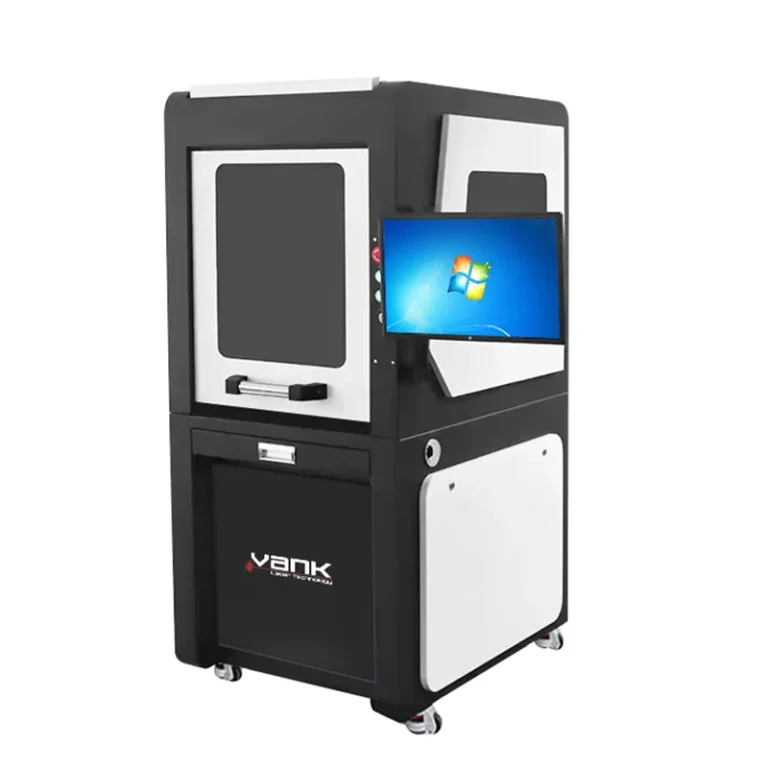
Uma linha industrial de corte a laser CO2 para tecidos deve ser justificada pela produção aprovada, pela demanda de trocas e pela integração com os sistemas de impressão, manuseio de materiais e qualidade da fábrica. A velocidade da máquina, por si só, não define a capacidade da linha.
Defina o gargalo atual, a variedade de produtos, os turnos, a logística de rolos, a tarefa de registro, a meta de peças aprovadas, as utilidades e a equipe. Depois, compare configurações de mesa fixa, mesa transportadora, visão, um cabeçote ou vários cabeçotes com os mesmos arquivos e materiais de produção.
A página Máquinas de corte a laser de tecidos para vestuário e setor têxtil apresenta a visão geral das plataformas. Este artigo se concentra na integração da linha, evidências de capacidade, FAT/SAT e limites de responsabilidade em projetos de fábrica.
Por que as fábricas automatizam o corte a laser de tecidos
Processos manuais, com faca, com matriz e a laser têm aplicações válidas. A automação agrega valor quando trocas frequentes de modelos, registro de estampas, rolos contínuos ou manuseio intensivo em mão de obra criam uma limitação mensurável.
O corte CO2 ocorre sem contato, mas o comportamento das bordas depende da composição. Alguns termoplásticos podem selar; fibras naturais e misturas podem carbonizar ou mudar de cor. A identificação do material, a exaustão, o controle de incêndio e os critérios de borda aprovada continuam obrigatórios.
Monte a justificativa econômica com evidências da linha completa:
- Peças aprovadas por hora, incluindo carregamento, registro, corte e descarga;
- Tempo medido de troca entre modelos representativos;
- Utilização do rolo, rendimento do aproveitamento de material (nesting), sucata e perdas de reinício;
- Erro de registro e taxa de rejeição para trabalhos estampados;
- Mão de obra por estação antes e depois da mudança proposta;
- Utilidades, consumíveis, manutenção e paradas planejadas;
- Custo por peça aprovada na demanda habitual e máxima.
Aprove a automação somente quando o processo completo, a equipe e a capacidade das etapas posteriores sustentarem a meta de produção.
Aplicações de fábrica e requisitos da linha
Fábricas de roupas esportivas e sublimação
Painéis estampados exigem que o processo de corte compense mudanças de escala, deformação local, rotação e desalinhamento da alimentação. Use a arte de produção, estampas reais e o fluxo normal do rolo no teste de qualificação.
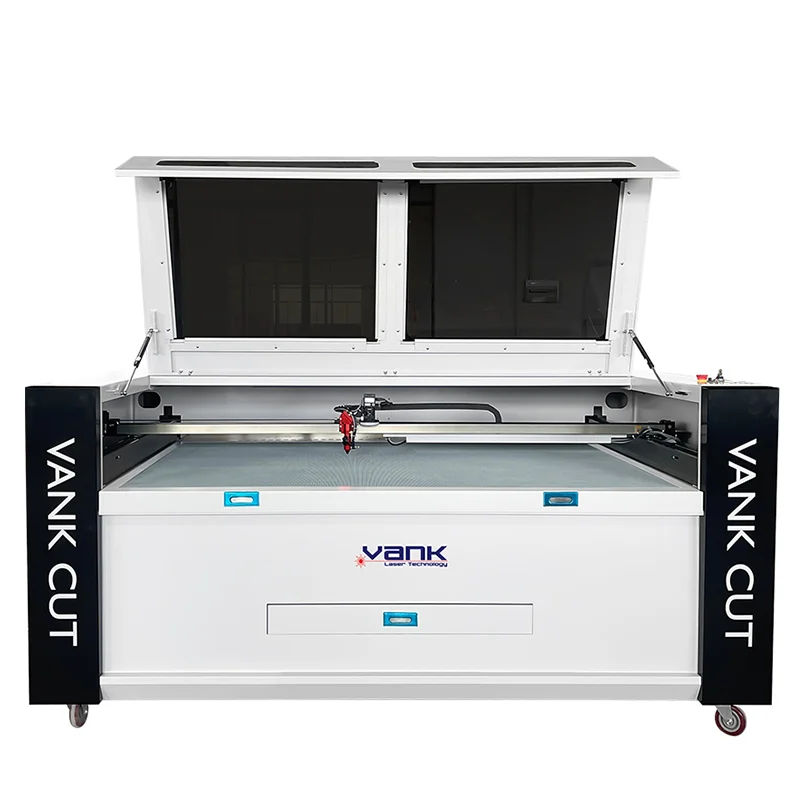
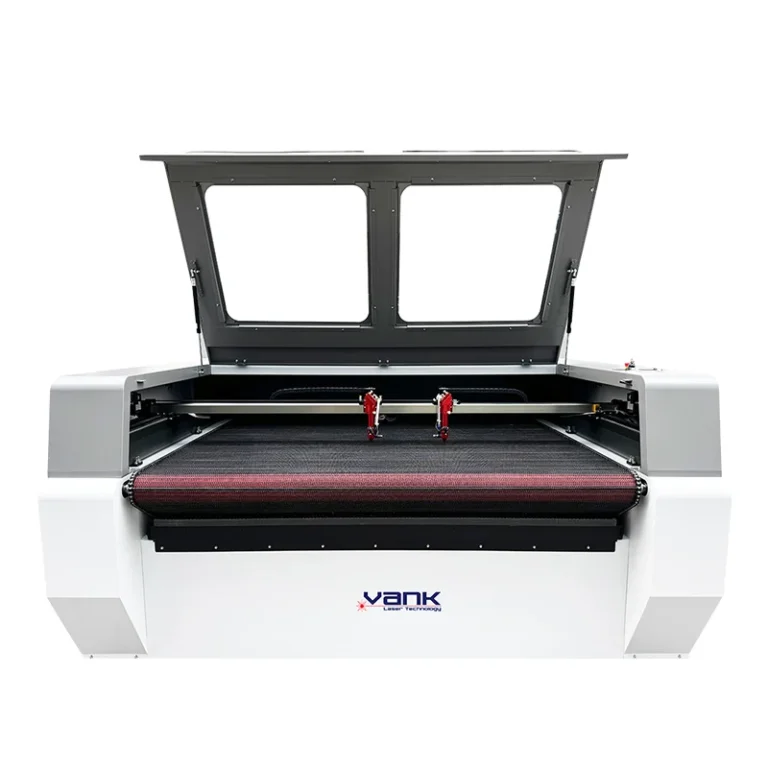
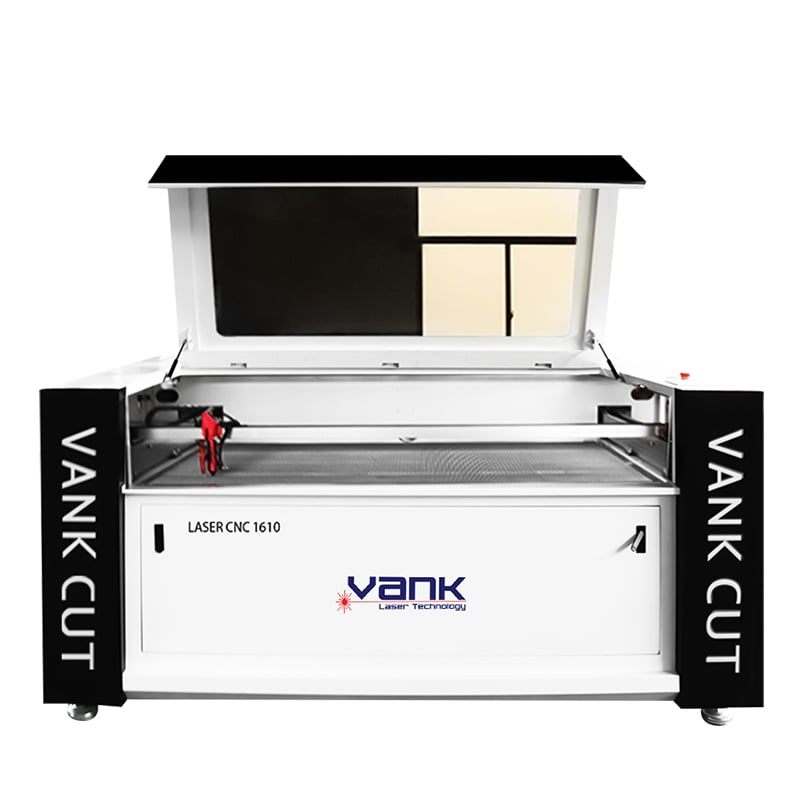
Máquina de corte a laser CO2 para tecidos com alimentação automática e câmera de visão é uma opção de plataforma para registro com alimentação por rolo. Confirme largura útil, campo da câmera, calibração, limites do alimentador e produção aprovada.
Meça o erro de contorno em várias posições, a consistência da primeira à última peça, a repetibilidade do avanço, o tempo de ciclo e a sucata durante uma execução contínua representativa.
Estamparia têxtil e comunicação visual em tecido
Impressão e acabamento podem alterar as dimensões antes do corte. A especificação da linha deve identificar método de impressão, tinta, revestimento, cura, deformação esperada, geometria do rolo e como a arte ou as marcas de referência chegam ao software de corte.
O sistema de visão deve ser qualificado como um fluxo completo, da importação de arquivos e calibração até a geração de contornos, o corte e a inspeção de códigos ou dimensões.
Trabalhos representativos incluem:
- Rolos sublimados provenientes do processo normal de impressão;
- Comunicação visual em tecido na largura máxima aprovada;
- Bandeiras estampadas com deformação representativa;
- Têxteis para expositores com revestimentos e tintas reais;
- Tecido publicitário com manuseio normal do rolo;
- Painéis estampados com densidade de disposição de produção;
- Artes personalizadas ao longo de um período de turno representativo.
Priorize evidências de registro, estabilidade de alimentação e produção aprovada em relação à potência de laser anunciada.
Fábricas de roupas e confecções
Linhas de confecção costumam combinar amostras, lotes curtos e pedidos repetidos. Registre importação CAD, aproveitamento de material (nesting), preparação dos materiais, troca de modelo, corte, separação e entrega dos pacotes em fluxos representativos.
Um processo digital a laser pode reduzir a dependência de matrizes, mas a fábrica ainda precisa planejar controle de arquivos, parâmetros aprovados, permissões dos operadores, identificação das peças e capacidade de costura posterior.
Dimensione o sistema pela variedade de produtos, larguras dos rolos, demanda por turno e análise de gargalos, em vez de uma média diária total.
Rendas, bordados e apliques
Trabalhos finos ou em relevo precisam de apoio estável, aporte térmico controlado, iluminação adequada e precisão de contorno mensurável. Teste as menores pontes de material, os recortes internos, o escurecimento, os resíduos e a retenção de peças pequenas.
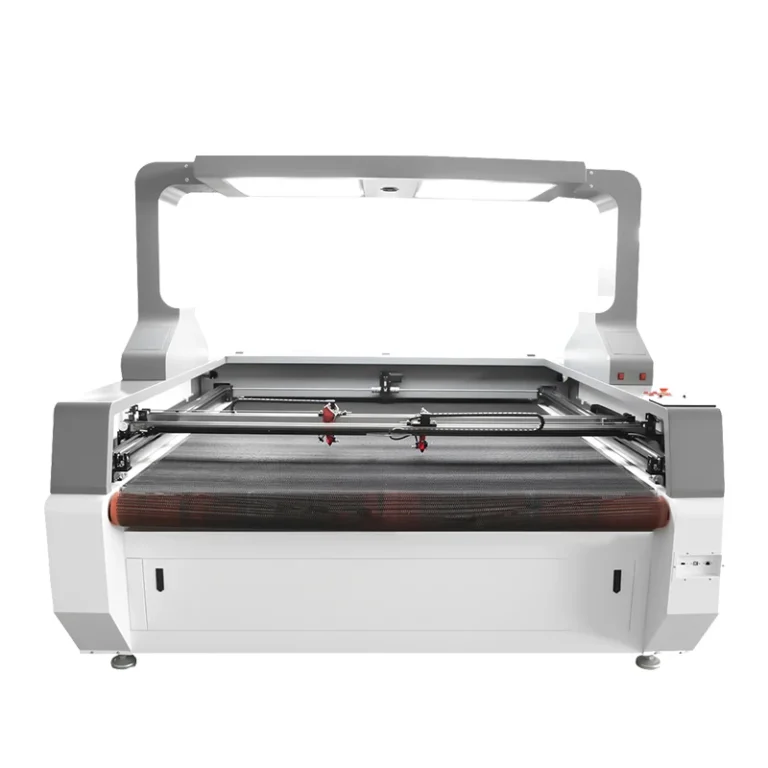
Máquina de corte a laser para tecidos 1812 com câmera superior é uma opção de plataforma de visão. Verifique cobertura da câmera, calibração, área útil e repetibilidade em bordados ou estampas reais.
Compare o recorte automatizado com o processo atual por peças aprovadas, retrabalho, preparação, inspeção e mão de obra, não por uma única amostra de demonstração.
Têxteis para o lar e tecidos para móveis
Cortinas, estofados e painéis grandes exigem atenção à largura útil, ao peso do rolo, ao avanço de peças longas, ao apoio do material, à exaustão e ao manuseio posterior.
Documente estas informações da linha:
- Largura máxima, diâmetro, tubete e peso do rolo;
- Material em folhas, rolos ou misto e método de preparação;
- Aproveitamento de material (nesting) e comprimento de repetição representativos;
- Fluxo para material sem impressão ou com registro de estampa;
- Conjuntos aprovados por turno e capacidade das etapas posteriores.
Use essas informações para definir mesa transportadora, alimentador, área de trabalho e utilidades; depois, comprove o resultado em uma execução representativa.
Têxteis industriais e técnicos
Meios filtrantes, isolantes, compósitos e têxteis automotivos exigem análise exata de composição, aglutinante, revestimento e SDS. “Tecido técnico” não é identificação suficiente do material para aprovação de processamento a laser.
Especifique a função da borda, a tolerância dimensional, o controle de emissões, os resíduos, as partículas, o ciclo de trabalho, a rastreabilidade e os requisitos de colagem ou montagem posterior.
Não processe PVC/vinil, materiais halogenados desconhecidos nem qualquer compósito sem uma análise de segurança qualificada.
Subsistemas principais de uma linha têxtil industrial
Desbobinamento e alimentação automática
Especifique desbobinador, controle de tensão, guiamento de borda, mesa transportadora e rebobinador como um único sistema de manuseio de materiais. Inclua largura, diâmetro, tubete, peso, elasticidade e condição superficial mínimos e máximos do rolo.
Um alimentador só é qualificado após avanços repetidos com o rolo de produção.
Registre:
- Dimensões da primeira à última peça ao longo de uma execução representativa;
- Limites de erro de avanço, desalinhamento, rugas e guiamento;
- Procedimentos de carregamento, emenda, reinício e troca de rolo;
- Largura útil da esteira e compatibilidade do material da correia;
- Produção aprovada, sucata e intervenção do operador.
Máquina de corte a laser CO2 para tecidos com alimentação automática e câmera de visão é uma opção de produto; o orçamento assinado deve identificar o alimentador exato e os limites de aceitação.
Registro por visão para tecido estampado
Defina se o sistema de visão detecta marcas de referência, contornos impressos, características naturais ou uma imagem completa da área vista de cima. Inclua a deformação esperada da estampa, a variação de iluminação e o movimento do material.
Especifique câmera, lente, cobertura do campo, método de calibração, correção por software, fluxo de arquivos e tolerância medida em toda a área útil.
Use um conjunto de qualificação que inclua:
- Painéis sublimados com deformação real;
- Tecido estampado em diferentes posições e rotações;
- Etiquetas com os menores detalhes de contorno;
- Patches bordados em relevo sob iluminação de produção;
- Apliques com a base e o adesivo reais;
- Couro aprovado com composição documentada;
- Comunicação visual em tecido na largura total;
- Peças estampadas irregulares ao longo de uma execução contínua.
Máquina de corte a laser CO2 com câmera CCD é uma referência de plataforma. Não transfira áreas de trabalho nominais de outro modelo para o orçamento.
Capacidade com vários cabeçotes
Vários cabeçotes melhoram a capacidade de produção somente quando o aproveitamento de material (nesting), o espaçamento entre cabeçotes e o movimento sincronizado os mantêm produtivos. Eles também podem reduzir a área útil ou acrescentar limitações de colisão e preparação.
Compare um e vários cabeçotes no mesmo trabalho usando peças aprovadas por hora, trocas, sucata e intervenção.
- Acessórios de vestuário com espaçamento repetível;
- Etiquetas com limites mensuráveis de registro;
- Patches dispostos para trabalho paralelo;
- Peças têxteis repetidas com densidade de produção;
- Rendas e apliques com detalhes mínimos;
- Pedidos em lote com trocas representativas de modelos.
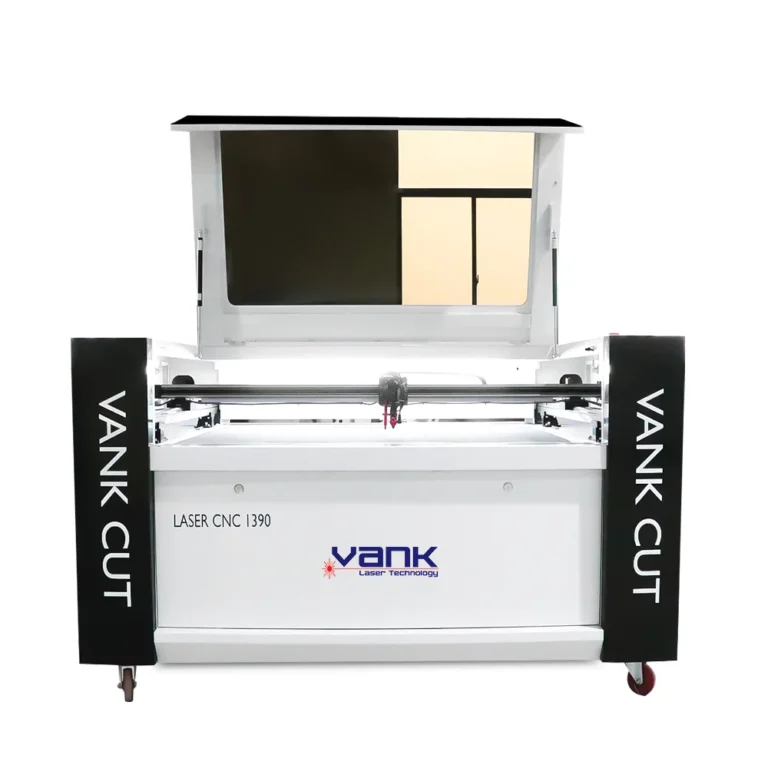
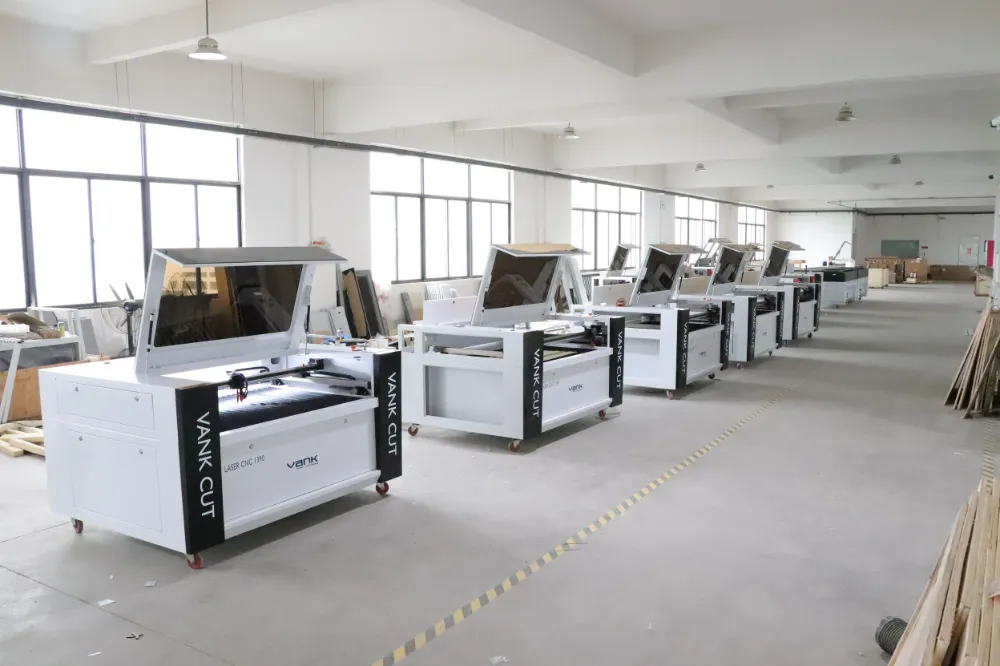
Máquina de corte a laser CO2 para tecidos VankCut com alimentação automática e câmera de visão é uma opção; aprove-a por meio de um estudo cronometrado que compare um cabeçote com vários cabeçotes.
Mesa transportadora e área de trabalho
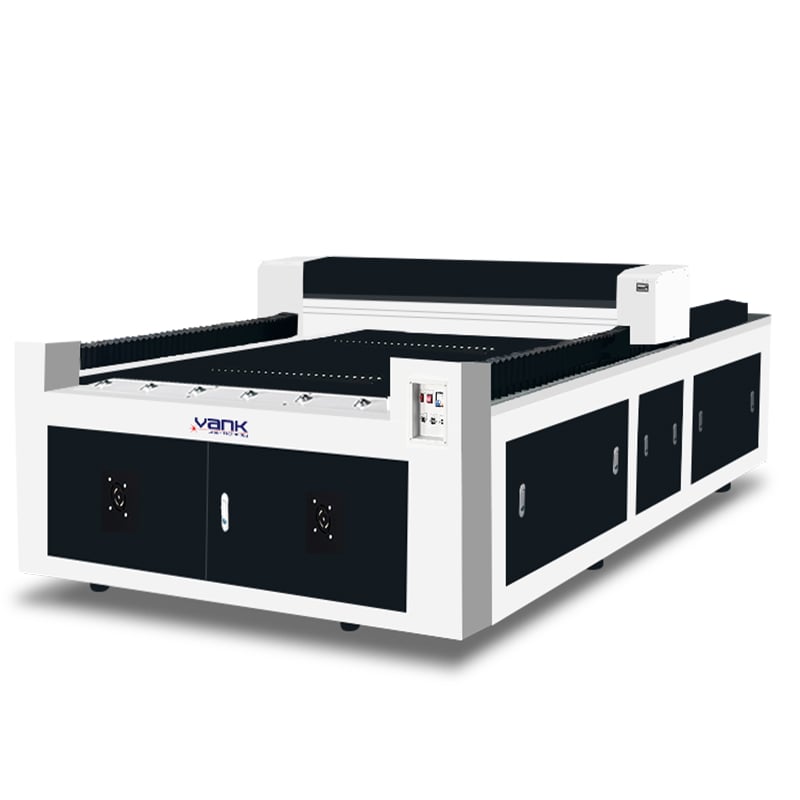
Confirme curso útil X/Y, largura da esteira, apoio da correia, faixa de foco, limites da câmera, espaço para carregamento e qualquer área perdida por vários cabeçotes ou dispositivos de fixação.
Dimensione a mesa transportadora de acordo com:
- Largura máxima aprovada do tecido;
- Massa do material e comportamento da superfície;
- Diâmetro, tubete e limites do alimentador de rolo;
- Peça mais longa e sequência de avanço;
- Tolerância exigida de alimentação e registro;
- Produção aprovada habitual e máxima.
Verifique a primeira e a última peça com tensão normal e velocidade de produção.
Exaustão, controle de incêndio e qualidade do ar
A exaustão deve ser projetada com base nos materiais aprovados, no volume da mesa, no trajeto dos dutos, na perda de pressão e nas regras locais de descarga ou filtragem. O odor, por si só, não é uma avaliação de exposição.
A especificação da linha deve abranger:
- Vazão de ar e pressão exigidas na máquina;
- Zonas de captura, conexões dos dutos e acesso para limpeza;
- Estágios de filtragem, monitoramento e responsabilidades pelo descarte;
- Emissões específicas do material e informações de SDS;
- Supervisão, organização e limpeza e resposta adequada a incêndio;
- Requisitos ambientais e ocupacionais locais.
Valide a exaustão durante o processo representativo e defina quem fornece os dutos, a filtragem, as medições de comissionamento e a manutenção contínua.
Como projetar a solução completa de corte
Comece por uma especificação de produção, um mapa de processo e um estudo de gargalos. A comparação de preços só faz sentido após alinhar o escopo e os critérios de aceitação.
1. Aprovação do material e do processo
Liste todos os nomes comerciais, composições, revestimentos, tintas, adesivos, bases, SDS e faixas de espessura. Defina a qualidade de borda, as emissões, os resíduos e o desempenho nas etapas posteriores.
Processe lotes reais de produção e guarde as amostras e os parâmetros aprovados.
2. Material e área de trabalho
Informe formato em folhas ou rolos, largura máxima, diâmetro, tubete, peso, peça mais longa, margem do plano de corte (nesting) e passagem ou rebobinamento necessários.
Confirme a área útil e a área externa ocupada, incluindo acesso para manutenção, preparação dos materiais e zonas dos operadores.
3. Fluxo de impressão e arquivos
Para materiais sem impressão, defina CAD/CAM, aproveitamento de material (nesting) e recuperação de parâmetros. Para materiais impressos, acrescente controle de versões da arte, marcas de referência ou contornos, tratamento de deformação, calibração da câmera e verificação do resultado.
Teste todo o fluxo do arquivo à peça com o software e os usuários de produção do comprador.
4. Capacidade e balanceamento da linha
As evidências de capacidade devem incluir:
- Área de trabalho útil e rendimento do aproveitamento de material (nesting);
- Processo a laser e ciclo de trabalho validados;
- Tempo de carregamento, alimentação e troca de rolo;
- Produção aprovada com um ou vários cabeçotes;
- Capacidade de exaustão e paradas de manutenção;
- Guiamento da esteira e comportamento no reinício;
- Capacidade de separação, costura ou montagem nas etapas posteriores.
5. Qualidade e rastreabilidade
Defina dimensões, erro de registro, condição da borda, menor detalhe, amostra visual aprovada, identificação do código ou pacote, plano de amostragem e regras de rejeição.
6. Gargalo atual e situação desejada
Documente o método de referência, a equipe, a produção, a sucata, as trocas, as paradas e as limitações antes de alegar melhoria.
Gargalos típicos incluem:
- Ciclo de corte manual e variação entre operadores;
- Custo das matrizes e prazo de fornecimento do ferramental;
- Rejeições por registro em tecido estampado;
- Carregamento ou separação intensivos em mão de obra;
- Trocas frequentes entre lotes curtos;
- Largura útil ou capacidade de rolo insuficiente;
- Qualidade de borda ou captura de fumaça inconsistentes.
Defina uma meta mensurável para cada gargalo e teste a linha proposta em relação a ela.
Testes de aceitação em fábrica e no local
Um comprador industrial deve aprovar o processo com materiais, arquivos, turnos e operadores representativos antes do embarque e novamente após a instalação, quando as condições locais afetarem o desempenho.
A Vank Laser e o comprador devem definir o método de FAT antes de finalizar o pedido.
Registre, no mínimo:
- Resultados aprovados de borda, dimensões e registro;
- Tempo de ciclo do trabalho completo e peças aprovadas por hora;
- Identificação do material, lote e faixa de parâmetros aprovada;
- Captura de fumaça, observações de odor e leituras da exaustão;
- Calibração da câmera e precisão em todo o campo;
- Guiamento da alimentação e consistência da primeira à última peça;
- Fonte de laser, ópticas, cabeçotes e controlador exatos;
- Configuração útil de mesa, esteira e alimentador;
- Alarmes, intertravamentos, paradas de emergência e procedimentos contra incêndio.
Rejeite configurações com potência insuficiente, superdimensionadas ou incompletas quando as evidências não atenderem aos critérios por escrito.
Escopo do projeto e matriz de responsabilidades
Um projeto de fábrica precisa de um escopo de linha completa que abranja equipamentos, interfaces, utilidades, instalação, comissionamento, treinamento e suporte.
Defina um responsável e um documento de aceitação para:
- Requisitos de produção e lista de materiais aprovados;
- Amostras, arte, aproveitamento de material (nesting) e limites de qualidade;
- Vídeo de FAT, dados e registro de aceitação assinado;
- Lista de materiais (BOM) da máquina e dos acessórios com controle de revisão;
- Área de trabalho, layout, utilidades e exaustão;
- Câmera, controlador, software, backups e licenças;
- Inspeção de fabricação e documentos de embarque;
- Instalação, SAT e aumento gradual da produção;
- Treinamento, resposta de garantia e plano de peças de reposição.
Distribuidores, fábricas e integradores devem definir esses limites de responsabilidade antes do pagamento e do embarque.
Plataformas Vank Laser para selecionar
Corte contínuo de rolos com visão
Máquina de corte a laser CO2 para tecidos com alimentação automática e câmera de visão
Avalie para:
- Tecidos em rolo aprovados, com composição documentada;
- Têxtil sublimado com deformação medida;
- Painéis de roupas esportivas com critérios de registro;
- Comunicação visual em tecido na largura útil necessária;
- Tecido estampado com arte de produção;
- Rendas com critérios de detalhes mínimos;
- Execuções contínuas com metas de produção aprovada.
Visão de campo completo e trabalhos de contorno
Máquina de corte a laser para tecidos 1812 com câmera superior
Avalie para:
- Tecido estampado com requisitos de cobertura de campo completo;
- Tecido bordado sob iluminação de produção;
- Couro aprovado com composição química conhecida;
- Materiais flexíveis com necessidades de apoio definidas;
- Tarefas de registro por visão com medições;
- Fluxos de rolo comprovados por testes representativos.
Corte com vários cabeçotes e em paralelo
Máquina de corte a laser CO2 para tecidos VankCut com alimentação automática e câmera de visão
Avalie para:
- Têxteis estampados com disposição repetível das peças;
- Tecido sublimado com erro de contorno aprovado;
- Peças têxteis para o lar que permitem trabalho paralelo;
- Trabalhos de comunicação visual em tecido com espaçamento adequado dos cabeçotes;
- Rendas com detalhes mínimos comprovados;
- Produção em lote com trocas medidas;
- Um estudo documentado comparando um cabeçote com vários cabeçotes.
Corte com CCD para diferentes não metais aprovados
Máquina de corte a laser CO2 com câmera CCD
Avalie somente para materiais aprovados separadamente:
- Tecido com fibra e acabamento conhecidos;
- Etiquetas com adesivos e bases identificados;
- Couro com composição química documentada;
- Acrílico com especificação e filme verificados;
- Produtos de madeira com aglutinante e revestimento conhecidos;
- Papel e papelão com controles contra incêndio;
- Não metais impressos com critérios de registro;
- Oficinas de materiais variados com faixas de processo separadas.
Laser automático versus processo atual da fábrica
| Método de corte | Aplicação típica na fábrica | Qualificação exigida |
|---|---|---|
| Corte manual | Peças únicas, reparos e amostras simples | Mão de obra, variação entre operadores, tempo de ciclo e repetibilidade |
| Corte por matriz | Modelos estáveis de alto volume | Custo de ferramental, prazo e flexibilidade de mudança |
| Corte por faca | Têxteis compatíveis e fluxos com material empilhado | Desgaste de ferramentas, movimento do material e teste do tecido exato |
| Corte CO2 em mesa fixa | Trabalhos digitais em folhas e mudanças frequentes de desenho | Aprovação do material, área útil, exaustão e faixa de processo |
| Corte CO2 com alimentação automática | Tecido aprovado em rolo e avanço indexado contínuo | Limites do rolo, tensão, guiamento e qualidade da primeira à última peça |
| Corte CO2 guiado por visão | Contornos impressos, marcas de referência e referências de bordado | Calibração, precisão de campo completo e fluxo de arquivos |
Compare a linha proposta com o método atual usando materiais, artes, quantidades e limites de qualidade equivalentes. Inclua ferramental, preparação, mão de obra, utilidades, sucata, retrabalho, paradas, manutenção e custo por peça aprovada.
Informações necessárias para uma RFQ industrial
Envie um resumo da produção que permita modelar a capacidade, o layout e a aceitação:
- Empresa, localização da fábrica e responsável pelo projeto;
- Setor, família de produtos e processo posterior;
- Nome comercial do material, composição, revestimento e SDS;
- Faixa de espessura habitual e máxima;
- Geometria do rolo ou dimensões e peso das folhas;
- Fluxo sem impressão, estampado, bordado ou misto;
- Arte representativa, aproveitamento de material (nesting) e fotos dos produtos;
- Produção aprovada por turno e período de pico de demanda;
- Método de referência, equipe, sucata e gargalo;
- Requisitos de alimentador, mesa transportadora e rebobinador;
- Tarefa de visão e tolerância de registro;
- Estudo de capacidade com um ou vários cabeçotes;
- Tensão, ar, exaustão, espaço no piso e ambiente;
- Orçamento após definir o escopo necessário e o método de aceitação.
A Vank Laser pode então apresentar uma lista de materiais (BOM), layout, utilidades, plano de amostras, método de FAT/SAT, escopo de comissionamento e orçamento comercial específicos do modelo.
Perguntas frequentes sobre laser têxtil industrial
O corte a laser CO2 pode atender à produção em massa?
Sim, quando a linha completa é validada para o material aprovado, a disposição das peças, a alimentação, o registro, a exaustão, o ciclo de trabalho e a produção aprovada. O grande volume, por si só, não justifica automação ou vários cabeçotes.
Quando a alimentação automática é necessária?
Use alimentação automática em fluxos de rolo validados que exigem avanços repetidos. Especifique limites do rolo, tensão, guiamento, largura útil, repetibilidade e procedimentos de reinício e troca de rolo.
Quando um sistema de visão é necessário?
Use visão para uma tarefa de registro definida, como marcas de referência, contornos impressos ou referências de bordado. Aprove a precisão medida em todo o campo com a arte e o material de produção.
A linha pode processar tecido e couro?
Somente após identificação e aprovação de segurança separadas para cada material. Exclua PVC/vinil, materiais halogenados desconhecidos e couro com cromo(VI); valide emissões, exaustão e qualidade de borda para cada material aprovado.
O corte a laser elimina o desfiamento do tecido?
Não. Alguns termoplásticos podem derreter e selar, enquanto fibras naturais e misturas reagem de maneiras diferentes. Aprove a aparência da borda, a resistência, os resíduos e o desempenho nas etapas posteriores em lotes de produção.
Como selecionar o tamanho da máquina?
Selecione a largura útil e o curso de acordo com o maior material aprovado, a peça, a margem do plano de corte (nesting) e as limitações do alimentador e da câmera. Verifique também a área ocupada, o acesso para manutenção, a preparação dos materiais e o manuseio posterior.
Solicite um estudo de linha industrial de corte têxtil
Envie materiais representativos, SDS ou dados de composição, arquivos de produção, dimensões dos rolos, limites de qualidade, desempenho de referência e meta de produção aprovada.
A Vank Laser pode comparar opções de plataforma, alimentador, visão, quantidade de cabeçotes, exaustão, controlador e software; depois, definir a lista de materiais (BOM) exata, as utilidades, o FAT/SAT e as responsabilidades pelo aumento gradual da produção.