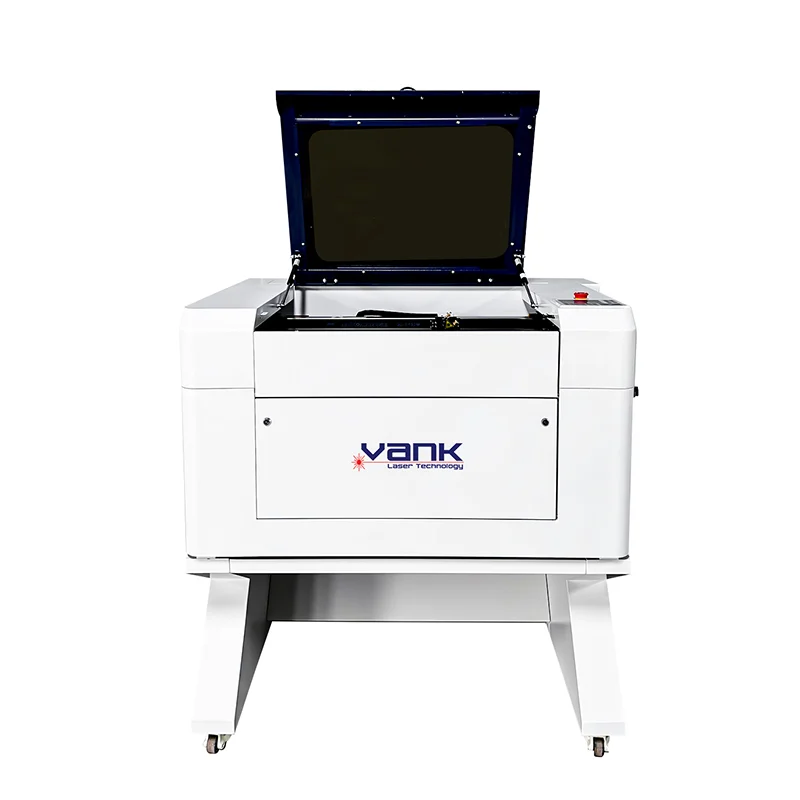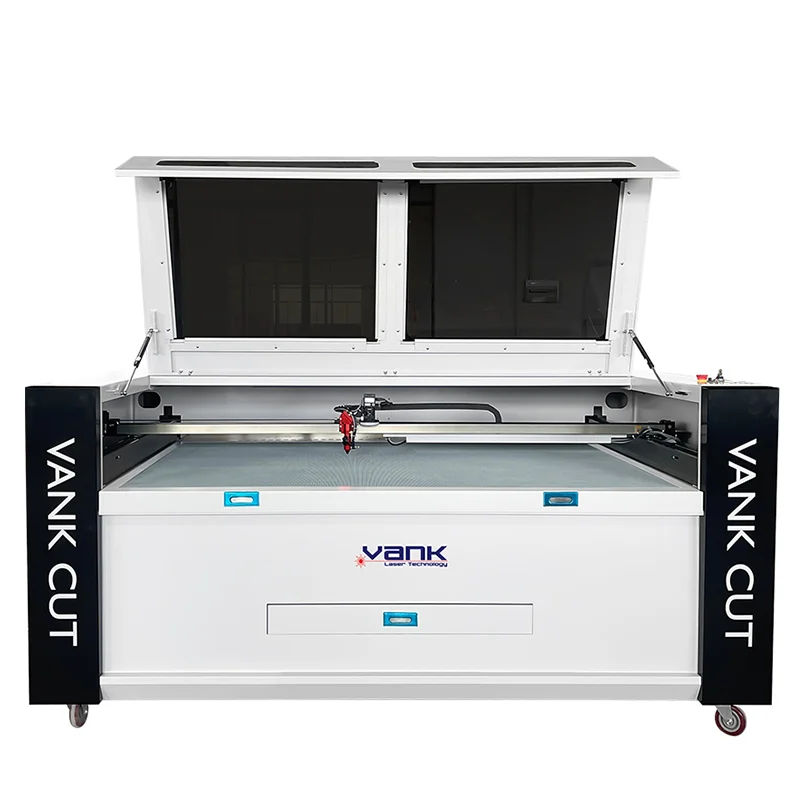


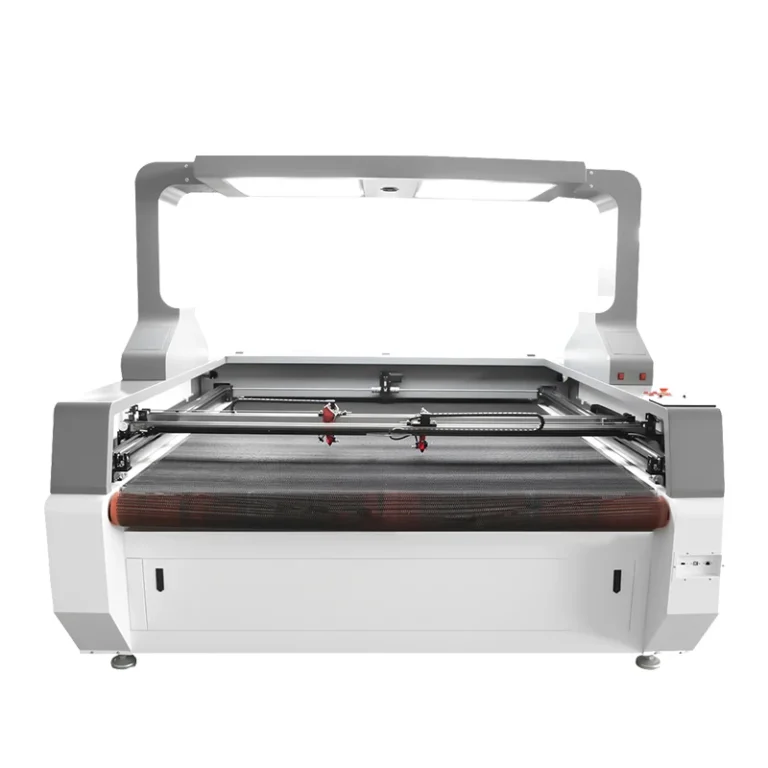
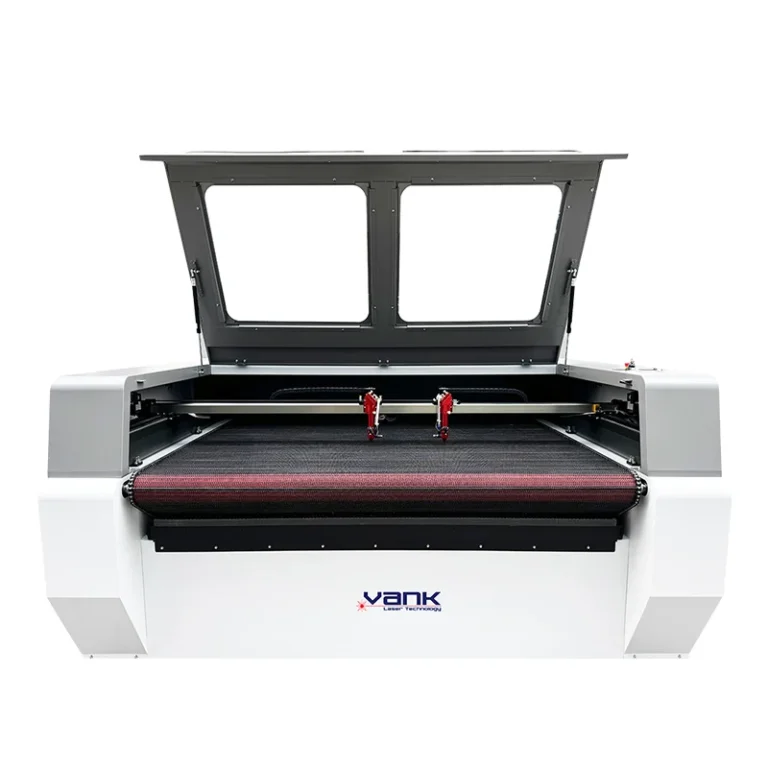
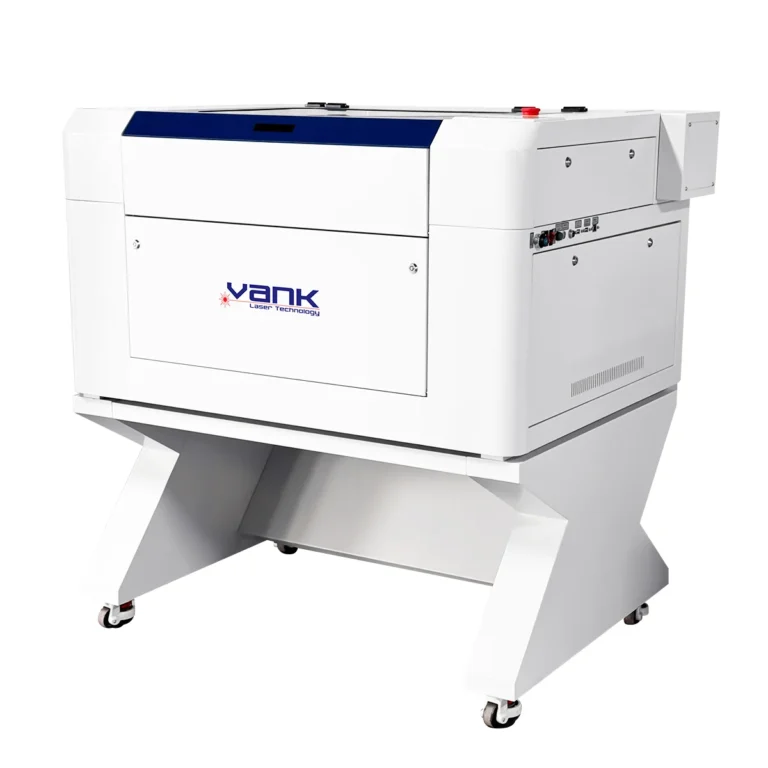
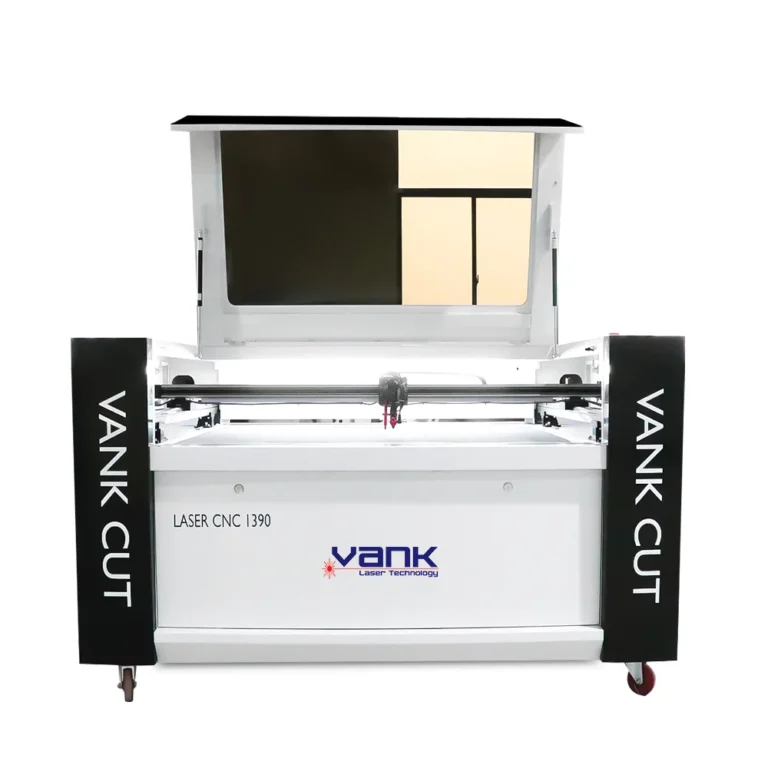
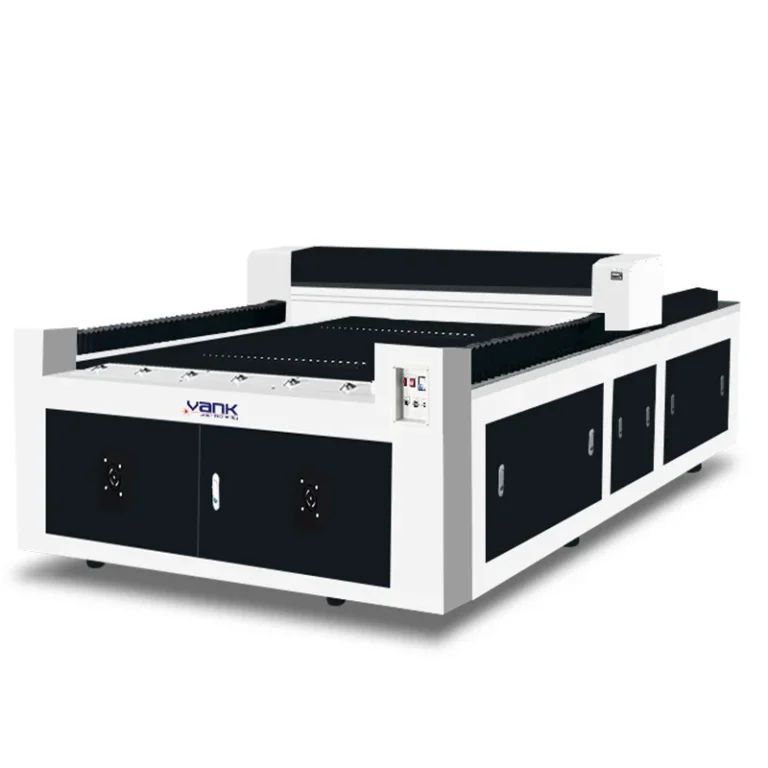
La elección de una máquina de corte láser CO₂ comercial de la clase 100W, 130W o 150W empieza por las piezas que deben aceptarse: material concreto, espesores habituales y máximos, criterios de calidad del borde o del grabado, tamaño del trabajo, tiempo de ciclo y producción diaria. La potencia anunciada, por sí sola, no determina la capacidad de producción ni el retorno de la inversión.
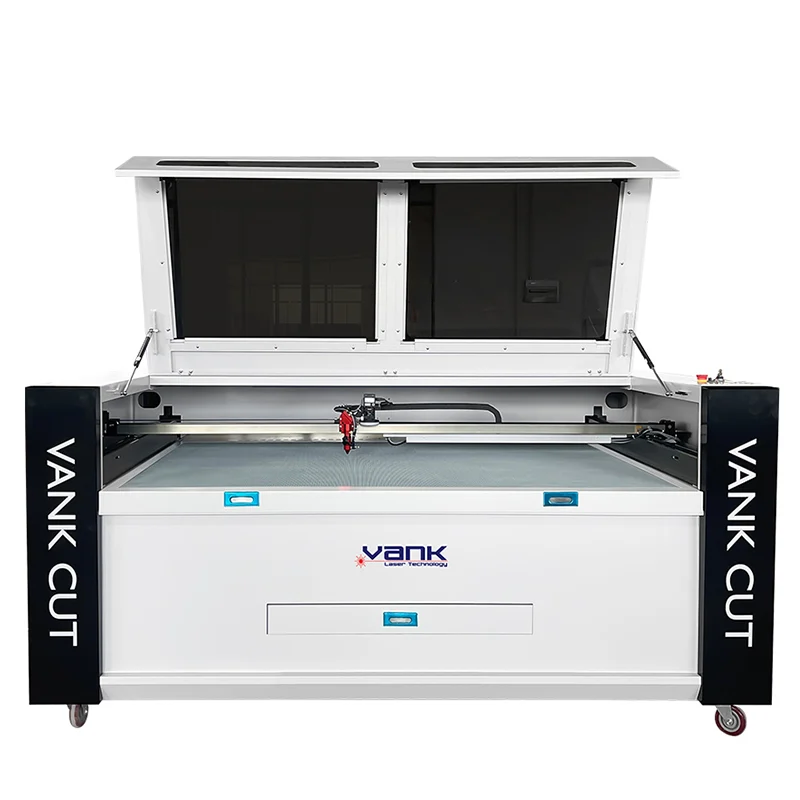
Esta guía compara las cortadoras láser CO₂ de 100W, 130W y 150W como categorías de compra. Explica qué verificar en la ficha técnica de la fuente láser, qué pruebas de proceso realizar y cómo documentar una configuración detallada antes de comprar.
1. Compare el sistema completo de 100 W, 130 W y 150 W
La potencia de la fuente láser es solo una parte del sistema. Registre el modelo exacto del tubo y su potencia nominal junto con la fuente de alta tensión compatible, el enfriador, la trayectoria óptica, la lente, la asistencia de aire, la extracción, el sistema de movimiento, el área útil de trabajo y el soporte del material.
Utilice la matriz siguiente como lista de comprobación para la solicitud de presupuesto (RFQ), no como una lista universal de componentes. En el presupuesto deben identificarse el fabricante, el modelo, los valores nominales y el alcance de suministro de cada componente propuesto.
| Factor de selección | Clase de 100 W | Clase de 130 W | Clase de 150 W |
| Aplicación inicial recomendada | Grabado detallado y trabajos de corte de exigencia baja o media | Carga mixta de grabado y corte | Mayor demanda de corte o material aprobado más grueso |
| Verificación de la fuente láser | Modelo exacto, potencia nominal y dimensiones del tubo | Modelo exacto, potencia nominal y dimensiones del tubo | Modelo exacto, potencia nominal y dimensiones del tubo |
| Base de selección del enfriador | Dimensione según la carga térmica de la fuente, el caudal y las condiciones ambientales | Dimensione según la carga térmica de la fuente, el caudal y las condiciones ambientales | Dimensione según la carga térmica de la fuente, el caudal y las condiciones ambientales |
| Compatibilidad eléctrica | Compatibilice el tubo, la fuente de alta tensión y la corriente autorizada | Compatibilice el tubo, la fuente de alta tensión y la corriente autorizada | Compatibilice el tubo, la fuente de alta tensión y la corriente autorizada |
| Comprobaciones mecánicas | Recorrido útil, óptica, aceleración y mesa | Recorrido útil, óptica, aceleración y mesa | Compatibilidad física del tubo, resguardos, óptica, aceleración y mesa |
| Evidencia del proceso | Pruebe archivos reales con los espesores habituales y máximos | Pruebe archivos reales con los espesores habituales y máximos | Pruebe archivos reales con los espesores habituales y máximos |
| Registro de aceptación | Parámetros, calidad, tiempo de ciclo y repetibilidad | Parámetros, calidad, tiempo de ciclo y repetibilidad | Parámetros, calidad, tiempo de ciclo y repetibilidad |
Verifique el modelo del tubo, la potencia nominal y el espacio de montaje
Los datos publicados de la serie W de RECI muestran por qué es importante verificar el modelo: W2 tiene una potencia nominal de 90 W y mide 1250 mm de largo; W4, 100 W y 1450 mm; W6, 130 W y 1680 mm; y W8, 150 W y 1850 mm. Confirme la ficha técnica actual del fabricante, el diámetro del tubo y los puntos de montaje. Después, verifique la extensión de la carcasa, los soportes, los resguardos y el espacio de mantenimiento de la máquina propuesta.
2. Valide los materiales, el espesor y la producción aceptada
La longitud de onda del láser CO₂, aproximadamente 10,6 µm, permite procesar muchos materiales no metálicos aprobados. Sin embargo, los resultados de corte y grabado varían según la composición, la calidad del material, la densidad, la humedad, el pigmento, el adhesivo, el recubrimiento, el espesor, la distancia focal, el estado de la óptica, la asistencia de aire y la extracción. Pruebe el lote real de producción y registre la velocidad, la potencia, la frecuencia o los parámetros de pulso, las pasadas, el ancho de corte, la conicidad, el estado del borde, el tiempo de ciclo y el rendimiento de piezas aceptadas.
Defina un rango de parámetros de proceso para cada material
- Acrílico colado o extruido (PMMA):
- 100 W: determine el espesor habitual y máximo para la calidad exacta de PMMA, la película protectora, la lente y la configuración de asistencia de aire.
- 130 W: compare el tiempo de ciclo aceptado, el brillo del canto, la conicidad, el ancho de corte y el efecto térmico con la prueba de 100 W.
- 150 W: valide la necesidad de procesar material más grueso, la deformación del borde, el control de llama, la extracción y la repetibilidad en funcionamiento continuo.
- Madera, contrachapado y MDF:
- 100 W: pruebe la especie de madera o la calidad del tablero, la densidad, la humedad, el aglutinante, el recubrimiento, las diferencias entre lotes y el aspecto de borde requerido.
- 130 W: compare el rendimiento de piezas aceptadas y el tiempo de ciclo, controlando la carbonización, los depósitos de humo y los brotes de llama.
- 150 W: valide el espesor máximo y una prueba prolongada con extracción, asistencia de aire y medidas de control de incendios documentadas.
- Textiles, cuero y materiales recubiertos:
- 100 W: suele ofrecer margen suficiente, pero apruebe primero la fibra, el recubrimiento, la tinta, el adhesivo, el soporte y los criterios de borde exactos.
- 130 W / 150 W: pueden aumentar la producción con material aprobado, pero excluya PVC/vinilo, PVB, PTFE, materiales halogenados desconocidos y cuero con cromo(VI).
3. Equilibre la potencia de corte y la calidad de grabado
Una fuente de 150 W no es necesariamente inadecuada para el grabado, y una de 100 W no es necesariamente la mejor. El rendimiento en detalles finos depende del sistema en su conjunto, incluyendo la estabilidad a baja potencia, la calidad del haz, el tamaño del punto, el comportamiento del controlador, la aceleración, la óptica y la respuesta del material.
Compare cada máquina candidata con el texto más pequeño, la línea vectorial más fina, la resolución ráster solicitada, las gradaciones tonales y el archivo procesado a velocidad de producción. Evalúe el contraste, el aumento del ancho de línea, las bandas, la calidad de las esquinas, la repetibilidad y el tiempo de ciclo, en lugar de basarse en una cifra nominal de DPI.
- Mida la legibilidad del texto pequeño y el aumento del ancho de línea a velocidad de producción.
- Compruebe las gradaciones tonales, las bandas y el comportamiento de inicio y parada en todo el campo ráster.
- Verifique la fidelidad de las esquinas, la repetibilidad y el rango utilizable de parámetros a baja potencia.
Regla de selección: elija la configuración de menor potencia que cumpla el requisito máximo de corte y el objetivo de producción aceptada, manteniendo el rango de parámetros de grabado necesario. Para trabajos mixtos, compare el rendimiento, el tiempo de cambio de producción y el coste total de funcionamiento; los puestos separados de corte y grabado pueden rendir más que una sola máquina con compromisos entre ambas tareas.
4. Diagnostique de forma segura la pérdida de rendimiento
Si un trabajo ya validado pierde profundidad de corte o calidad de borde, compare el funcionamiento de la máquina con los datos iniciales registrados. Los cambios de lote de material, el enfoque, la contaminación, la alineación, la asistencia de aire, la extracción, la refrigeración, la potencia de la fuente, el estado de la fuente de alimentación y los ajustes de movimiento pueden afectar al resultado.
Lista de comprobación para un diagnóstico controlado
Detenga la producción si hay un fallo de enclavamiento, refrigeración, electricidad, control de humos o seguridad contra incendios. Las comprobaciones siguientes deben seguir los manuales de la máquina, la fuente láser y el enfriador, y realizarlas solo personal formado mediante el procedimiento aprobado con resguardos.
1. Confirme la refrigeración y las alarmas: utilice los límites de funcionamiento de la fuente concreta.
Identifique los modelos exactos del tubo y del enfriador. Registre la temperatura de suministro y retorno, el caudal, las condiciones ambientales, el historial de alarmas y el riesgo de condensación. No sustituya los límites y los requisitos del líquido refrigerante de los manuales actuales por un rango de temperatura universal.
2. Inspeccione la trayectoria óptica aprobada: aísle el suministro de energía antes del mantenimiento.
Siga el procedimiento de bloqueo y el método de limpieza del fabricante. Desde los puntos de acceso autorizados, compruebe si la lente, los espejos, la boquilla y los componentes de protección presentan daños o contaminación. Utilice únicamente materiales ópticos y productos de limpieza compatibles.
3. Verifique la alineación y el enfoque de forma segura: recurra a personal de mantenimiento cualificado.
Compruebe el enfoque y la transmisión del haz en toda el área útil con los resguardos y enclavamientos operativos, utilizando el método de inspección aprobado por el fabricante. Nunca exponga a los operadores al haz invisible ni anule un enclavamiento para una prueba de pulso.
4. Compare la corriente y la potencia de salida de la fuente con los valores iniciales aprobados: no diagnostique solo por el color.
Utilice el límite de corriente del tubo concreto y su fuente de alimentación compatible. Antes de atribuir un rendimiento deficiente al desgaste de la fuente, un técnico cualificado debe comparar la potencia óptica medida, la corriente, la refrigeración y los cortes de prueba representativos con los registros de puesta en marcha.
5. Elija según la carga de trabajo y la aceptación en fábrica
Relacione los siguientes perfiles de trabajo con pruebas de muestras representativas. Son puntos de partida para una comparación controlada, no garantías de que una clase de potencia sirva para todos los materiales o metas de producción.
- Taller centrado en el grabado: comience con la clase de 100 W y después demuestre el espesor máximo de corte, la calidad del detalle fino y la producción aceptada con trabajos representativos.
- Taller que combina grabado y corte: compare las clases de 100 W y 130 W con los mismos archivos y materiales, incluidos la preparación, los rechazos, el tiempo de ciclo y los cambios de trabajo.
- Celda de producción centrada en el corte: compare las clases de 130 W y 150 W solo después de confirmar los materiales aprobados, el espesor máximo, el modelo de fuente, la compatibilidad física de la máquina, los suministros auxiliares y los criterios FAT.
Solicite una prueba de material y un presupuesto detallado
Envíe el nombre y la composición exactos del material, su calidad, el rango de espesores, el mayor formato de material y la pieza más grande, archivos vectoriales o ráster, criterios de calidad, objetivo de piezas aceptadas por hora y turnos previstos. Solicite muestras etiquetadas, parámetros, pruebas del tiempo de ciclo, lista completa de componentes (BOM), suministros auxiliares, requisitos de extracción y control de incendios, formación, repuestos, garantía, alcance del servicio y un protocolo FAT por escrito.