

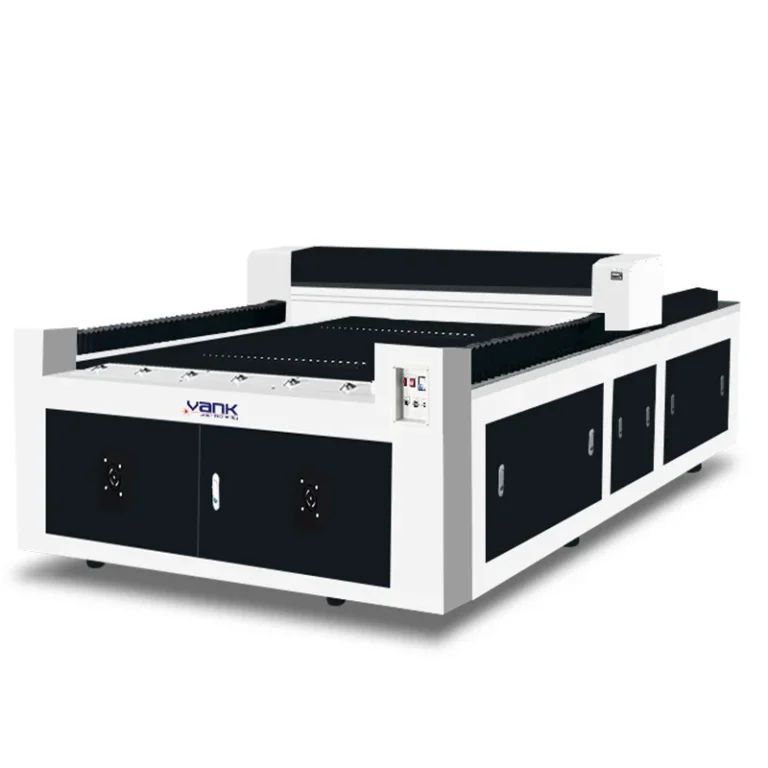
Пригодность процессов резки и маркировки цветных металлов следует проверять отдельно. Промышленные волоконные системы непрерывного действия могут резать листы или трубы из алюминия, латуни, меди и титана, если станок, лазерный источник и оптический тракт рассчитаны на этот материал. На прожиг и стабильность реза влияют конкретный сплав, толщина, состояние материала, отделка поверхности, покрытие, плоскостность, отражательная способность и теплопроводность. На реальном материале проверьте мощность лазера, фокус, сопло, тип и чистоту вспомогательного газа, давление, траекторию захода, раскладку и защитную пленку. Для металлов с высокой отражательной способностью требуются одобренное изготовителем оборудование, защита оптического тракта, ограждения и контролируемый доступ. Импульсные волоконные системы или MOPA обычно отдельно оценивают для отжига, гравировки, абляции или удаления покрытия; маркировочная установка не является автоматически станком для резки металла.
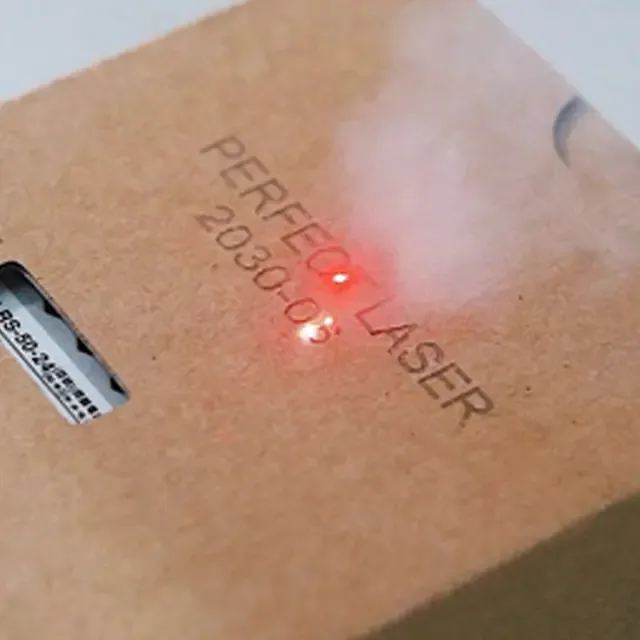
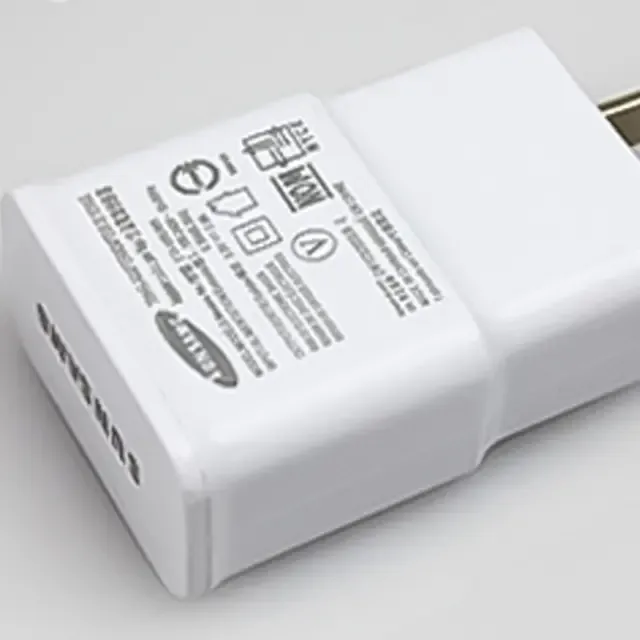
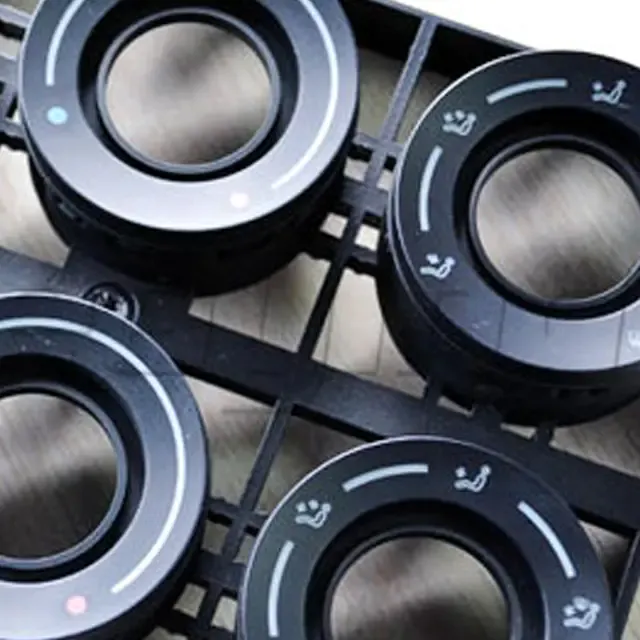
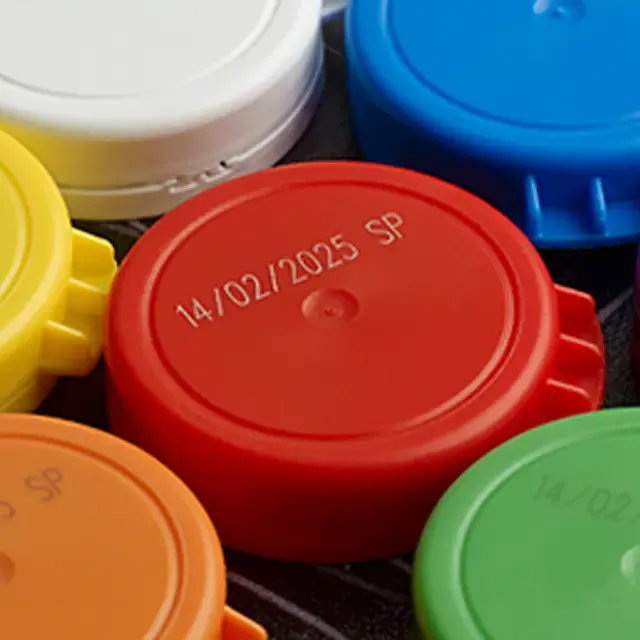
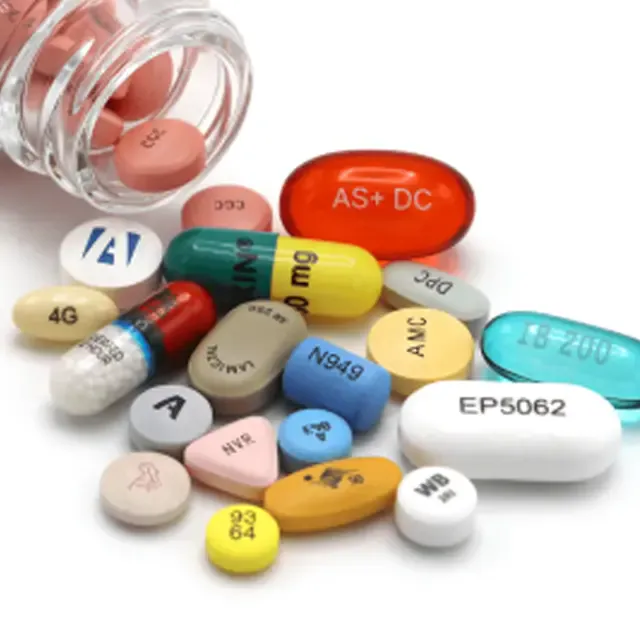
Лазерная маркировка пластмасс зависит от точной рецептуры. Галерея показывает примеры маркировки пластиковых изделий и деталей с покрытием, а не результаты резки металла. УФ-, волоконные/MOPA- или CO2-источники могут создавать изменение цвета, вспенивание, гравировку или удаление покрытия в зависимости от полимера, пигмента, лазерной добавки, наполнителя, покрытия и теплочувствительности. ABS, PC, PA, POM, PEEK, PMMA, силикон и другие полимеры следует испытывать для каждой марки и цвета; внешне похожие детали могут реагировать по-разному. До обработки изучите спецификацию поставщика и паспорт безопасности; не маркируйте лазером ПВХ, галогенсодержащие полимеры и неизвестные соединения. Производительность вытяжки должна соответствовать материалу и процессу, поскольку состав дыма и частиц зависит от химии полимера и механизма маркировки.
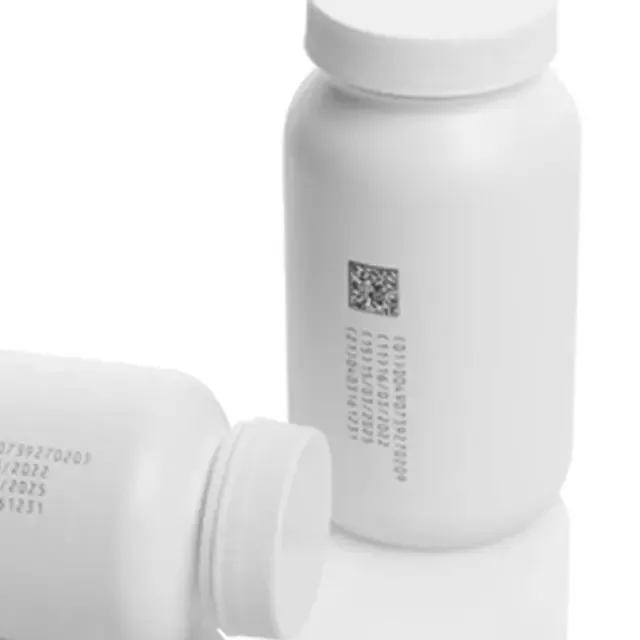
Разрешайте серийное производство по измеримым критериям приемки. Используйте репрезентативные детали, стабильную оснастку и подходящий объектив, чтобы удерживать плоские, криволинейные или формованные поверхности в фокусе. Задайте положение маркировки, размер символов, минимальную толщину линии, контраст, глубину или изменение поверхности, качество края и время цикла. Для серийных номеров, кодов Data Matrix и QR проверяйте содержимое, свободную зону, класс качества и считываемость предназначенным для них сканером; сам по себе логотип или непроверенный код не обеспечивает защиту от подделок. Если этого требует изделие, испытайте устойчивость к истиранию, чистящим средствам, растворителям, нагреву, влажности, УФ-воздействию или стерилизации. Для резаного металла контролируйте ширину реза, конусность, заусенцы, грат, окисление края, зону термического влияния и плоскостность. Работайте в закрытой установке либо в системе с документированными мерами управления рисками, с блокировками, обученным персоналом, вытяжкой и регулярной проверкой оптики, фокуса, оснастки и оборудования для верификации.