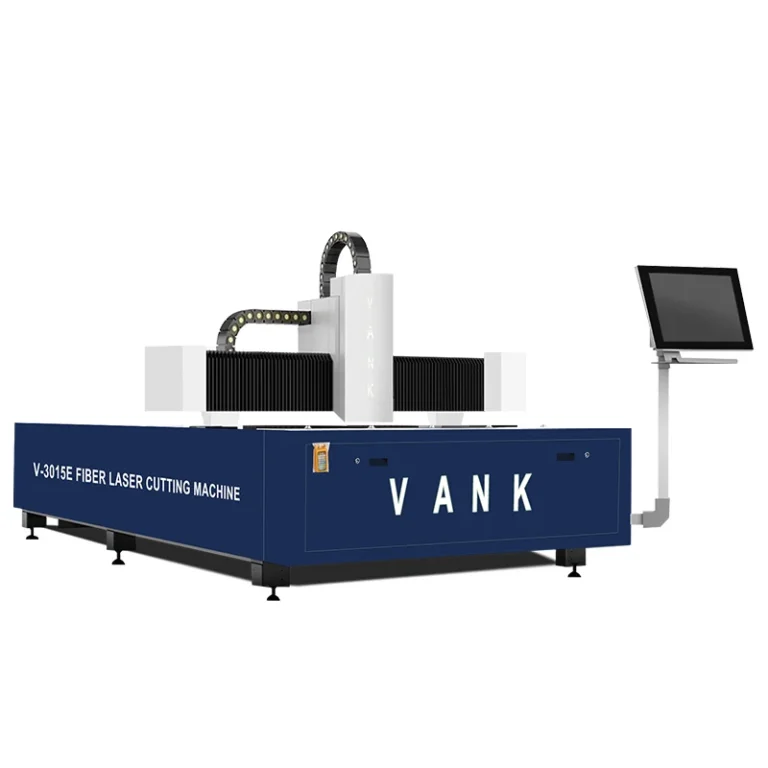
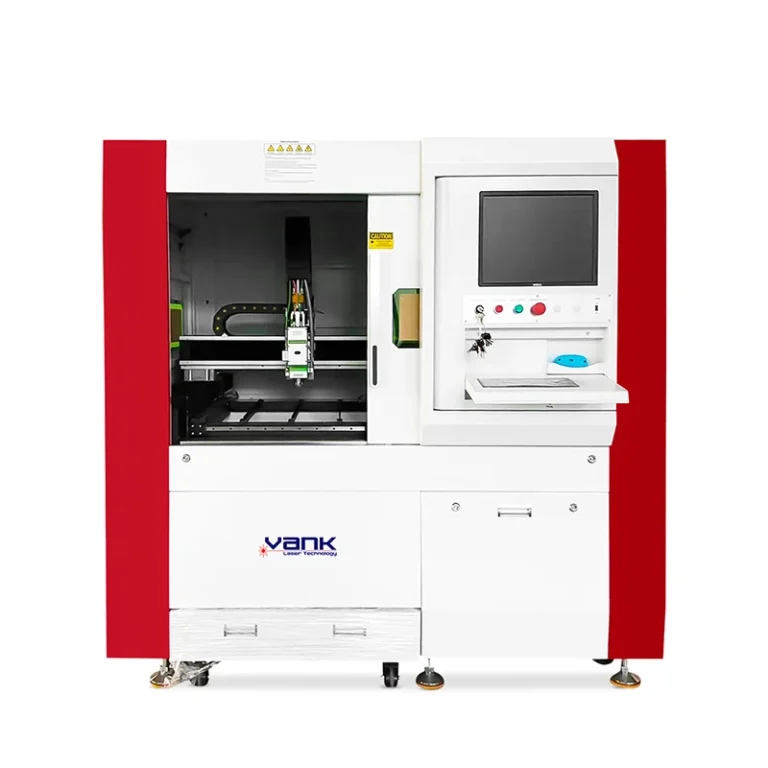
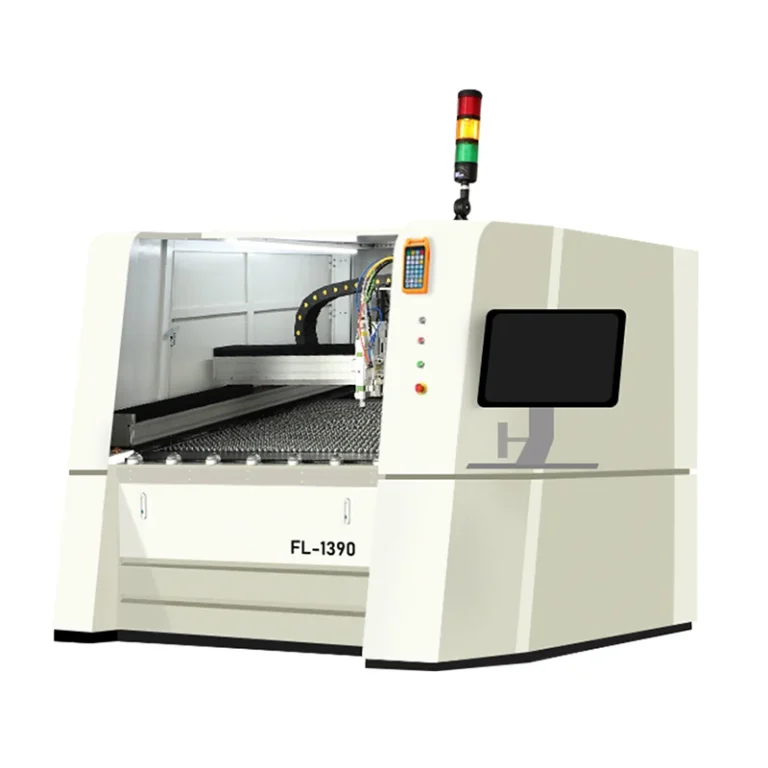
O corte e a marcação de metais não ferrosos exigem qualificações de processo separadas. Sistemas industriais de laser de fibra de onda contínua podem cortar chapas ou tubos de alumínio, latão, cobre e titânio quando a máquina, a fonte de laser e o conjunto óptico são especificados para o material. Liga exata, espessura, têmpera, acabamento superficial, revestimento, planicidade, refletividade e condutividade térmica afetam a perfuração inicial e a estabilidade do corte. Qualifique potência do laser, foco, bico, tipo e pureza do gás auxiliar, pressão, entrada do corte, aproveitamento de material e película protetora no material real. Metais muito refletivos exigem equipamentos aprovados pelo fabricante, proteção do caminho do feixe, proteções físicas e acesso controlado. Sistemas de fibra pulsada ou MOPA normalmente são avaliados separadamente para recozimento de metais, gravação, ablação ou remoção de revestimento; uma estação de marcação não é automaticamente uma máquina de corte de metais.
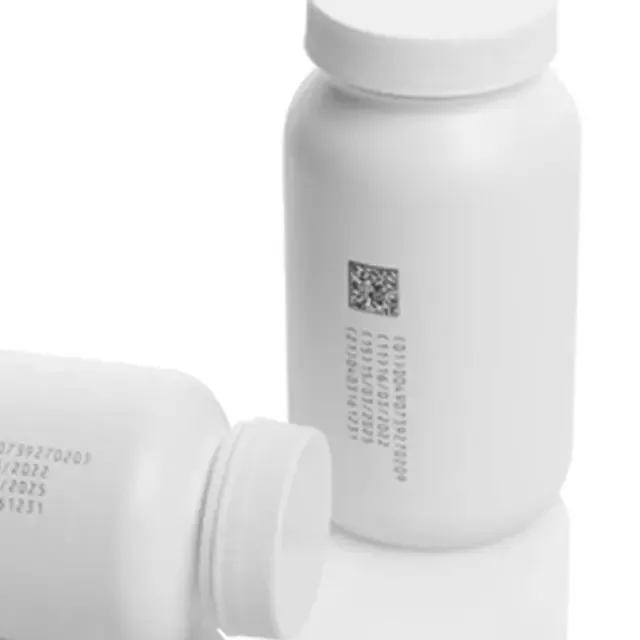
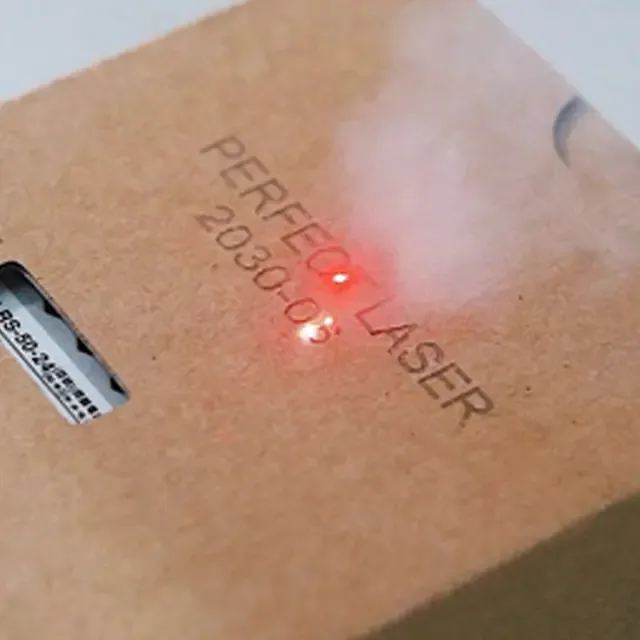
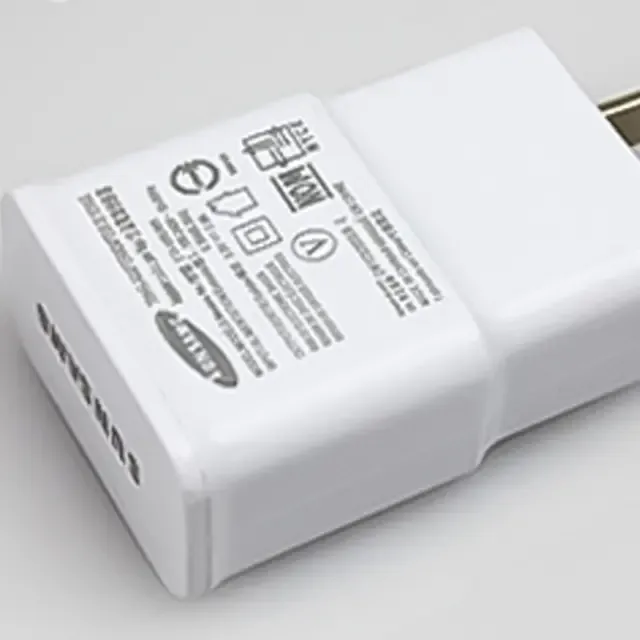
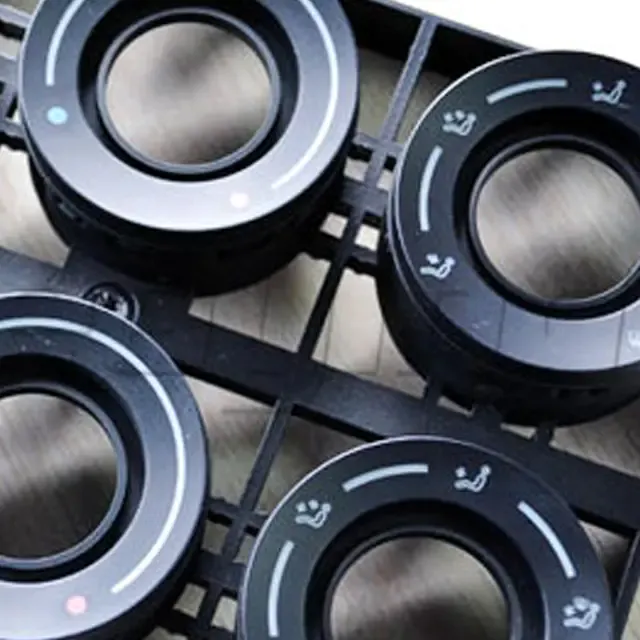
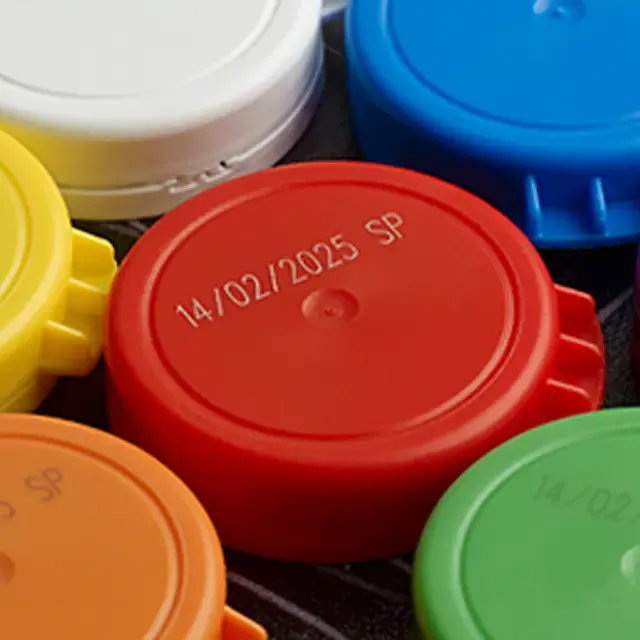
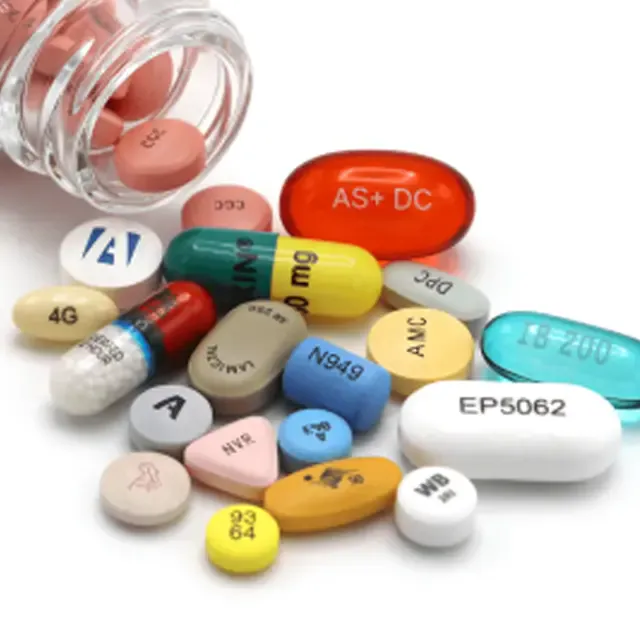
A marcação a laser em plásticos depende da formulação exata. A galeria apresenta exemplos de marcação em produtos plásticos e revestidos, não resultados de corte de metais. Fontes UV, de fibra/MOPA ou CO2 podem produzir mudança de cor, espumação, gravação ou remoção de revestimento conforme a resina, o pigmento, o aditivo para laser, a carga, o revestimento e a sensibilidade ao calor. ABS, PC, PA, POM, PEEK, PMMA, silicone e outros polímeros devem ser testados por tipo e cor; peças de aparência semelhante podem reagir de forma diferente. Revise a especificação do fornecedor e os dados de segurança antes do processamento e não marque a laser PVC, polímeros halogenados ou compostos de composição desconhecida. Use exaustão dimensionada para o material e o processo, pois fumos e partículas variam conforme a química do polímero e o mecanismo de marcação.
Libere a produção com base em critérios de aceitação mensuráveis. Use peças representativas, fixação estável e a lente de campo correta para manter superfícies planas, curvas ou moldadas em foco. Defina posição da marca, tamanho dos caracteres, largura mínima de linha, contraste, profundidade ou alteração superficial, qualidade das bordas e tempo de ciclo. Para números de série, códigos Data Matrix ou QR, verifique conteúdo, zona de silêncio, classificação de qualidade e legibilidade com o leitor previsto; um logotipo ou código não verificado, por si só, não oferece proteção contra falsificação. Teste abrasão, agentes de limpeza, solventes, calor, umidade, exposição UV ou esterilização quando o produto exigir. Para metal cortado, inspecione largura e conicidade do corte, rebarbas, escória, oxidação das bordas, zona termicamente afetada e planicidade. Opere em um sistema fechado ou com controle de riscos documentado, com intertravamentos, pessoal treinado, exaustão e verificações rotineiras de óptica, foco, fixação e equipamentos de verificação.