

El corte y el marcado de metales no ferrosos requieren validar cada proceso por separado. Los sistemas industriales de láser de fibra de onda continua pueden cortar chapa o tubo de aluminio, latón, cobre y titanio cuando la máquina, la fuente láser y el sistema óptico están diseñados para ese material. La aleación, el espesor, el estado metalúrgico, el acabado superficial, el revestimiento, la planitud, la reflectividad y la conductividad térmica influyen en el perforado inicial y la estabilidad del corte. Valide sobre el material real la potencia láser, el enfoque, la boquilla, el tipo y la pureza del gas de asistencia, la presión, la trayectoria de entrada, el anidado y la película protectora. Los metales muy reflectantes requieren equipos aprobados por el fabricante, protección del trayecto óptico, resguardos y acceso controlado. Los sistemas de fibra pulsada o MOPA suelen evaluarse por separado para el recocido, el grabado, la ablación o la eliminación de revestimientos; una estación de marcado no es automáticamente una máquina de corte de metal.
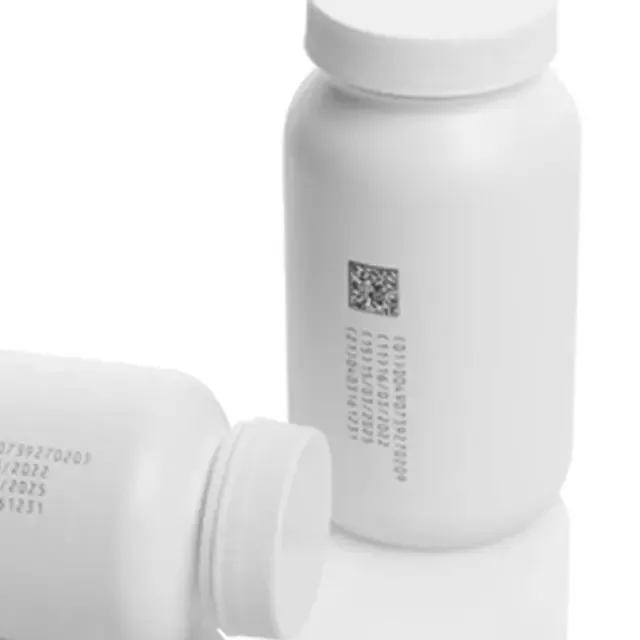
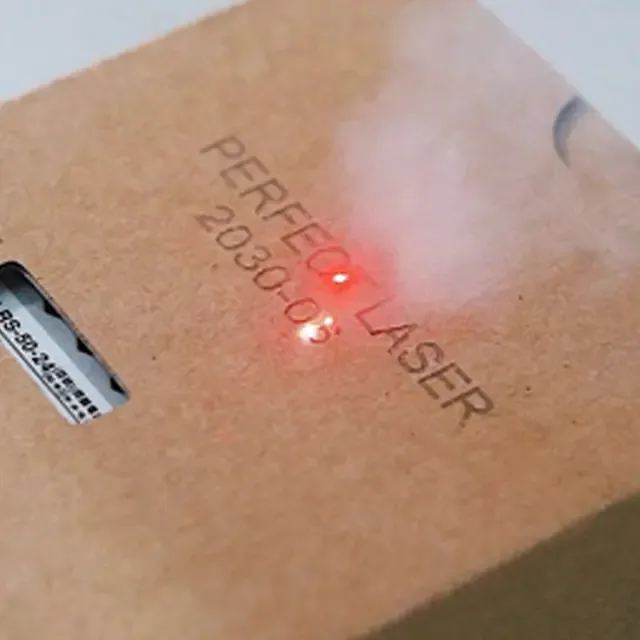
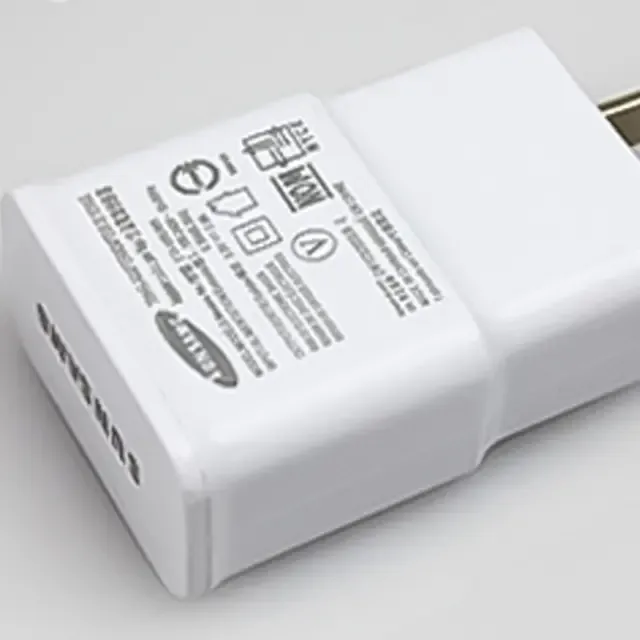
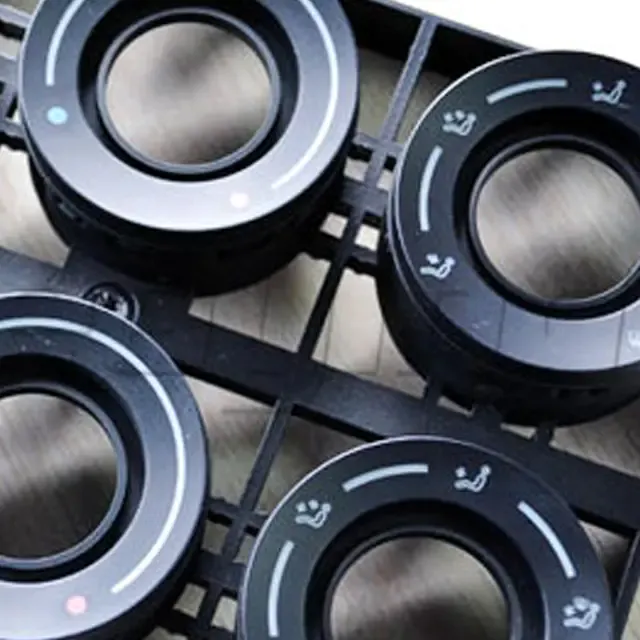
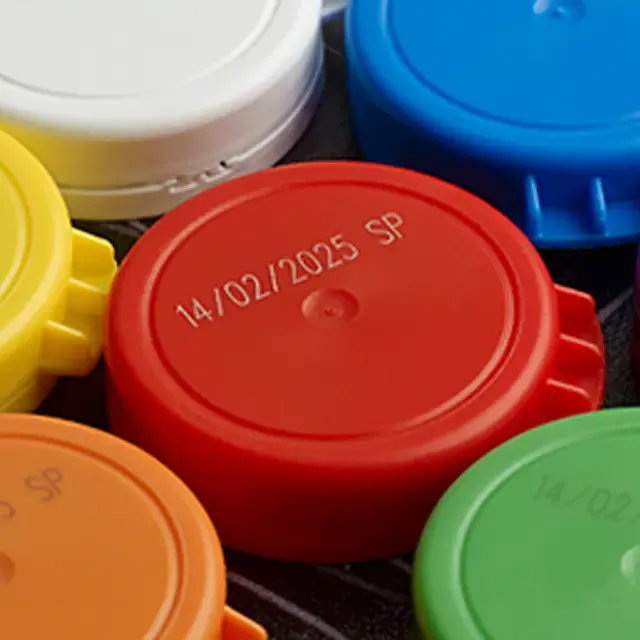
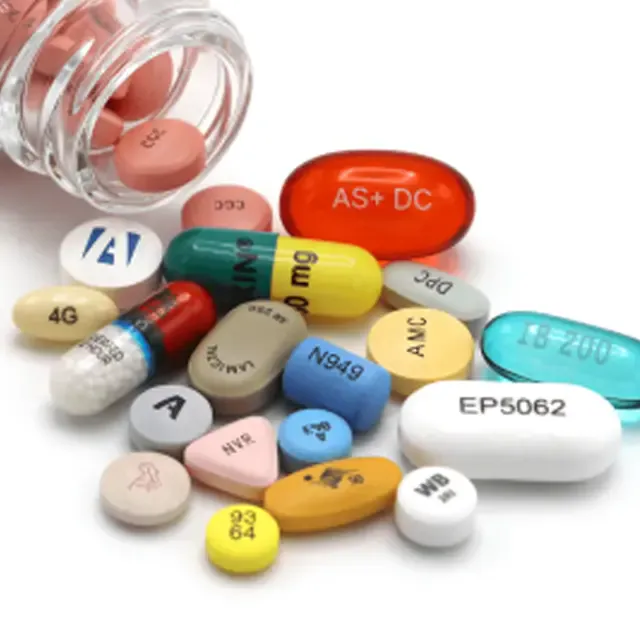
El marcado láser de plásticos depende de la formulación exacta. La galería muestra ejemplos de marcado de productos plásticos y revestidos, no resultados de corte de metal. Las fuentes UV, de fibra/MOPA o CO2 pueden generar cambio de color, espumado, grabado o retirada de revestimiento según la resina, el pigmento, el aditivo láser, la carga, el revestimiento y la sensibilidad térmica. ABS, PC, PA, POM, PEEK, PMMA, silicona y otros polímeros deben probarse por grado y color; piezas de aspecto similar pueden reaccionar de forma distinta. Revise la especificación del proveedor y la ficha de datos de seguridad antes del proceso, y no marque con láser PVC, polímeros halogenados ni compuestos no identificados. Utilice una extracción dimensionada para el material y el proceso, ya que los humos y las partículas varían con la química del polímero y el mecanismo de marcado.
Autorice la producción según criterios de aceptación medibles. Utilice piezas representativas, útiles de sujeción estables y la lente de campo correcta para mantener enfocadas las superficies planas, curvas o moldeadas. Defina la posición de marcado, el tamaño de los caracteres, el ancho mínimo de línea, el contraste, la profundidad o el cambio superficial, la calidad del borde y el tiempo de ciclo. Para números de serie y códigos Data Matrix o QR, verifique el contenido, la zona de silencio, la clase de calidad y la legibilidad con el lector previsto; un logotipo o un código no verificado por sí solo no protege contra falsificaciones. Ensaye la resistencia a la abrasión, los productos de limpieza, los disolventes, el calor, la humedad, la exposición UV o la esterilización cuando lo exija el producto. En el metal cortado, inspeccione el ancho de corte, la conicidad, las rebabas, la escoria, la oxidación del borde, la zona afectada por el calor y la planitud. Opere en un sistema cerrado o con control de riesgos documentado, con enclavamientos, personal formado, extracción y controles periódicos de la óptica, el enfoque, los útiles de sujeción y los equipos de verificación.