

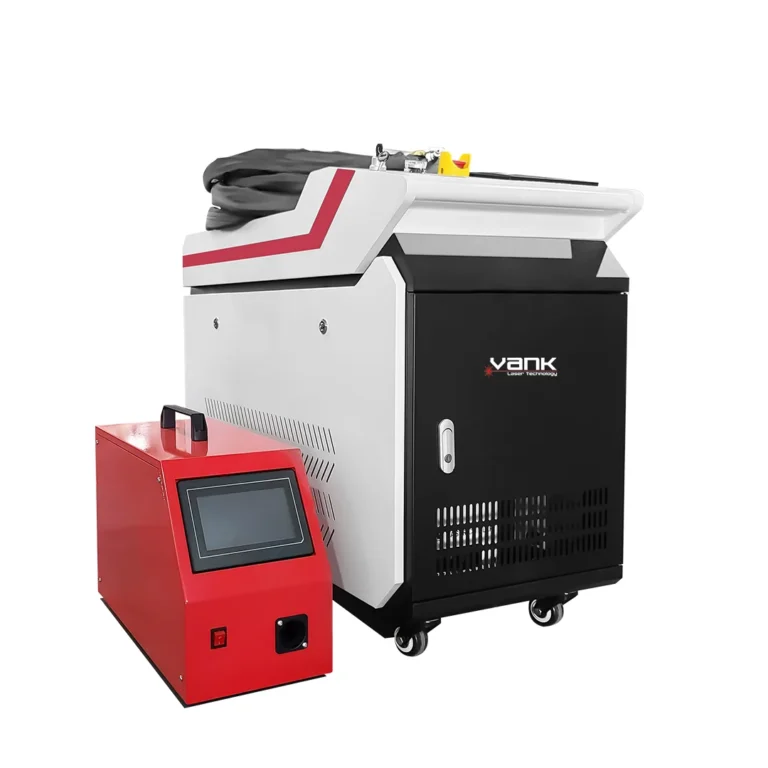
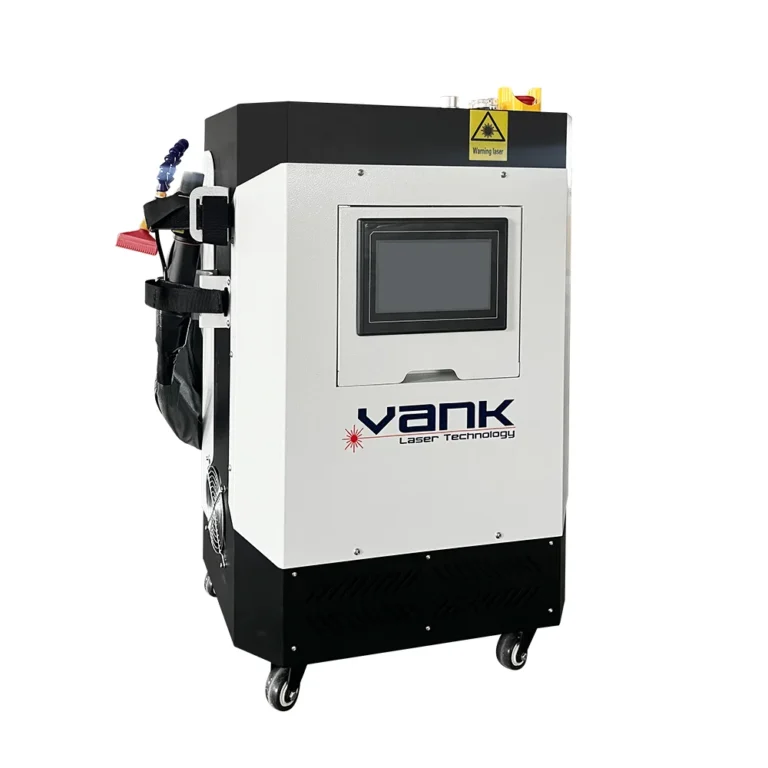
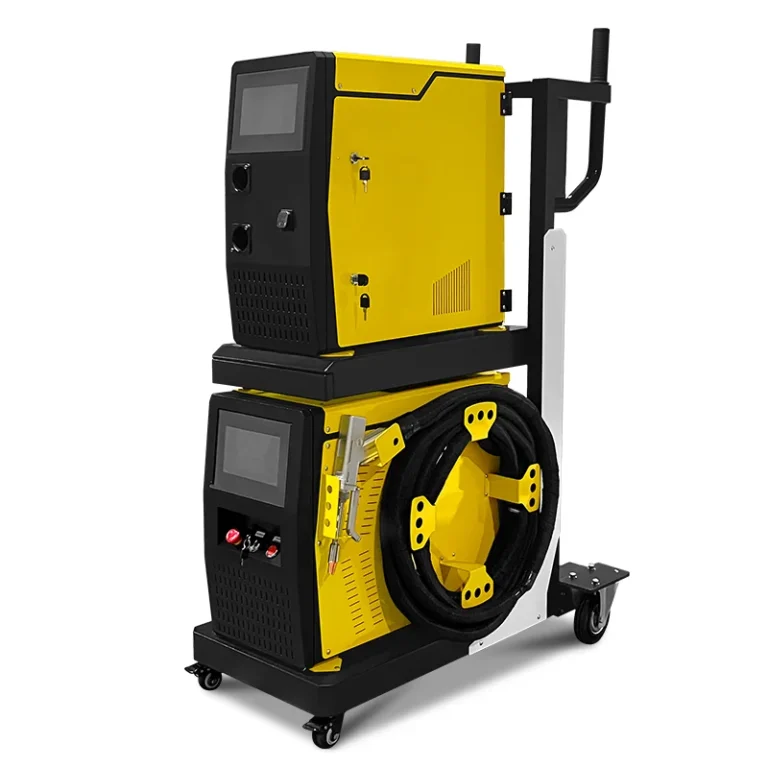
Выбирайте процесс с учётом фактического материала ювелирного изделия. Волоконный лазер с длиной волны 1064 нм обычно выбирают для маркировки и контролируемой гравировки золота, серебра, платины, нержавеющей стали, титана, латуни и меди. Сплав, проба, гальваническое покрытие, другие покрытия, полировка и геометрия поверхности меняют поглощение, контраст и реакцию на нагрев. Стойкая маркировка, неглубокая гравировка, текстурирование и гравировка с измерением глубины требуют разных параметров. Резка листа или профилей для ювелирных изделий — отдельная задача, для которой нужна специальная режущая комплектация, а не просто открытый лазерный маркер с гальванометрической головкой. CO₂-системы лучше подходят для упаковки и презентационных материалов органического происхождения; прямая обработка металла без покрытия обычно требует волоконного источника или проверенного процесса маркировки.
Персонализация, производство и оснастка. Лазерная гравировка ювелирных изделий позволяет наносить имена, даты, монограммы, логотипы, рисунки, текстуры, серийные идентификаторы и допустимую информацию об изделии на кольца, подвески, браслеты, корпуса часов, задние крышки, безели и мелкие компоненты. Оснастка для плоских деталей, оправки для колец и поворотные оси должны повторяемо удерживать деталь без царапин. Для внутренних поверхностей колец, окружных и конических поверхностей необходимо проверить свободное пространство, фокусировку и калибровку поворотной оси. Предоставьте конкретное готовое или полуготовое изделие: камни, эмаль, паяные соединения, клеи, гальванические покрытия и термочувствительная отделка могут ограничивать безопасную область маркировки. Макет должен задавать минимальный размер текста, толщину линии, ориентацию, место начала и стыка гравировки, область обработки и требуемую глубину или контраст.
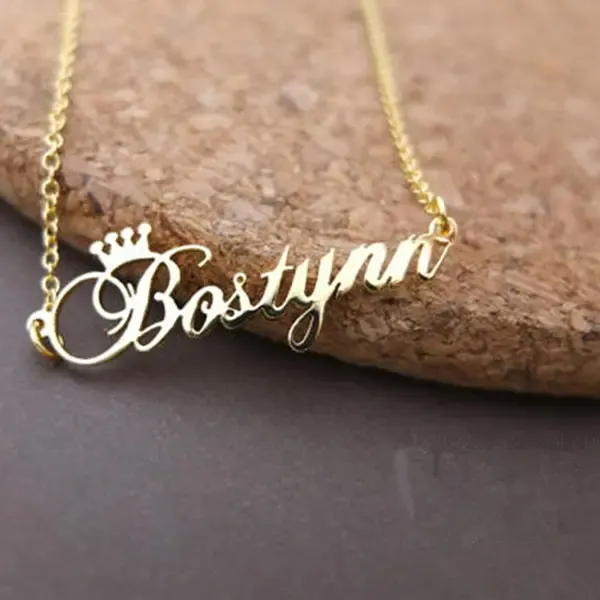
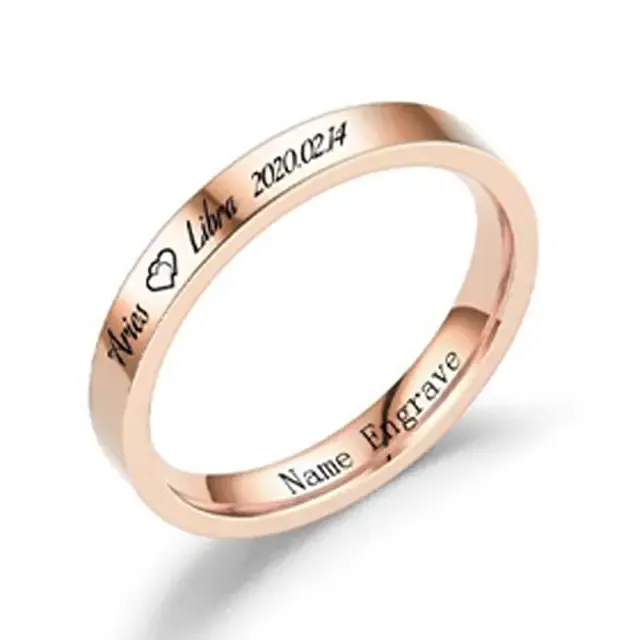
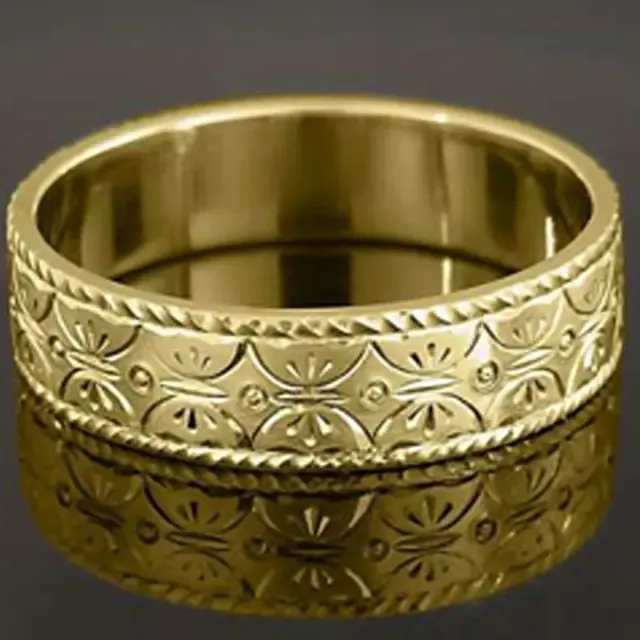
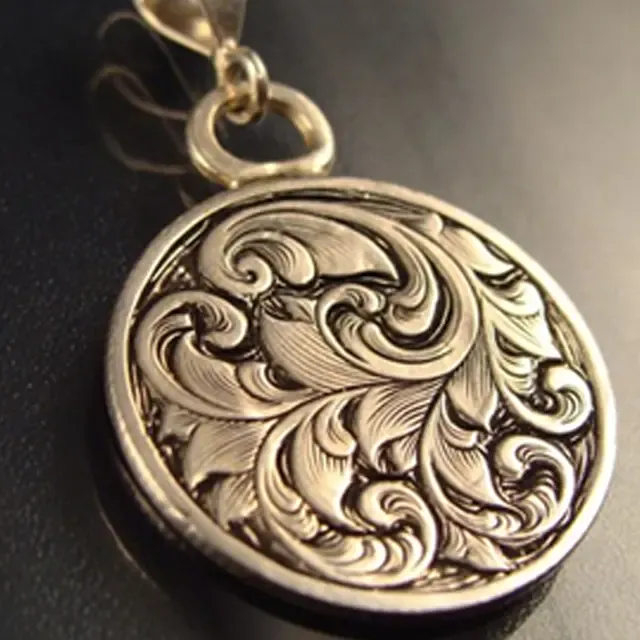
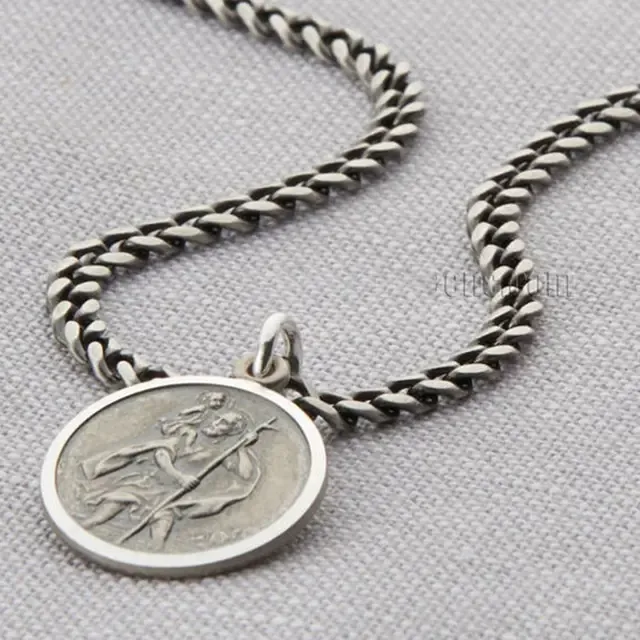


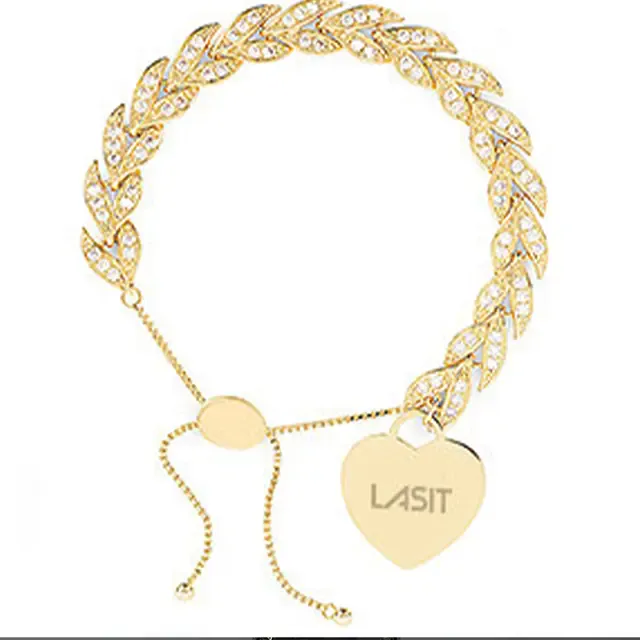
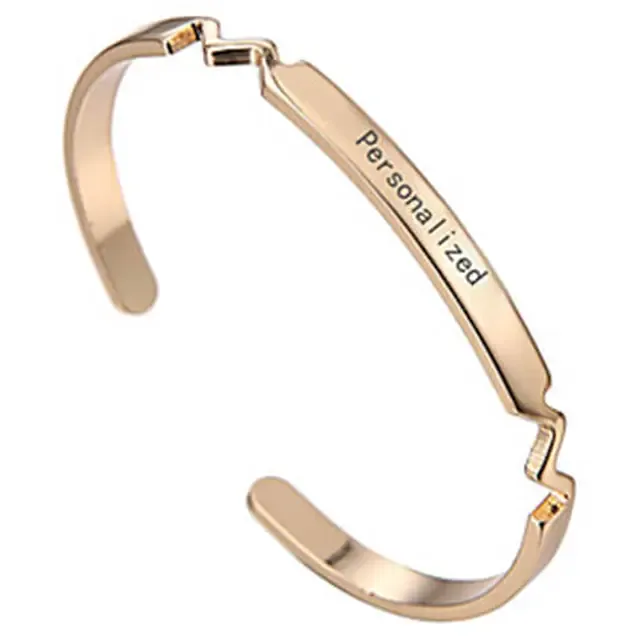
Критерии приемки и лазерная безопасность. Принимайте типовой образец по правильности текста, положению, читаемости, контрасту, глубине, качеству кромки, заусенцам, цветам побежалости, деформации, полировке, изменению гальванического покрытия или цвета, потере массы и способу очистки. После обработки проверьте закрепку камней, паяные соединения и соседние компоненты: внешне приемлемая метка не подтверждает механическую прочность, соответствие требованиям к пробирному клейму или износостойкость. Для отражающих деталей из драгоценных металлов нужна закрытая лазерная система либо система, прошедшая оценку рисков, а также контролируемый доступ, вытяжка и обученные операторы. Учитывайте дорогостоящие детали и отходы на этапах пробной обработки и производства. Для подбора станка сообщите сплав и пробу, тип обычного или гальванического покрытия, предоставьте фотографии и размеры детали, область маркировки, макет, плановый размер партии, требуемую глубину или качество поверхности, требования к поворотному приспособлению, стандарт приёмки, вытяжку и параметры электропитания в месте назначения.