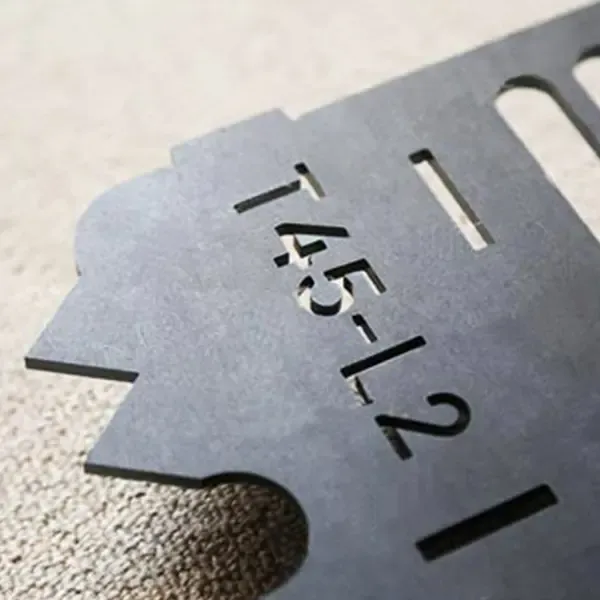
Выбор материала и технологии резки. Волоконную лазерную резку широко применяют для тонких и толстых листов, а также изготовленных деталей из углеродистой и низкоуглеродистой стали. Однако на результат влияют марка, толщина, прокатная окалина, ржавчина, покрытие, плоскостность и качество поверхности. Указывайте точный стандарт и марку, состояние материала и диапазон толщин, а не только «углеродистая сталь». Лазерная резка с кислородом использует дополнительную энергию реакции и часто экономична для более толстой низкоуглеродистой стали, но создаёт окисленную кромку, которую может потребоваться очистить перед сваркой, порошковым окрашиванием или покраской. Резка плавлением с азотом может давать кромку с меньшим количеством оксидов, а процессы со смесью газов могут уменьшать заусенцы в подходящих диапазонах. При этом стоимость газа, мощность лазера и рабочий диапазон параметров отличаются. Мощность, фокусировку, сопло, чистоту и давление газа, прожиг, заход на контур, раскладку деталей, опору и тепловложение необходимо проверить на конкретной задаче.
Применение, критерии приемки и безопасность. Лазерная резка углеродистой стали позволяет изготавливать кронштейны, рамы машин, корпуса, автомобильные детали, строительные элементы, сельскохозяйственное оборудование, декоративные экраны, мебель, вывески и сварные конструкции — от прототипов до производственных партий. Проверьте конкретный материал и чертёж по размерам вырезанных деталей, ширине и конусности реза, круглости отверстий, качеству углов, шероховатости и полосам на поверхности реза, заусенцам, грату, зоне термического влияния, тепловой деформации, окислению кромки, плоскостности детали и готовности к сварке или нанесению покрытия. Отверстия малого диаметра, плотная раскладка и длинные узкие детали могут потребовать изменения конструкции или последовательности резки. Нельзя предполагать, что при любой толщине результат будет без заусенцев и деформаций. Используйте оборудование с защитными ограждениями, контролируемый доступ, вытяжку, контроль горючих материалов и безопасные процедуры работы с кислородом или газами высокого давления. Для подбора станка и пробной обработки образца сообщите марку стали, диапазон толщин, размеры тонких или толстых листов, чертежи и допуски, целевой размер партии, предпочтительный вспомогательный газ, требуемый вид кромки, последующую сварку или нанесение покрытия, параметры электропитания в месте установки и применимые стандарты.
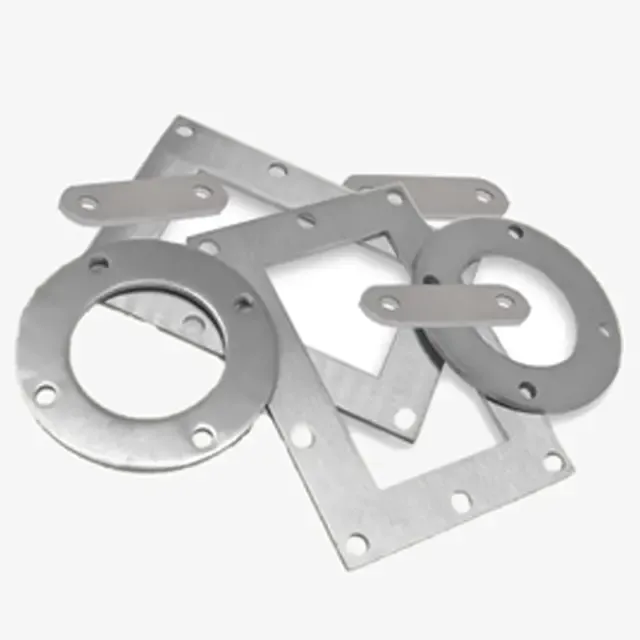
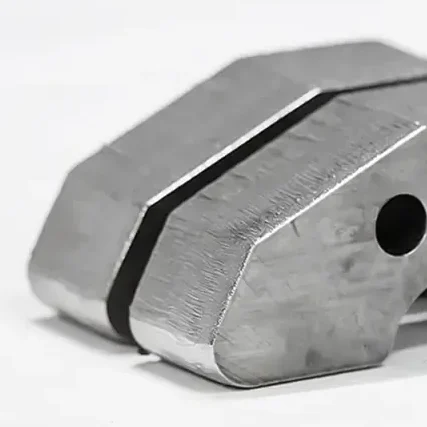
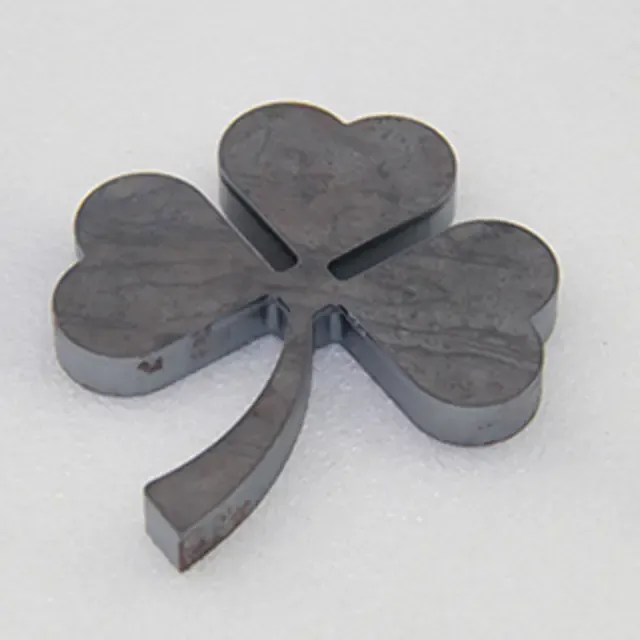
Рекомендуемые лазерные станки для резки листа и труб из углеродистой стали
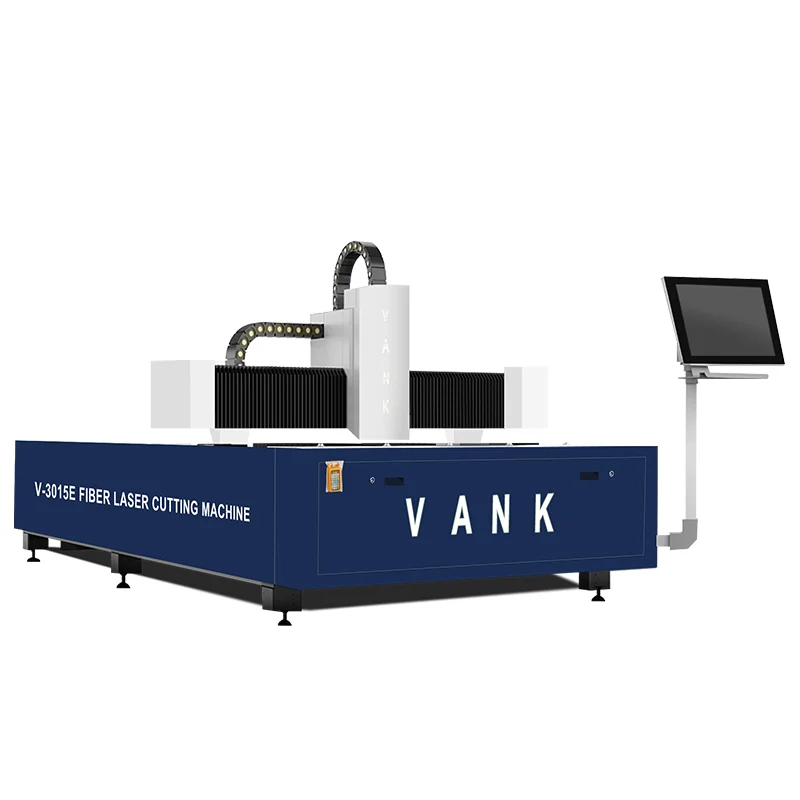
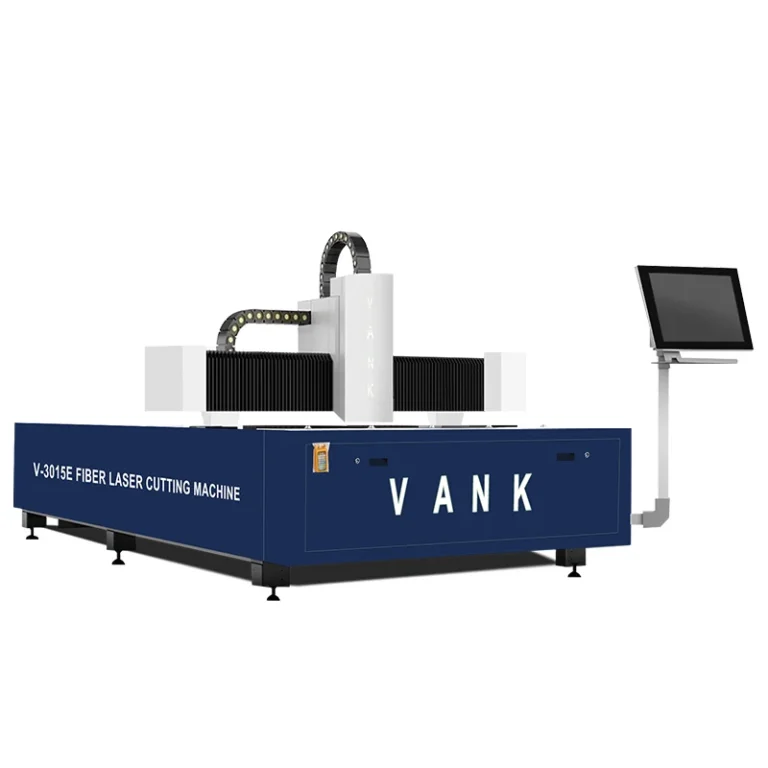
Станок лазерной резки листового металла 3015 (1,5–20 кВт)
Стол 3000×1500 мм | Раскрой черной стали 1–50 мм с кислородом или сжатым воздухом
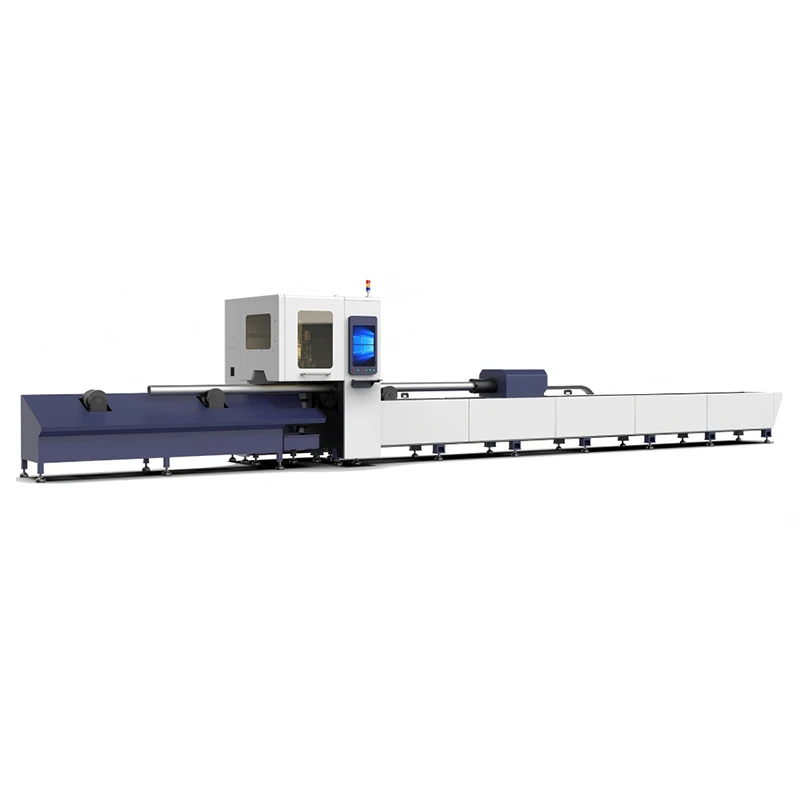
Оптоволоконный лазерный труборез с ЧПУ VK-6024 на 6 м (1,5–6 кВт)
Длина труб 6000 мм | Два пневмопатрона для круглых, профильных труб, швеллера и уголка
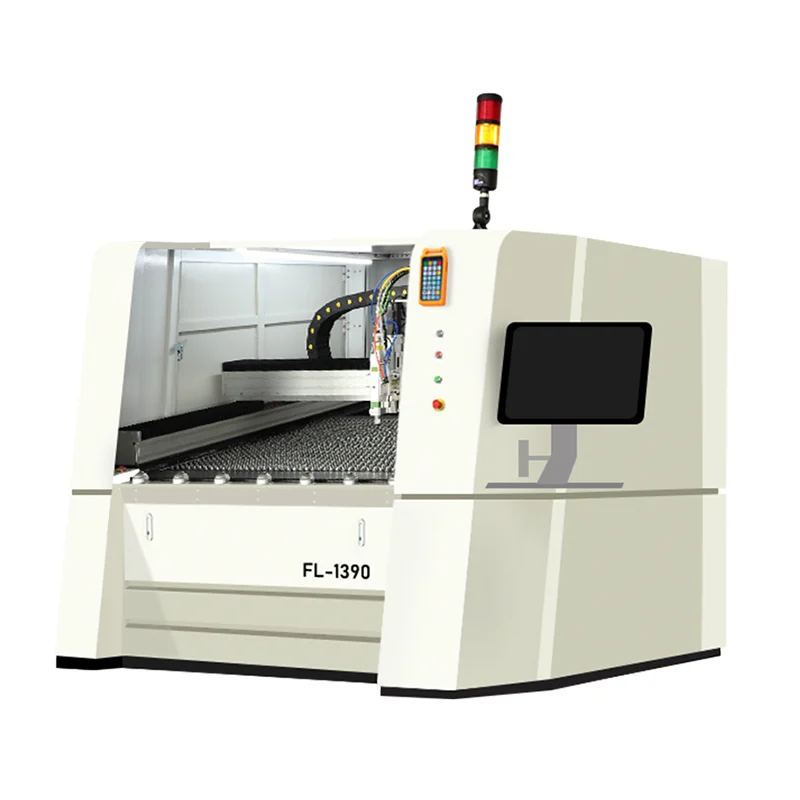
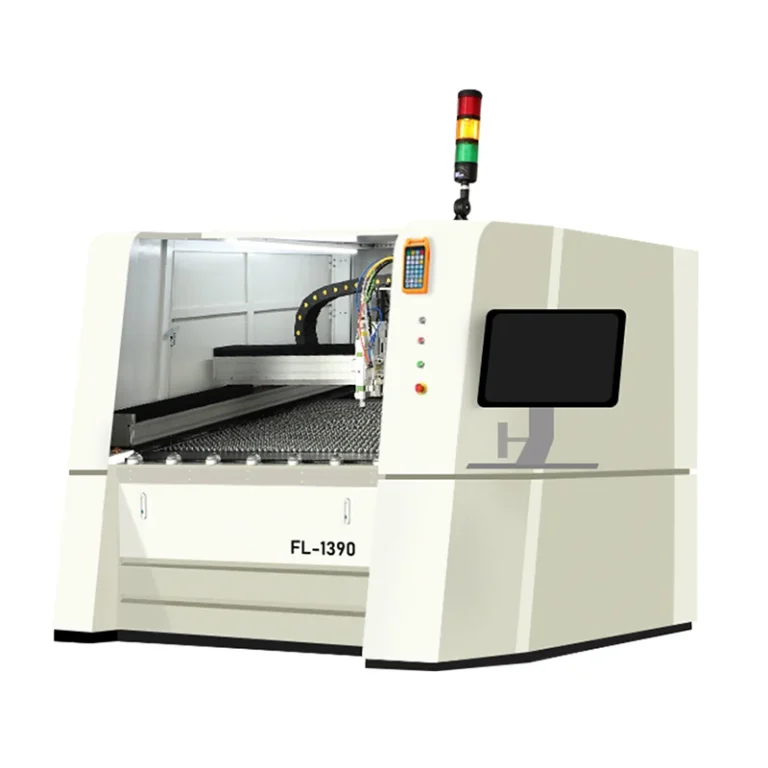
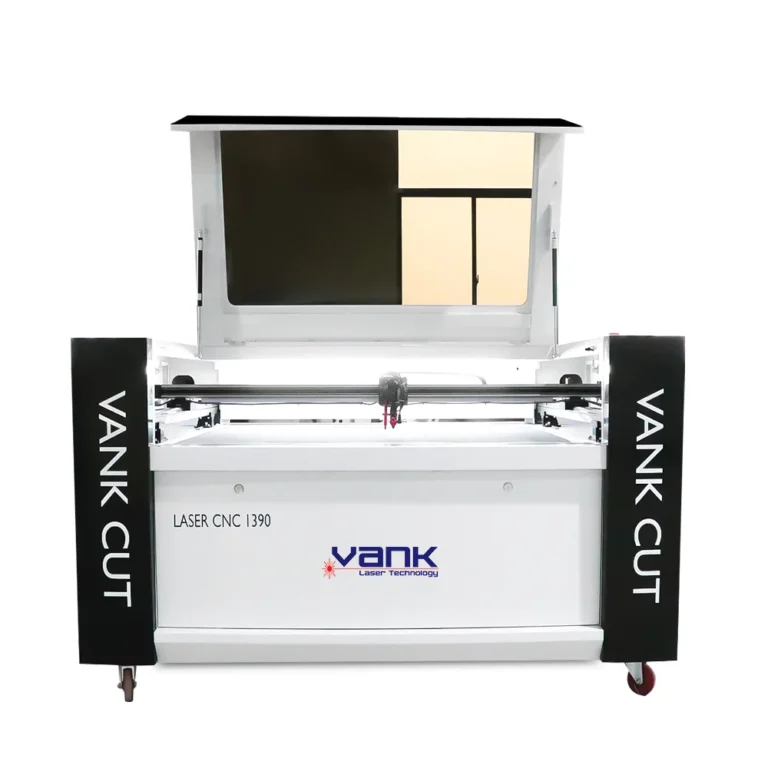
Закрытый лазерный станок 1390FL для тонколистовой стали (1,5–3 кВт)
Стол 1300×900 мм | Скоростная резка кронштейнов, электрошкафов и деталей из стали