

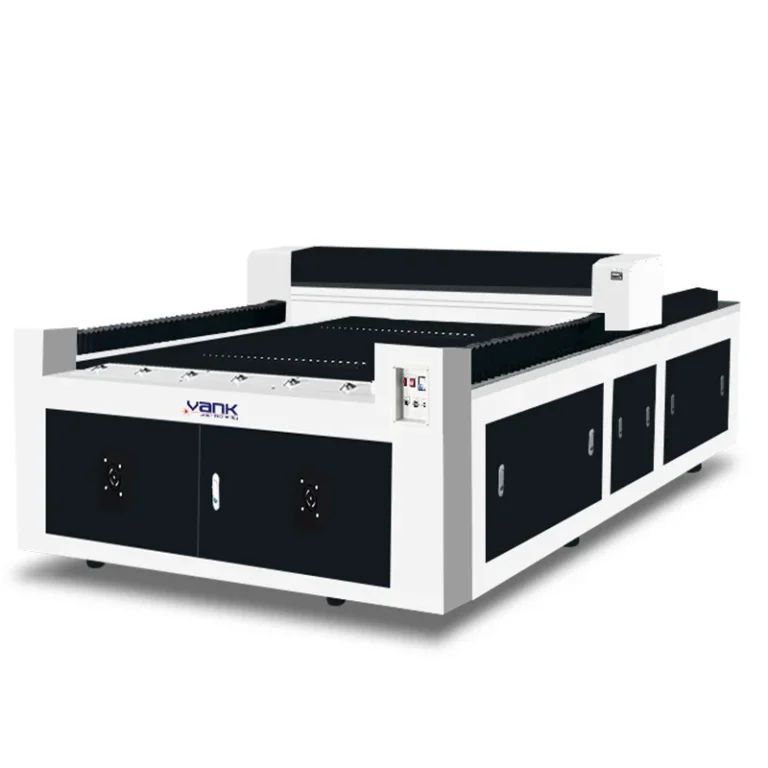
Elección del láser y del material. El corte y grabado láser en madera suele realizarse con un láser CO₂, porque la madera y los tableros derivados absorben eficazmente la radiación de 10,6 µm. El láser de fibra no es la opción habitual para cortar o grabar madera sin recubrimiento. Entre los materiales que pueden ser adecuados están el contrachapado probado para uso con láser, el MDF, la madera maciza y la chapa de madera, aunque el resultado varía según la especie, la densidad, la humedad, la veta, la resina, el espesor, el adhesivo y el acabado. Las maderas blandas, como la balsa o el álamo, suelen necesitar menos energía y producir grabados más claros; las maderas más densas, como el roble o el cerezo, necesitan más energía y pueden producir un contraste más oscuro. El contrachapado debe llevar un adhesivo uniforme y seguro para el procesamiento láser, y los tableros de MDF o chapados deben contar con datos documentados sobre sus emisiones. Los laminados desconocidos, la madera tratada a presión, los tableros ignífugos y los recubrimientos sin identificar requieren una revisión de la ficha de datos de seguridad (FDS) y la aprobación del proveedor antes de hacer pruebas.
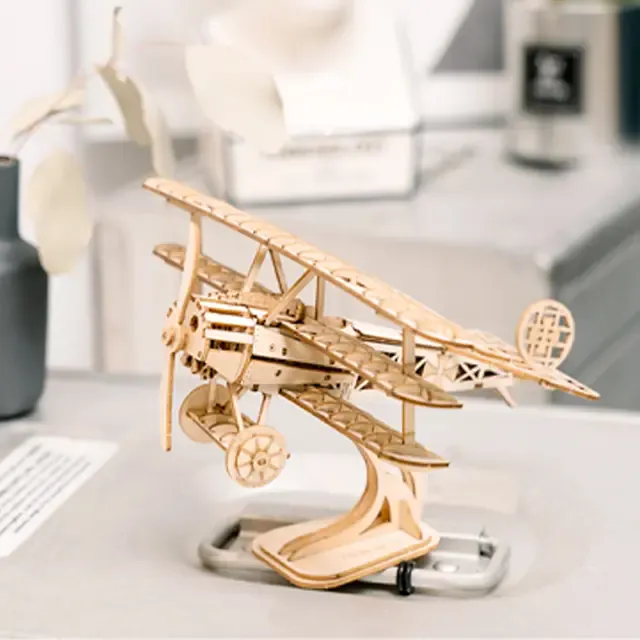
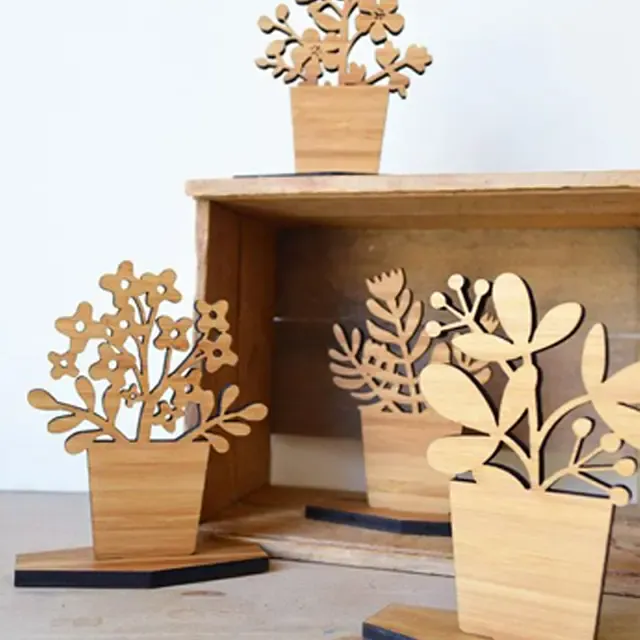
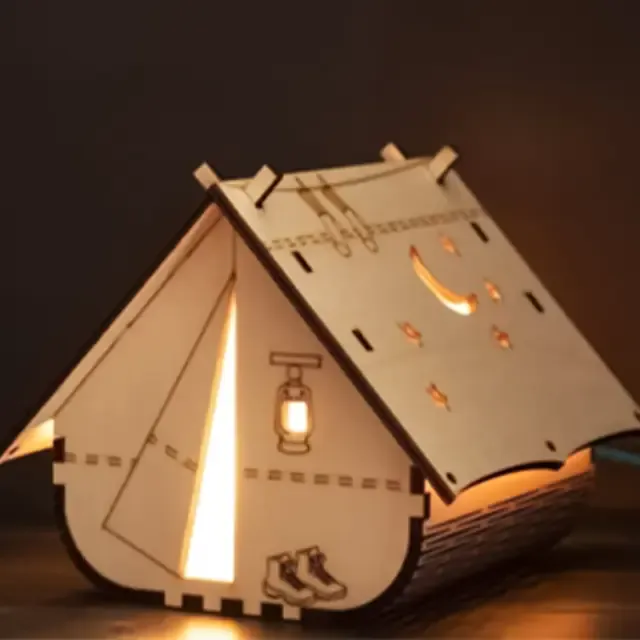
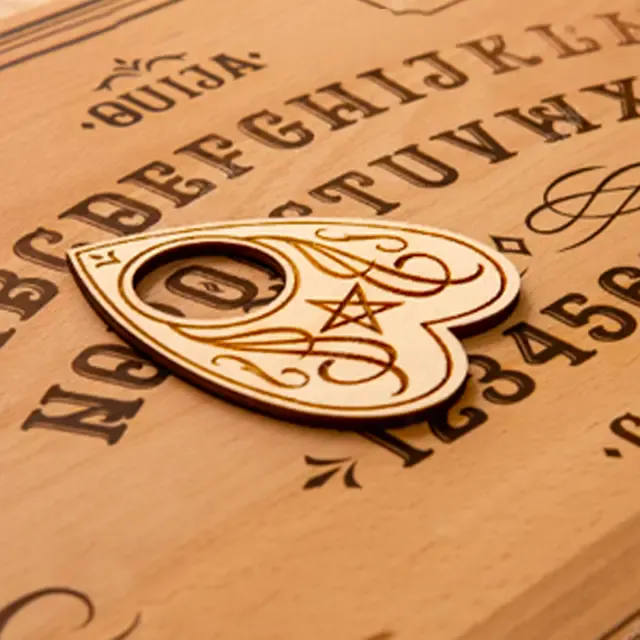
Aplicaciones de producción y control de calidad. El procesamiento con láser CO₂ permite fabricar maquetas arquitectónicas, kits mecánicos, rótulos, invitaciones, embalajes, adornos, decoración mural, regalos personalizados, incrustaciones, utillajes y detalles de mobiliario en series cortas, sin contacto con herramientas. El contraste del grabado sigue la veta natural y puede ajustarse mediante la potencia, la velocidad, la frecuencia, el enfoque y la separación entre líneas. La calidad del corte depende del espesor, las capas de adhesivo, la planitud, el ancho de corte, la asistencia de aire, la lente elegida y la extracción. Una gran área de trabajo anunciada o la velocidad del escáner no permiten predecir el tiempo de ciclo de una pieza terminada. La validación para producción debe realizarse con el tablero, el diseño y el acabado exactos del cliente para comprobar la carbonización del borde, las manchas de humo, la tolerancia dimensional, la resistencia de los detalles pequeños, el contraste del grabado, las marcas de quemado en el reverso, el anidado, el método de carga y la limpieza posterior. El enmascarado puede reducir los residuos superficiales, pero solo debe considerarse cinta de aplicación cuya ausencia de PVC esté verificada.
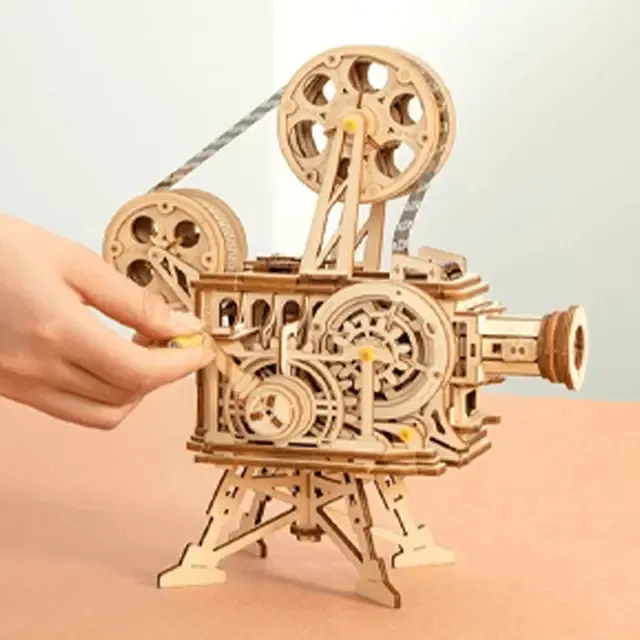
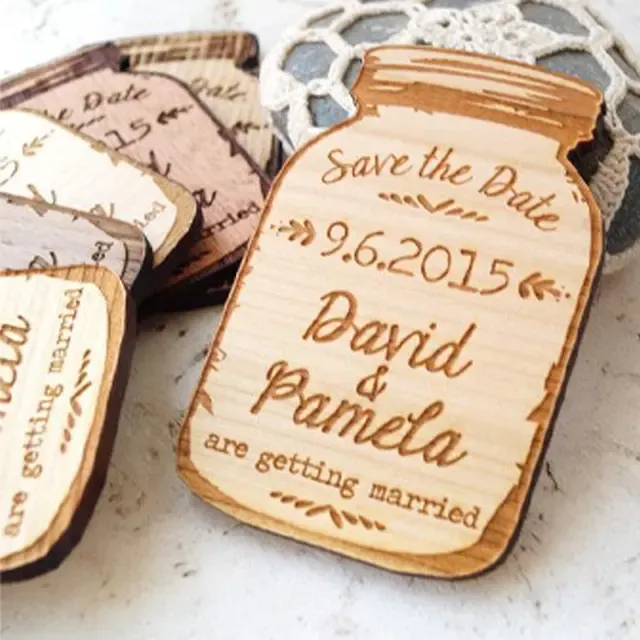
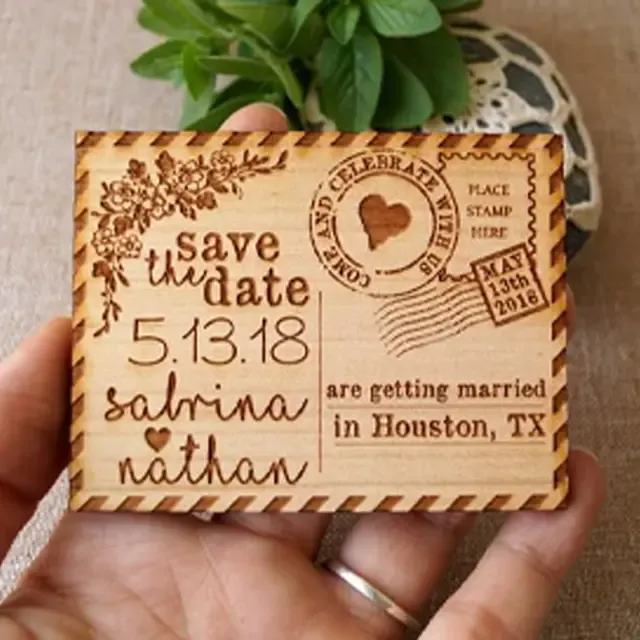
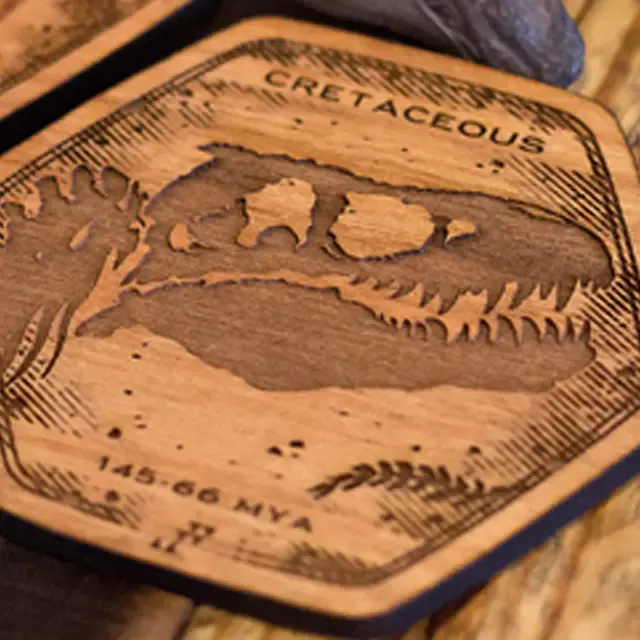
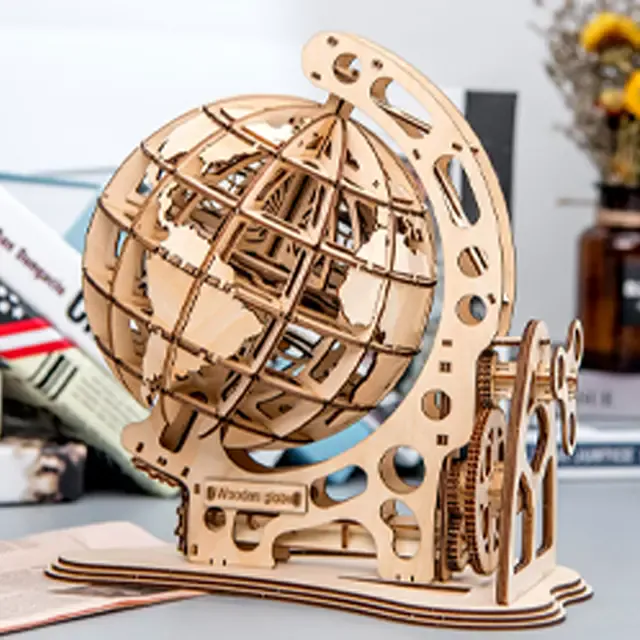
Extracción, seguridad contra incendios y aprobación de muestras. El polvo de madera, el humo, la resina y los productos de descomposición del adhesivo requieren una extracción local o filtración eficaz. El proceso nunca debe funcionar sin supervisión, porque la madera y los residuos acumulados son combustibles. Mantenga limpios la mesa de trabajo, el recorrido del aire, la óptica y el sistema de extracción; compruebe la asistencia de aire y la respuesta ante la aparición de llamas, y disponga de una parada de emergencia accesible y un procedimiento adecuado contra incendios. No procese tableros revestidos de PVC, recubrimientos halogenados ni materiales con aglutinantes desconocidos. Antes de comprar, facilite la especie de madera o la ficha técnica del tablero, el intervalo de espesores, el tamaño máximo de pieza, el diseño, el aspecto requerido del borde, la profundidad o el contraste del grabado, el tamaño objetivo de los lotes y la alimentación eléctrica disponible en el lugar de instalación. Vank podrá entonces seleccionar una configuración de láser CO₂ y realizar una prueba con una muestra representativa. El espesor de corte, la velocidad, la tolerancia y el acabado deberán aceptarse a partir de esa prueba, sin considerarlos una garantía universal.