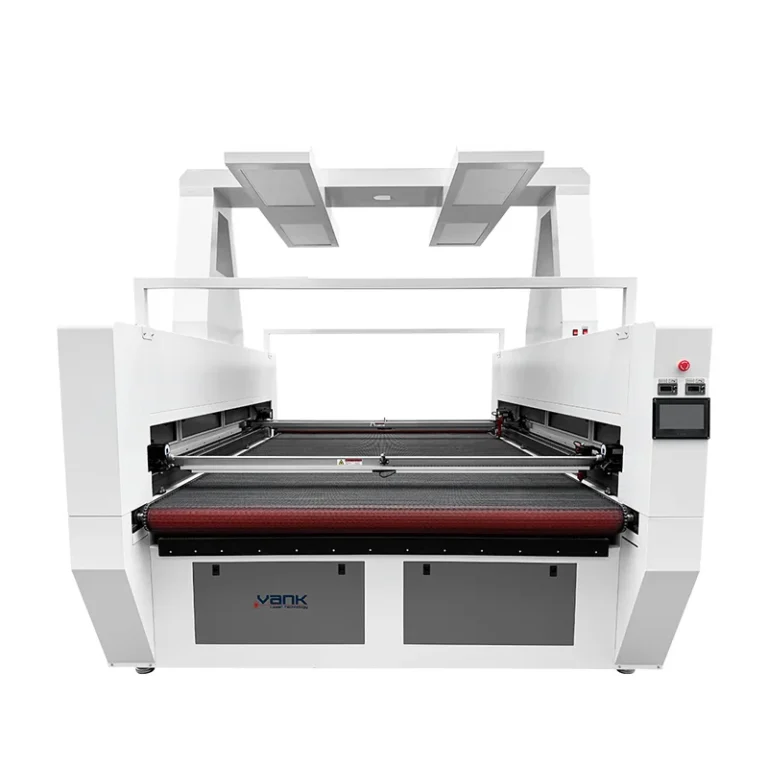
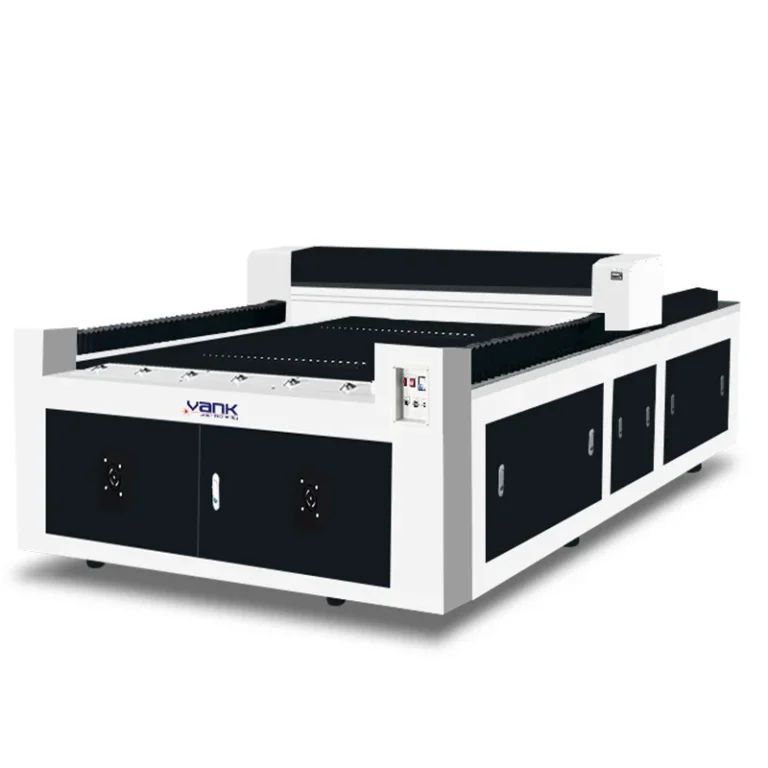
Escolha do laser e do material. O corte e a gravação a laser em madeira normalmente são feitos com laser CO2, pois a energia de 10,6 µm é absorvida com eficiência pela madeira e por painéis à base de madeira; o laser de fibra não é a escolha padrão para cortar ou gravar madeira sem revestimento. Os materiais adequados incluem compensado, MDF, madeira maciça e lâminas de madeira testados a laser, mas o desempenho varia com espécie, densidade, umidade, veios, resina, espessura, adesivo e acabamento. Madeiras macias, como balsa ou álamo, geralmente exigem menos energia e produzem gravações mais claras, enquanto madeiras mais densas, como carvalho ou cerejeira, exigem mais energia e podem produzir contraste mais escuro. O compensado deve usar adesivo consistente e seguro para laser, e painéis de MDF ou revestidos com lâminas devem ter emissões documentadas. Laminados desconhecidos, madeira tratada sob pressão, placas retardantes de chama e revestimentos não identificados exigem análise da SDS e aprovação do fornecedor antes dos testes.
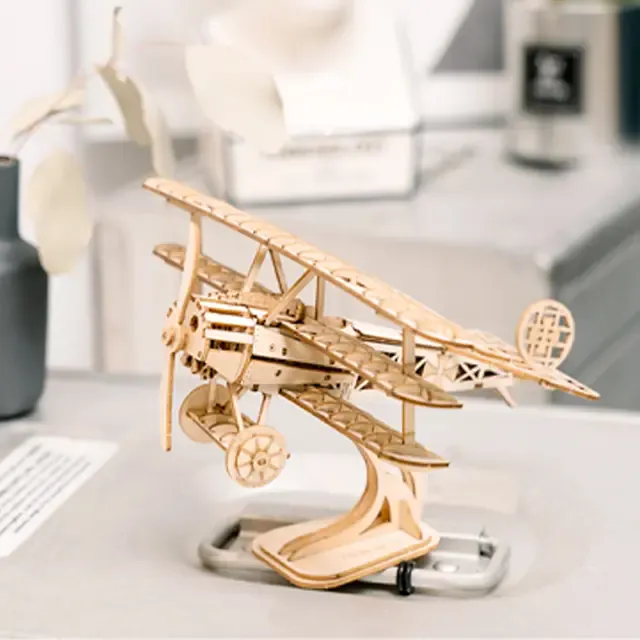
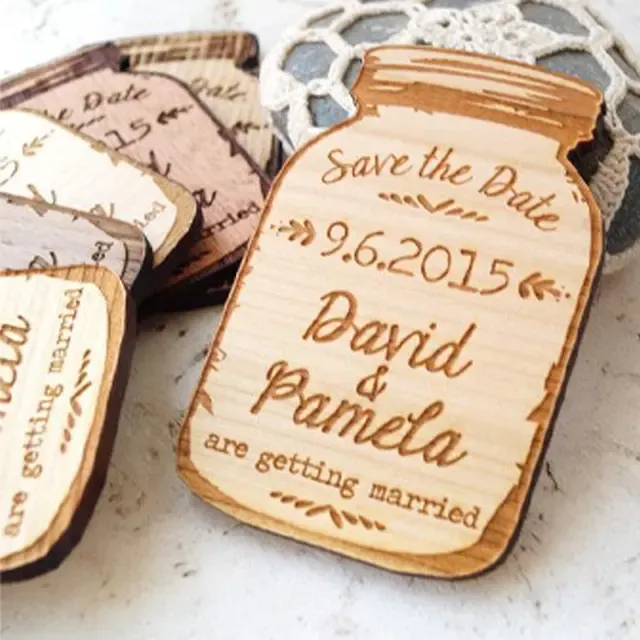
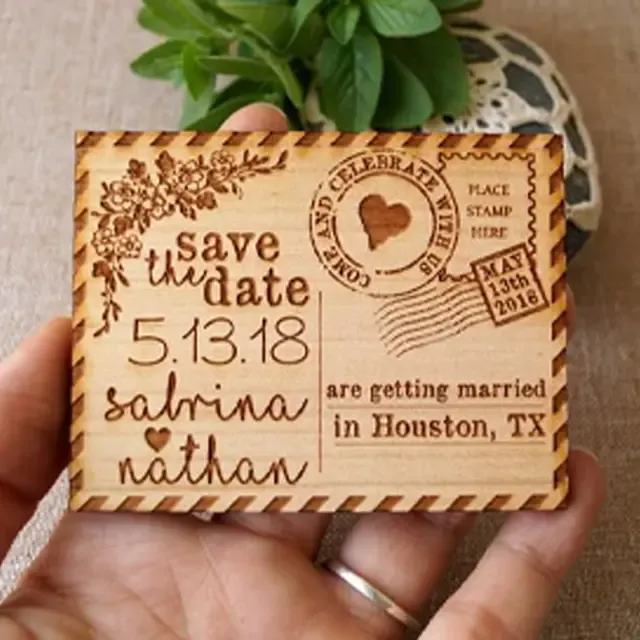
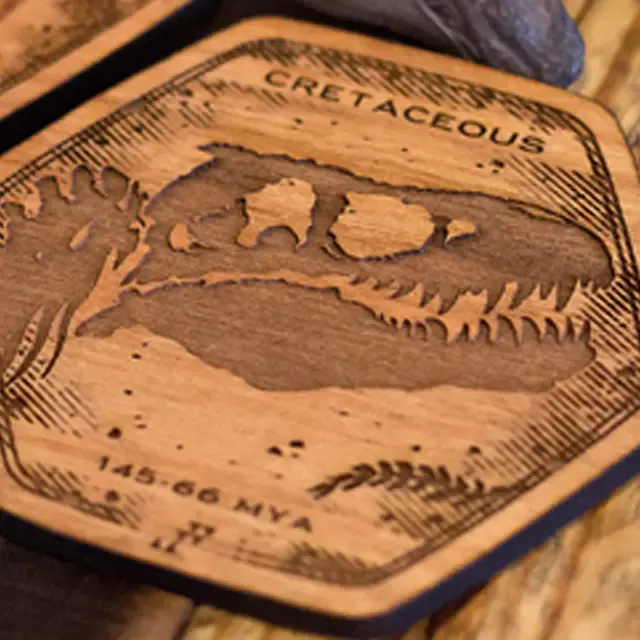
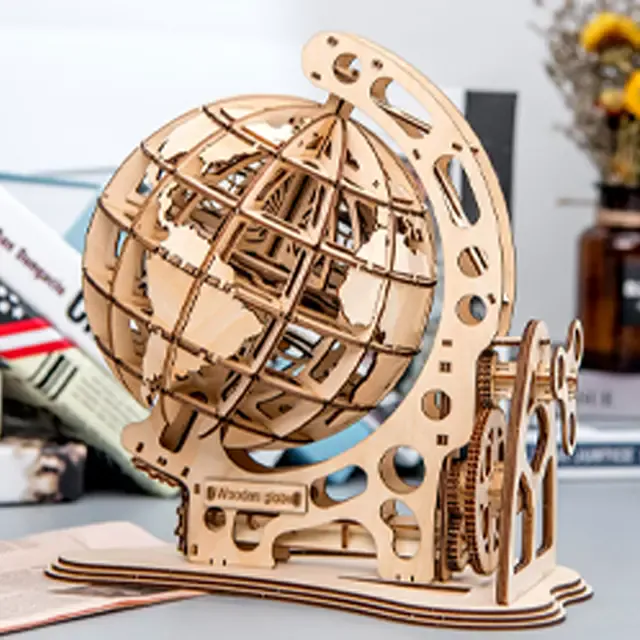
Aplicações de produção e controles de qualidade. O processamento a laser CO2 pode produzir maquetes arquitetônicas, kits mecânicos, placas, convites, embalagens, ornamentos, arte de parede, presentes personalizados, marchetaria, gabaritos e detalhes de móveis em pequenas séries sem contato de ferramenta. O contraste da gravação acompanha os veios naturais e pode ser ajustado por potência, velocidade, frequência, foco e intervalo entre linhas; a qualidade do corte depende da espessura, das camadas de cola, da planicidade, da largura do corte, da assistência de ar, da lente e da exaustão. Uma grande área de trabalho ou velocidade de varredura anunciada não prevê o tempo de ciclo da peça acabada. A aprovação para produção deve usar o painel, a arte e o acabamento exatos do cliente para verificar carbonização das bordas, manchas de fumaça, tolerância dimensional, resistência de detalhes pequenos, contraste da gravação, marcas de retorno do feixe no verso, encaixe, método de carregamento e limpeza posterior. O mascaramento pode reduzir resíduos na superfície, mas somente fitas de aplicação comprovadamente livres de PVC devem ser consideradas.
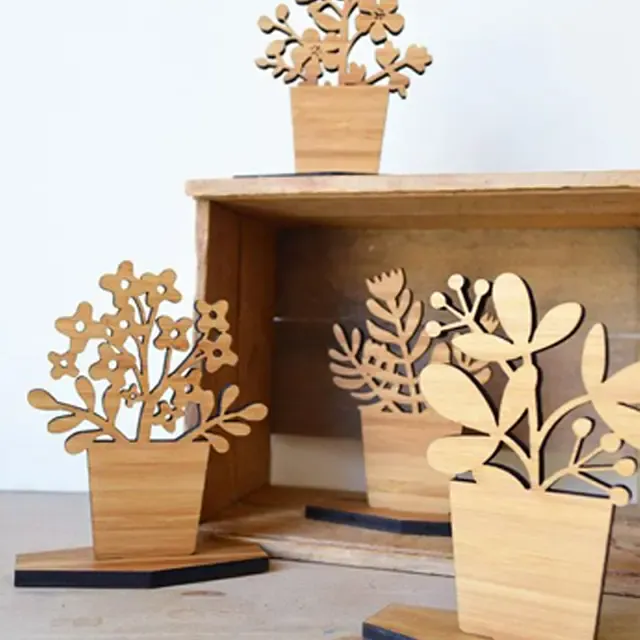
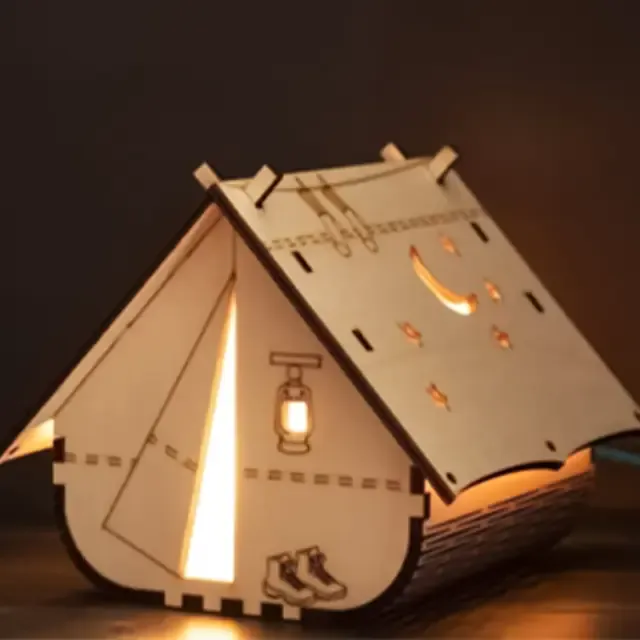
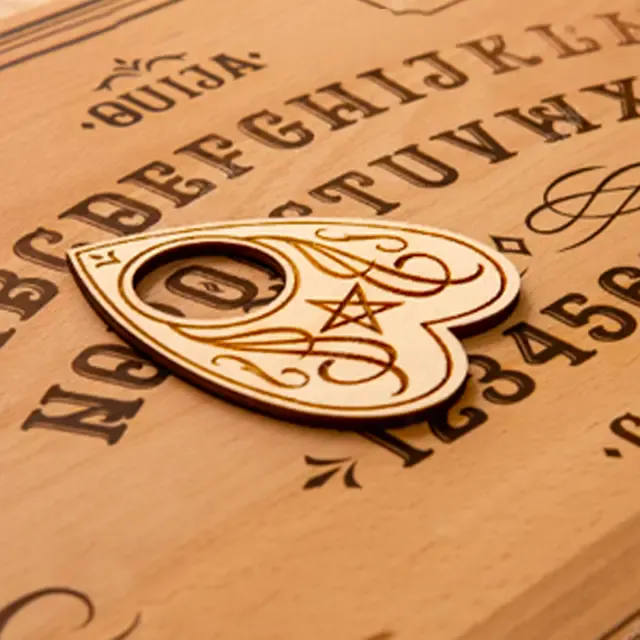
Exaustão, segurança contra incêndio e aprovação de amostras. Poeira de madeira, fumaça, resina e produtos de decomposição de adesivos exigem exaustão local ou filtragem eficaz; o processo nunca deve funcionar sem supervisão, pois a madeira e os resíduos acumulados são combustíveis. Mantenha limpos a mesa, o caminho do ar, a óptica e o sistema de exaustão, confirme a assistência de ar e a resposta a chamas e disponha de parada de emergência acessível e procedimento adequado para incêndio. Não processe placas revestidas com PVC, revestimentos halogenados ou materiais com aglutinantes desconhecidos. Antes da compra, informe a espécie da madeira ou a ficha técnica do painel, a faixa de espessura, o tamanho máximo da peça, a arte, o aspecto necessário das bordas, a profundidade ou o contraste da gravação, a meta de lote e a alimentação elétrica no destino. A Vank poderá então selecionar uma configuração laser CO2 e realizar um teste representativo de amostra; espessura de corte, velocidade, tolerância ou acabamento devem ser aceitos com base nesse teste, sem tratá-los como garantia universal.