Выбор лазера и поведение материала при обработке. Акрил, или ПММА, обычно режут и гравируют CO₂-лазером, поскольку лист хорошо поглощает излучение с длиной волны 10,6 мкм. Волоконный лазер не является стандартным выбором для резки прозрачного акрила или акрила без покрытия. Литой акрил часто выбирают для чёткой матовой гравировки и высококачественных изделий для экспозиции. Экструзионный акрил имеет стабильную толщину и может давать гладкую кромку реза, но обычно обеспечивает меньший контраст гравировки. До испытания укажите тип, марку, цвет и допуск толщины ПММА, защитную плёнку, клей, покрытие и предполагаемую эксплуатацию внутри или снаружи помещения. Прозрачность кромки и точность размеров зависят от конкретного листа, толщины, мощности, скорости, фокусировки, линзы, потока воздуха, вытяжки и способа опоры. Поэтому перед обещанием полированной кромки, точной посадки или сборки без трещин необходимо испытать образец.
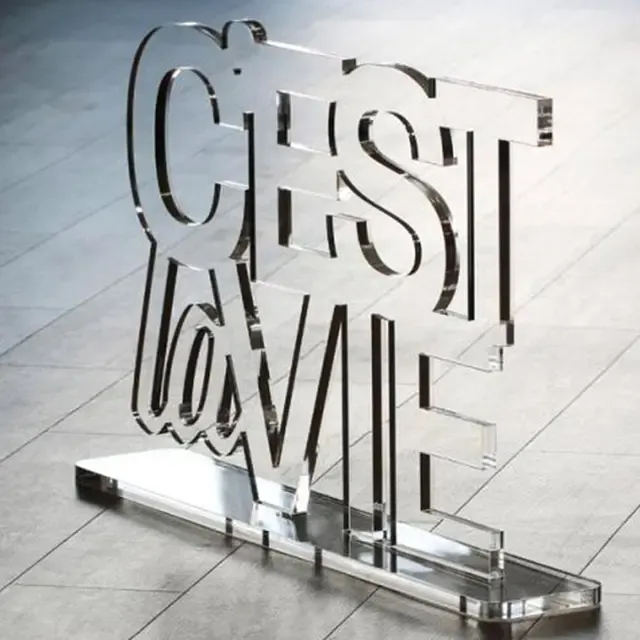
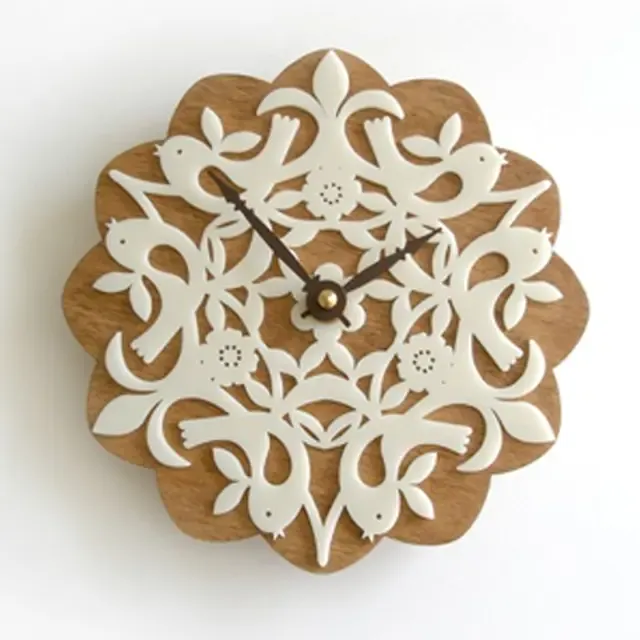
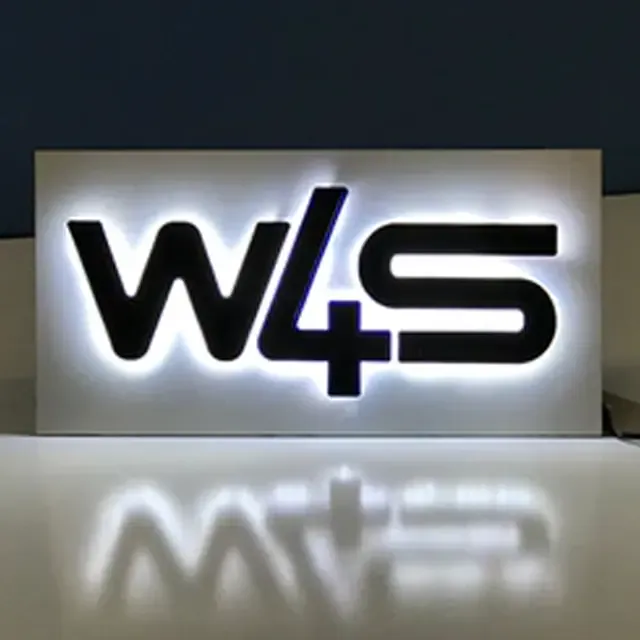
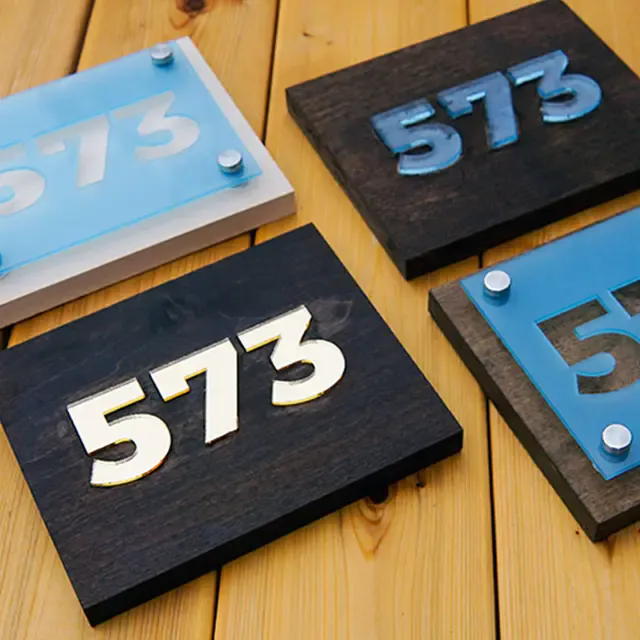
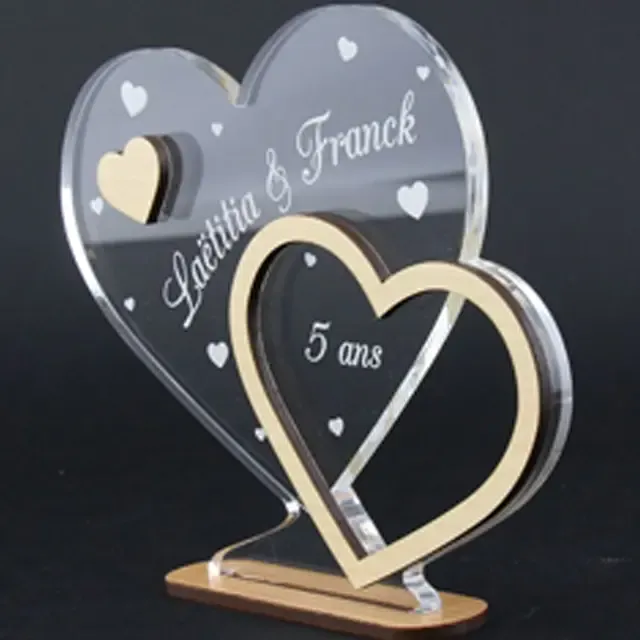
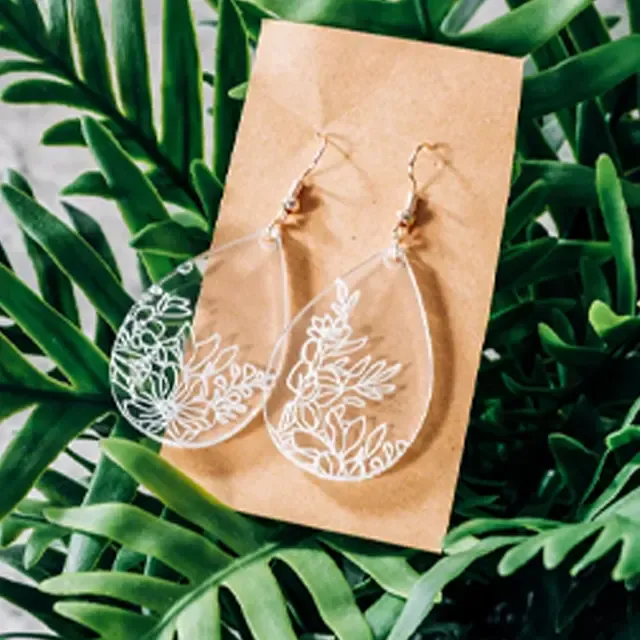
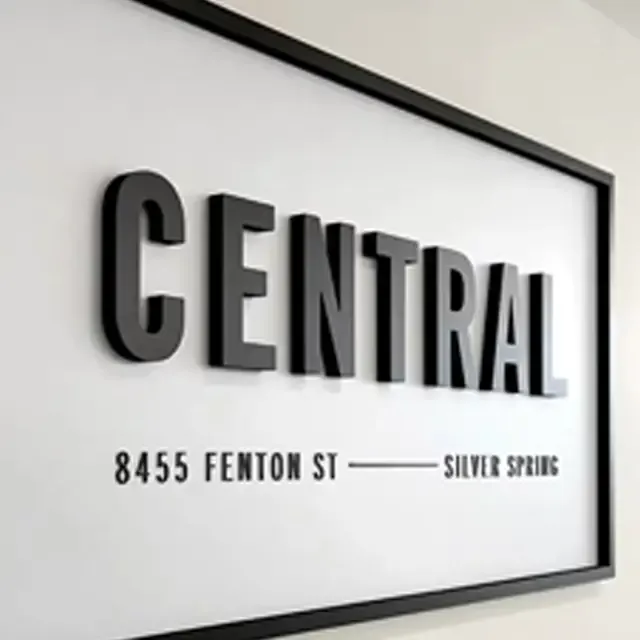
Применение, управление процессом и безопасность. Лазерная резка и гравировка CO₂ применяются для изготовления световых букв, магазинных вывесок, экспозиционных стендов для мест продаж, адресных табличек, наград, украшений, декоративных панелей, шаблонов и малых серий брендированных деталей. Производственные файлы должны задавать слои резки и гравировки, компенсацию ширины реза, минимальный размер элементов, диаметр отверстий, припуски для гибки или склейки, читаемый размер текста и сторону, с которой будут смотреть на готовое изделие. На подходящих прозрачных деталях гравировка с обратной стороны может защитить лицевую поверхность. Проверьте конкретный макет и лист по качеству кромки, оплавлению или вспышкам пламени, контрасту гравировки, остаточным загрязнениям, размерам, точности сборки и работе подсветки. Акрил горюч, а резка может поддерживать пламя: используйте эффективную вытяжку, поддерживайте поддув воздуха и очищайте стол для резки, оптику, вытяжные отверстия и лоток для обрезков. Никогда не оставляйте процесс без присмотра; обеспечьте доступ к устройству аварийной остановки и держите под рукой инструкцию на случай пожара. Не обрабатывайте маскировочную ПВХ-плёнку, галогенированные слои и неопознанные смеси пластиков. Для подбора станка и пробной обработки образца сообщите технические данные листа, марку литого или экструзионного акрила, диапазон толщин, максимальный размер детали, макет, целевой размер партии, требуемую отделку, требования к вытяжке и параметры электропитания в месте установки.
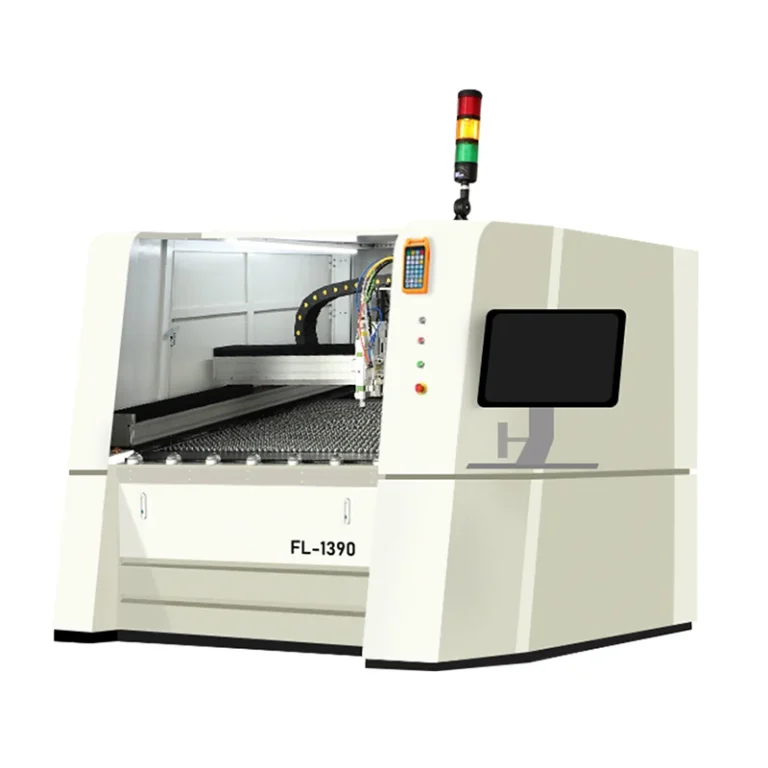
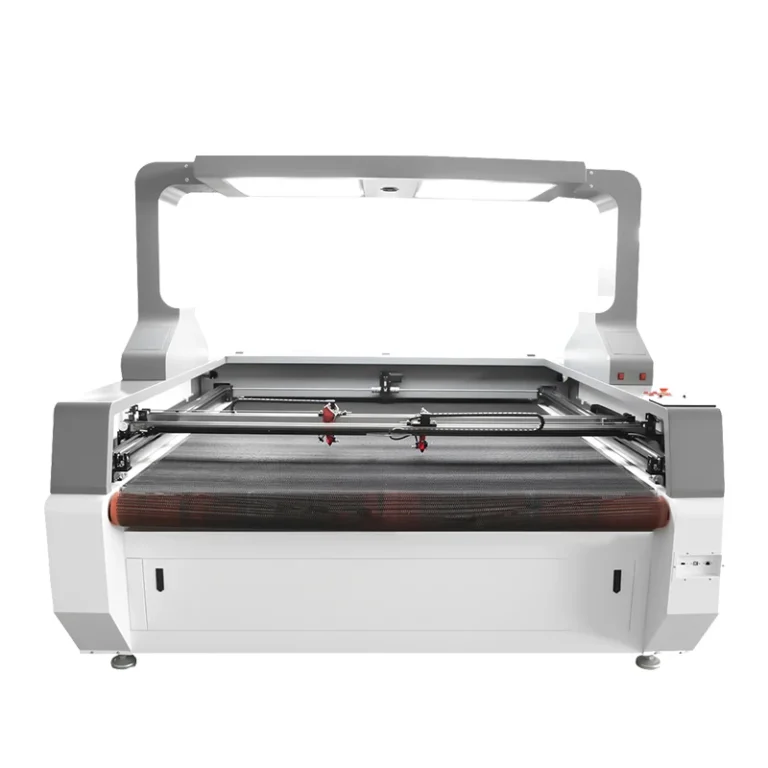
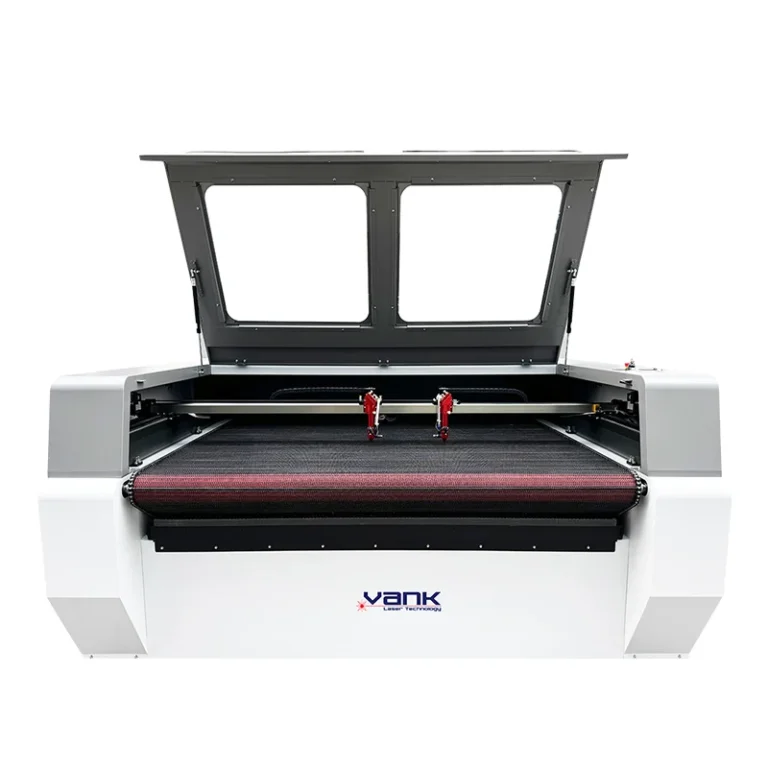
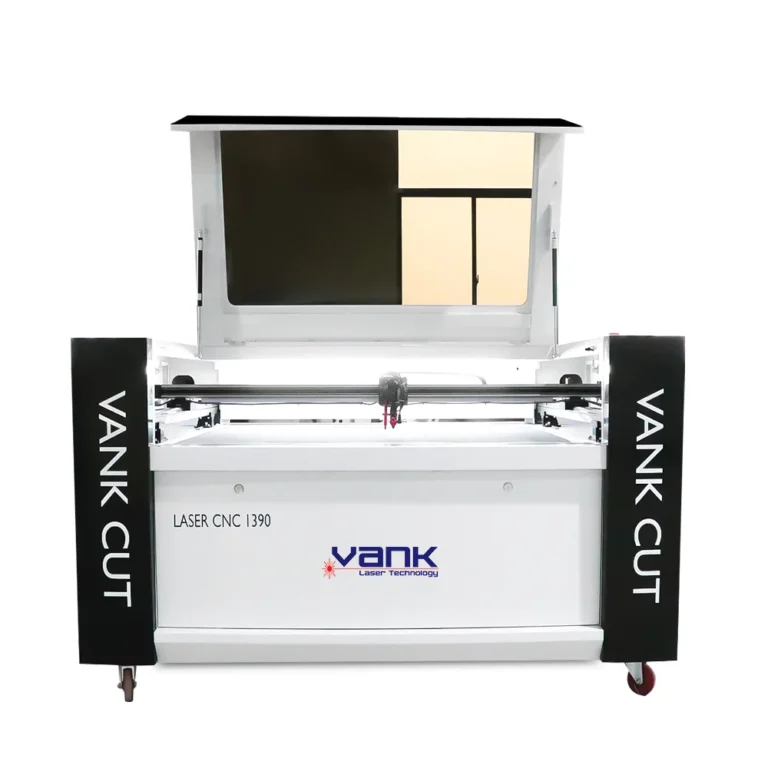
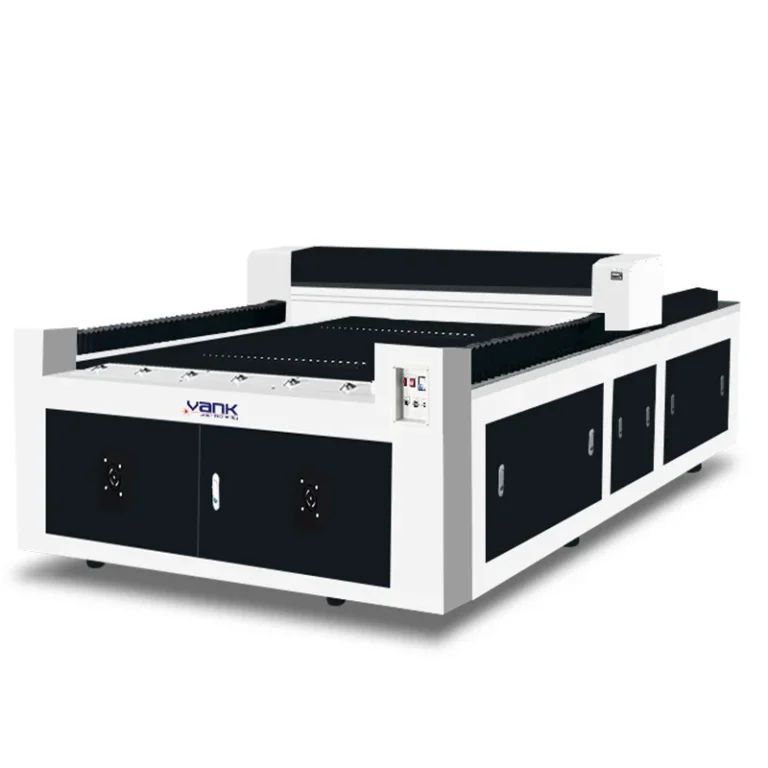
Рекомендуемые лазерные станки CO2 для резки и гравировки акрила (оргстекла)
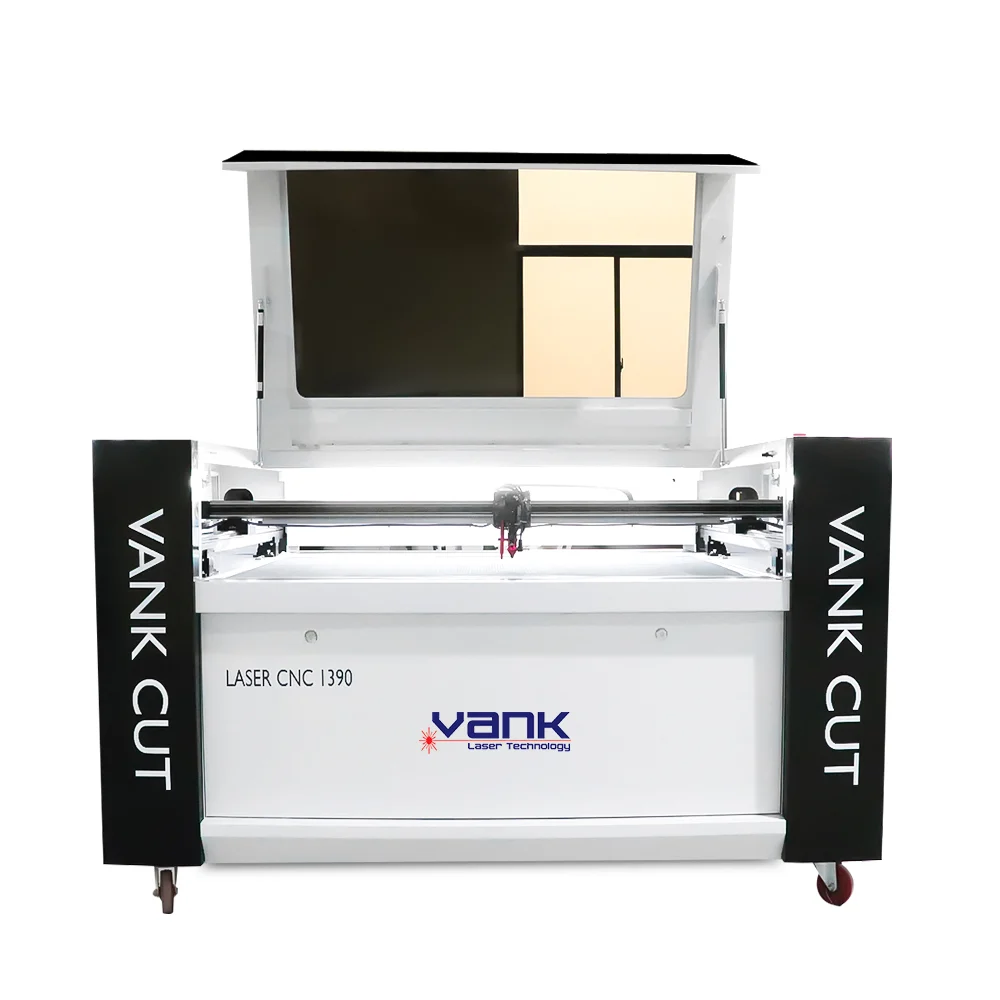
Лазерный станок CO2 1390 для резки литого и экструзионного акрила (100–150 Вт)
Ламельный стол 1300×900 мм | Глянцевый прозрачный торец на акриле толщиной до 25 мм
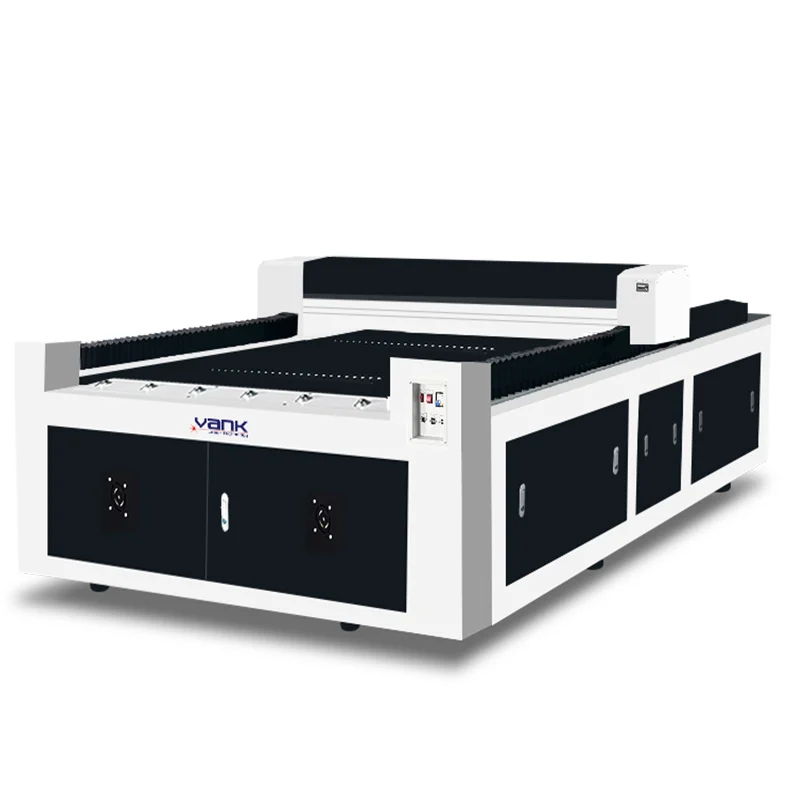
Широкоформатный лазерный станок CO2 H-1325 (1300×2500 мм)
Открытый стол 1300×2500 мм | Раскрой целых листов оргстекла для вывесок и POS-стоек
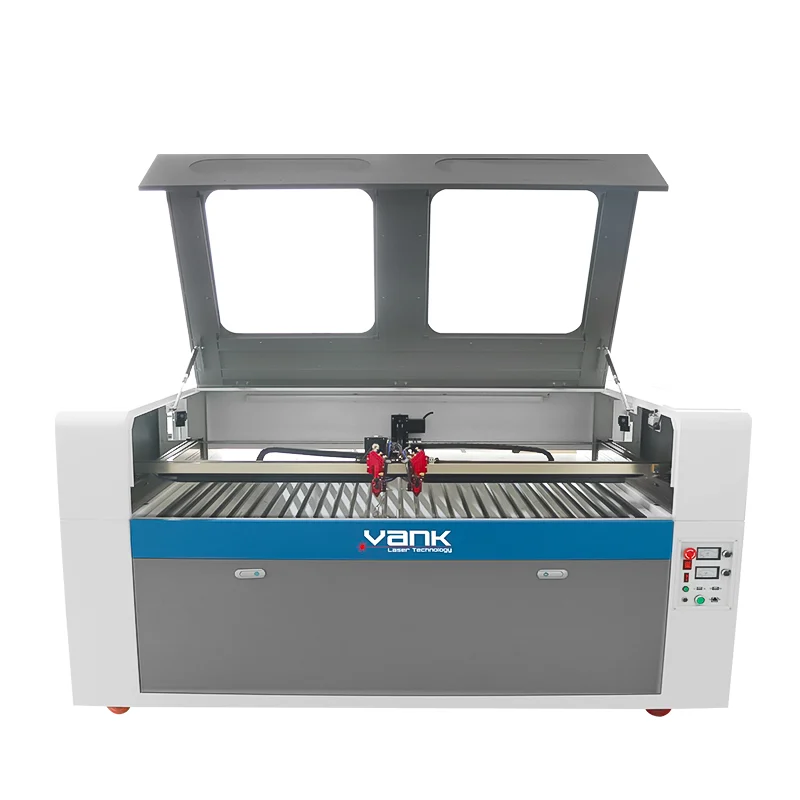
Двухголовочный лазерный станок CO2 VankCut-1610 (1600×1000 мм)
Две независимые лазерные головы | Удвоение выработки при серийной резке деталей из акрила