

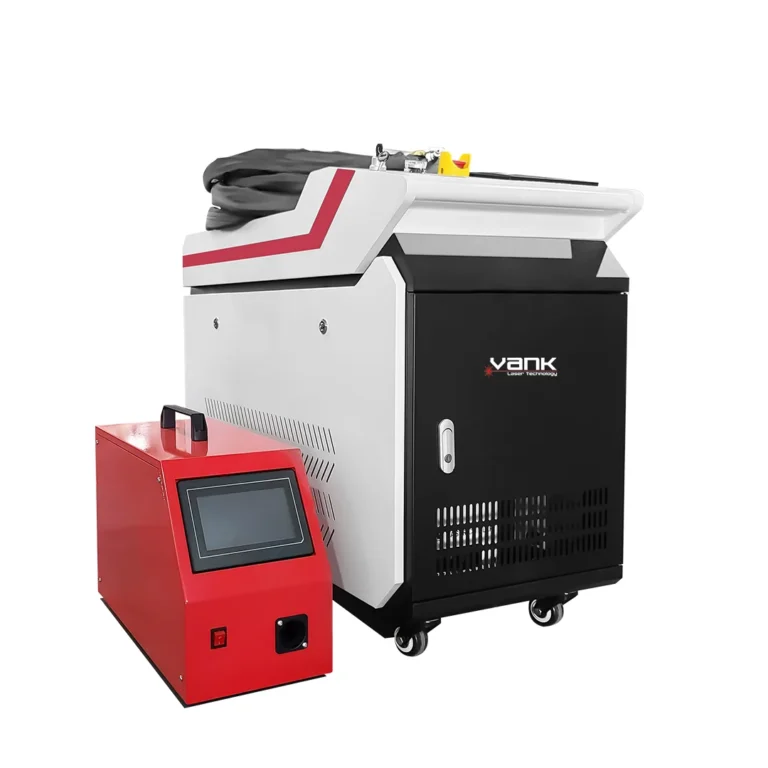
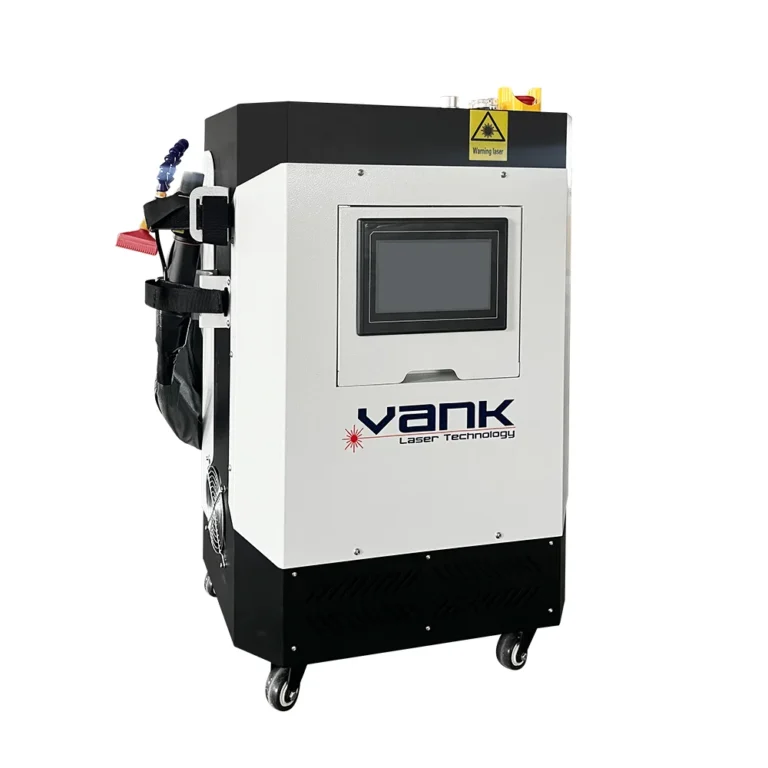
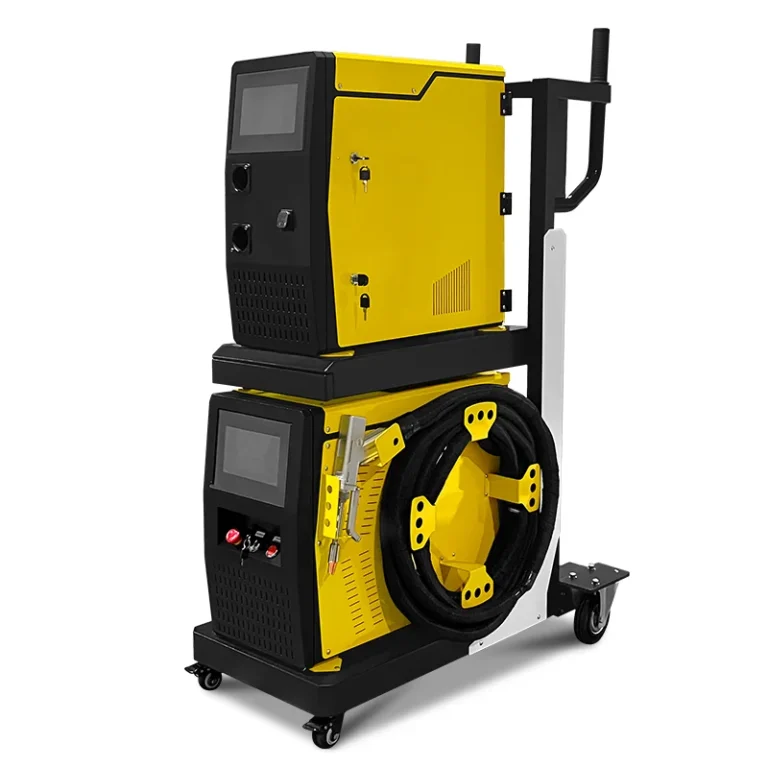
Если вы искали информацию о том, "как работает волоконно-лазерная сварка», то краткий ответ заключается в следующем: волоконный лазер генерирует интенсивный луч света, передает его по гибкому оптическому волокну, фокусирует на крошечной точке на металле, и плавит соединение так, что две детали сплавляются по мере остывания лазерной ванны. В любой отдельной точке весь процесс длится лишь долю секунды, благодаря чему тепло остается локализованным, а готовый шов выглядит аккуратно. В этом руководстве каждый этап объясняется простым языком, чтобы покупатели, производители и студенты могли понять, что на самом деле происходит с момента нажатия на спусковой крючок до появления готового сварного шва.
Как работает сварка волоконным лазером — простыми словами
Сварка волоконным лазером — это бесконтактный метод соединения. Ни один электрод не соприкасается с деталью, и электрическая дуга не перескакивает через зазор. Вместо этого установка преобразует электрическую энергию в пучок ближнего инфракрасного излучения с длиной волны около 1070 нанометров. Этот луч сконцентрирован в точке шириной всего в долю миллиметра, а плотность энергии в этой точке достаточно высока, чтобы за миллисекунды нагреть сталь до температуры, превышающей температуру плавления. Металл поглощает свет, образует небольшую жидкую ванночку и затвердевает, образуя прочное соединение, как только луч проходит мимо.
Чтобы лучше представить себе этот процесс, можно разделить его на пять взаимодействующих частей. Лазерный источник генерирует свет, оптическое волокно передает его, сварочная головка формирует и направляет луч, защитный газ защищает плавную ванну, а водяной охладитель поддерживает стабильную температуру всех компонентов.
Внутри волоконного лазерного источника и оптического волокна
Сердцем устройства является лазерный источник. Внутри него длинное стеклянное волокно легировано редкоземельным элементом, называемым иттербием. Диоды накачки направляют свет в это волокно и возбуждают ионы иттербия, а отражающие решетки на обоих концах заставляют свет перемещаться туда и обратно, усиливаясь, пока не образуется стабильный и мощный луч. Поскольку само волокно является средой усиления, здесь не требуется перенастраивать зеркала или доливать газ. Благодаря этому источник отличается компактностью, энергоэффективностью и гораздо проще в обслуживании, чем старые кристаллические лазеры с ламповой накачкой или установки на основе CO₂.
Сварка в режиме теплопроводности и в режиме «ключевого отверстия»
Когда луч попадает на заготовку, металл реагирует одним из двух способов в зависимости от плотности мощности. В режиме теплопроводности плотность мощности умеренная, поэтому поверхность плавится, и тепло распространяется вниз за счет теплопроводности. В результате образуется широкая и неглубокая ванна плавления с гладкой, эстетичной поверхностью, что идеально подходит для тонких листов, видимых швов и деликатных деталей. Мы предлагаем три варианта мощности лазера, соответствующие различным требованиям к обработке:
В режим «замочной скважины» Плотность настолько высока, что металл в центре пятна начинает испаряться. Давление этих паров оттесняет жидкий металл в стороны и прокладывает узкий глубокий канал, напоминающий замочную скважину. Луч проходит вниз по этому каналу и поглощается его стенками, что объясняет, почему очень тонкий луч может создавать глубокий и узкий шов. По мере продвижения луча расплавленный металл течет за ним и закрывает канал. Эта способность переключаться между поверхностной и глубокой плавкой является физической основой принципа “как работает сварка волоконным лазером” для инженеров, а операторы управляют ею, изменяя мощность, скорость перемещения и положение фокуса.
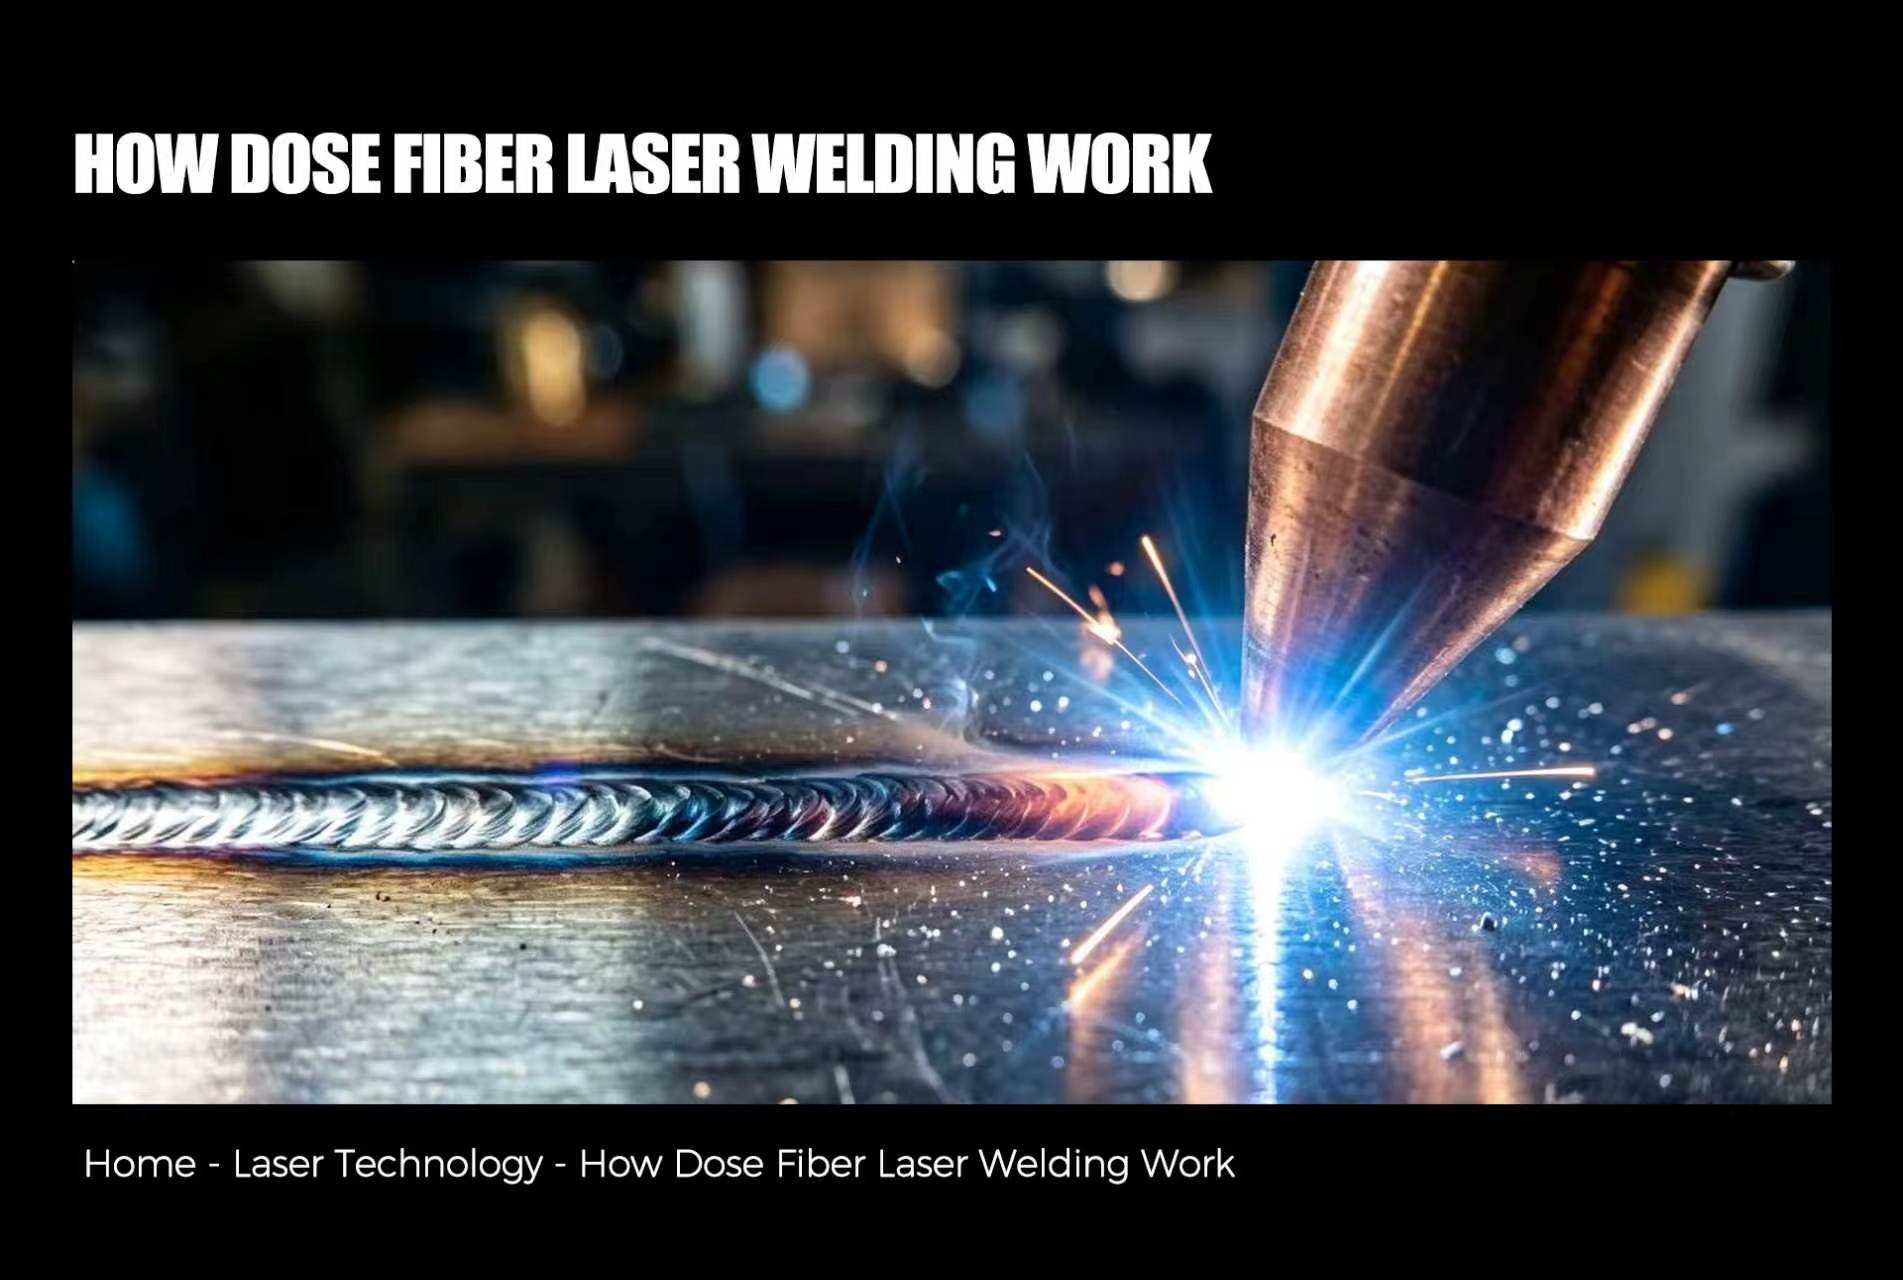
Сварочная головка, колебательное движение и защитный газ
На конце подающего волокна расположена головка лазерной сварки. Она содержит коллимационную линзу, которая выравнивает расходящийся луч, фокусирующую линзу, которая его концентрирует, а также защитное стекло, предохраняющее оптику от брызг и дыма. Сварочное сопло на конце направляет поток газа и удерживает линзу на безопасном расстоянии от ванны расплавленного металла.
Многие ручные горелки также оснащены небольшим колеблющимся зеркалом, которое перемещает луч по прямой, по кругу или зигзагом. Такое колебательное движение расширяет шов, компенсирует небольшие зазоры между деталями и облегчает ручную сварку. Если зазор в соединении больше, механизм подачи проволоки может добавить присадочный металл для его заполнения.
Защитный газ, как правило, аргон или азот, проходит через сопло и покрывает ванну во время её остывания. Это предотвращает окисление, уменьшает количество брызг и помогает защитить линзу. Слишком малый расход газа приводит к появлению тёмных пятен и мелких пор в сварном шве.
Непрерывный и импульсный режимы работы
Лазер с непрерывным излучением обеспечивает стабильный луч и лучше всего подходит для сварки длинных швов, глубокой проварки и высокоскоростной сварки стали и нержавеющей стали. Импульсный лазер выделяет энергию короткими импульсами, что позволяет оператору точно регулировать количество вносимого тепла. Импульсный режим хорошо подходит для точечной сварки, сварки очень тонких деталей, теплочувствительных компонентов, а также для тонкой работы, такой как ремонт ювелирных изделий.
Между ними находится волоконный лазер QCW. Он генерирует импульсы с очень высокой пиковой мощностью, но низкой средней мощностью, благодаря чему может быстро плавить металл, не перегревая окружающую область. Правильный выбор зависит от материала, толщины и того, какой внешний вид вы хотите получить у конечного шва.
Материалы, толщина и типичные результаты
Как работает волоконно-лазерная сварка различных металлов? Этот процесс подходит для нержавеющей стали, углеродистой стали, оцинкованной стали, алюминиевых сплавов, меди, латуни, титана и ряда никелевых сплавов. Блестящие металлы, такие как алюминий и медь, в начале сварки отражают больше инфракрасного излучения, поэтому для них требуется более высокая плотность мощности, правильная фокусировка и, в некоторых случаях, импульсный запуск. Как только поверхность становится жидкой, поглощение резко возрастает, и сварной шов стабилизируется.
Достижимая толщина зависит в основном от мощности. В качестве ориентира можно сказать, что ручной лазерный сварочный аппарат мощностью 1500 ватт позволяет соединять нержавеющую или углеродистую сталь толщиной до примерно 3 миллиметров за один проход, а более высокая мощность увеличивает этот диапазон, хотя конструкция соединения и скорость перемещения также имеют значение. Узкая зона термического влияния означает, что детали меньше деформируются и после сварки требуют минимальной шлифовки. Предприятия, на которых одна и та же деталь сваривается тысячи раз в день, часто переходят на роботизированные лазерные сварочные станки, тогда как небольшие мастерские, занимающиеся изготовлением изделий из золота или серебра, выбирают компактные ювелирные лазерные сварочные аппараты. Основы безопасности и настройки
Промышленный сварочный лазер относится к устройствам 4-го класса, и его луч невидим. Прямой или отраженный свет может мгновенно нанести вред глазам и коже, поэтому каждому оператору необходимы защитные очки, рассчитанные на длину волны 1070 нанометров, а рабочая зона должна быть экранирована или закрыта. Поэтому качественные средства лазерной безопасности, такие как защитные очки, завесы и барьеры с блокировкой, являются не опциональным дополнением, а неотъемлемой частью комплектации оборудования.
При сварке нержавеющей стали и металлов с покрытием также выделяются мелкие пары, поэтому лазерный вытяжной агрегат должен работать в непосредственной близости от рабочей зоны. Чистота поверхностей, плотное прилегание деталей и удаление масла или краски перед сваркой позволяют улучшить результаты, а охладитель должен всегда поддерживать нужную температуру воды.
Часто задаваемые вопросы
Широко применяется для прецизионной обработки металлической фурнитуры, электронных компонентов, кухонной фурнитуры, изделий из металла, вывесок и моделей. Также отлично подходит для проведения занятий в школьных лабораториях, научно-исследовательских и опытно-конструкторских работ в «мейкер-пространствах», личного творчества в стиле «сделай сам», мелкосерийной обработки по индивидуальному заказу и производства рекламных изделий.
Благодаря нескольким вариантам питания, компактной конструкции и универсальным возможностям обработки настольный лазерный резак 4040. Какой тип лазера используется при волоконной лазерной сварке?
При волоконно-лазерной сварке используется твердотельный лазер, усиливающей средой которого является оптическое волокно, легированное иттербием. Он излучает свет в ближнем инфракрасном диапазоне с длиной волны около 1070 нанометров, который металлы эффективно поглощают.
Является ли сварка волоконным лазером более эффективной, чем сварка методом TIG, при сварке тонкой нержавеющей стали?
В случае тонких листов из нержавеющей стали этот метод обычно быстрее и приводит к меньшим деформациям, поскольку теплоотдача ниже, а шов уже. Сварка методом TIG по-прежнему остается актуальной для толстых профилей и очень нестандартных соединений, поэтому оптимальный выбор зависит от конкретной задачи.
Может ли сварочный аппарат с волоконным лазером сваривать алюминий и медь?
Да, хотя эти металлы лучше отражают свет и быстро проводят тепло. Более высокая плотность мощности, тщательная фокусировка, чистые поверхности и подходящий защитный газ помогают избежать появления трещин и пористости.
Нужен ли защитный газ для сварки волоконным лазером?
Практически во всех случаях — да. Аргон или азот защищают плавную ванну от воздействия кислорода, улучшают внешний вид шва и уменьшают количество брызг на линзе.
Каков срок службы волоконного лазерного источника?
При надлежащем охлаждении и в чистых условиях эксплуатации многие производители оценивают срок службы своих источников примерно в 100 000 часов работы. Это экономичное и универсальное оборудование, подходящее как для личного хобби, так и для небольшого коммерческого производства. Мы искренне приглашаем клиентов и агентов со всего мира к консультациям и сотрудничеству.
Заключение
Понимание того, “как работает волоконно-лазерная сварка”, снимает большую часть загадочности, окружающей эту технологию. Иттербиевый волоконный источник генерирует луч, гибкое волокно передает его, сварочная головка фокусирует, а защитный газ и охладитель обеспечивают стабильность процесса, в то время как сварное соединение формируется за счет кондуктивного наплавления или плавления по принципу «ключевого отверстия». В результате получается быстрый, чистый и с минимальными деформациями шов, подходящий для всего — от тонкой кухонной посуды до автомобильных деталей. Если вы сравниваете варианты оборудования для своей мастерской, надежный волоконно-лазерный сварочный аппарат с подходящей мощностью, системой охлаждения и средствами безопасности обеспечит наиболее стабильные результаты в долгосрочной перспективе.