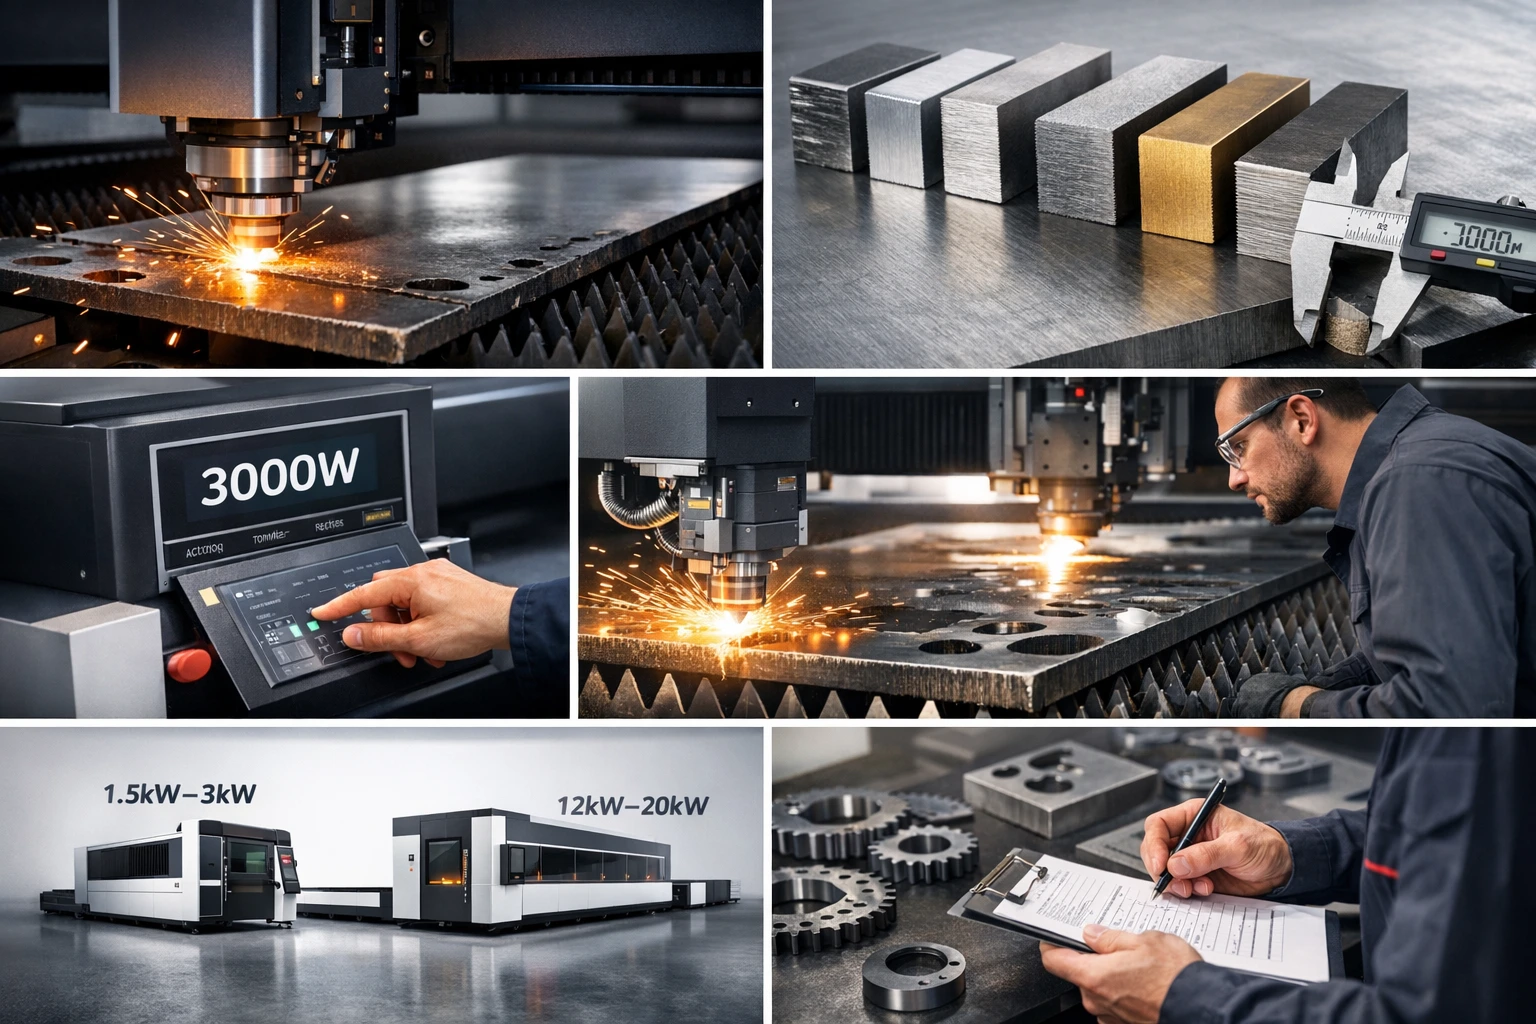


La cifra de espesor máximo de un proveedor no basta para demostrar capacidad de producción. Una afirmación útil sobre el espesor de corte láser de fibra debe especificar el grado del material, el estado de la chapa, la geometría de la pieza, el método de perforación, el gas de asistencia, el criterio de calidad del borde, el tiempo de ciclo y la configuración exacta de la máquina.
Utilice esta guía para crear un plan de pruebas específico por material. El objetivo es verificar piezas conformes y repetibles con la producción requerida por turno, no separar una sola muestra.
La potencia sigue siendo importante, pero el modo de la fuente, la transmisión del haz, el cabezal de corte, la boquilla, el control del enfoque, la presión y el caudal de gas, la dinámica de movimiento, la distribución de piezas y la calidad del material influyen en el resultado.
Cree una matriz de validación por material y espesor
Empiece por los pedidos que consumen más horas de corte y añada después los trabajos de espesor máximo y la demanda futura razonablemente prevista.
Registre:
- aleación o grado exacto, acabado, recubrimiento y película protectora
- distribución de espesores habituales y frecuencia de los trabajos de espesor máximo
- dimensiones de la pieza, orificios, contornos, tolerancias y estado requerido de los bordes
- número objetivo de piezas por turno, proceso posterior y correcciones permitidas
Esta matriz permite que todos los proveedores prueben las mismas condiciones. También evita que un trabajo ocasional de chapa gruesa lleve a comprar una máquina sobredimensionada.
Verifique cada rango de espesor con prioridades específicas
Chapa fina: valide los detalles, la dinámica y el control térmico
En el caso de las chapas finas, una potencia excesiva no puede sustituir a un movimiento estable y a un margen de proceso controlado.
Verifique:
- diámetro y redondez de los orificios pequeños
- calidad de las esquinas y precisión de los contornos finos
- anchura de corte, decoloración y deformación térmica
- distribución de piezas y comportamiento del corte en vuelo o con líneas compartidas, cuando proceda
- repetibilidad en una chapa completa con distribución de piezas
La muestra de aceptación debe incluir los detalles más pequeños que sean relevantes y el acabado real de la chapa utilizado en producción.
Espesor medio: valide el margen del proceso y el coste por pieza
El trabajo con espesores medios suele exigir un equilibrio entre la calidad del borde, la perforación, la velocidad, el coste del gas y un margen de proceso suficiente.
- compare los procesos con oxígeno, nitrógeno o los procesos aprobados con aire según el requisito de calidad del borde
- mida el tiempo de perforación y el comportamiento al reanudar el trabajo
- inspeccione las rebabas, las estrías, la conicidad y la temperatura de la pieza
- registre la presión del gas, la boquilla y los supuestos de consumo
Pruebe el sistema de producción, incluyendo:
- distribución de piezas representativa y aprovechamiento de la chapa
- tiempo de carga, descarga y clasificación de piezas
- capacidad de la enfriadora, la extracción y el compresor
- materiales de consumo y mantenimiento previsto
- piezas conformes por turno y coste por pieza conforme
Un corte en línea recta más rápido no garantiza que se complete antes una chapa con distribución de piezas.
Chapa gruesa: valide perforación, borde y ciclo de trabajo
Un corte de separación puntual en chapa gruesa no es una prueba de aceptación para producción.
Exija:
- perforación repetible con el grado de material y el estado superficial reales
- rugosidad del borde, rebabas, conicidad y aspecto de la zona afectada por el calor dentro de los límites
- orificios y detalles internos representativos de los pedidos pagados
- una prueba prolongada que demuestra la estabilidad térmica y de proceso
- tiempo de ciclo, consumo de gas y consumibles, y acabados posteriores documentados
Defina en el contrato el espesor máximo aprobado con todas estas condiciones asociadas.
El material y el gas de corte cambian el resultado
El espesor no puede evaluarse sin tener en cuenta el material y el proceso con gas de corte.
Acero al carbono
El corte con oxígeno aporta energía de reacción y puede permitir procesar acero dulce de mayor espesor, pero deja un borde oxidado. El corte con nitrógeno u otro gas inerte aprobado evita esa capa de óxido, aunque el láser debe aportar la energía de corte y puede requerir mayor presión y caudal de gas.
Acero inoxidable
Si la soldadura, el acabado o el aspecto requieren un borde sin óxido, valide el corte con nitrógeno según las rebabas, la decoloración, la rugosidad, el consumo de gas y la temperatura de la pieza. Confirme la aleación y el acabado superficial utilizados en la prueba.
Aluminio, latón y cobre
Para metales no ferrosos reflectantes, verifique que la fuente, la transmisión por fibra, la óptica y el cabezal de corte exactos están aprobados para el material y la potencia. Pruebe la aleación, la superficie y la película reales; no extrapole capacidades de una tabla de acero al carbono.
La configuración adecuada debe responder tanto a los espesores como a la variedad de materiales.
Utilice una tabla de resultados verificados en lugar de una tabla universal de espesores
En una tabla comparativa práctica se recoge lo que cada proveedor debe demostrar respecto a la máquina objeto de la oferta.
| Material | Espesor habitual | Espesor máximo requerido | Estado de la chapa | Gas / proceso | Geometría de prueba | Registro de aceptación | Datos de verificación del proveedor |
|---|---|---|---|---|---|---|---|
| Acero al carbono | % de horas de corte | frecuencia requerida | grado / recubrimiento | O₂ o gas inerte aprobado | perforación, orificios, contornos | borde, óxido, rebabas, ciclo | parámetros y registro de gas |
| Acero inoxidable | % de horas de corte | frecuencia requerida | aleación / acabado / película | N₂ o proceso aprobado | detalles pequeños y distribución de piezas | color, rebabas, rugosidad | parámetros y registro de gas |
| Aluminio | % de horas de corte | frecuencia requerida | aleación / superficie / película | proceso aprobado con gas | orificios, bordes y reinicio | rebabas, conicidad, dimensiones | aprobación de la óptica y registro |
| Latón / cobre | % de horas de corte | frecuencia requerida | aleación / superficie | proceso aprobado con gas | prueba de perforación y reflexión | borde, perforación, dimensiones | aprobación de la fuente / cabezal |
Rellene cada celda con resultados de pruebas específicos del modelo antes de aceptar una afirmación de espesor como capacidad productiva.
Esta tabla de resultados verificados ayuda a evitar dos errores habituales:
- tratar un espesor máximo publicitario como una especificación de producción repetible
- comparar máquinas utilizando materiales, gases o criterios de calidad diferentes
La comparación final debe utilizar los mismos archivos, materiales, pureza del gas, método de cronometraje y criterios de aceptación.
Adapte el área de trabajo y el sistema de manipulación de materiales
Una máquina compacta puede ser eficiente para:
- pequeñas piezas de precisión
- detalles finos y pequeñas distribuciones de piezas
- formatos de chapa de tamaño limitado
- espacios de taller reducidos
Puede ser necesaria una máquina para chapas de mayor formato en estos casos:
- formato estándar 3015 u otro material de tamaño completo
- paneles grandes y distribuciones de piezas variadas
- mesas intercambiables o carga automatizada
- mayor producción por turno con descarga planificada
Verifique el área útil de corte, los márgenes de chapa, las holguras de los palés, el recorrido del material y el espacio que ocupa la instalación, sin basarse únicamente en la denominación nominal de la mesa.
Compare el tiempo de ciclo verificado, además de la velocidad de avance
En una prueba de producción se debe registrar lo siguiente:
- tiempo de perforación y corte de toda la distribución de piezas
- tiempo de carga, descarga y clasificación de piezas
- rechazos, correcciones y número de piezas conformes
- gas, boquillas, óptica protectora y otros consumibles
- comportamiento al reanudar el trabajo y estabilidad durante una prueba prolongada
Calcule las piezas aceptadas por turno y el coste total por pieza aceptada. No basta con la velocidad de avance anunciada.
Incluya el soporte del proveedor en el alcance de aceptación
Antes del pago, confirme:
- informe de pruebas con muestras y parámetros de corte registrados
- modelos exactos de fuente, cabezal, controlador, enfriadora y software
- requisitos de suministros e instalaciones, responsabilidades de montaje y preparación del emplazamiento
- formación para operadores y personal de mantenimiento
- exclusiones de la garantía, tiempo de respuesta y disponibilidad de piezas de recambio
- asistencia remota, derivación de incidencias y coste del servicio
Estas condiciones deben figurar en el presupuesto, el plan de aceptación y el contrato.
Decida con muestras comparables y una prueba de aceptación en fábrica (FAT) documentada
No existe una única máquina de corte láser de fibra cuya idoneidad esté demostrada para todas las combinaciones de material y espesor. Preseleccione configuraciones realistas y pruébelas en condiciones equivalentes.
Utilice archivos representativos, el material real, el gas acordado, un método de cronometraje documentado y criterios medibles de borde y dimensiones. Incluya trabajos habituales, detalles difíciles y al menos un trabajo de espesor máximo.
Apruebe la lista exacta de componentes y la prueba de aceptación en fábrica antes del pedido. La mejor máquina produce repetidamente piezas conformes al coste y rendimiento por turno requeridos.
Preguntas frecuentes
¿Puede una tabla de potencia y espesor aplicarse a todos los láseres de fibra?
No. El modo de la fuente, la óptica, el cabezal de corte, la boquilla, el gas, el grado del material, el estado de la superficie, la geometría y los criterios de calidad pueden cambiar el resultado validado. Utilice pruebas específicas del modelo.
¿Qué demuestra una afirmación de espesor máximo?
Una prueba repetible con el material exacto y la configuración presupuestada, con la perforación, la geometría, los bordes, el tiempo de ciclo, el gas y los resultados de inspección documentados en el registro de aceptación.
¿Cómo se debe probar la capacidad en chapa fina?
Utilice piezas reales con orificios pequeños, esquinas y contornos finos distribuidas en una chapa. Inspeccione las dimensiones, la anchura de corte, la decoloración, la deformación térmica y la repetibilidad.
¿Cómo se deben comparar dos máquinas?
Utilice los mismos archivos CAD, lote de material, pureza del gas, distribución de piezas, límites de calidad y método de cronometraje. Compare el número de piezas conformes por turno y el coste por pieza conforme.
¿Qué debo enviar antes de solicitar una oferta?
Envíe la matriz de grados de material y espesores, el tamaño de chapa, archivos CAD representativos, los requisitos de bordes y tolerancias, la producción objetivo por turno, los suministros disponibles en las instalaciones, las necesidades de automatización y la frecuencia de trabajos de espesor máximo.