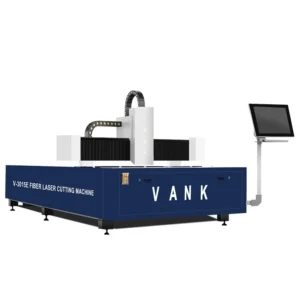


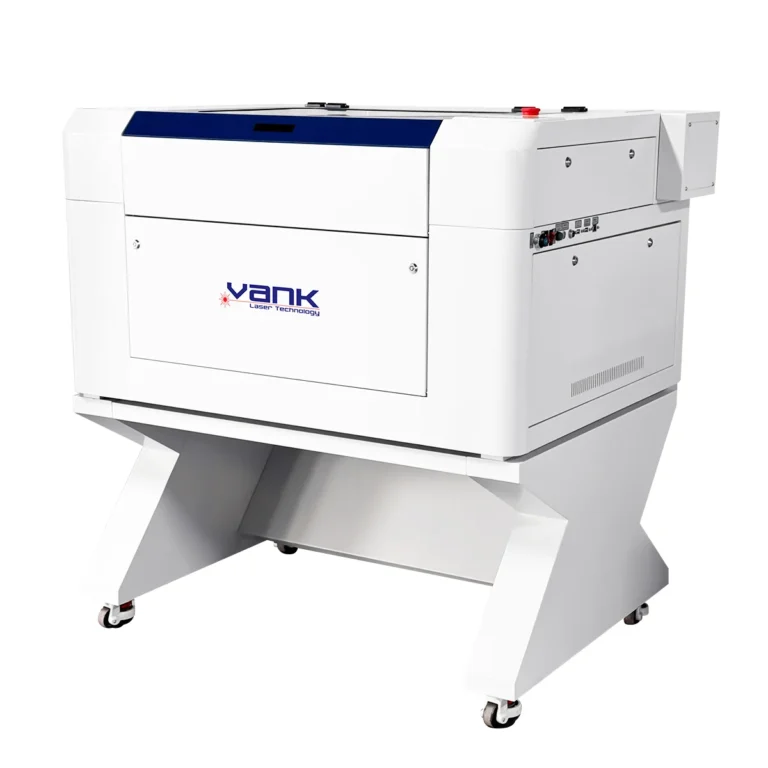
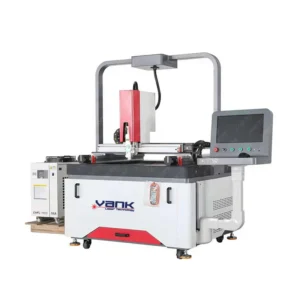
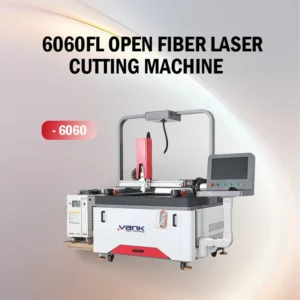
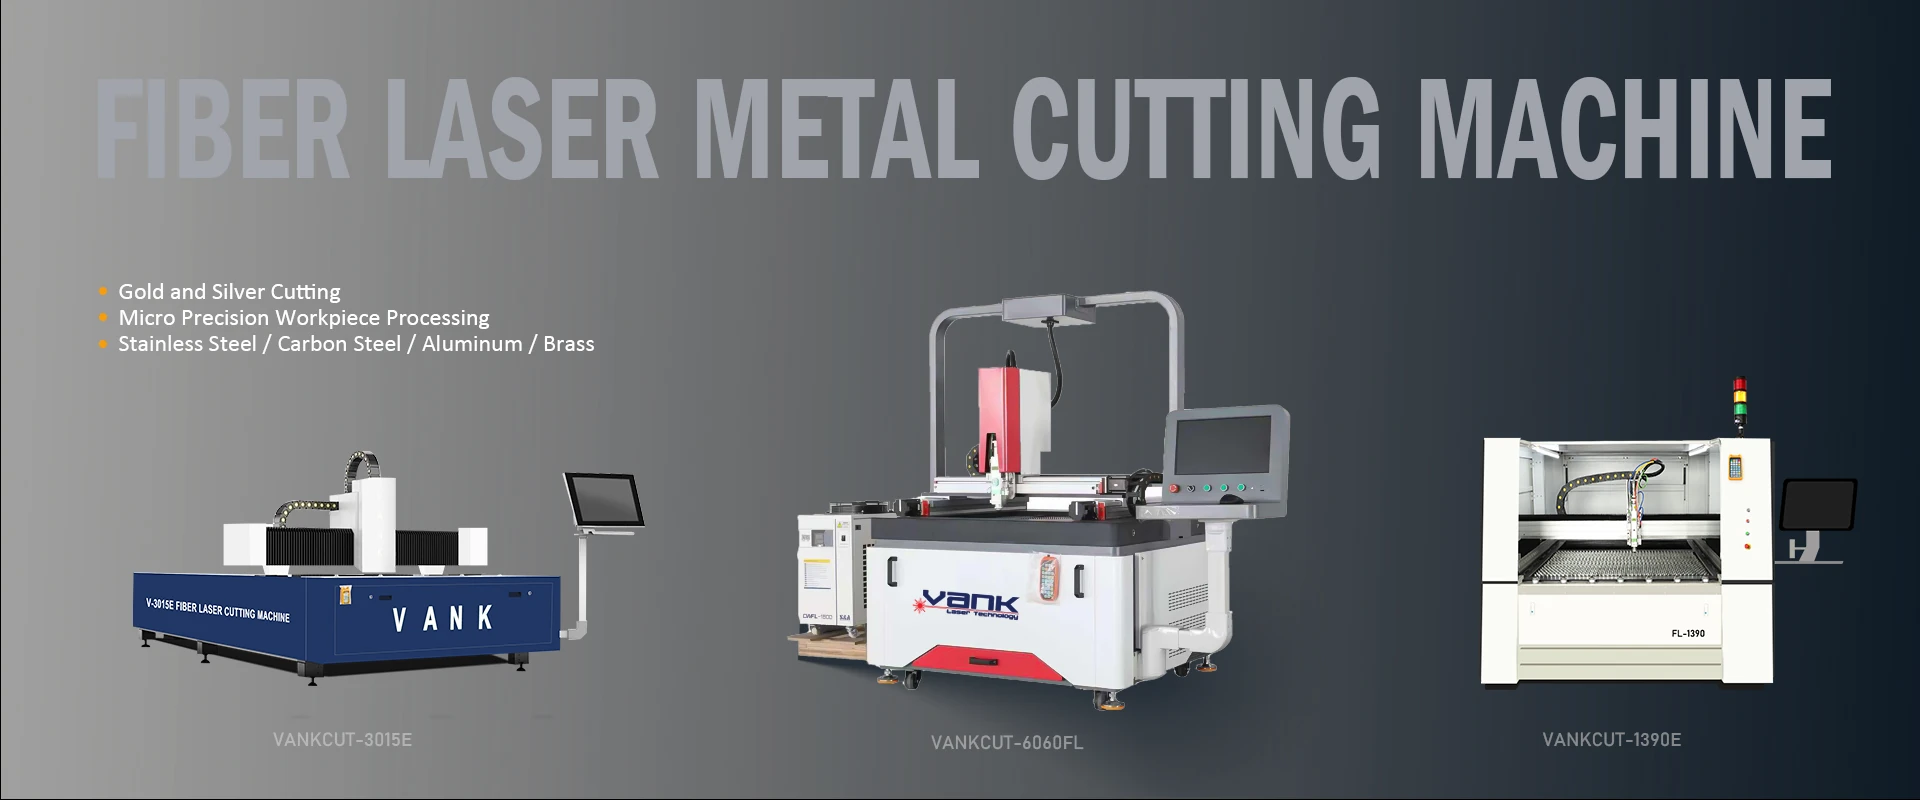
VankCut-6060FL — волоконный станок для лазерной резки открытого типа
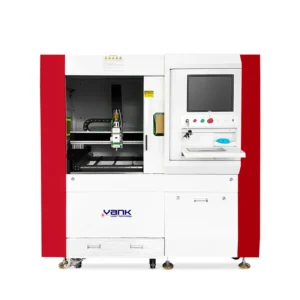
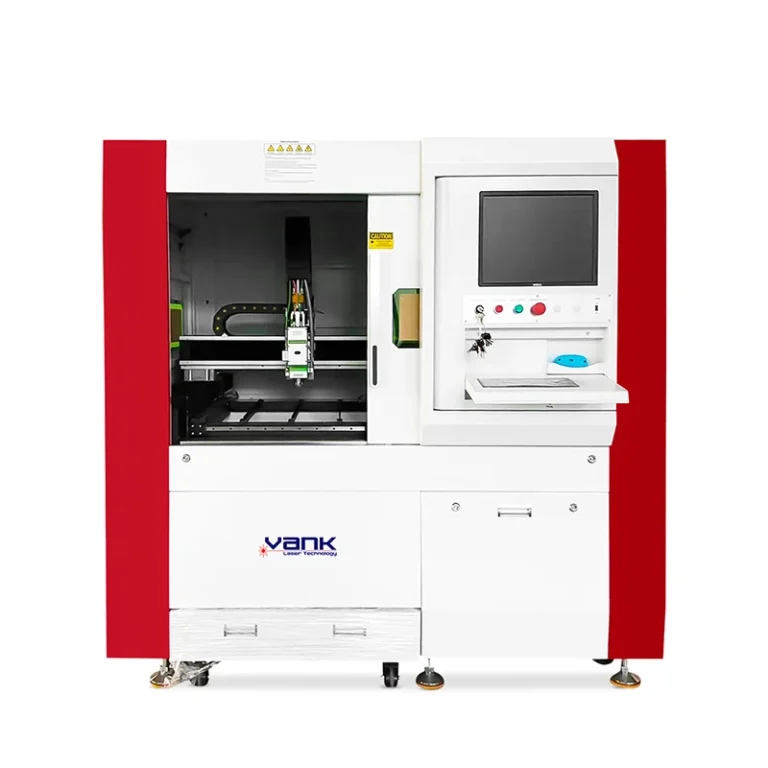
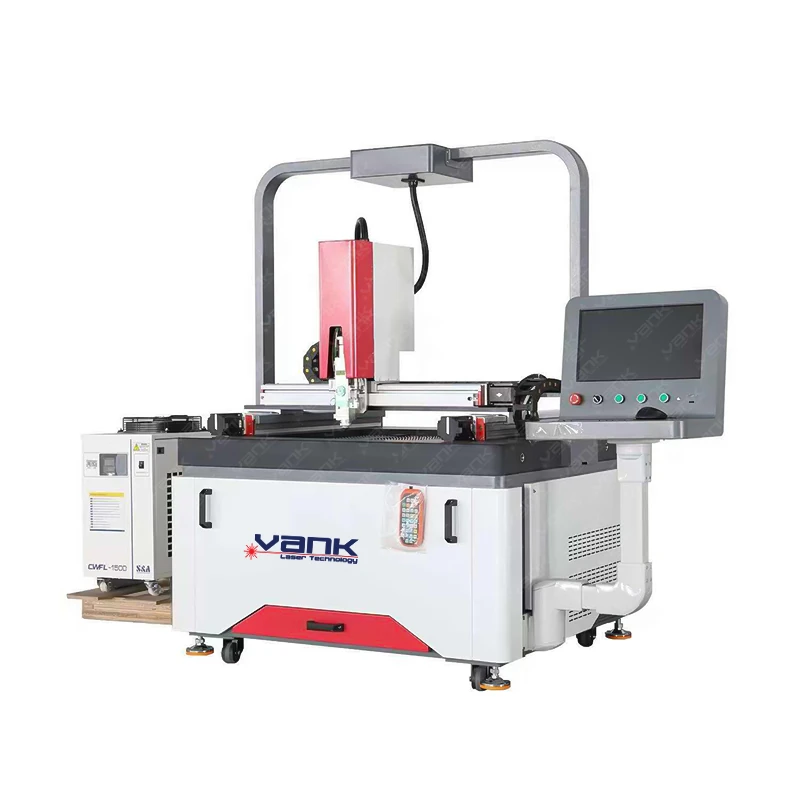
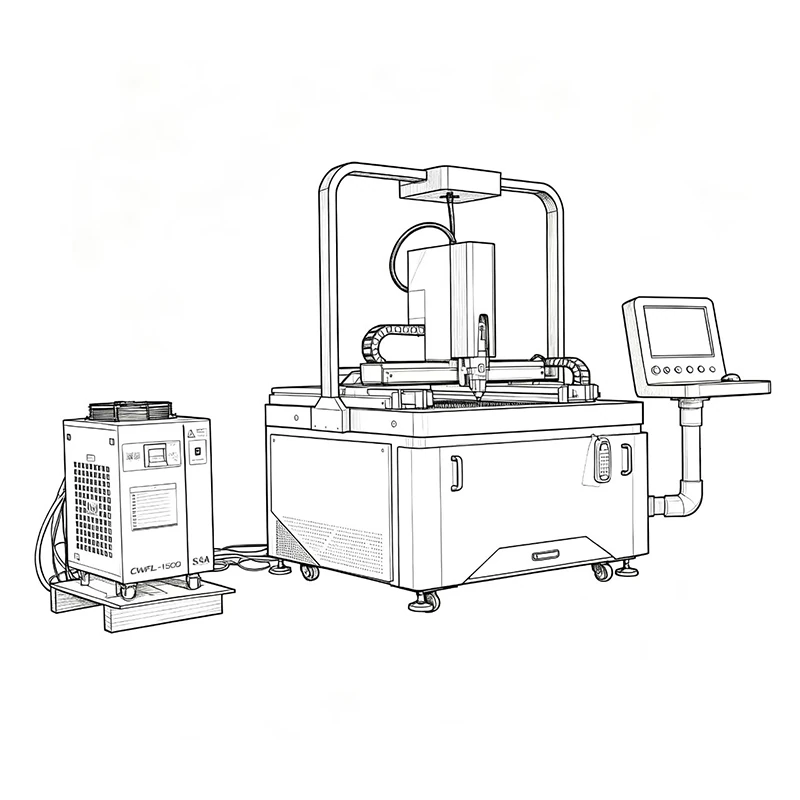
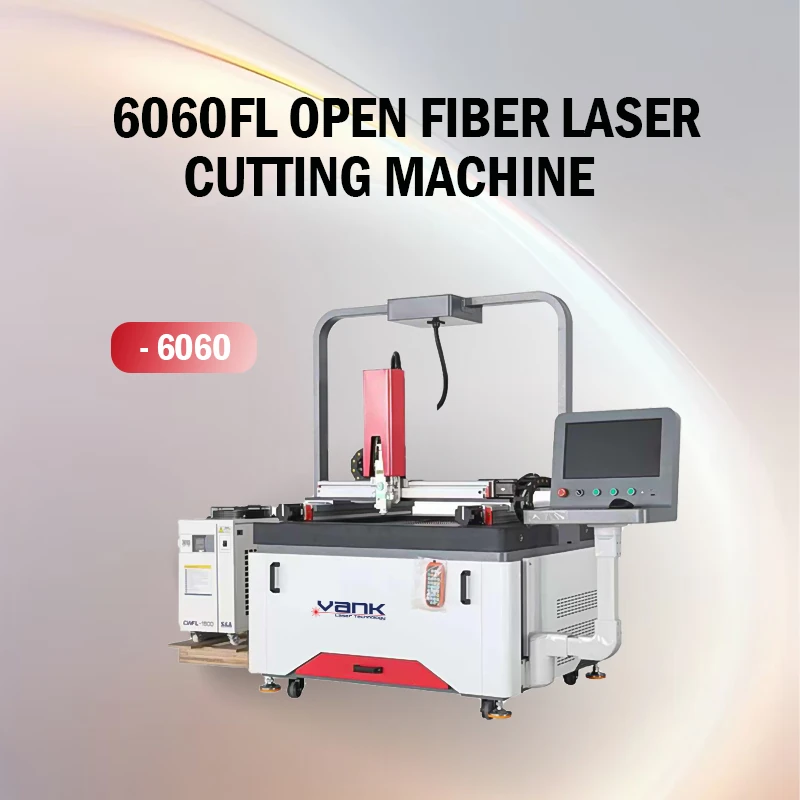
VankCut-6060FL — открытый волоконный станок лазерной резки с ЧПУ и рабочим полем 600 × 600 мм для металлических деталей малого формата и изделий из тонкого листа. В комплектациях 1500 Вт–2000 Вт он предназначен для производства изделий из стали, нержавеющей стали, алюминия, латуни и других поддерживаемых металлов после пробной резки и подтверждения пригодности процесса.
- Открытая рабочая зона: Рабочая зона резки 600 × 600 мм для небольших листов, точных деталей и производственных участков с ограниченным пространством.
- Варианты мощности: Источники мощностью 1500 Вт и 2000 Вт можно оценивать с учетом материала, толщины, вспомогательного газа и требуемого времени цикла.
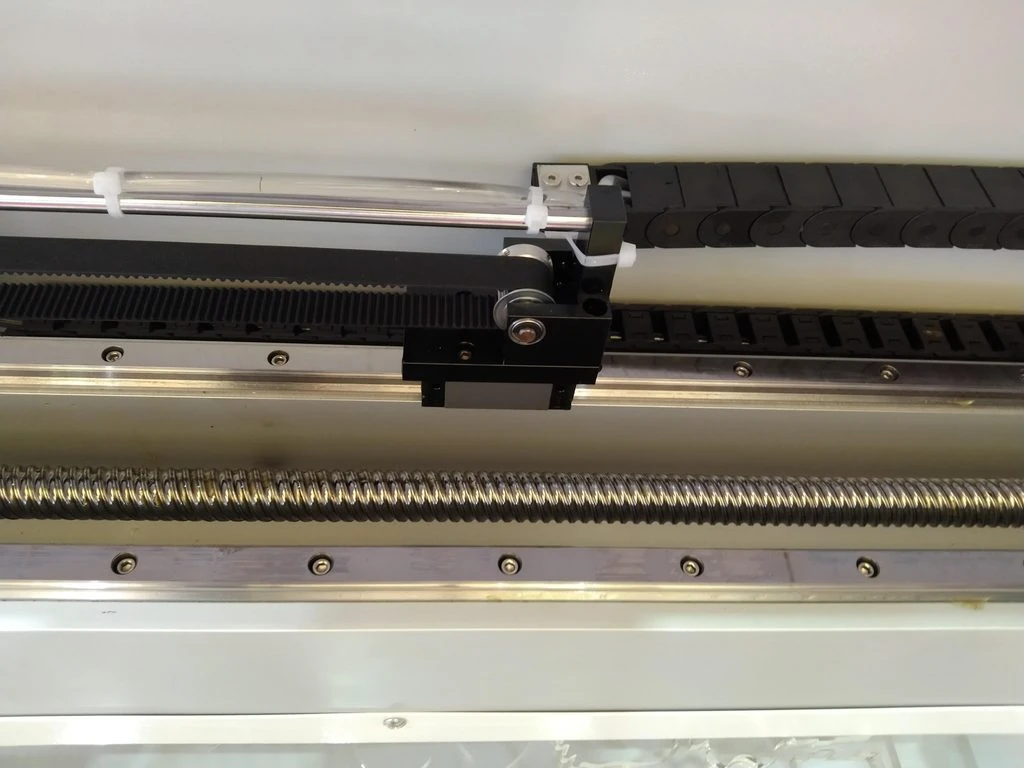
- Контролируемая точность: Шарико-винтовая передача, линейные направляющие и сервоприводы помогают выполнять точную резку; допуски готовых деталей и качество кромки зависят от материала, раскладки деталей и проверенных параметров обработки.
- RAYTOOLS Control: Рабочий процесс RAYTOOLS Control поддерживает импорт чертежей, раскладку и управление резкой; обучение операторов и настройка конкретного станка остаются необходимыми.
- Открытая конструкция:Отсутствие ограничений, связанных с полностью закрытым корпусом, обеспечивает беспрепятственную подачу материалов. Легкий доступ к компонентам упрощает устранение неисправностей и замену деталей, что сокращает время простоя. Стабильная мощность лазера гарантирует точную резку металла.
- Обслуживание оптического тракта: Передача луча по оптоволокну устраняет необходимость юстировки внешних зеркал. При этом по-прежнему нужны обслуживание защитных линз и сопел, калибровка фокуса, обслуживание подачи газа, вытяжки и чиллера.
Технические характеристики
| Модель | Волоконный станок лазерной резки FC6060-Vank |
| Мощность лазера | 1500 Вт / 2000 Вт |
| Тип охлаждения | Водяное охлаждение |
| Ход по оси Z | Номинально 100 мм; уточните окончательную комплектацию режущей головки |
| Макс. скорость холостого перемещения (X/Y) | До 80 000 мм/мин; зависит от параметров движения и процесса обработки |
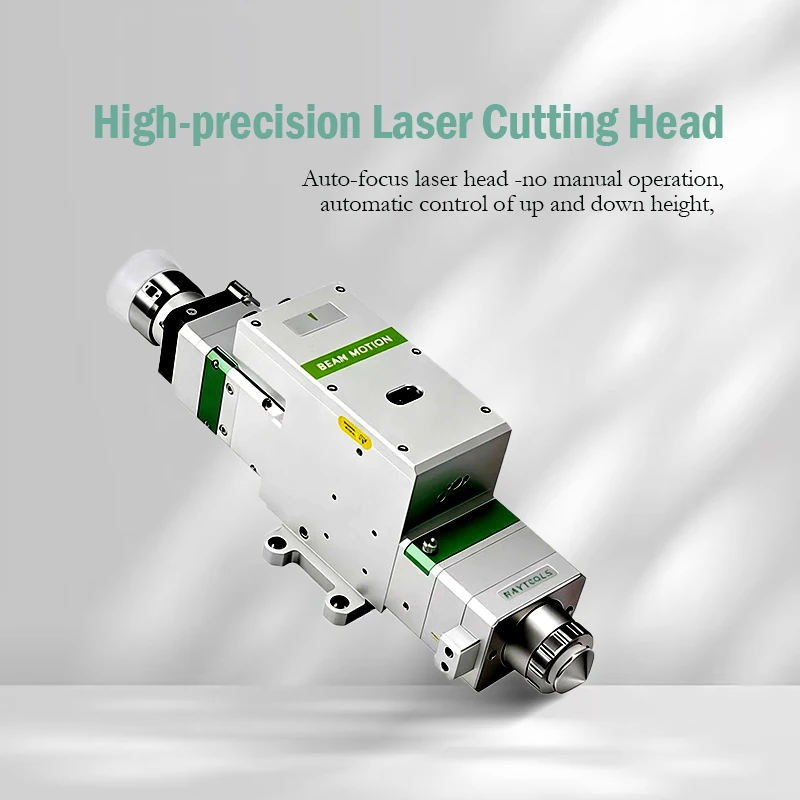
| Лазерная головка | Головка с автофокусом RayTools или аналогичная в зависимости от комплектации |
| Точность позиционирования (X/Y) | Номинально ±0,01 мм; подтвердить при заводских приемочных испытаниях |
| Повторяемость позиционирования (X/Y) | Номинально ±0,005 мм; подтвердить при заводских приемочных испытаниях |
| Линейная направляющая | Линейная направляющая HIWIN или аналогичная согласно согласованной спецификации (BOM) |
| Марка волоконного лазерного источника | Лазерный источник MAX / Raycus / IPG или другой согласованный источник согласно коммерческому предложению |
| Система управления | Версия RAYTOOLS Control и контроллер зависят от комплектации |
| Система охлаждения | Промышленный водяной чиллер |
| Напряжение и частота | Трехфазное питание, 380 В переменного тока, 50/60 Гц; варианты для региона согласно коммерческому предложению |
| Подходящие материалы | Углеродистая сталь, нержавеющая сталь, алюминий, латунь, медь и другие подходящие металлы после оценки задачи обработки |
| Поддерживаемые форматы | DXF и другие векторные форматы, поддерживаемые контроллером; уточните порядок импорта в программное обеспечение |
| Упаковка | Спецификация экспортной упаковки согласовывается при оформлении заказа |
| Тип передачи | Привод с ходовым винтом |
Справочные толщины лазерной резки (стабильная резка / предел)
| Материал | 1500 Вт | 2000 Вт |
| Углеродистая сталь | 6 / 8 | 8 / 12 |
| Нержавеющая сталь | 3 / 4 | 4 / 6 |
| Алюминий | 2 / 3 | 3 / 5 |
| Латунь | 1 / 2 | 2 / 3 |
Как пользоваться справочными данными по резке
Формат: стабильная / предельная резка: Первое значение служит ориентиром для производственной резки, а второе — для более медленной резки предельной толщины. Без пробной обработки образца ни одно значение не гарантирует толщину, при которой будут выполнены критерии приёмки.
Резка предельной толщины: Предельные значения могут подразумевать низкую скорость, большее количество грата или снижение качества кромки и не предназначены для оценки обычных возможностей серийного производства.
Металлы с высокой отражательной способностью: Для алюминия, латуни и меди нужны лазерный источник, режущая головка и процесс, допущенные к работе с учётом риска обратного отражения.
Переменные процесса: Фактические возможности резки зависят от модели лазерного источника, качества луча, вспомогательного газа, давления, сопла, фокусировки, сплава, состояния поверхности и критериев приёмки.
Обрабатываемые материалы
К типичным обрабатываемым материалам относятся углеродистая и нержавеющая сталь, алюминиевые сплавы, оцинкованный лист, латунь, медь, титан и некоторые виды листов из драгоценных металлов. Для отражающих и дорогостоящих материалов необходимо проверить комплектацию и согласовать результаты обработки представительного образца.
Основные отрасли применения
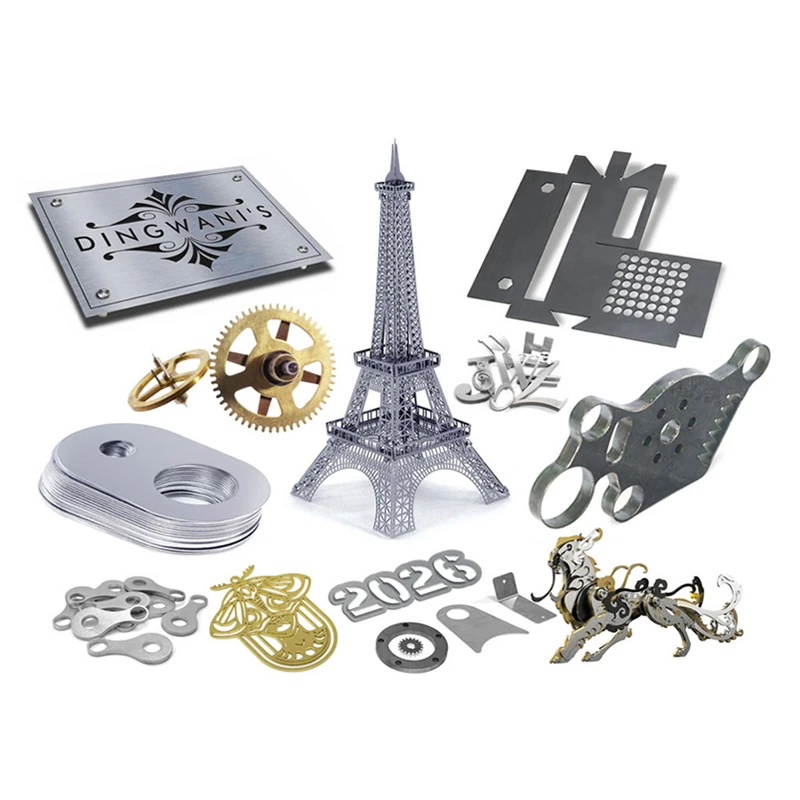
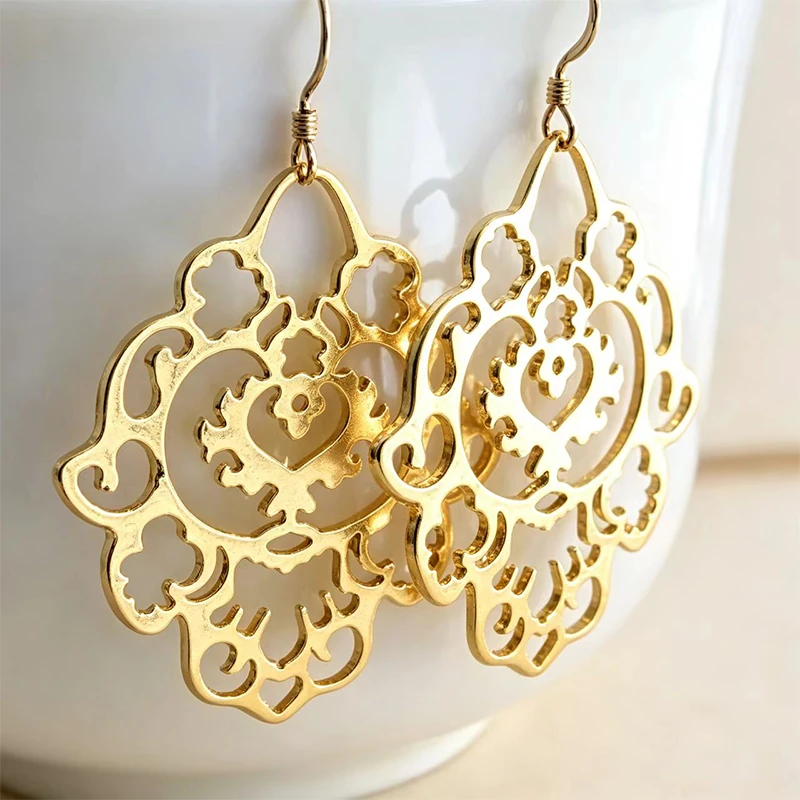
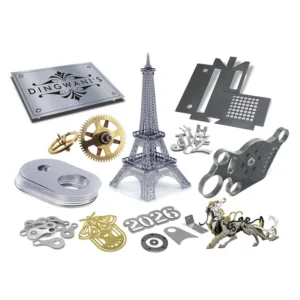
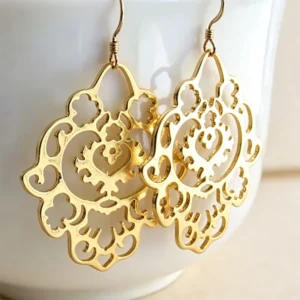
Области применения включают изготовление ювелирных изделий и деталей из драгоценных металлов, прецизионных приборов, электрических компонентов, идентификационных табличек, сувениров, вывесок, мелких автомобильных деталей, а также другие технологические процессы по обработке листового металла малого формата.
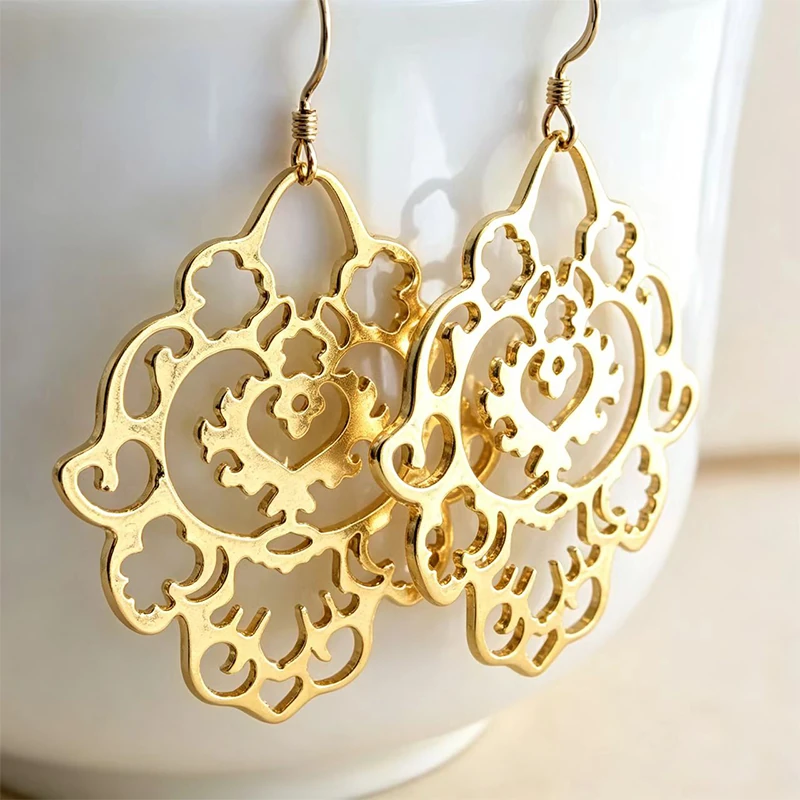
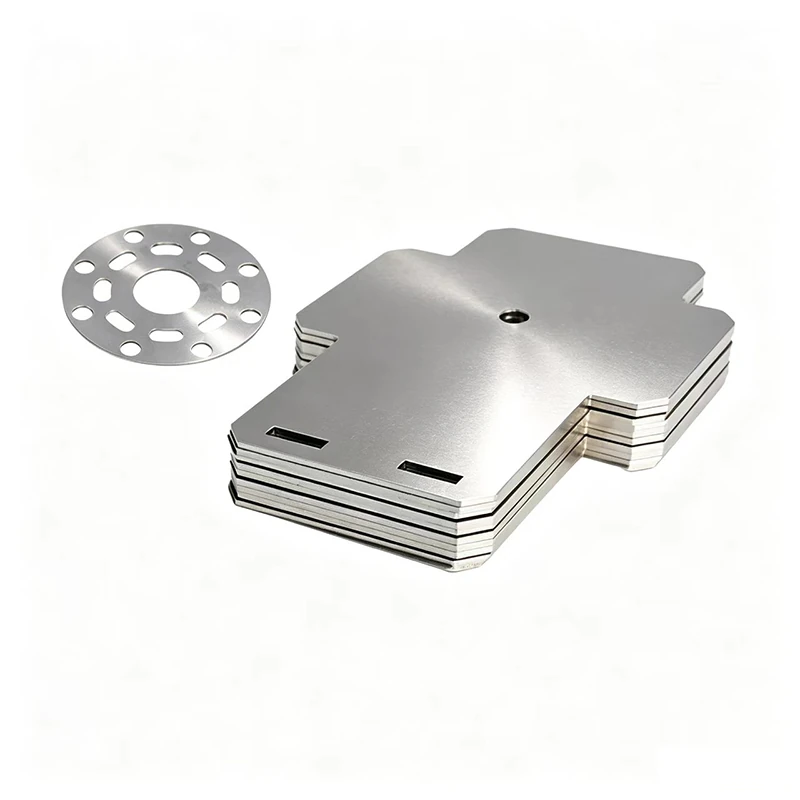
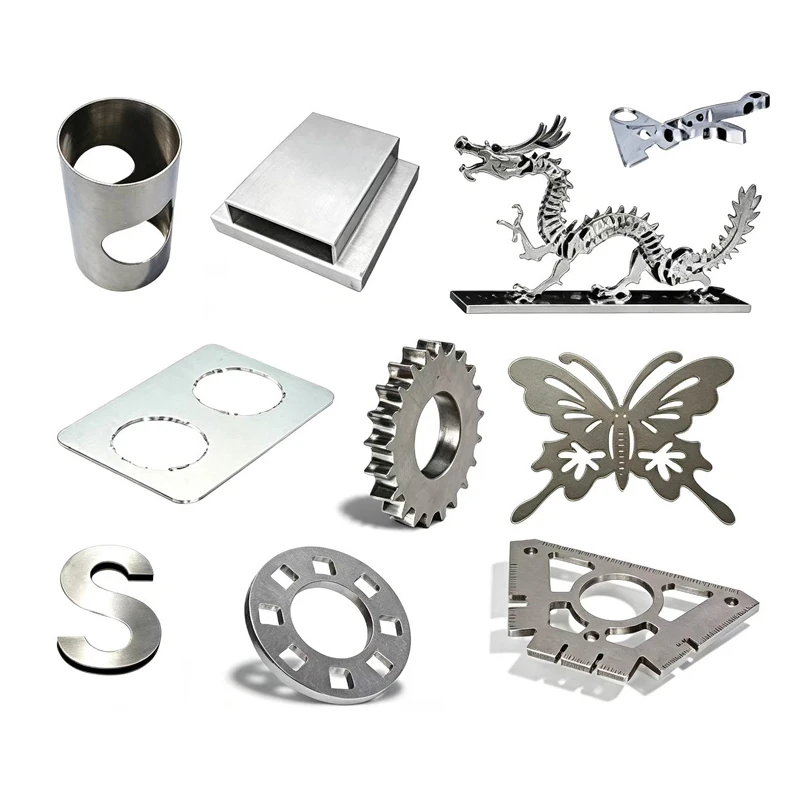
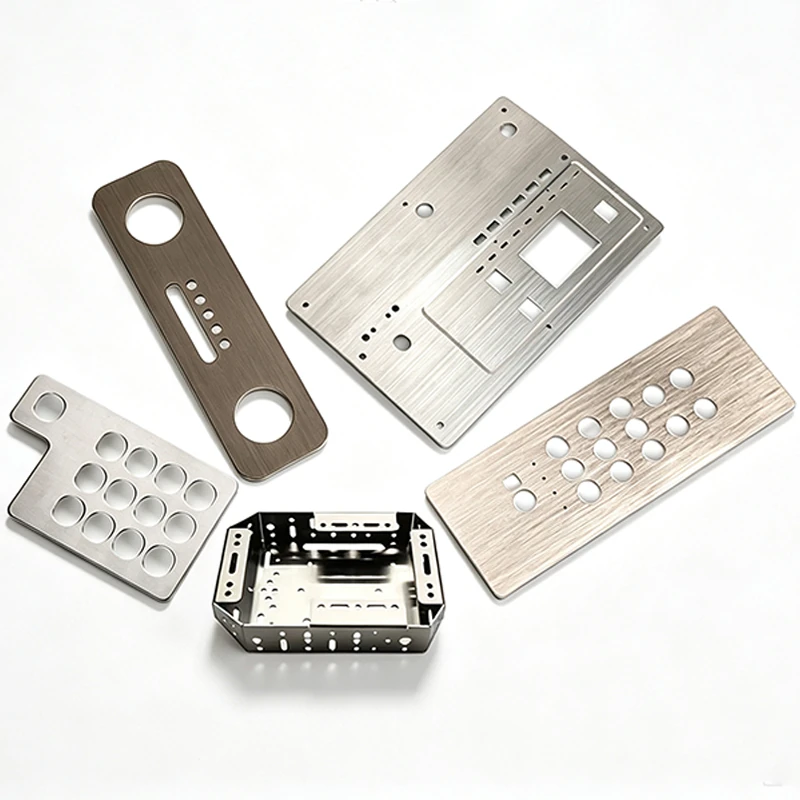
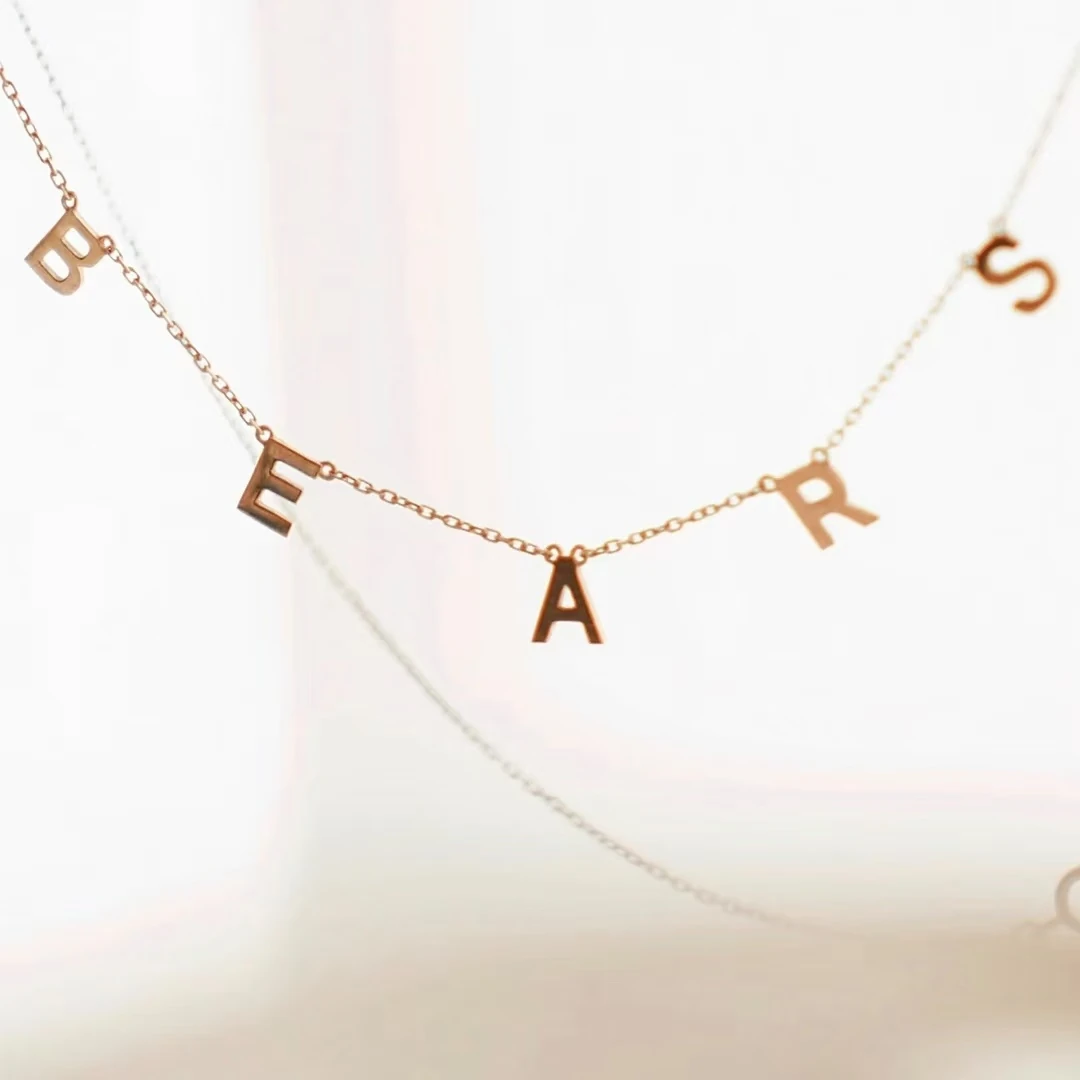
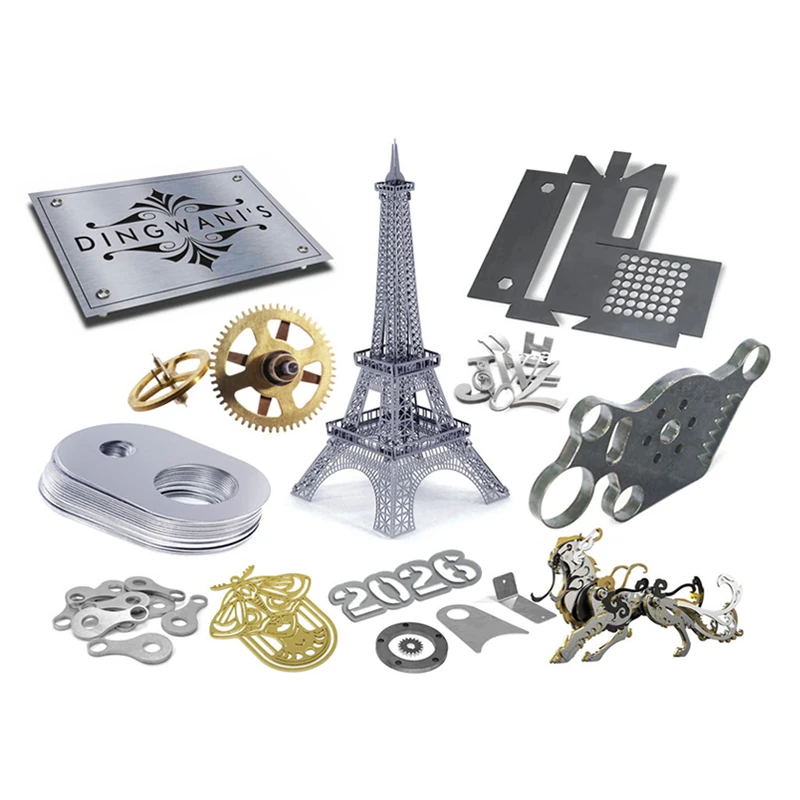
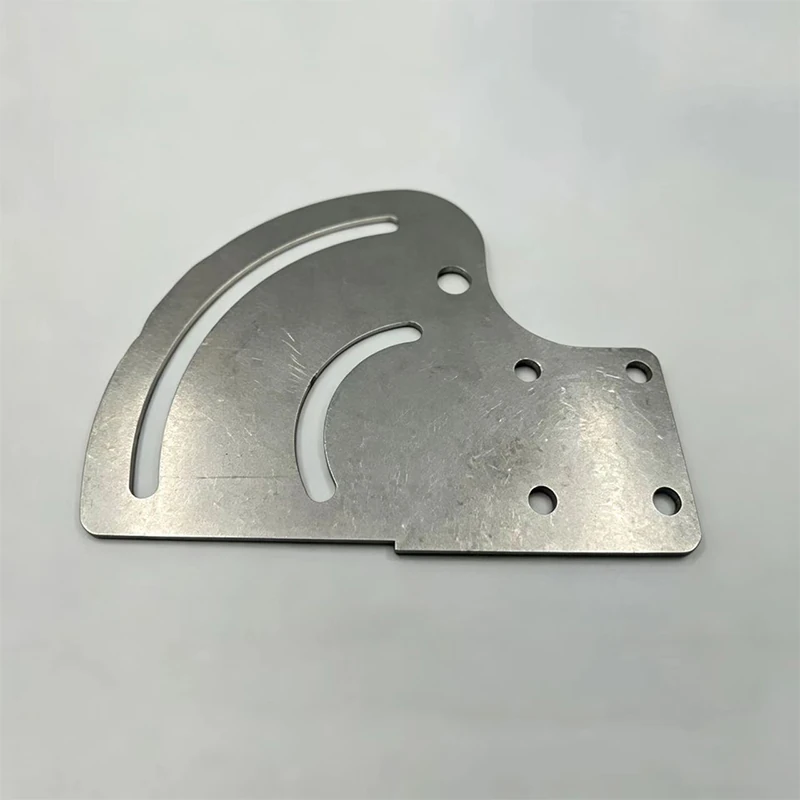
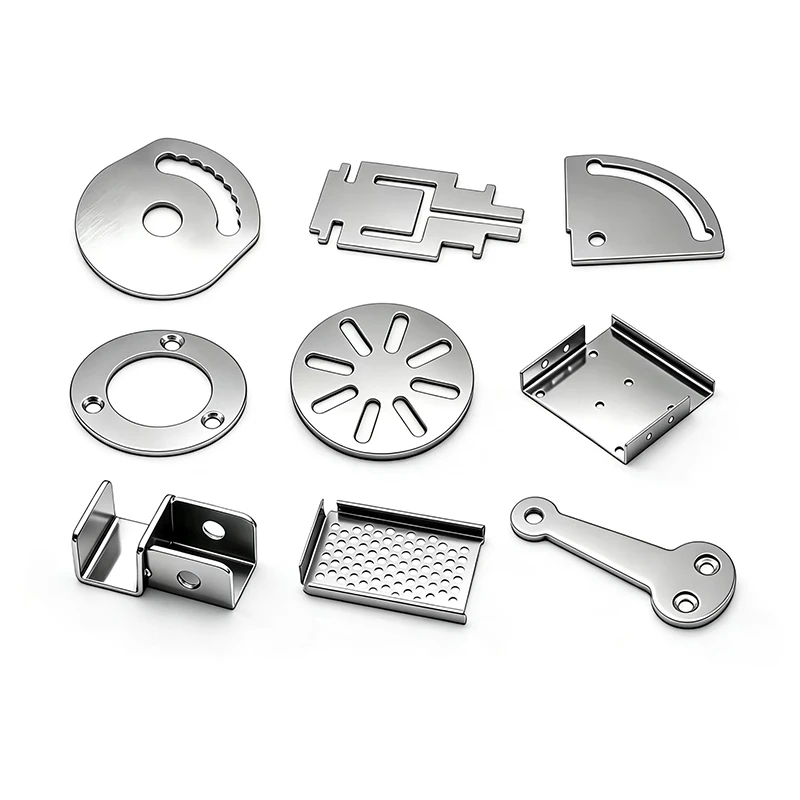
Малоформатный станок волоконной лазерной резки VankCut-6060FL
6060FL сочетает компактное рабочее поле 600 × 600 мм с открытой волоконной лазерной резкой небольших металлических деталей после подтверждения пригодности процесса. Выбирайте мощность источника, режущую головку, газовую систему и критерии приемки по реальным материалам и чертежам.
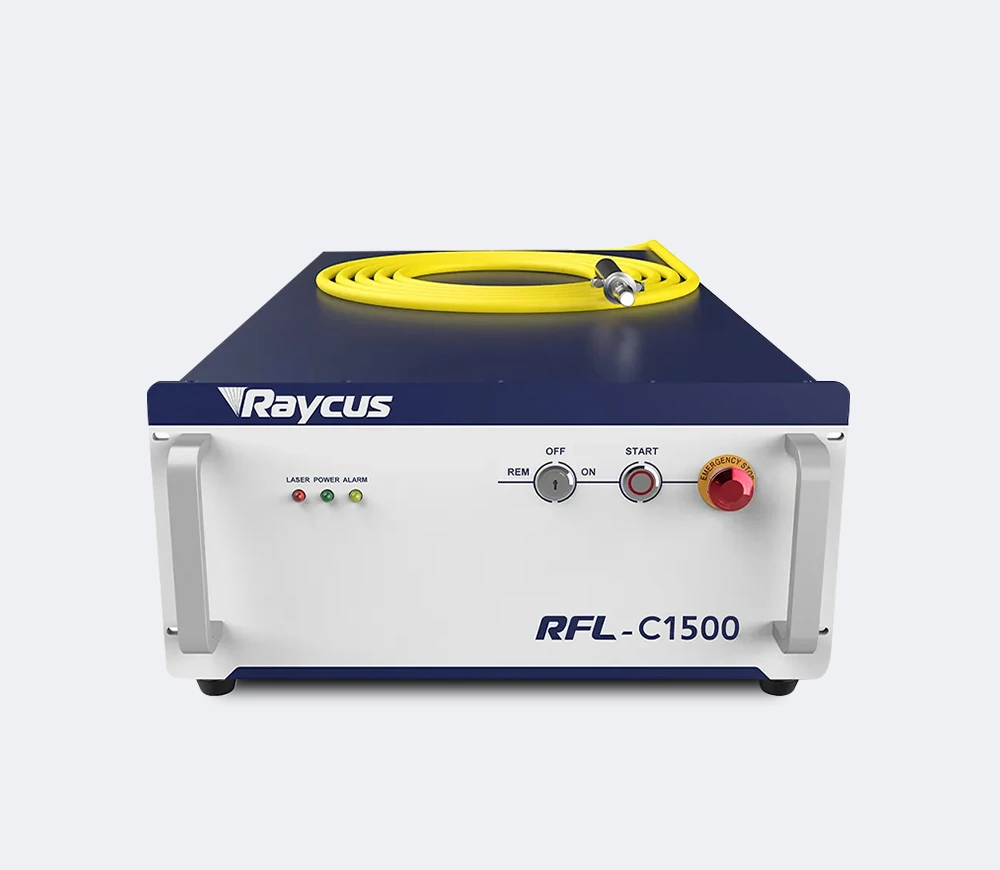
Выбор волоконного лазерного источника
- КПД лазерного источника, качество луча и требования к электропитанию зависят от конкретной модели
- Ограничения по высоте над уровнем моря и условиям окружающей среды соответствуют техническому паспорту выбранного источника
- Характеристики резки необходимо подтвердить на заданном сплаве и при заданной толщине
- Длина выходного волокна и интерфейс определяются утверждённой спецификацией комплектации станка (BOM)
- Лазерный источник требует небольшого объёма регулярного обслуживания, однако охлаждение, качество электропитания и разъёмы нуждаются в проверке
- Ограничения по импульсному режиму и модуляции зависят от выбранных лазерного источника и контроллера
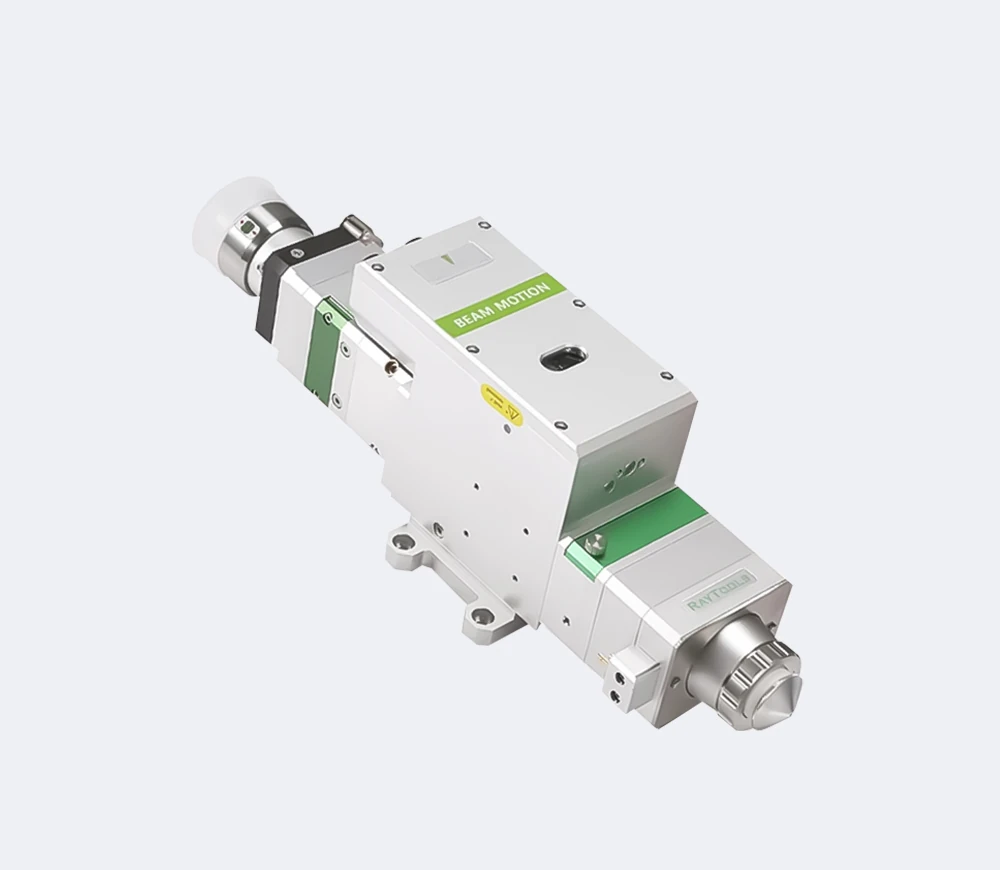
Автофокусная режущая головка для волоконного лазера
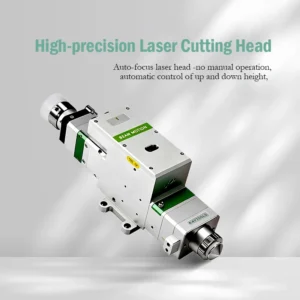
Режущая головка с автофокусировкой поддерживает программную регулировку фокуса и ёмкостное управление высотой. Марка, номинальные оптические характеристики, спецификация защитной линзы и пригодность для отражающих металлов должны соответствовать выбранному лазерному источнику.
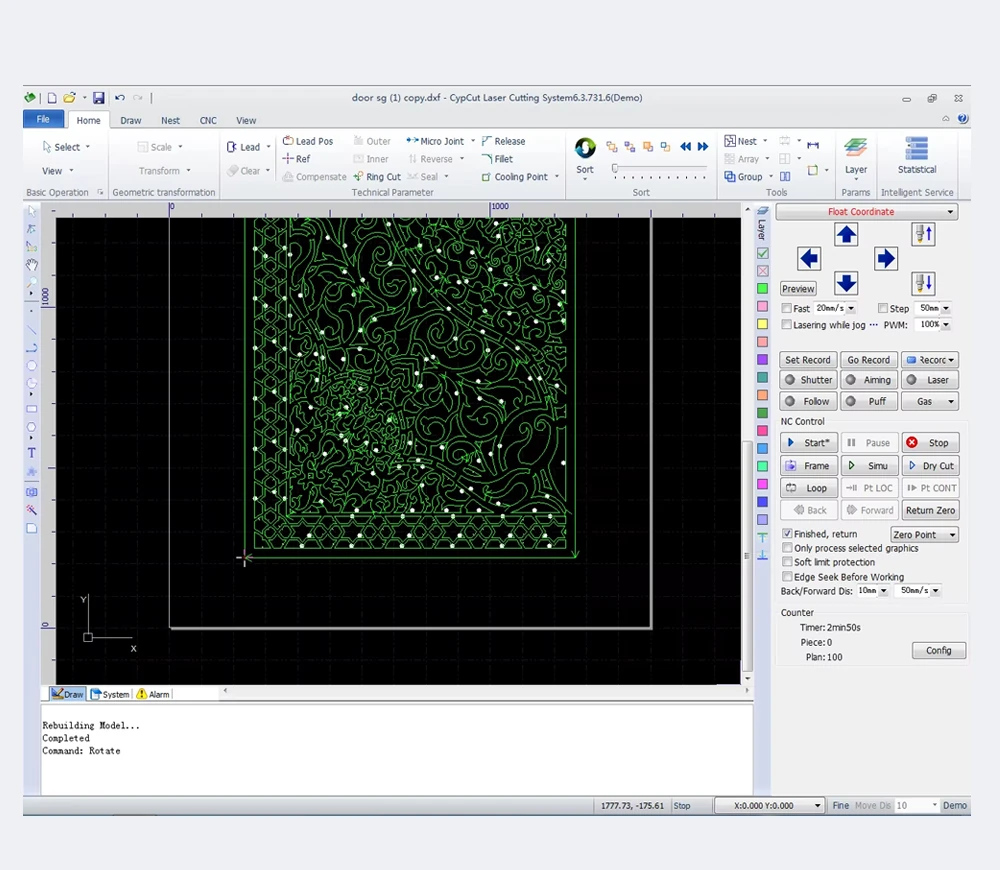
Рабочий процесс RAYTOOLS Control
Контроллер поддерживает импорт чертежей, раскладку, траектории захода, поиск кромки и управление траекториями резки. Доступные функции зависят от установленного контроллера RAYTOOLS и версии ПО; необходимы обучение и настройка параметров конкретного станка.
Прецизионные линейные направляющие
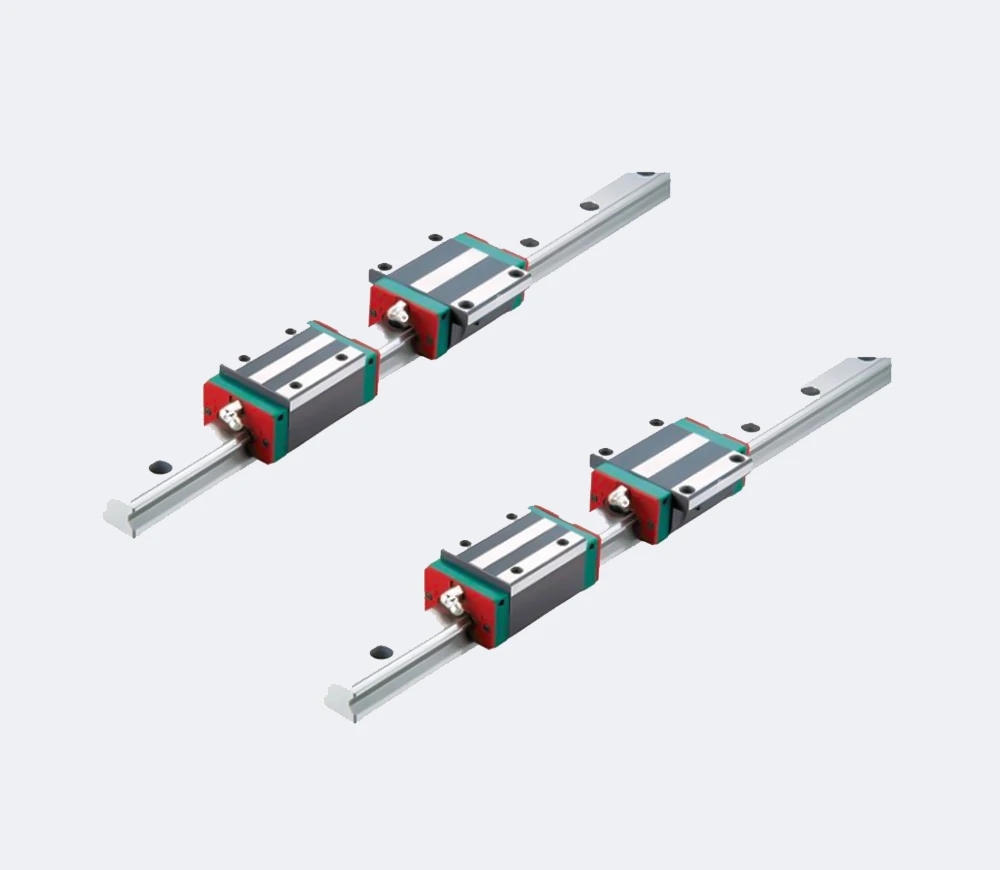
Линейные направляющие и шарико-винтовая передача обеспечивают плавное, повторяемое перемещение. Марку направляющих, преднатяг, смазку и выверку подтверждают по окончательной спецификации комплектации (BOM) и в ходе заводских приёмочных проверок.
Промышленный водяной чиллер
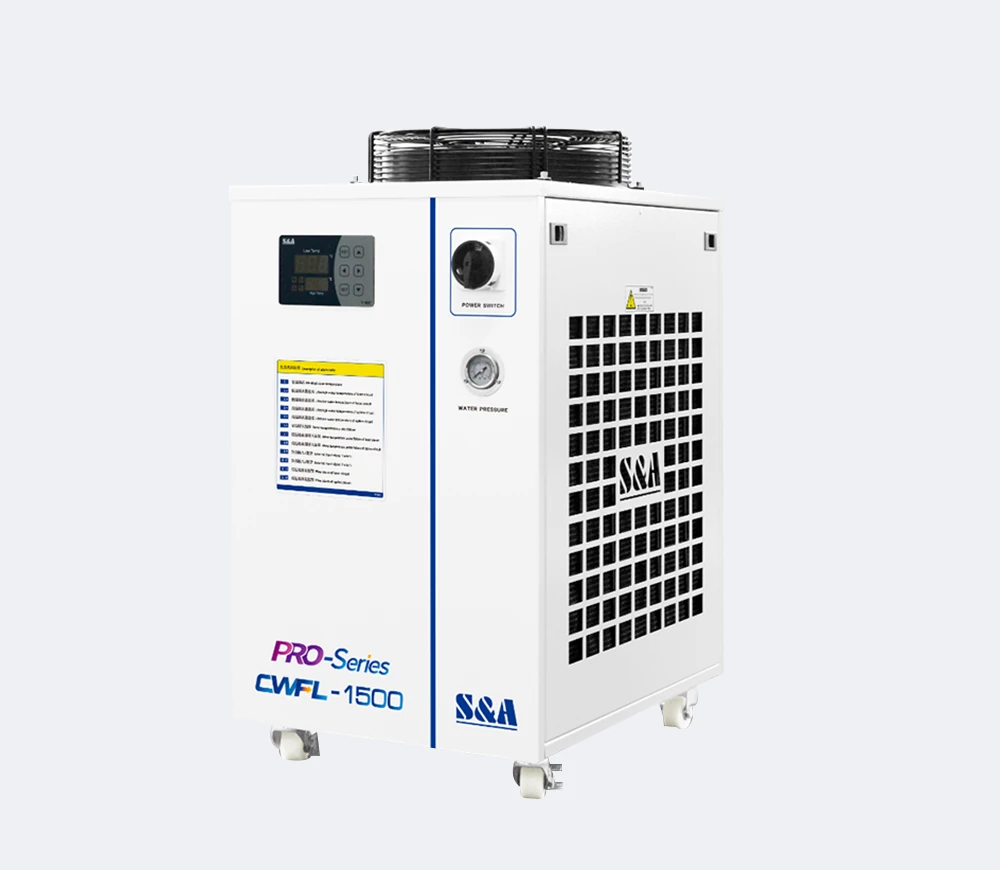
Подобранный промышленный чиллер регулирует контуры охлаждения лазерного источника и режущей головки. Стабильность температуры, холодопроизводительность и электрические характеристики зависят от выбранной комплектации 1500 Вт–2000 Вт; соблюдайте прилагаемый график обслуживания.
Шарико-винтовая передача
По сравнению с ременным приводом он обеспечивает более высокую точность гравировки и резки; по сравнению с зубчато-рейковым приводом он обеспечивает более высокую точность, однако станки с зубчато-рейковым приводом работают быстрее. Шарико-винтовой привод в основном используется для резки материалов толщиной свыше 20 мм, а также для лазерной резки материалов большей толщины, что позволяет получать более гладкие кромки реза.