

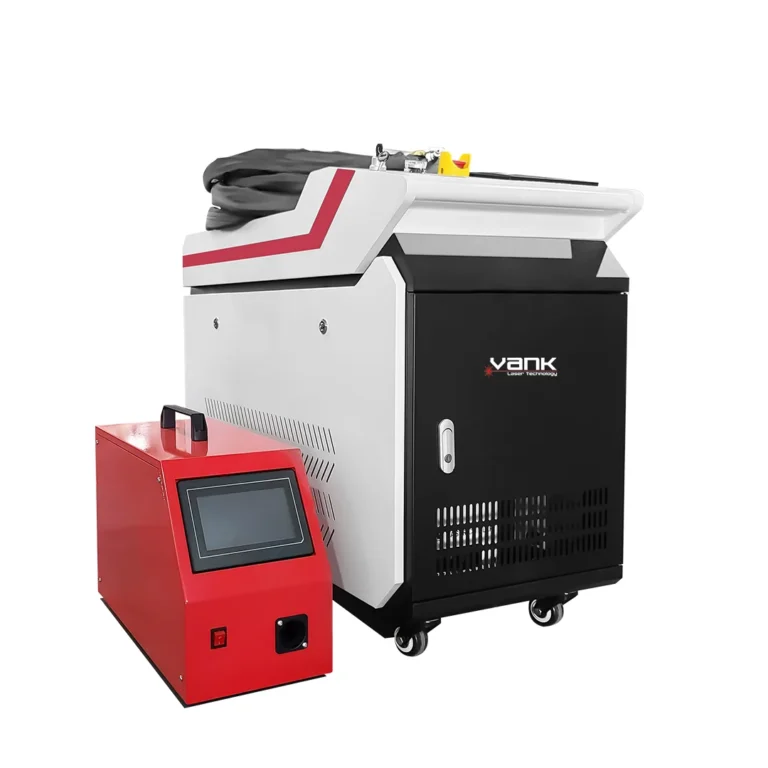
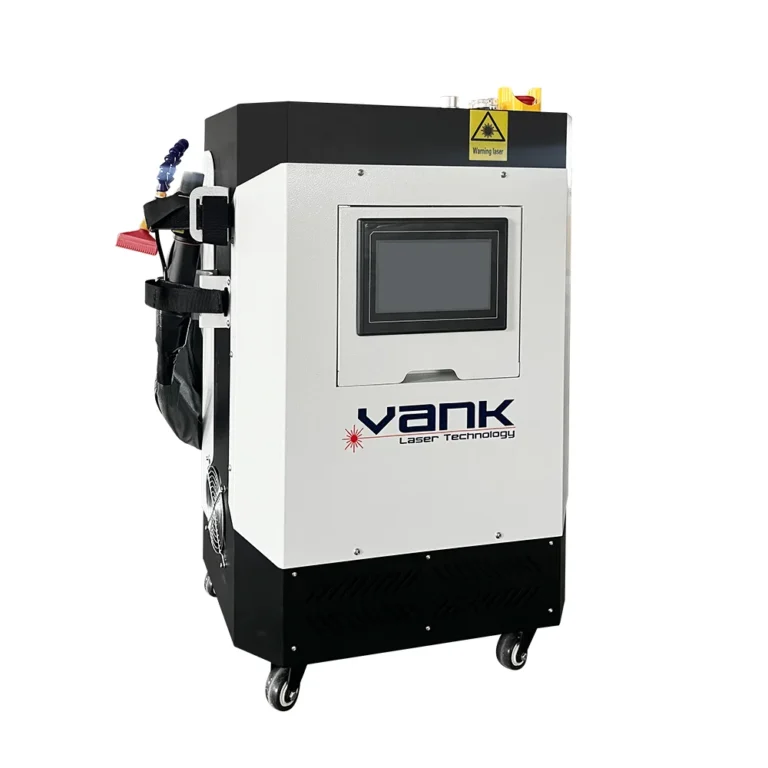
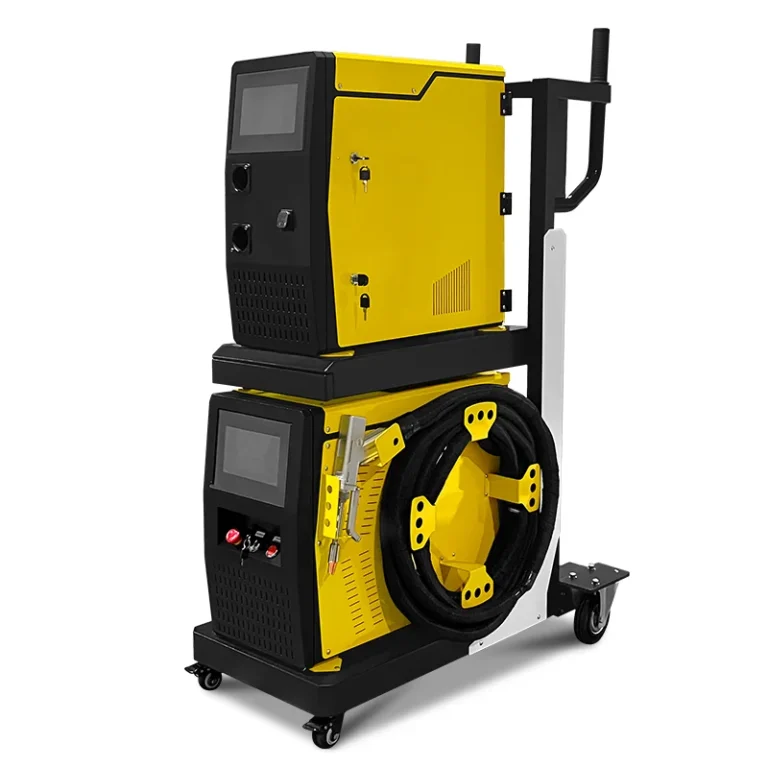
Как выбрать лазерный сварочный аппарат для оптовой закупки?
Начинайте с письменных производственных требований, а не с паспортной мощности в каталоге. Укажите марку материала, диапазон толщин, тип соединения и зазор, требуемый профиль шва, необходимость присадочной проволоки, защитный газ, суточный объем и последующую отделку.
Подходящий поставщик должен продемонстрировать требуемое соединение на репрезентативных деталях, документировать испытанную конфигурацию и результаты приемки, а также обеспечить монтаж, обучение, меры безопасности, обслуживание и запасные части в стране поставки.
Сравните каналы закупки до принятия решения
Прежде чем запросить коммерческое предложение, подготовьте следующие данные о задаче:
- Марки материалов, толщины, покрытия, чертежи соединений, допуски на сборку и репрезентативные образцы.
- Требуемая глубина проплавления, профиль шва, прочность, герметичность, внешний вид, деформация и все необходимые разрушающие или неразрушающие испытания.
- Планируемое число смен, номенклатура деталей, время цикла, потребность в присадочной проволоке, защитный газ и интерфейсы автоматизации.
- Напряжение электросети на месте установки, допустимые условия окружающей среды, применимые документы о соответствии, меры лазерной безопасности, вытяжка, требования к обучению и сервису.
| Канал закупки | Возможное преимущество | Необходимая проверка |
|---|---|---|
| Закупка напрямую у производителя | Доступ к вариантам комплектации и заводские испытания | Уточните поддержку при экспорте, местный сервис, соответствие требованиям и ответственность за доставку |
| Официальный дистрибьютор | Установка на месте, обучение и техническая поддержка | Проверьте полномочия от производителя, ограничения по комплектации и кто отвечает за гарантию |
| Торговая площадка или независимый реселлер | Быстрое сравнение цен и широкий выбор предложений | Проверьте данные продавца, происхождение оборудования, качество интеграции, комплект средств безопасности и послепродажную поддержку |
От чего зависит стоимость аппарата лазерной сварки?
Покупная цена — лишь часть стоимости установленного оборудования. Неполная комплектация может повлечь непредвиденные расходы на средства безопасности, вытяжку, преобразование электропитания, подачу газа, оснастку, перевозку, пошлины, ввод в эксплуатацию и обучение операторов.
Единого достоверного ценового диапазона для ручной системы лазерной сварки не существует. Запросите подробное коммерческое предложение с указанием конкретного лазерного источника, сварочной головки, чиллера, механизма подачи проволоки, системы управления, комплекта средств безопасности, гарантии, условий поставки и включенных услуг.
Составьте сопоставимую модель затрат
Сравнивайте всех поставщиков при одинаковом объеме поставки:
| Статья затрат | Типичное влияние | Что сравнивать |
|---|---|---|
| Конфигурация системы | Высокий | Лазерный источник, номинальная мощность, головка с колебанием луча, механизм подачи проволоки, чиллер, система управления и интерфейсы автоматизации |
| Комплект средств безопасности | Высокий | Ограждения или контролируемая зона, блокировки, аварийная остановка, поглотители луча, вытяжка и СИЗ, подобранные по результатам оценки рисков |
| Технологическое обеспечение | От среднего до высокого | Пробная обработка образцов, файлы параметров, оснастка, поддержка при разработке технологии сварки и приемочные испытания |
| Сервисное обслуживание и запасные части | Средний | Объем гарантии, время реагирования, технические специалисты, удаленная диагностика, линзы, сопла и критически важные запасные части |
| Логистика и соблюдение нормативных требований | Зависит от условий | Перевозка, страхование, пошлины, напряжение сети, документация, проверка и требования в месте поставки |
Рассчитайте срок окупаемости по данным принятых образцов: измеренному времени цикла, доле годных изделий с первого предъявления, расходу присадочного материала и газа, трудозатратам на отделку, плановому обслуживанию, расходным материалам и реалистичной загрузке. Не используйте непроверенные заявления о мгновенной окупаемости.
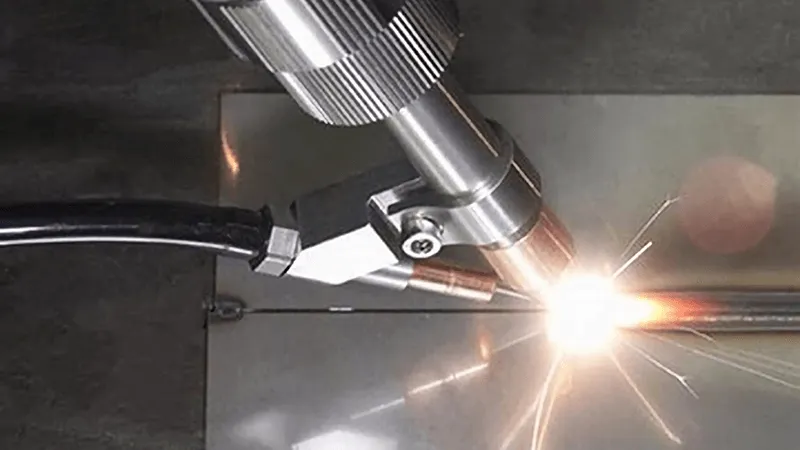
Перед размещением заказа составьте построчное сравнение предложений и зафиксируйте все исключения, опции, ответственность за доставку и условия гарантии.
Как выбрать подходящую систему лазерной сварки?
Выбор начинается с требований к сварке и критериев приемки. Сама по себе мощность не определяет глубину проплавления, прочность, пористость, разбрызгивание, цвета побежалости или деформацию.
Подберите процесс с учетом сплава, толщины, геометрии соединения, точности сборки и требуемого стандарта или технических условий заказчика. Проведите аттестацию параметров сварки и операторов, если для изделия или по местным требованиям необходима документированная процедура.
Используйте документированную схему выбора
1. Проверьте пригодность материалов и соединений
| Группа материалов | Параметры для проверки пригодности | Приемочный контроль |
|---|---|---|
| Углеродистая и низколегированная сталь | Марка, покрытие, толщина, зазор в соединении и присадочная проволока | Проплавление, профиль шва, разбрызгивание, прочность, деформация и удаление покрытия |
| Нержавеющая сталь | Марка, отделка поверхности, защитный газ и чистота | Проплавление, цвета побежалости, окисление, требования к коррозионной стойкости и очищаемость |
| Алюминиевые сплавы | Сплав, состояние материала, состояние оксидного слоя, точность сборки и присадочная проволока | Пористость, трещины, проплавление, деформация и качество поверхности |
2. Определите производительность и автоматизацию
Определите, нужны ли в реальном процессе работа ручной головкой, позиционирующий стол, слежение за швом, синхронизированная подача проволоки или роботизация. При расчете производительности учитывайте время загрузки, прихватки, поворота, контроля и отделки.
3. Проверьте подтверждающие документы поставщика
Проверьте юридическое наименование поставщика, адрес производства, систему присвоения серийных номеров, документы о соответствии, руководства, электрические схемы, лицензии на программное обеспечение, исключения из гарантии, перечень запасных частей, объем обучения и порядок обращения в сервис.
Требуйте заводских приемочных испытаний по согласованным образцам и данным, а затем монтажа и приемочных проверок на месте. Сохраняйте файлы параметров, протоколы сварки, результаты контроля и подтверждение оператора, а не полагайтесь на демонстрацию при продаже.
Как долго ручной аппарат лазерной сварки может оставаться работоспособным?
Срок службы влияет на полную стоимость, но обещание определенного числа календарных лет мало помогает при выборе оборудования. Время работоспособности зависит от условий эксплуатации, охлаждения, защиты от загрязнения, расходных материалов, соблюдения регламента обслуживания и наличия запасных частей.
Запросите условия гарантии на лазерный источник и чиллер, допустимые условия окружающей среды, условия рабочего цикла, доступ к истории аварийных сообщений, график профилактического обслуживания и варианты сервиса после окончания гарантии. Не полагайтесь на заявления о фиксированном сроке службы, которые не подтверждены изготовителем компонентов.
Срок службы зависит от обслуживания и поддержки
1. Контролируйте охлаждение и условия окружающей среды
Поддерживайте тип охлаждающей жидкости, температуру, расход, состояние фильтров и условия окружающей среды в точном соответствии с требованиями изготовителя. Анализируйте динамику аварийных сообщений и останавливайте производство, если условия охлаждения или конденсации выходят за допустимые пределы.
2. Защищайте оптический тракт
Защитные линзы, сопла, оптические окна, волоконные разъемы и сварочная головка чувствительны к брызгам, дыму, пыли и неправильной очистке. Используйте утвержденные методы проверки и заменяйте расходные материалы до того, как загрязнение повредит более дорогостоящую оптику.
3. Соблюдайте номинальный рабочий диапазон
Работайте только в пределах номинального технологического диапазона. Возможность непрерывной работы с высокой нагрузкой должна подтверждаться спецификациями лазерного источника, чиллера и интегратора; произвольный процент, например 70 или 80 процентов, не является универсальным правилом.
| Компонент | Запрашиваемые данные | Профилактическое обслуживание |
|---|---|---|
| Лазерный источник | Гарантия, номинальный режим работы, допустимые условия окружающей среды и диагностические журналы | Поддерживайте охлаждение и условия окружающей среды в допустимых пределах |
| Ручная головка и оптика | Перечень запасных частей, срок службы защитных линз и индикаторы загрязнения | Осматривайте и очищайте по утвержденной методике; заменяйте изнашиваемые детали по состоянию |
| Чиллер и фильтры | Холодопроизводительность, аварийные сигналы, требования к охлаждающей жидкости и график обслуживания | Контролируйте температуру и расход, обслуживайте фильтры и охлаждающую жидкость по графику изготовителя |
| Система управления и механизм подачи проволоки | Резервное копирование программного обеспечения, наличие запасных частей и инструкции по калибровке | Проверяйте заземление, кабели, ролики, направляющий канал проволоки, стабильность подачи и резервные копии параметров |
Оценивайте возможность обслуживания по подтвержденным данным: документированным интервалам обслуживания, наличию изнашиваемых деталей на складе, удаленной диагностике, квалификации техников, срокам ремонта и резервным копиям с контролем версий.
Ведите учет обслуживания охлаждающей жидкости, замены фильтров, расхода защитных линз, аварийных сообщений, изменений параметров и истории ремонтов, чтобы выявлять повторяющиеся проблемы до того, как они приведут к простою.
Подходят ли компактные ручные аппараты лазерной сварки для производства?
Компактные ручные системы могут быть производительными, если проверены их пригодность для задачи, точность сборки деталей, план безопасности и контроль качества. Небольшой размер шкафа не уменьшает лазерную опасность или риски при сварке.
Их обычно оценивают для сварки тонколистового металла и сборных конструкций с воспроизводимым доступом к швам. Для микросварки, выводов аккумуляторов, ювелирных изделий и ремонта, критичного для безопасности, могут потребоваться другие импульсные системы, оснастка, контроль процесса или аттестация по соответствующим нормам.
Оценивайте компактные системы по задаче, а не по размеру
1. Сочетайте мобильность с инженерными мерами безопасности
Мобильность не должна отменять контроль луча. Рассматривайте работу ручного сварочного аппарата с открытым лучом как процесс с мощным лазером: выполните оценку опасностей для конкретной площадки и обеспечьте контролируемый доступ, блокировки или инженерные ограждения, поглотители луча, защиту для конкретной длины волны, вытяжку, противопожарные меры и обученных операторов.
2. Выберите подходящие производственные задачи
| Область производства | Типовая задача | Основные вопросы проверки пригодности |
|---|---|---|
| Изготовление изделий из листового металла | Угловые, нахлесточные и стыковые швы из тонколистового материала | Пробный сварной шов, зазор в соединении, проплавление, прочность, разбрызгивание и деформация |
| Шкафы и оборудование для общественного питания | Корпуса, рамы, мойки и швы из нержавеющей стали | Отделка, цвета побежалости, утечки, очищаемость и требования к коррозионной стойкости |
| Автомобилестроение и общее машиностроение | Утвержденные новые узлы и ремонт, не критичный для безопасности | Одобрение применения и необходимая аттестация технологии, оператора или проверка соответствия нормам |
3. Определите обязанности дистрибьютора
Обязательства дистрибьютора продолжаются после продажи. Предоставляйте правильные руководства и этикетки, сохраняйте защитные блокировки, проверяйте напряжение сети на месте установки и соответствие требованиям, обучайте клиента, определяйте порядок передачи сложных вопросов специалистам и держите на складе расходные материалы, обещанные в коммерческом предложении.
Разрешайте поставку аппарата лазерной сварки для оптовой закупки только после документирования и письменного утверждения задачи клиента, поставляемой комплектации, мер безопасности, приемочных образцов, документации, обучения и ответственности за сервис.
- Отправьте поставщику репрезентативные детали и заполненный список требований. Утверждайте оборудование только после документированной проверки образцов, безопасности и приемки.