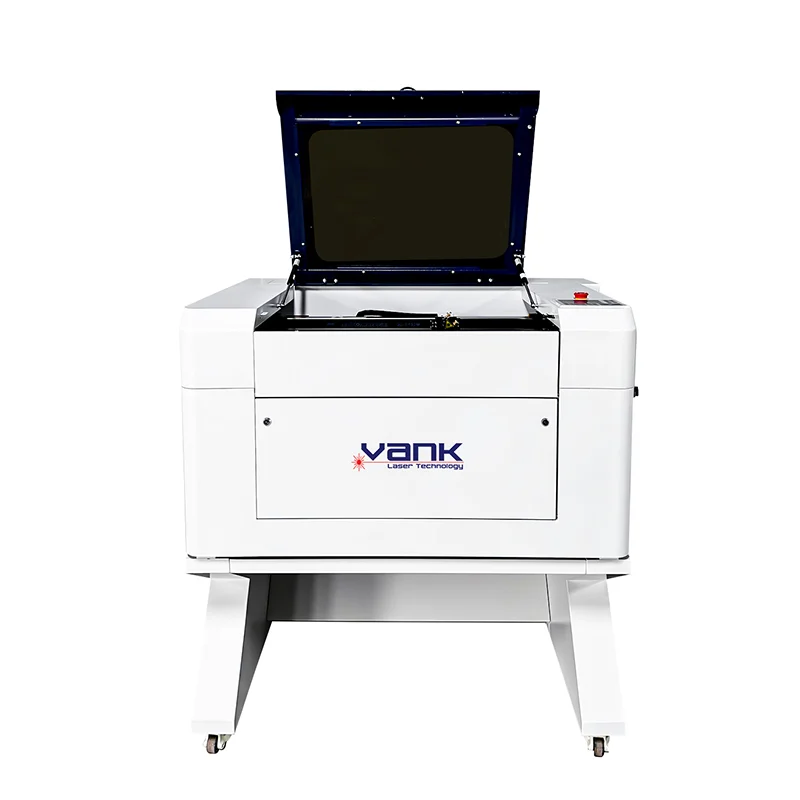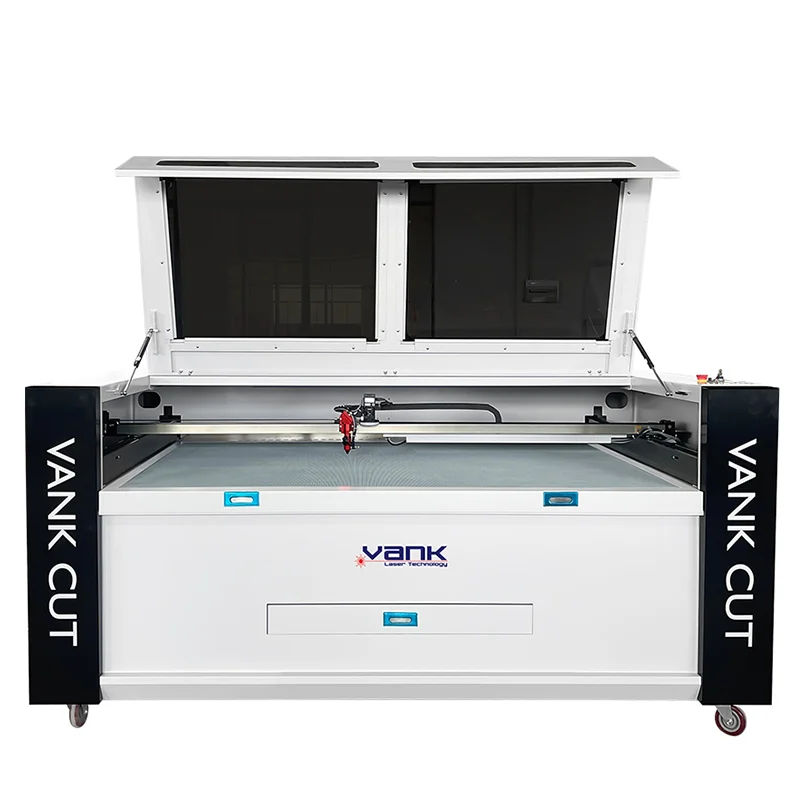
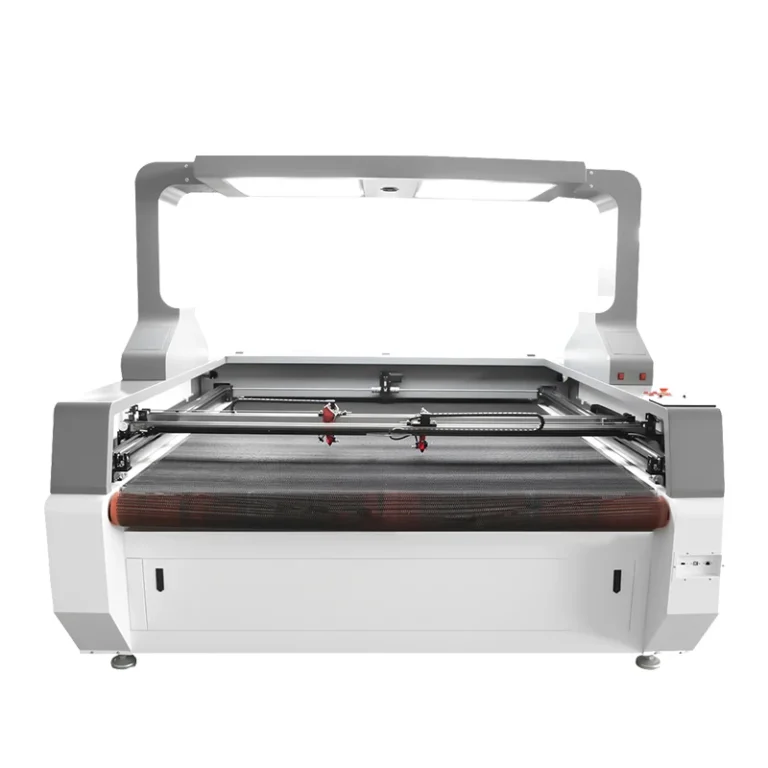
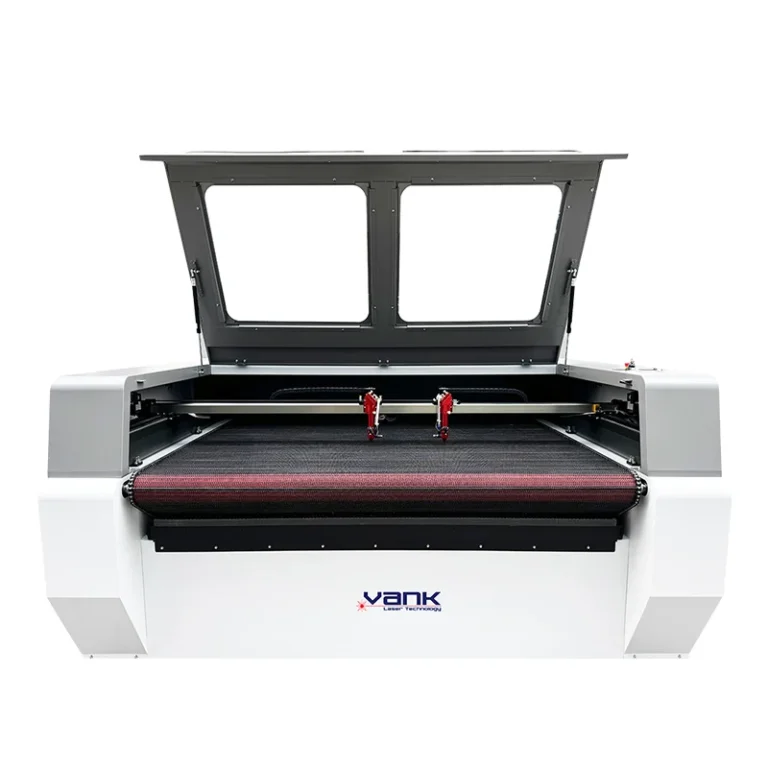
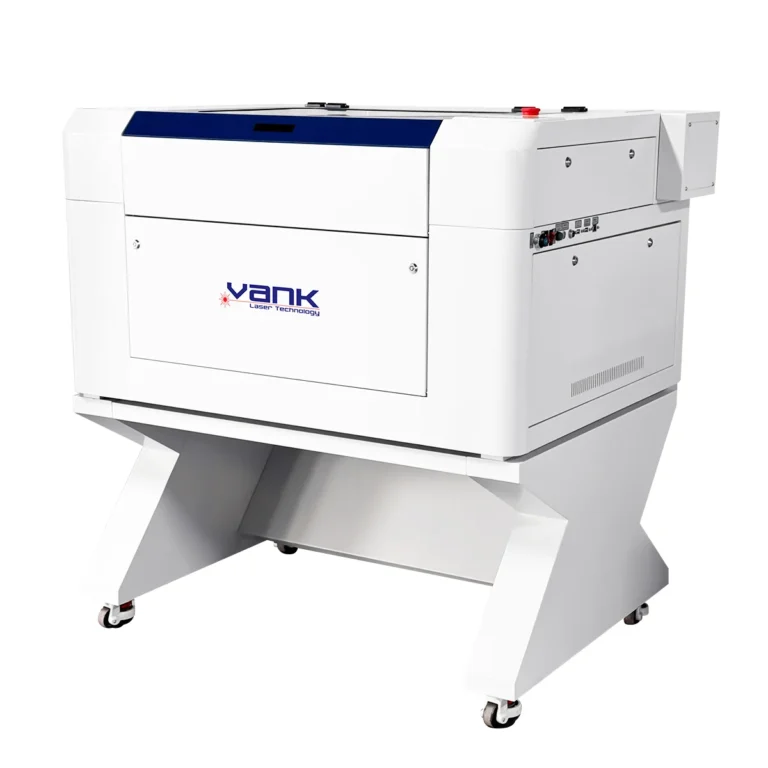
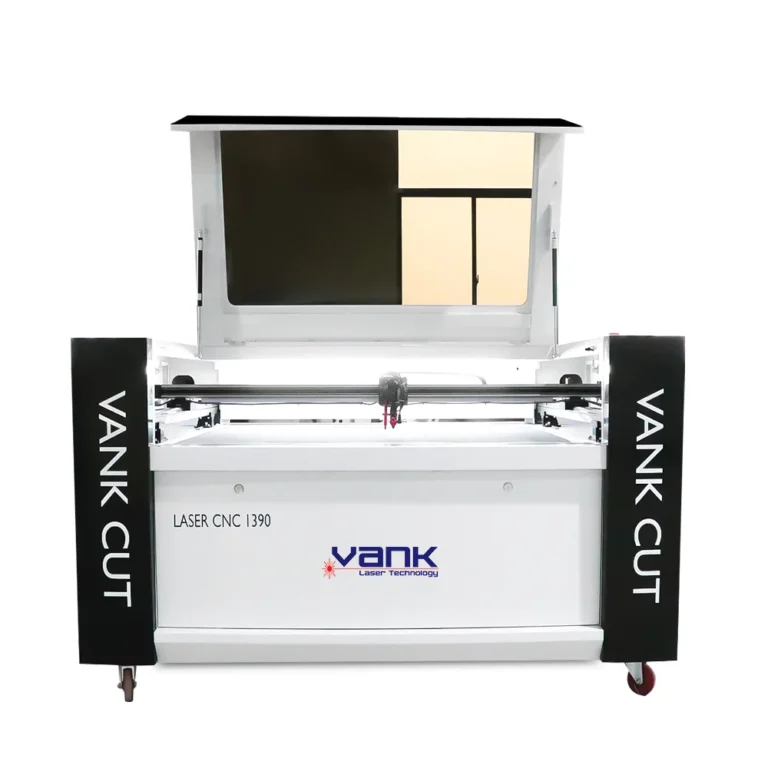
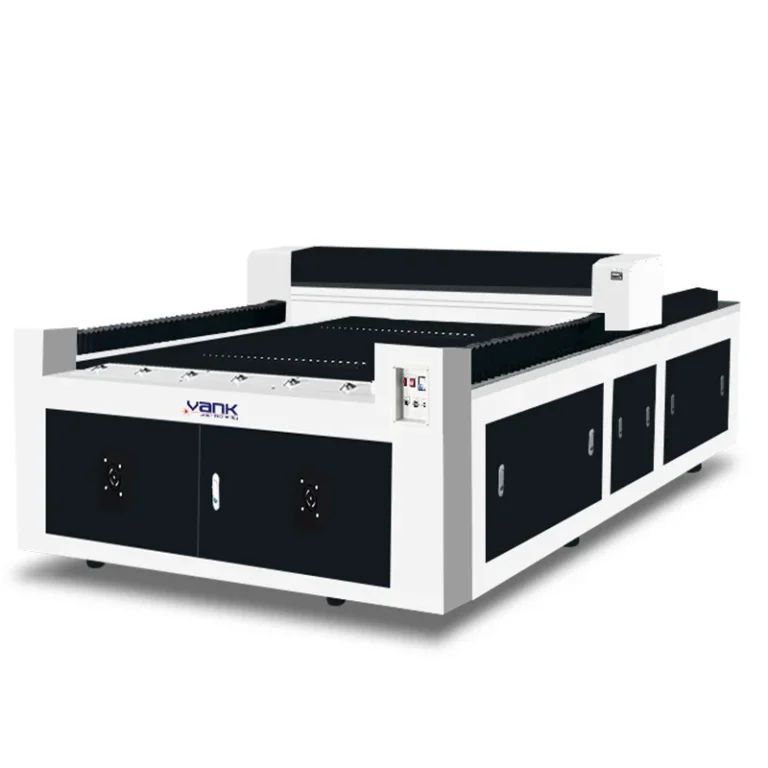
A seleção de uma máquina comercial de corte a laser CO2 na faixa de 100W, 130W ou 150W começa pelas peças que precisam ser aprovadas: material exato, espessuras habitual e de pico, critérios de borda ou gravação, tamanho do trabalho, tempo de ciclo e produção diária. A potência anunciada, por si só, não comprova capacidade de produção nem retorno do investimento.
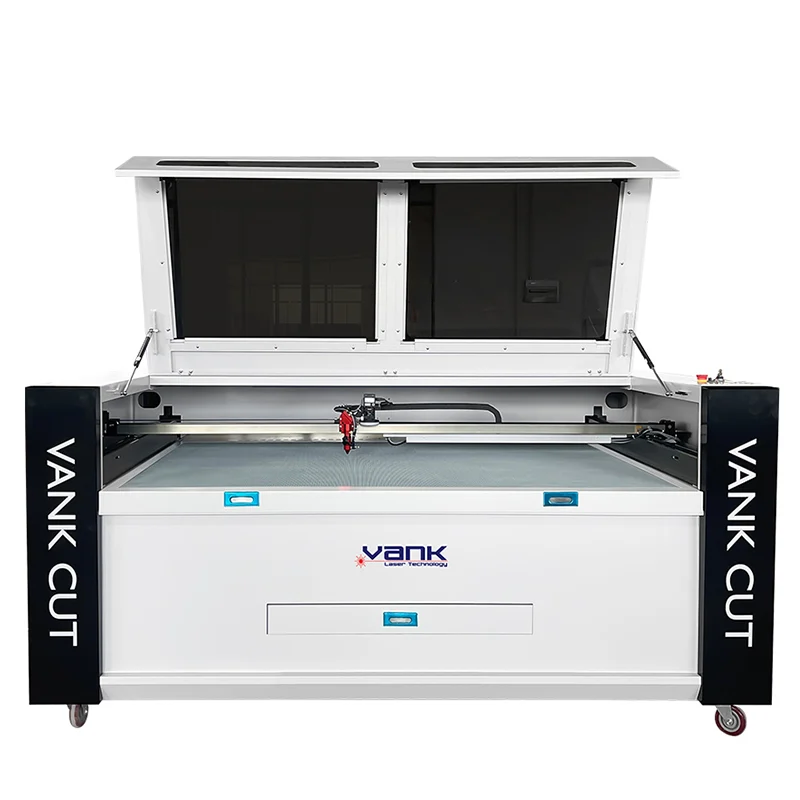
Este guia compara máquinas de corte a laser CO2 de 100W, 130W e 150W como faixas de aquisição. Explica o que verificar na ficha técnica da fonte, quais testes de processo executar e como documentar uma configuração detalhada antes da compra.
1. Compare o sistema completo de 100W, 130W e 150W
A potência da fonte de laser é apenas uma parte do sistema. Registre o modelo exato do tubo e a potência nominal, junto à fonte de alta tensão compatível, chiller, percurso óptico, lente, assistência de ar, exaustão, sistema de movimento, área útil de trabalho e apoio do material.
Use a matriz abaixo como lista para solicitação de orçamento, e não como lista universal de materiais. Cada componente proposto deve ser identificado no orçamento por fabricante, modelo, capacidade nominal e escopo incluído.
| Fator de seleção | Faixa de 100W | Faixa de 130W | Faixa de 150W |
| Melhor aplicação inicial | Gravação detalhada e corte leve a médio | Carga de trabalho mista de gravação e corte | Maior demanda de corte ou material aprovado mais espesso |
| Verificação da fonte | Modelo exato, potência nominal e dimensões do tubo | Modelo exato, potência nominal e dimensões do tubo | Modelo exato, potência nominal e dimensões do tubo |
| Base de dimensionamento da refrigeração | Dimensionar pela carga térmica da fonte, vazão e ambiente | Dimensionar pela carga térmica da fonte, vazão e ambiente | Dimensionar pela carga térmica da fonte, vazão e ambiente |
| Compatibilidade elétrica | Compatibilizar tubo, fonte de alta tensão e corrente aprovada | Compatibilizar tubo, fonte de alta tensão e corrente aprovada | Compatibilizar tubo, fonte de alta tensão e corrente aprovada |
| Verificações mecânicas | Curso útil, óptica, aceleração e mesa | Curso útil, óptica, aceleração e mesa | Acomodação do tubo, proteções, óptica, aceleração e mesa |
| Evidência de processo | Testar arquivos reais nas espessuras habituais e de pico | Testar arquivos reais nas espessuras habituais e de pico | Testar arquivos reais nas espessuras habituais e de pico |
| Registro de aceitação | Parâmetros, qualidade, tempo de ciclo e repetibilidade | Parâmetros, qualidade, tempo de ciclo e repetibilidade | Parâmetros, qualidade, tempo de ciclo e repetibilidade |
Verifique modelo do tubo, potência nominal e acomodação física
Os dados publicados da série W da RECI ilustram por que a verificação do modelo é importante: W2 tem potência nominal de 90W e comprimento de 1250 mm, W4 de 100W e 1450 mm, W6 de 130W e 1680 mm e W8 de 150W e 1850 mm. Confirme a ficha técnica atual do fabricante, o diâmetro do tubo e os pontos de montagem; depois, verifique extensão do gabinete, apoios, proteções e espaço livre de manutenção na máquina proposta.
2. Valide materiais, espessura e produção aprovada
O comprimento de onda CO2 de aproximadamente 10.6 µm pode processar muitos não metais aprovados, mas os resultados de corte e gravação variam conforme composição, especificação, densidade, umidade, pigmento, adesivo, revestimento, espessura, distância focal, condição da óptica, assistência de ar e exaustão. Teste o lote real de produção e registre velocidade, potência, frequência ou parâmetros de pulso, passadas, largura de corte, conicidade, condição da borda, tempo de ciclo e rendimento de peças aprovadas.
Defina uma janela de processo específica para o material
- Acrílico fundido ou extrudado (PMMA):
- 100W: estabeleça as espessuras habitual e de pico com a especificação exata de PMMA, o filme de proteção, a lente e a assistência de ar.
- 130W: compare o tempo de ciclo aprovado, o brilho da borda, a conicidade, a largura de corte e o efeito térmico com o teste de 100W.
- 150W: valide a demanda por materiais mais espessos, a deformação da borda, o controle de chama, a exaustão e a repetibilidade em execução contínua.
- Madeira, compensado e MDF:
- 100W: teste espécie ou especificação da chapa, densidade, umidade, aglutinante, revestimento, variação de lote e aparência de borda necessária.
- 130W: compare o rendimento aprovado e o tempo de ciclo enquanto monitora carbonização, depósitos de fumaça e ocorrência de chamas.
- 150W: valide a espessura de pico e a execução prolongada com exaustão, assistência de ar e controles contra incêndio documentados.
- Tecidos, couro e materiais revestidos:
- 100W: frequentemente oferece margem suficiente, mas aprove primeiro a fibra, o revestimento, a tinta, o adesivo, a base e os critérios de borda exatos.
- 130W / 150W: pode aumentar a produção com materiais aprovados, mas exclua PVC/vinil, PVB, PTFE, materiais halogenados desconhecidos e couro com cromo(VI).
3. Equilibre potência de corte e qualidade de gravação
Uma fonte de 150W não é automaticamente inadequada à gravação, e uma de 100W não é automaticamente a melhor. O desempenho em detalhes finos depende do sistema completo, incluindo estabilidade em baixa potência, qualidade do feixe, tamanho do ponto, comportamento do controlador, aceleração, óptica e resposta do material.
Compare cada candidata com o menor texto, o vetor mais fino, a resolução raster solicitada, as gradações tonais e o arquivo na velocidade de produção. Avalie contraste, alargamento de linhas, formação de faixas, qualidade dos cantos, repetibilidade e tempo de ciclo, em vez de se apoiar em um DPI nominal anunciado.
- Meça a legibilidade de textos pequenos e o alargamento de linhas na velocidade de produção.
- Verifique gradações tonais, formação de faixas e comportamento de partida e parada em toda a área raster.
- Verifique fidelidade dos cantos, repetibilidade e janela útil de processo em baixa potência.
Regra de seleção: escolha a configuração de menor potência que atenda ao requisito de corte de pico e à meta de produção aprovada, preservando a janela de gravação necessária. Para uma carga de trabalho mista, compare rendimento, tempo de troca e custo operacional total; células separadas de corte e gravação podem superar uma única máquina com compromissos de desempenho.
4. Diagnostique perdas de desempenho com segurança
Quando um trabalho já validado perde profundidade de corte ou qualidade de borda, compare a máquina com uma referência registrada. Mudanças de lote do material, foco, contaminação, alinhamento, assistência de ar, exaustão, refrigeração, potência da fonte, condição da fonte de alimentação e parâmetros de movimento podem afetar o resultado.
Lista de diagnóstico controlado
Pare a produção se houver falha de intertravamento, refrigeração, sistema elétrico, controle de fumaça ou segurança contra incêndio. As verificações abaixo devem seguir os manuais da máquina, fonte e chiller e ser realizadas apenas por pessoal treinado dentro do procedimento protegido aprovado.
1. Confirme a refrigeração e os alarmes: use os limites operacionais específicos da fonte.
Identifique os modelos exatos do tubo e do chiller; depois, registre temperaturas de ida e retorno, vazão, condições ambientais, histórico de alarmes e risco de condensação. Não substitua os limites e requisitos de fluido refrigerante dos manuais atuais por uma faixa universal de temperatura.
2. Inspecione o percurso óptico aprovado: isole a energia antes da manutenção.
Siga o bloqueio de energia e o procedimento de limpeza do fabricante. Verifique nos pontos de acesso aprovados se lente, espelhos, bico e componentes de proteção estão danificados ou contaminados, e use apenas materiais ópticos e produtos de limpeza compatíveis.
3. Verifique alinhamento e foco com segurança: use profissionais qualificados de assistência técnica.
Verifique o foco e a transmissão do feixe em toda a área útil com proteções, intertravamentos e método de inspeção aprovado pelo fabricante em operação. Nunca exponha operadores ao feixe invisível nem desative um intertravamento para um teste de pulso.
4. Compare corrente e potência de saída da fonte com a referência aprovada: não diagnostique apenas pela cor.
Use o limite de corrente do tubo exato e da fonte de alimentação correspondente. Um técnico qualificado deve comparar potência óptica medida, corrente, refrigeração e cortes representativos com os registros de comissionamento antes de atribuir o baixo desempenho à vida útil da fonte.
5. Escolha pela carga de trabalho e aceitação em fábrica
Associe os perfis de trabalho abaixo a testes representativos de amostras. São pontos de partida para uma comparação controlada, e não promessas de que uma faixa de potência atenderá a todo material ou meta de produção.
- Oficina com foco em gravação: comece pela faixa de 100W e comprove a espessura de corte de pico, a qualidade dos detalhes finos e a produção aprovada em trabalhos representativos.
- Oficina mista de gravação e corte: compare as faixas de 100W e 130W com os mesmos arquivos e materiais, incluindo preparação, rejeições, tempo de ciclo e trocas.
- Célula de produção com foco em corte: compare as faixas de 130W e 150W somente após confirmar materiais aprovados, espessura de pico, modelo da fonte, acomodação na máquina, utilidades e critérios do FAT.
Solicite um teste de material e um orçamento detalhado
Envie nome e composição exatos do material, especificação, faixa de espessuras, maior material bruto e peça, arquivos vetoriais ou raster, critérios de qualidade, meta de peças aprovadas por hora e turnos previstos. Solicite amostras identificadas, parâmetros, evidências do tempo de ciclo, BOM completa, utilidades, requisitos de exaustão e controle contra incêndio, treinamento, peças de reposição, garantia, escopo de suporte e FAT por escrito.