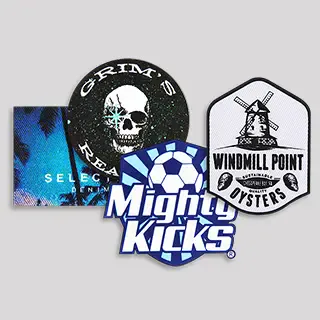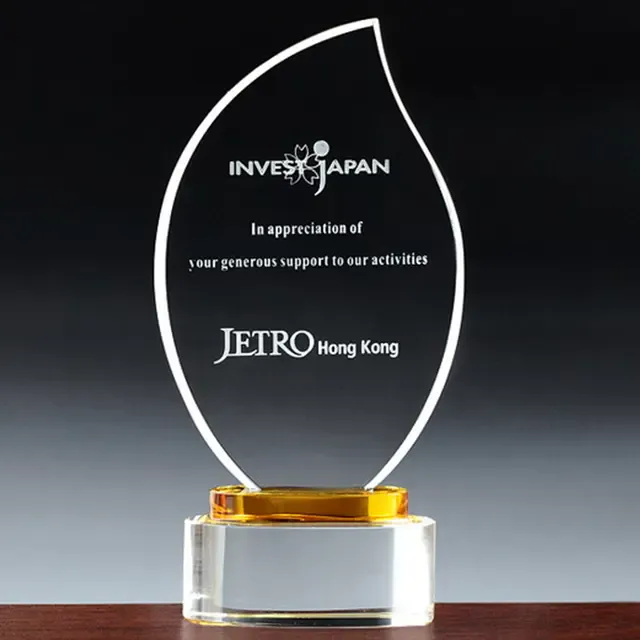
A marcação a laser de logotipos começa pelo material, e não por um parâmetro universal. Uma fonte de fibra ou MOPA de 1064 nm normalmente é avaliada para metais sem revestimento, anodizados, revestidos ou com banho metálico e para plásticos de engenharia compatíveis; uma fonte UV pode reduzir o aporte térmico em plásticos sensíveis, filmes e peças revestidas; e o CO2 é usado com frequência em madeira, papel, couro, tecidos e superfícies revestidas selecionadas. Liga, resina, aditivo, cor, revestimento, acabamento, espessura e geometria exatos da peça podem alterar absorção, contraste e resposta térmica. Confirme a especificação do material e os dados de segurança do fornecedor, e teste a peça de produção antes da liberação. Não processe PVC, polímeros halogenados ou compósitos não identificados. A galeria mostra possíveis formatos de logotipos e produtos de marca, incluindo patches bordados e roupas decoradas; isso não significa que todas as decorações visíveis foram produzidas a laser.
Arte, processo e aceitação devem ser validados em conjunto. Forneça arte vetorial limpa, converta fontes em contornos e defina tamanho final, largura mínima de linha, preenchimento, orientação e área permitida de marcação. Escolha uma lente de campo e um dispositivo de fixação que mantenham peças planas ou curvas em foco, e aprove uma amostra representativa antes da produção. Avalie contraste, definição das bordas, legibilidade de detalhes pequenos, posição, profundidade ou alteração superficial, coloração térmica, deformação e danos ao revestimento. Quando a durabilidade for importante, especifique a necessidade real e teste abrasão, produtos de limpeza, solventes, calor, umidade ou exposição externa; nenhum processo deve ser chamado de resistente ao desbotamento sem testes da aplicação. Um logotipo apoia a identidade da marca, enquanto prevenção de falsificação ou rastreabilidade normalmente exige dados de série controlados, códigos 1D/2D verificados e registros de produção. Use um sistema fechado ou submetido à avaliação de risco adequada, intertravamentos e operadores treinados, com exaustão compatível com o material e verificações rotineiras de foco, óptica, dispositivos de fixação e qualidade dos códigos.