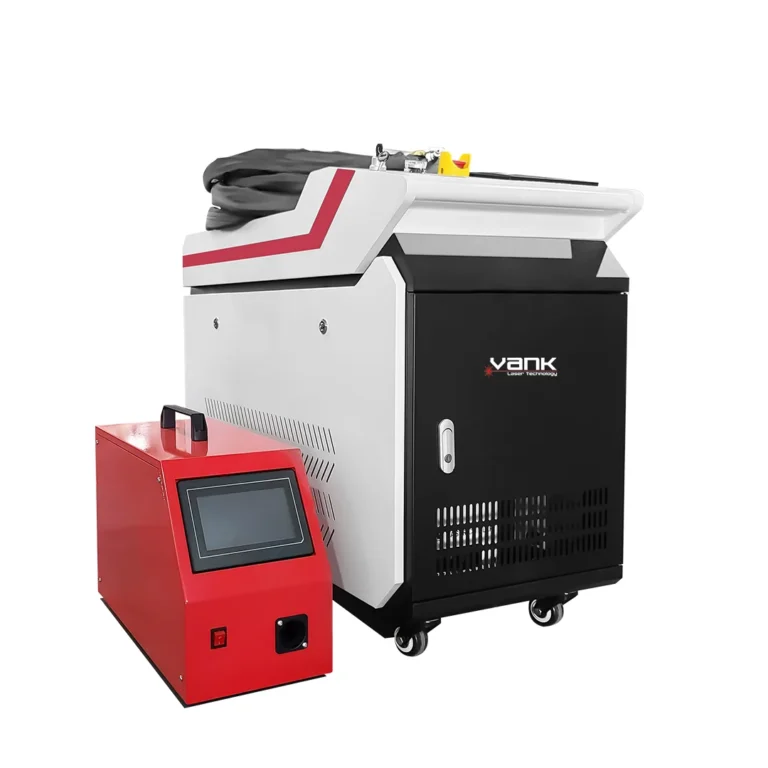
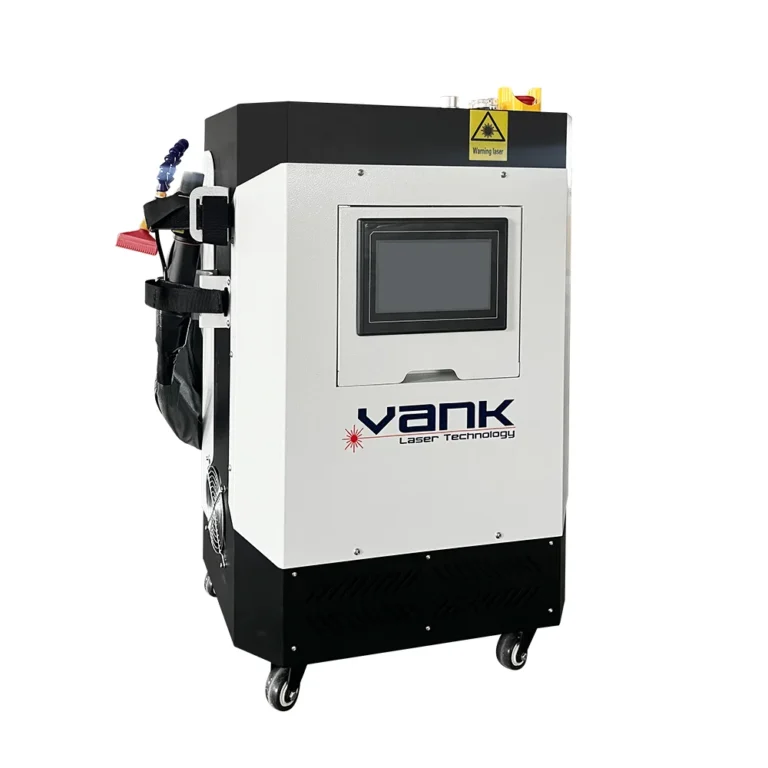
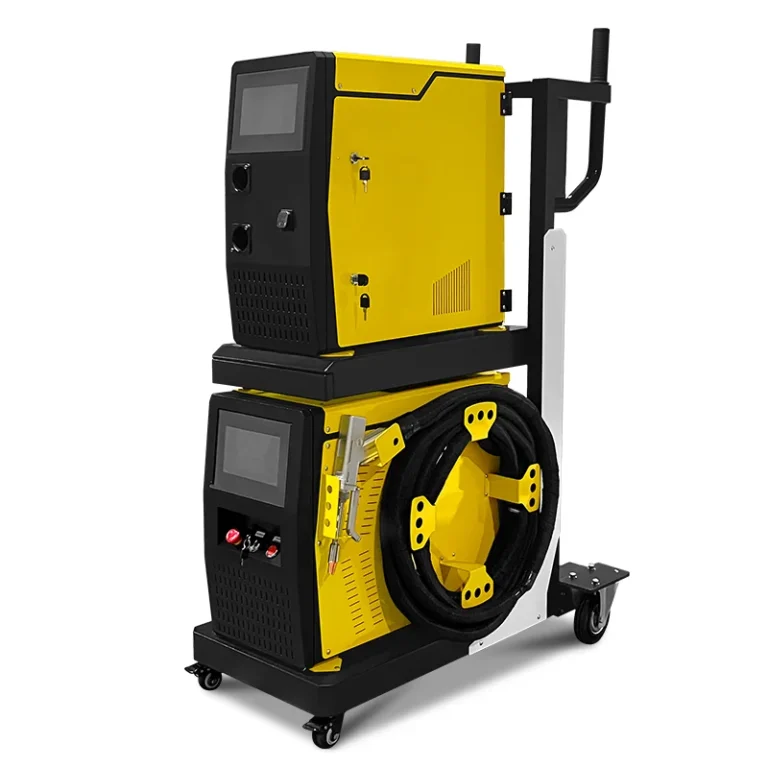
Escolha o processo para o material real da joia. Um laser de fibra de 1064 nm é a escolha usual para marcação e gravação controlada em metais como ouro, prata, platina, aço inoxidável, titânio, latão e cobre. Liga, quilates, banho metálico, revestimento, polimento e geometria superficial alteram absorção, contraste e resposta térmica. Marcação permanente, gravação rasa, textura e gravação com profundidade medida exigem parâmetros diferentes; o corte de chapas ou perfis para joalheria é uma aplicação separada que exige uma configuração dedicada de corte, e não apenas uma marcadora galvanométrica aberta. Sistemas CO2 são mais adequados a embalagens e materiais de apresentação orgânicos, enquanto o trabalho direto em metal sem revestimento geralmente exige uma fonte de fibra ou um processo de marcação validado.
Personalização, produção e fixação. A gravação a laser em joias permite nomes, datas, monogramas, logotipos, artes, texturas, identificadores de série e informações permitidas de produto em anéis, pingentes, pulseiras, caixas, fundos e aros de relógios e componentes pequenos. Dispositivos planos, mandris para anéis e eixos rotativos devem fixar a peça de forma repetível sem riscá-la; superfícies internas de anéis, circunferenciais e cônicas exigem verificação do espaço livre, foco e calibração do eixo rotativo. Envie a peça exata, acabada ou semiacabada, pois pedras, esmalte, juntas soldadas, adesivos, banhos metálicos e acabamentos sensíveis ao calor podem limitar a área segura de marcação. A arte deve definir tamanho mínimo do texto, largura de linha, orientação, emenda de início, área de gravação e profundidade ou contraste necessários.
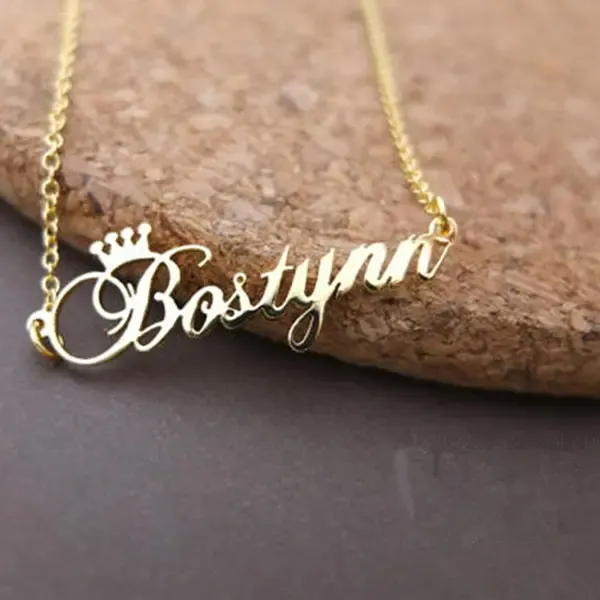
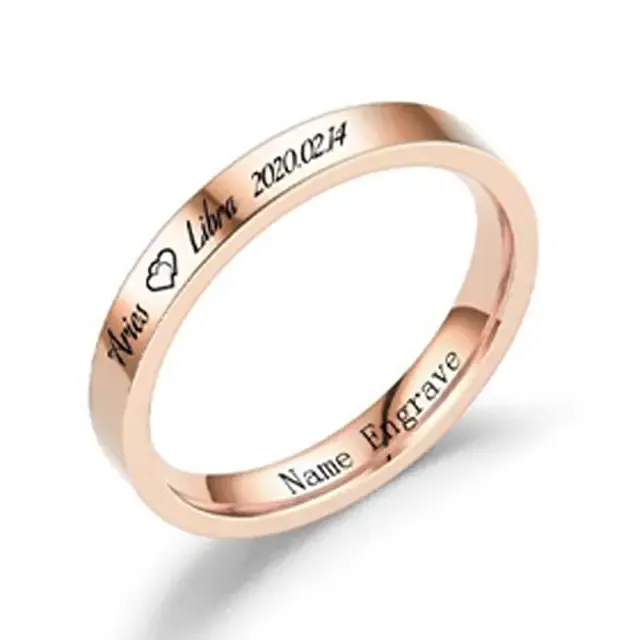
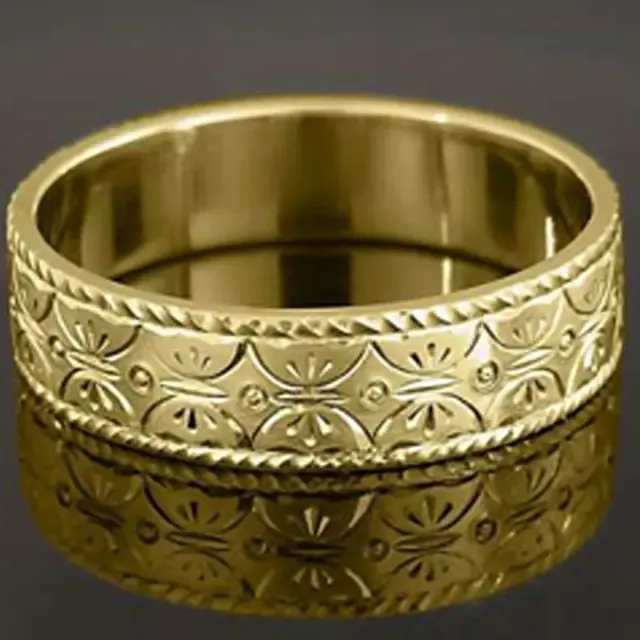
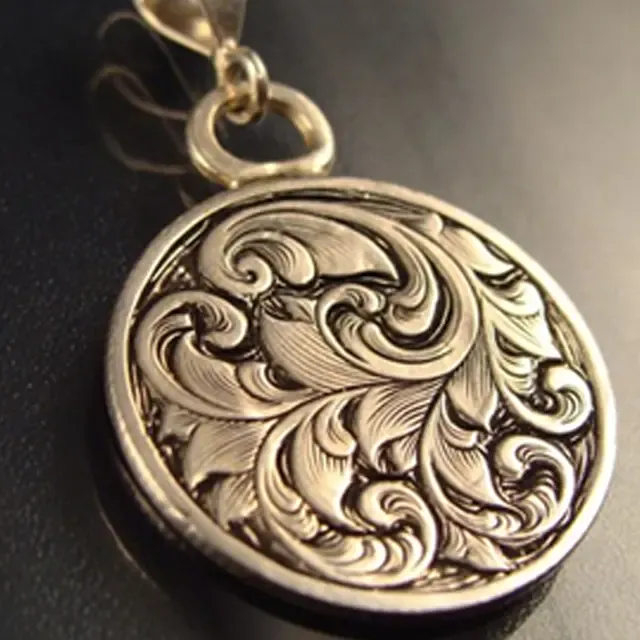
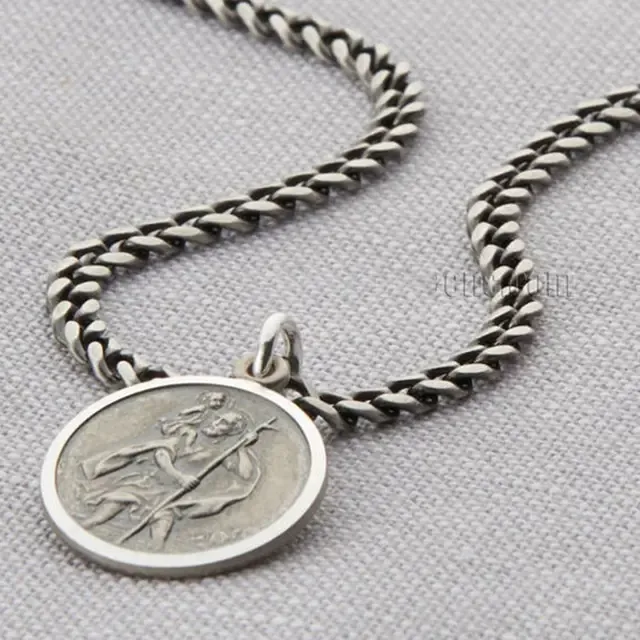


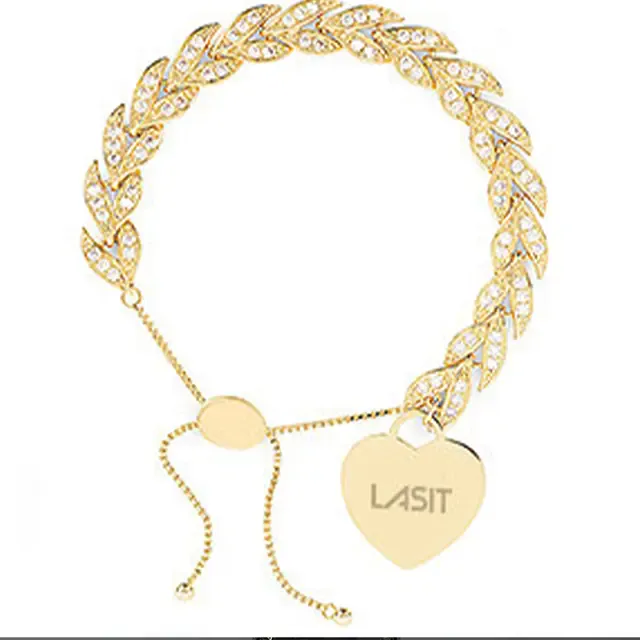
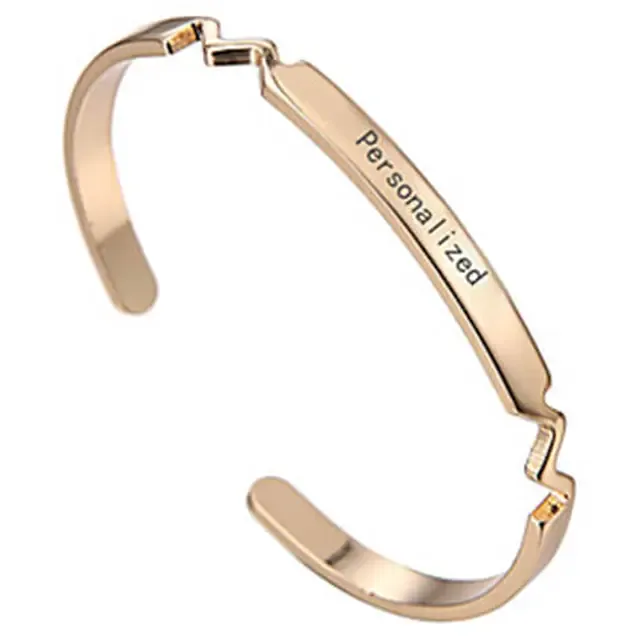
Critérios de aceitação e segurança laser. Aprove uma amostra representativa quanto a grafia, posição, legibilidade, contraste, profundidade, qualidade de borda, rebarbas, coloração térmica, deformação, polimento, alteração de banho metálico ou cor, perda de peso e método de limpeza. Verifique cravações de pedras, juntas soldadas e componentes próximos após o processamento; uma marca visualmente aceitável não comprova resistência mecânica, conformidade de punções de identificação ou resistência ao desgaste. Peças refletivas de metais preciosos exigem um sistema laser fechado ou submetido a outra avaliação de risco, acesso controlado, exaustão e operação por pessoal treinado. Rastreie peças de alto valor e sucata durante o fluxo de amostras e produção. Para uma recomendação de máquina, informe liga e quilates, revestimento ou banho metálico, fotos e dimensões da peça, área de marcação, arte, meta por lote, profundidade ou acabamento necessários, necessidades de dispositivo rotativo, padrão de aceitação, exaustão e alimentação elétrica no destino.